
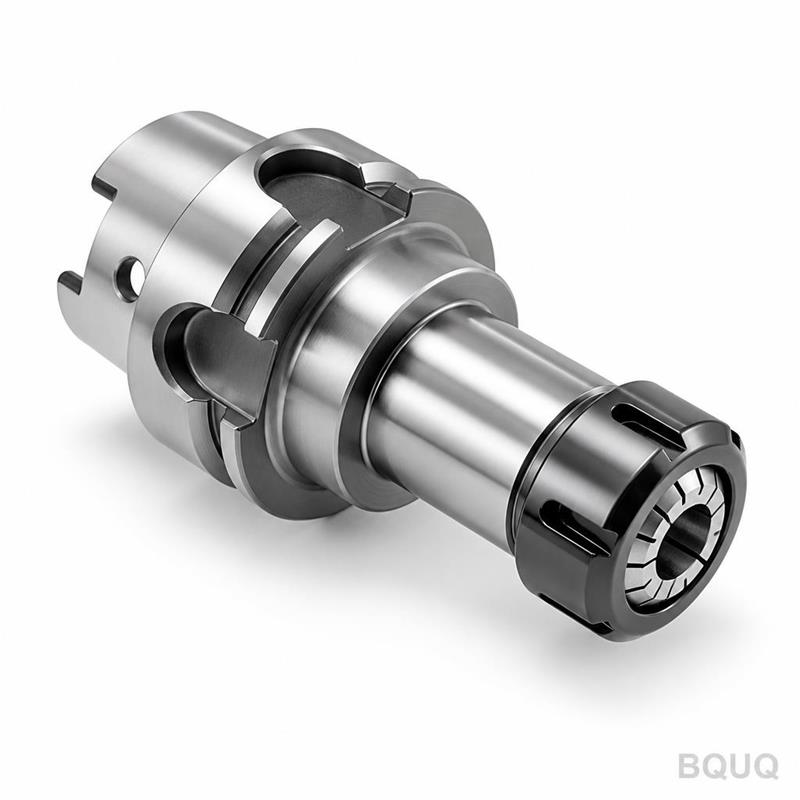
Classi di precisione delle pinze: AA, A e standard spiegate
Risposta breve: Le classi di precisione delle pinze descrivono quanta eccentricità (TIR) è consentita alla pinza quando è nuova. Secondo DIN 6499, una pinza ER standard è tipicamente mantenuta a circa 0,015 mm TIR, una classe "A" a circa 0,010 mm e una classe "AA" a circa 0,005 mm o più stretta. La classe è una classe di tolleranza di produzione, non una promessa di prestazioni: vale solo quando pinza, dado, cono del portautensile e mandrino sono tutti puliti, serrati alla coppia corretta e concentrici. Acquistate AA quando la tolleranza del vostro particolare è inferiore a circa ±0,02 mm o la durata dell'utensile è dominata dall'eccentricità. Acquistate la classe standard per foratura, sgrossatura e lavori generali dove 0,01-0,02 mm di eccentricità vengono assorbiti a valle.
Cosa misura effettivamente la "classe di precisione della pinza"?
Una classe di precisione della pinza è una specifica per l'eccentricità radiale dell'alesaggio della pinza rispetto al suo cono, misurata su un mandrino di prova certificato a una distanza definita dalla faccia della pinza. È un numero statico, appena uscita dalla scatola.
Vale la pena separare tre cose, perché gli acquirenti spesso le confondono:
- Eccentricità della pinza (TIR) — la classe. Misurata sulla sola pinza, in un portautensile master, a una lunghezza di riferimento dichiarata.
- Eccentricità dell'assemblaggio — quella che si ottiene effettivamente nel mandrino, incluso il cono del portautensile, il dado e la forza di serraggio. È sempre maggiore della classe della pinza.
- Ripetibilità — quanto costantemente la pinza si riposiziona nella stessa posizione dopo un cambio utensile. Non è coperta affatto dalla classe, ma guida la lavorazione non presidiata.
In pratica, una pinza AA da 0,005 mm in un portautensile usurato con un dado rigato può facilmente fornire 0,03 mm sulla punta dell'utensile. La classe stabilisce il limite inferiore, non quello superiore.
Perché il cono, non l'alesaggio, è il riferimento
Il cono posteriore a 8° (ER) o 16° (TG) della pinza è la superficie che si posiziona nel portautensile. Qualsiasi errore lì viene amplificato sull'utensile perché la pinza è un manicotto flessibile — il cono controlla l'asse e l'alesaggio lo segue. Questo è il motivo per cui i limiti di classe sono specificati rispetto al cono, e perché un cono ammaccato o grippato distrugge la precisione anche se l'alesaggio è perfetto.
La scala delle classi: standard, A, AA e oltre
Standard e produttori diversi usano etichette leggermente diverse. La tabella seguente mappa la nomenclatura comune ai valori TIR tipici per pinze in stile ER.
| Etichetta classe | Limite TIR tipico (nuova) | Riferimento standard comune | Uso tipico |
|---|---|---|---|
| Standard / "ordinaria" | 0,015 mm (0,0006") | DIN 6499 / ISO 15488 base | Foratura, maschiatura, sgrossatura, refrigerante attraverso |
| A (precisione) | 0,010 mm (0,0004") | DIN 6499 Classe 1 | Fresatura generale, alesatura, semifinitura |
| AA (alta precisione) | 0,005 mm (0,0002") | DIN 6499 Classe 2 / "UP" | Fresatura di finitura, frese a candela piccole, fori stretti |
| Ultra / AAA (indicativa) | 0,003 mm o più stretta | Specifica del produttore | Micro-utensili, finitura a specchio, misurazione |
Due avvertenze. Primo, i numeri sopra sono valori tipici, indicativi — verificate sempre con il certificato di ispezione del fornitore, perché "AA" non è un termine legalmente protetto. Secondo, alcuni cataloghi citano l'eccentricità a 4×D (quattro volte il diametro dell'utensile) e altri alla faccia della pinza. Un valore di 0,005 mm alla faccia può diventare 0,015 mm a 4×D. Confrontate cose omogenee.
Una classe superiore costa molto di più?
Sì, e in modo non lineare. Passare da standard ad A è di solito un passo modesto. Passare da A ad AA comporta tipicamente cicli di rettifica più stretti, più frequenti riprofilature della mola, lappatura aggiuntiva dell'alesaggio e ispezione al 100% invece che a campione. Ecco perché le pinze AA costano comunemente 1,5-3× la classe standard per la stessa misura. Il sovrapprezzo è lavoro reale, non un'etichetta.
Quanta eccentricità può effettivamente tollerare il vostro processo?
L'eccentricità influisce su tre risultati: precisione dimensionale, finitura superficiale e durata dell'utensile. La relazione è approssimativamente lineare per i primi due e più ripida per la durata dell'utensile.
| Applicazione | Tolleranza del particolare | Classe consigliata | Perché |
|---|---|---|---|
| Foratura passante, fori di passaggio | ±0,10 mm | Standard | L'eccentricità sposta leggermente la posizione del foro; la punta si autocentra |
| Maschiatura | Classe 6H | Standard o A | L'eccentricità causa asimmetria dei fianchi del filetto, raramente fuori tolleranza |
| Fresa a candela per sgrossatura | ±0,10 mm | Standard | I carichi sono elevati; l'eccentricità è un contributo minore |
| Fresatura di semifinitura | ±0,05 mm | A | Controlla la conicità della parete e l'equilibrio del carico della fresa |
| Fresatura di finitura, frese a candela piccole (<3 mm) | ±0,02 mm | AA | Gli utensili minuscoli si spezzano per flessione indotta dall'eccentricità |
| Alesatura, barenatura, misurazione | ±0,01 mm o più stretta | AA | La dimensione del foro segue direttamente l'asse dell'utensile |
| Micro-foratura (<1 mm) | ±0,02 mm | AA | L'eccentricità è la causa dominante di rottura |
Una regola pratica utile: mantenete l'eccentricità dell'assemblaggio al di sotto di circa il 10% della più piccola tolleranza del particolare che dovete mantenere. Se dovete mantenere ±0,02 mm, puntate a meno di 0,002 mm sull'utensile — il che realisticamente significa pinze AA più un buon portautensile, non pinze AA da sole.
Per lavori di piccolo diametro in particolare, l'abbinamento dimensione utensile-pinza conta quanto la classe, come trattato nella nostra guida alle pinze per utensili di piccolo diametro.
Dove la classe viene distrutta: fattori di assemblaggio
La classe è una condizione di partenza. Quattro fattori di assemblaggio la consumano abitualmente.
1. Campo di serraggio
Ogni pinza ER ha un campo di serraggio di circa 1 mm (0,039"). Serraggio di un utensile da 7,9 mm in una pinza da 8 mm va bene. Serraggio di un utensile da 7,0 mm in una pinza da 8 mm forza una deflessione irregolare dei segmenti e può aggiungere 0,01-0,03 mm di eccentricità, deformando permanentemente la pinza. La meccanica completa è nella nostra guida al campo di serraggio.
2. Dado e coppia
Il dado converte la trazione assiale in serraggio radiale. Una coppia insufficiente significa che l'utensile non è completamente posizionato e può spostarsi sotto carico. Una coppia eccessiva deforma il filetto del dado e il cono della pinza. Seguite il valore di coppia del produttore del portautensile — tipicamente 60-100 N·m per ER32 a seconda del tipo di dado — e usate una chiave dinamometrica adeguata, non il senso. Il nostro articolo sulla coppia delle pinze ER scompone i numeri per misura.
3. Pulizia
Un singolo truciolo tra il cono della pinza e l'alesaggio del portautensile inclina la pinza. Una particella di 20 µm può produrre 10-30 µm di eccentricità sull'utensile. Pulite ogni cono, ogni cambio. Questo è il miglioramento di precisione più economico disponibile.
4. Usura
Le pinze sono materiali di consumo. Una volta che l'alesaggio mostra lucidatura, fretting o una banda di usura visibile, l'eccentricità è cambiata. I modelli di usura sono diagnostici — vedi modelli di usura delle pinze per il significato di ogni segno.
Scegliere una classe: una sequenza decisionale pratica
Procedete in questo ordine; fermatevi al primo "sì".
1. La tolleranza del vostro particolare è più stretta di ±0,03 mm? Se sì, specificate AA e verificate con un certificato.
2. Il diametro del vostro utensile è inferiore a 3 mm? Se sì, specificate AA indipendentemente dalla tolleranza — il costo di rottura domina.
3. L'operazione è alesatura, barenatura o misurazione? Se sì, specificate AA.
4. L'operazione è sgrossatura, foratura o maschiatura? Se sì, la classe standard è di solito corretta e più economica.
5. Tutto il resto? La classe A è il default sensato.
Poi applicate il controllo di assemblaggio: condizione del cono del portautensile, condizione del dado, disciplina di coppia, pulizia. Una pinza standard ben mantenuta batte sempre una pinza AA trascurata.
Mescolare le classi in un'officina
È normale e sensato usarle entrambe. Molte officine tengono AA nelle misure che usano per la finitura (3, 4, 6, 8, 10, 12 mm) e la classe standard nel resto. La codifica a colori o un ripiano contrassegnato previene scambi, che contano perché una pinza standard in un setup di finitura non verrà individuata fino alla misurazione del pezzo.
Cosa specificare su un ordine di acquisto
L'ambiguità è la principale causa di controversie sulle classi. Mettete questi punti sull'ordine:
| Voce di specifica | Dizione consigliata |
|---|---|
| Standard | DIN 6499 / ISO 15488, indicare la classe |
| Classe | "AA, TIR max 0,005 mm alla faccia della pinza" (o il valore richiesto) |
| Lunghezza di riferimento | Indicare dove viene misurato il TIR (faccia, 2×D, 4×D) |
| Materiale | Acciaio per molle, temprato e rettificato; indicare l'intervallo di durezza se critico |
| Ispezione | Certificato di conformità con dati TIR; 100% per AA |
| Marcatura | Classe e misura marcate laser sul corpo della pinza |
| Imballaggio | Tubo o vassoio individuale, protetto dagli urti |
Se acquistate pinze come parte di un assemblaggio portautensile, specificate anche l'eccentricità dell'assemblaggio — quello è il numero che il vostro processo vede.
Come BQUQ gestisce le classi di precisione delle pinze
BQUQ (Dongguan) produce pinze, mandrini portapinze e sistemi di serraggio utensili su quattro linee di produzione in un'unica fabbrica ISO9001, insieme a lavorazioni CNC a ±0,005 mm, tranciatura metalli, molle su misura e dissipatori di calore.
Per il lavoro sulle pinze possiamo:
- Fornire pinze ER, TG, 5C, R8 e per tornio automatico di classe standard, A e AA, con TIR verificato su un mandrino di prova certificato.
- Produrre pinze personalizzate e speciali — alesaggi non standard (esagonale, quadrato, triangolare, con sede per perno), lunghezze estese, varianti con filettatura esterna e lucidate a specchio.
- Lavorare mandrini portapinze, dadi, chiavi e barre di prolunga abbinati come un unico assemblaggio da un solo fornitore, così classe e portautensile sono validati insieme.
- Gestire MOQ flessibili, da quantità prototipo a lotti di produzione, con preventivi restituiti in 12 ore lavorative.
Poiché la pinza e il mandrino provengono dalla stessa fabbrica, possiamo quotare un valore di eccentricità dell'assemblaggio invece di due valori separati dei componenti — che è ciò che determina effettivamente la qualità del vostro pezzo.
Famiglie di prodotti rilevanti: pinze per tornio automatico per torni a fantina mobile e a camme, mandrini portapinze per portautensili per fresatura e foratura ER/TG, e mandrini motorizzati per macchine Swiss dove il serraggio della pinza è integrato nel mandrino.
Domande frequenti
D: Una pinza AA è sempre più precisa di una pinza A nella macchina?
R: Non automaticamente. La classe limita l'eccentricità della pinza nuova, ma l'eccentricità dell'assemblaggio include anche il cono del portautensile, il dado, la coppia e la pulizia. Un portautensile usurato può aggiungere 0,02 mm o più, annullando la differenza di 0,005 mm tra le classi. Misurate l'eccentricità dell'assemblaggio con un comparatore su un mandrino di prova prima di concludere che la pinza è difettosa.
D: Ogni quanto dovrei sostituire le pinze AA?
R: Non c'è un intervallo fisso — sostituite in base alla misurazione, non al calendario. Controllate il TIR su un mandrino di prova ogni poche centinaia di cicli di serraggio per le misure critiche. Come indicatore approssimativo, le pinze AA ad alto utilizzo in un ambiente pulito spesso mantengono la classe per diverse migliaia di cicli, mentre pinze usate in condizioni sporche o con coppia eccessiva possono uscire dalla classe in poche centinaia.
D: Posso usare una pinza AA per la sgrossatura per semplificare l'inventario?
R: Potete, ma di solito è uno spreco. I carichi di sgrossatura e l'esposizione ai trucioli accelerano l'usura, quindi le pinze AA usate per la sgrossatura perdono la loro classe più velocemente delle pinze standard usate per lo stesso lavoro. La maggior parte delle officine ottiene un costo per pezzo migliore tenendo la classe standard per la sgrossatura e riservando le AA per finitura e utensili piccoli.
D: Il dado della pinza influisce sulla classe di precisione?
R: Sì, in modo significativo. Un dado standard e un dado a cuscinetto producono forze di serraggio diverse alla stessa coppia, e un filetto del dado usurato o grippato riduce la forza e può inclinare la pinza. Usate il dado specificato per il portautensile, serrate al valore del produttore e sostituite i dadi quando il filetto o il cuscinetto mostrano usura.
D: Qual è la differenza tra DIN 6499 Classe 1 e Classe 2?
R: DIN 6499 definisce le dimensioni e le classi di precisione delle pinze ER; la Classe 1 è la più stretta delle due classi comunemente citate, e la Classe 2 la più larga. I produttori spesso le etichettano invece come A e AA. Poiché la nomenclatura varia, specificate sempre il limite TIR numerico e la lunghezza di riferimento sul vostro ordine di acquisto invece di affidarvi solo al nome della classe.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica di Dongguan: /about/
- Gamma di prodotti per pinze e serraggio utensili: /tool-holder-collet-chucks/
- Serie di pinze per tornio automatico e Swiss: /auto-lathe-collets/
- Tendenze del settore manifatturiero: /industry-dynamics/
- Libreria completa di articoli tecnici: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio e applicazioni: /case/
- Richiedi un preventivo o invia disegni: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


