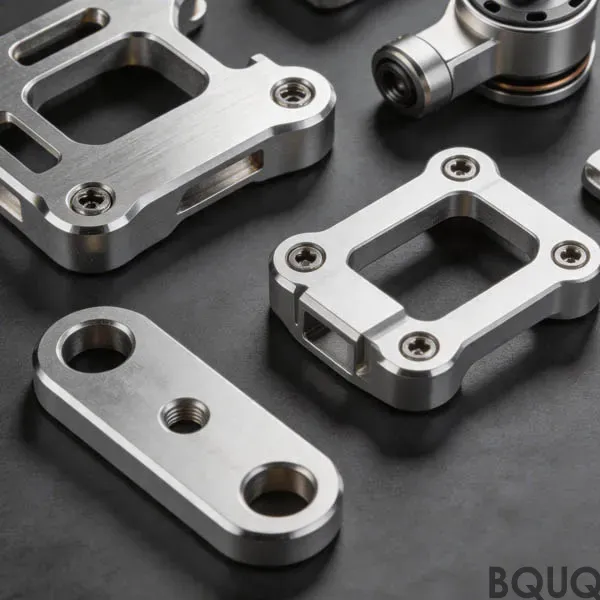
produttore di parti in lamiera: POM / PEEK / nylon, tolleranza 0,01 mm, placcatura dura a cromo 0,025 mm, tempo di consegna 15 giorni lavorativi, MOQ 200 pz. Capacità per dispositivi medici. Revisione del disegno e rapporto del primo articolo inclusi.
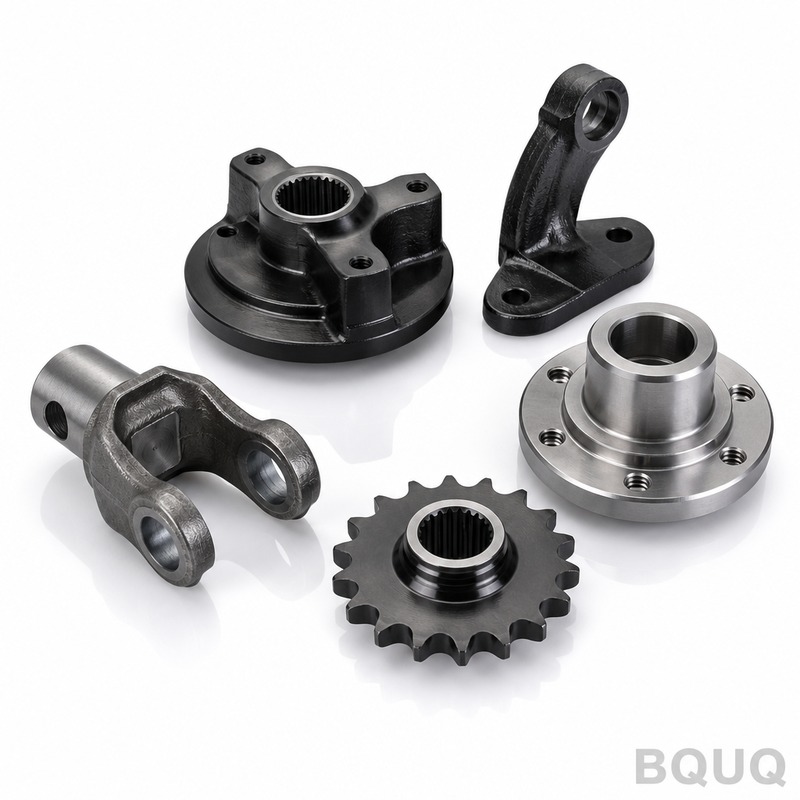
produttore di parti in lamiera
Punti Chiave
La fornitura di un produttore di parti in lamiera stampata parte da una finestra di processo definita: alluminio 6061-T6, ±0,01 mm sulle caratteristiche critiche, Ra 0,4 sull'alesaggio e Ra 0,8 sulle superfici esterne, tempo di produzione di 20 giorni lavorativi e MOQ di 500 pz. Gli acquirenti che affrontano incertezze tariffarie e logistiche richiedono sempre più spesso una seconda fonte qualificata, per cui tolleranze e progettazione dell'attrezzatura vengono documentate prima della produzione anziché verificate solo al collaudo finale.
Non mancano fornitori in grado di quotare un produttore di parti in lamiera stampata. La carenza riguarda i fornitori in grado di spiegare perché è stato scelto ±0,01 mm, cosa comportano Ra 0,4 sull'alesaggio e Ra 0,8 sulle superfici esterne in termini di vita utile, e come vengono protetti i 20 giorni lavorativi quando l'attrezzatura necessita di riparazione.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 6061-T6 |
| Finitura superficiale | Ra 0,4 sull'alesaggio, Ra 0,8 esterna |
| Tempo di consegna (produzione) | 20 giorni lavorativi |
| MOQ (produzione) | 500 pz |
Contesto di Mercato e Tecnico
L'incertezza tariffaria e logistica ha reso la qualificazione regionale una priorità nei dispositivi medici. Gli acquirenti richiedono sempre più spesso una seconda fonte qualificata, il che cambia il modo in cui viene specificato un produttore di parti in lamiera stampata e come vengono documentate le tolleranze.
L'asticella tecnica continua a salire: assemblaggi che un tempo accettavano ±0,01 mm ora specificano un controllo più stretto sulle caratteristiche critiche, il che sposta la decisione sulla progettazione dell'attrezzatura anziché sul collaudo finale.
Lettura correlata: dissipatore di calore in alluminio.
Come Lo Produciamo
Il percorso per un produttore di parti in lamiera stampata inizia con una finestra di processo, non con una macchina. Fissiamo prima la condizione del materiale e la geometria dell'attrezzatura, poi confermiamo che ±0,01 mm venga mantenuto alla velocità di produzione anziché su un singolo pezzo lavorato lentamente.
L'attrezzatura è progettata attorno alla capacità misurata del processo, per cui ±0,01 mm è una conseguenza della geometria dell'attrezzatura anziché un filtro di ispezione. Ecco perché 20 giorni lavorativi sono realistici e non ottimistici.
Vedi anche: Selezione del materiale in bobina: spessore, tempra e planarità.
In produzione, il produttore di parti in lamiera stampata opera con controlli in-process a intervalli fissi. Gli operatori registrano le dimensioni ogni 30-50 pezzi, il che intercetta l'usura dell'attrezzatura prima che il lotto si discosti oltre ±0,01 mm.
Scopri di più su Lavorazione CNC per molle personalizzate: vantaggi rispetto ai metodi tradizionali.
Materiale e Finitura Superficiale
La condizione del materiale è importante quanto la qualità. L'alluminio 6061-T6 fornito con una tempra errata si deforma dopo la lavorazione, motivo per cui il produttore di parti in lamiera stampata viene sottoposto a distensione prima della finitura quando la geometria è asimmetrica.
Dettaglio tecnico: Stampaggio lamiera.
Dove il produttore di parti in lamiera stampata rileva carichi di contatto, la durezza del materiale viene specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la causa più comune di controversie al collaudo in ingresso.
Le richieste di sostituzione sono comuni quando l'alluminio 6061-T6 è soggetto ad allocazione. Qualifichiamo qualsiasi sostituto secondo gli stessi criteri di ±0,01 mm e Ra 0,4 sull'alesaggio, Ra 0,8 esterna prima della spedizione, e forniamo il certificato insieme alla modifica.
Tolleranza e Ispezione
Le dimensioni generali sul produttore di parti in lamiera stampata sono mantenute a ±0,01 mm; le caratteristiche critiche sono identificate sul disegno e controllate separatamente con una banda più stretta.
La capacità di processo viene monitorata per caratteristica. Dove il Cpk scende sotto la soglia concordata sul produttore di parti in lamiera stampata, adattiamo il processo o riclassifichiamo la caratteristica, anziché selezionare i pezzi alla fine.
Il materiale non conforme viene messo in quarantena fisicamente, non solo nel sistema. Per il produttore di parti in lamiera stampata, ciò significa che il lotto rimane in un'area contrassegnata fino a quando la disposizione non è documentata, il che previene l'errore di spedizione più comune.
Dove Viene Utilizzato
I dispositivi medici rappresentano l'area applicativa più ampia per il produttore di parti in lamiera stampata, dove il componente è tipicamente soggetto a carico continuo e a un'ampia gamma di temperature anziché a condizioni di laboratorio.
In assemblaggio, il produttore di parti in lamiera stampata è solitamente vincolato dal componente di accoppiamento anziché dalla propria specificazione. Condividere il disegno dell'interfaccia in anticipo previene il guasto comune in cui entrambi i componenti sono entro tolleranza ma non si assemblano.
Cosa Confermare Prima di Ordinare
Pianificare il volume di qualificazione separatamente dal volume di produzione. Per il produttore di parti in lamiera stampata, 500 pz è il punto in cui il processo è comprovato; tutto ciò che precede è sviluppo del processo.
Confermare il percorso di riordino. Se il produttore di parti in lamiera stampata è documentato con disegni dell'attrezzatura e un rapporto di primo articolo archiviato, un ordine ripetuto anni dopo riproduce il componente originale anziché approssimarlo.
FAQ: Le Vostre Domande Prima di Ordinare
Qual è la quantità minima d'ordine per il produttore di parti in lamiera stampata?
Le dimensioni generali sono mantenute a ±0,01 mm. Le caratteristiche critiche sono identificate sul disegno e mantenute a una banda più stretta, con il metodo di misurazione dichiarato in modo che il collaudo in ingresso corrisponda al nostro.
Lettura consigliata: Dissipatore per Mosfet BQUQ.
Quanto tempo richiede la produzione per il produttore di parti in lamiera stampata?
Le quantità prototipo partono ben al di sotto dei minimi di produzione. Le serie di produzione per il produttore di parti in lamiera stampata partono da 500 pz, punto in cui la finestra di processo è comprovata e il costo unitario si stabilizza.
Da confrontare con: BQUQ Collet Autolaterale Tipo 36 con Filettatura Posteriore – Primo Piano Lavorato a CNC.
Quali finiture superficiali sono disponibili per il produttore di parti in lamiera stampata?
Il tempo di consegna standard per il produttore di parti in lamiera stampata è di 20 giorni lavorativi dopo l'approvazione del disegno e la firma dell'attrezzatura. I prototipi sono tipicamente più rapidi perché bypassano l'attrezzatura, e gli ordini ripetuti sono ancora più rapidi perché l'attrezzatura esiste.
Potete realizzare prototipi prima dell'attrezzatura?
Sì, e lo consigliamo. La prototipazione del produttore di parti in lamiera stampata senza attrezzatura convalida vestibilità e funzionalità a una frazione del costo dell'attrezzatura, e di solito fa emergere una modifica progettuale prima che l'acciaio venga tagliato.
Come gestite una modifica progettuale a metà programma?
Le modifiche sono documentate rispetto al rapporto di primo articolo originale. Identifichiamo quali dimensioni sono interessate, riquotiamo solo le operazioni interessate e vi comunichiamo se lo stock esistente del produttore di parti in lamiera stampata rimane utilizzabile.
Lettura correlata: Pinze 5C: Lo standard universale per il serraggio del pezzo.
La capacità per il produttore di parti in lamiera stampata è . Quel numero è capacità installata, non una cifra commerciale, ed è ciò che determina se i 20 giorni lavorativi tengono quando il vostro volume aumenta.
Vedi anche: Lavorazione CNC di Precisione per Apparecchiature per Semiconduttori.
Scopri di più su Pinza di serraggio a molla personalizzata per tornio automatico tipo 25, foro quadrato.
Dettaglio tecnico: Componenti CNC di Precisione nella Robotica Industriale: Caso di Studio e Tolleranze.
Specifiche Chiave e Guida alla Selezione
Confronto specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 6061-T6 |
| Tolleranza | ±0,01 mm sulle caratteristiche critiche |
| Tempo di consegna | 20 giorni lavorativi (produzione) |
| MOQ | 500 pz (produzione) |
| Capacità | Velocità di produzione con geometria dell'attrezzatura fissata prima dell'avvio |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Fonte unica qualificata | Programmi stabili e a basso rischio con domanda matura | Nessuna copertura di seconda fonte se tariffe o logistica interrompono la fornitura |
| Seconda fonte qualificata | Dispositivi medici e programmi sensibili alle tariffe | Sforzo aggiuntivo di qualificazione e documentazione |
| Tolleranza più stretta (±0,01 mm) | Caratteristiche critiche in assemblaggi con asticella tecnica in aumento | Sposta costo e rischio sulla progettazione dell'attrezzatura anziché sul collaudo finale |
| Finitura superficiale standard | Superfici esterne non critiche | Potrebbe non soddisfare i requisiti di vita utile Ra 0,4 alesaggio o Ra 0,8 esterna |
| Protezione riparazione attrezzatura | Programmi con impegni di consegna di 20 giorni lavorativi | Richiede finestre di manutenzione pianificate e strategia di attrezzatura di scorta |
Processo / ispezione
| Fase | Controllo | Registrazione |
|---|---|---|
| Definizione della finestra di processo | Fissare prima la condizione del materiale e la geometria dell'attrezzatura | Finestra di processo documentata prima della selezione della macchina |
| Validazione della tolleranza | Confermare ±0,01 mm alla velocità di produzione, non su un singolo pezzo lavorato lentamente | Registrazione della capacità alla velocità di produzione |
| Finitura superficiale | Ra 0,4 sull'alesaggio, Ra 0,8 esterna | Registrazione della misurazione della finitura superficiale |
| Manutenzione attrezzatura | Proteggere il tempo di consegna di 20 giorni lavorativi quando l'attrezzatura necessita di riparazione | Registro di riparazione e manutenzione dell'attrezzatura |
| Collaudo finale | Verificare le caratteristiche critiche rispetto alle tolleranze documentate | Rapporto di ispezione legato ai requisiti del disegno |
Domande Frequenti
Quale materiale e finitura potete fornire per le parti in lamiera stampata?
Forniamo alluminio 6061-T6 con Ra 0,4 sull'alesaggio e Ra 0,8 esterna. Queste finiture supportano la vita utile sulle caratteristiche critiche, e la condizione del materiale è fissata nella finestra di processo prima della produzione in modo che ±0,01 mm venga mantenuto alla velocità di produzione.
Quale tolleranza potete mantenere sulle caratteristiche critiche?
Manteniamo ±0,01 mm sulle caratteristiche critiche. La decisione è spostata sulla progettazione dell'attrezzatura anziché sul collaudo finale, e confermiamo la tolleranza alla velocità di produzione invece che su un singolo pezzo lavorato lentamente.
Qual è il tempo di consegna di produzione e il MOQ?
Il tempo di consegna di produzione è di 20 giorni lavorativi e il MOQ è di 500 pz. Proteggiamo l'impegno di 20 giorni lavorativi quando l'attrezzatura necessita di riparazione pianificando manutenzione e attrezzatura di scorta nella finestra di processo.
Lettura consigliata: Collezione di Clip a Molla Stampate con Zincatura BQUQ.
Perché gli acquirenti richiedono una seconda fonte qualificata?
L'incertezza tariffaria e logistica ha reso la qualificazione regionale una priorità, specialmente nei dispositivi medici. Una seconda fonte qualificata cambia il modo in cui viene specificato il produttore di parti in lamiera stampata e come vengono documentate le tolleranze, riducendo il rischio di fornitura.
Da confrontare con: Ottimizzazione della programmazione CNC per cicli di produzione più rapidi.
Come confermate ±0,01 mm alla velocità di produzione?
Partiamo da una finestra di processo, non da una macchina. La condizione del materiale e la geometria dell'attrezzatura vengono fissate per prime, poi confermiamo che ±0,01 mm venga mantenuto alla velocità di produzione anziché su un singolo pezzo lavorato lentamente.
Cosa devo confermare prima di ordinare parti in lamiera stampata?
Confermare la condizione del materiale, la geometria dell'attrezzatura, le tolleranze delle caratteristiche critiche, la finitura superficiale Ra 0,4 alesaggio e Ra 0,8 esterna, il tempo di consegna di 20 giorni lavorativi e il MOQ di 500 pz. Confermare inoltre come viene protetta la riparazione dell'attrezzatura e se è richiesta una seconda fonte qualificata.
Come influisce la finitura superficiale sulla vita utile?
Ra 0,4 sull'alesaggio e Ra 0,8 esterna sono specificati per supportare la vita utile sulle caratteristiche critiche. Questi valori sono legati alla finestra di processo e alla progettazione dell'attrezzatura, per cui sono documentati prima della produzione anziché corretti al collaudo finale.