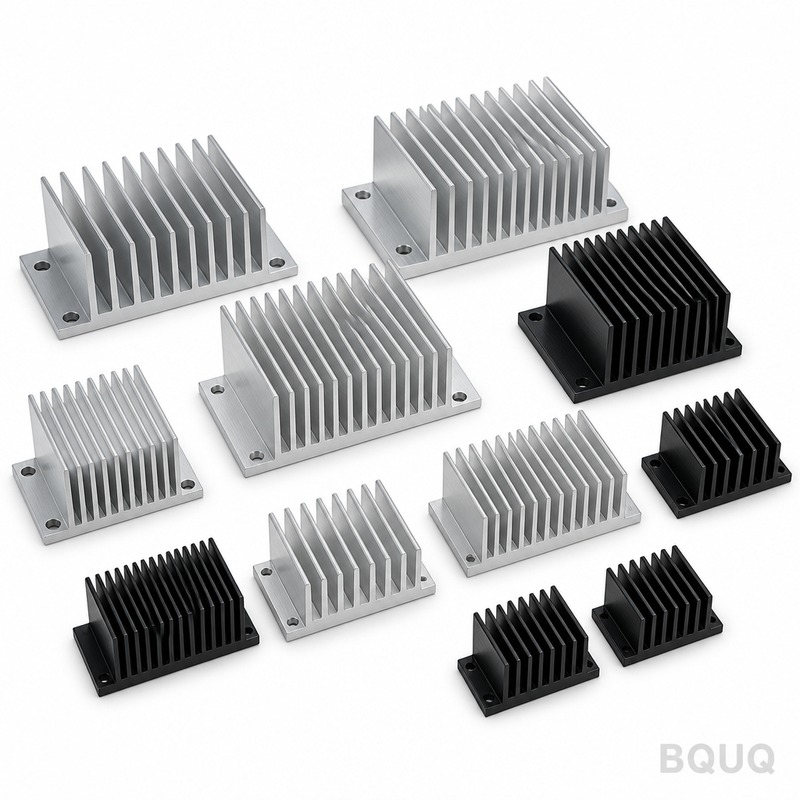
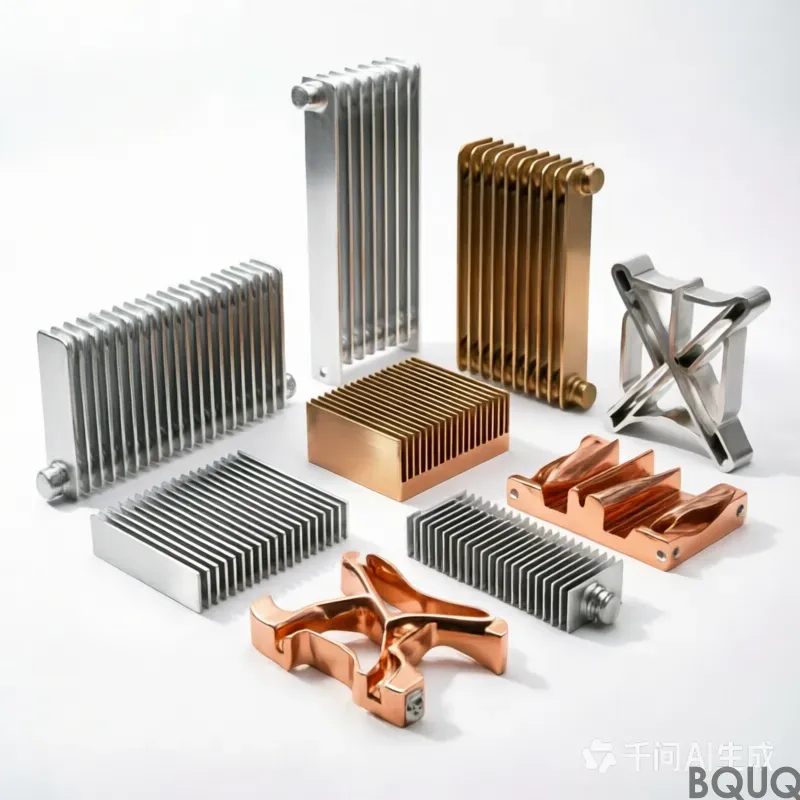
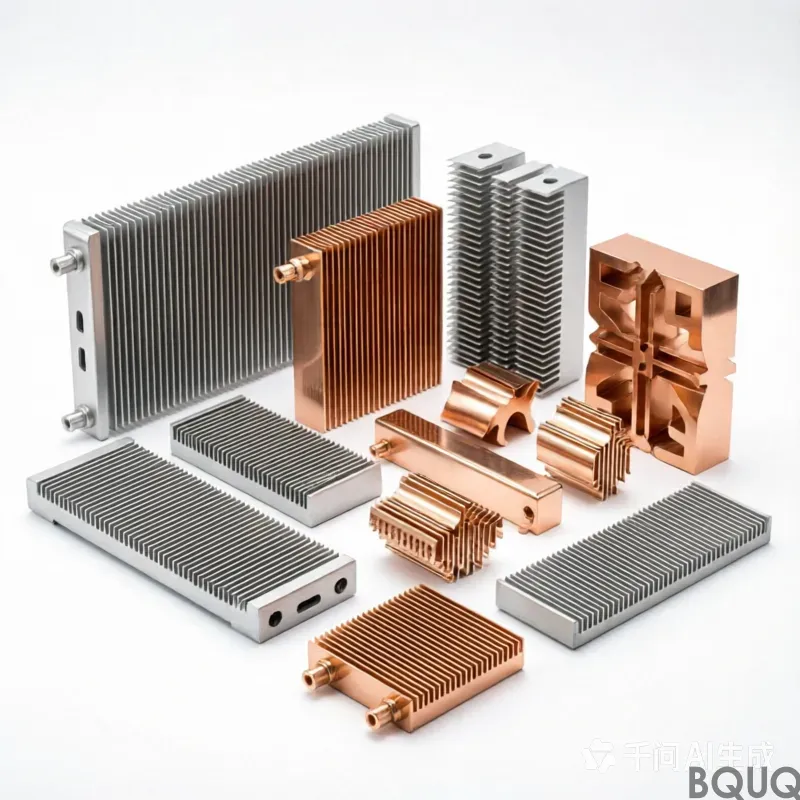
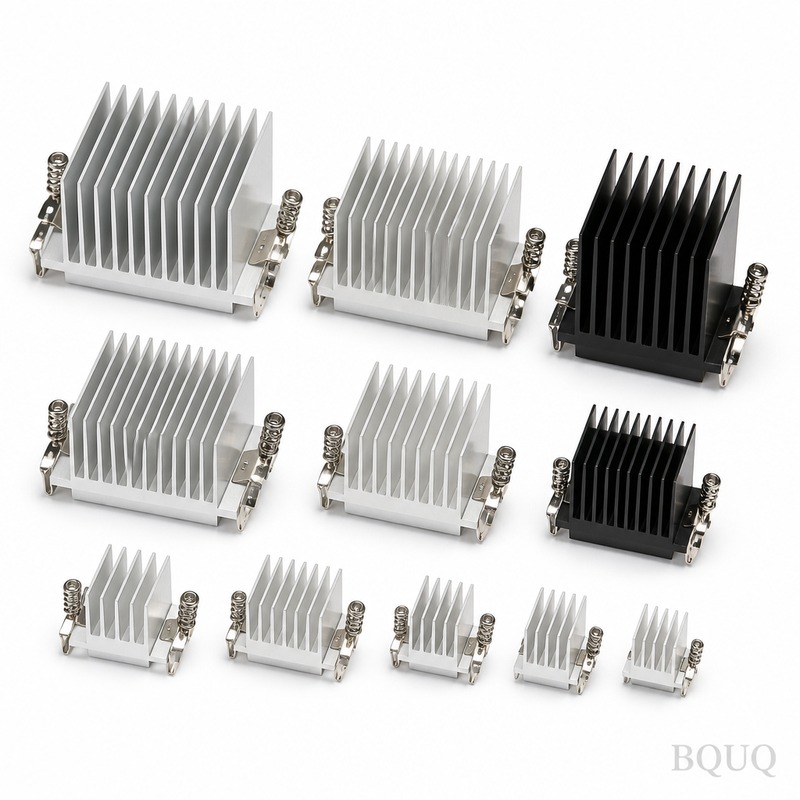
dissipatori di calore in alluminio: rame puro C110, tolleranza 0,15 mm, zincatura-nichelatura superficiale, passivazione trivalente, tempo di consegna 20 giorni lavorativi, MOQ 1000 pz. Capacità 300.000 pz per alimentatore a commutazione. Revisione del disegno e rapporto sul primo articolo inclusi.
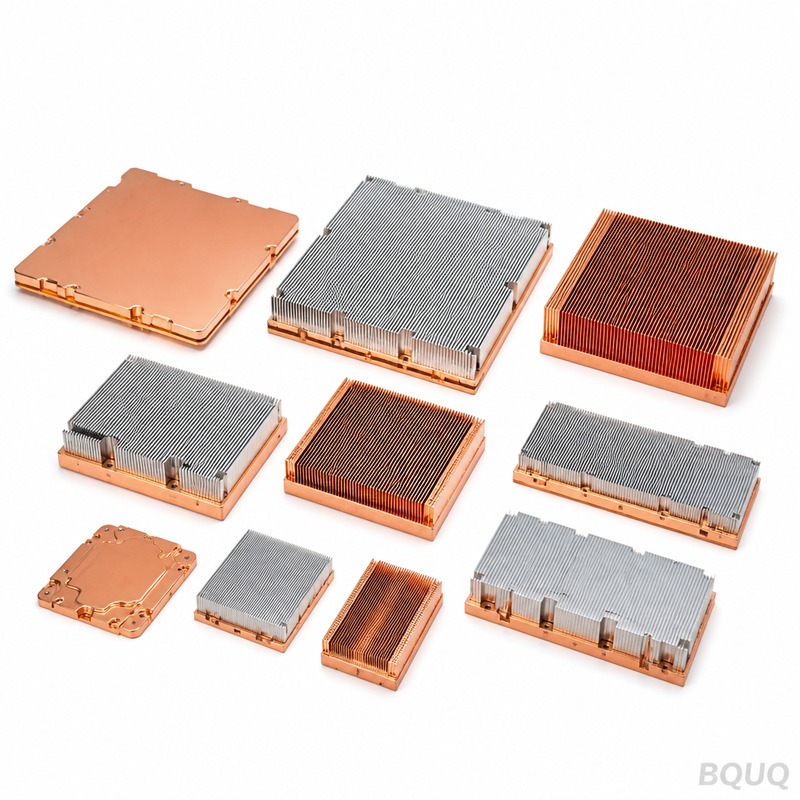
dissipatori di calore in alluminio
Punti Chiave
I dissipatori di calore in alluminio di BQUQ utilizzano alluminio 1050A con spessore delle alette di 1,0 mm, passo delle alette di 5,0 mm e resistenza termica di 0,62 K/W. La tolleranza generale è di ±0,20 mm, con sabbiatura e verniciatura epossidica a polvere RAL 9005. La pressione sui costi deriva dalle operazioni secondarie come sbavatura, placcatura e ispezione al 100%, mentre un controllo più rigoroso delle caratteristiche critiche sposta la decisione sulla progettazione dell'attrezzatura piuttosto che sull'ispezione finale.
Lettura correlata: Dissipatore termico estruso per inverter VFD con base di montaggio lavorata CNC: 6063-T5, alette da 1,0 mm, planarità 0,05 mm, 8K-30K pz/mese.
Se state approvvigionando dissipatori di calore in alluminio per la prima volta, la decisione raramente riguarda il pezzo in sé. Riguarda la capacità del fornitore di mantenere ±0,20 mm su un lotto di migliaia di pezzi e se i 10 giorni lavorativi tengono ancora quando il disegno cambia.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | alluminio 1050A |
| Spessore delle alette | 1,0 mm |
| Passo delle alette | 5,0 mm |
| Resistenza termica | 0,62 K/W |
| Finitura superficiale | sabbiatura + verniciatura epossidica a polvere RAL 9005 |
| Tolleranza generale | ±0,20 mm |
Contesto di Mercato e Tecnico
La pressione sui costi nel settore delle telecomunicazioni e delle stazioni base raramente deriva dalla materia prima. Deriva dalle operazioni secondarie: sbavatura, placcatura e ispezione al 100%. L'eliminazione di una di queste fasi di solito incide sul costo unitario più di qualsiasi sostituzione di materiale.
Il livello tecnico continua a salire: assemblaggi che un tempo accettavano ±0,20 mm ora specificano un controllo più rigoroso sulle caratteristiche critiche, il che sposta la decisione sulla progettazione dell'attrezzatura piuttosto che sull'ispezione finale.
Vedi anche: Set di Pinze per Tornio Automatico CNC 630-700 Jumbo.
Come lo Produciamo
Il percorso per i dissipatori di calore in alluminio parte da una finestra di processo, non da una macchina. Fissiamo prima lo stato del materiale e la geometria dell'attrezzatura, poi confermiamo che il ±0.20 mm venga mantenuto alla velocità di produzione anziché su un singolo pezzo lavorato lentamente.
L'attrezzatura è progettata attorno alla capacità misurata del processo, quindi il ±0.20 mm è una conseguenza della geometria dell'attrezzatura e non di un filtro di ispezione. Ecco perché 10 giorni lavorativi sono realistici e non ottimistici.
L'ispezione finale per i dissipatori di calore in alluminio è a campionamento per le dimensioni generali e al 100% per le caratteristiche critiche. La suddivisione viene concordata prima della costruzione dell'attrezzatura, perché spostare una caratteristica da generale a critica modifica il costo e i 10 giorni lavorativi.
Materiale e Finitura Superficiale
Lo stato del materiale conta quanto la lega. L'alluminio 1050A fornito con una tempra errata tenderà a deformarsi dopo la lavorazione, ed è per questo che i dissipatori di calore in alluminio vengono sottoposti a distensione prima della finitura quando la geometria è asimmetrica.
La specifica superficiale per i dissipatori di calore in alluminio è sabbiatura + rivestimento in polvere epossidica RAL 9005, scelta per l'ambiente di servizio nel settore telecom e nelle stazioni base. Lo spessore viene verificato su un provino di riferimento dello stesso lotto anziché essere presunto dalle impostazioni di processo.
Quando i dissipatori di calore in alluminio sono soggetti a carichi di contatto, la durezza del materiale viene specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la causa più comune di contestazioni all'ispezione in ingresso.
Scopri di più su BQUQ Mandrino Autocentrante a 4 Griffe Lavorato a CNC per Tornio CNC.
Tolleranze e Ispezione
L'ispezione del primo articolo per i dissipatori di calore in alluminio riporta ogni dimensione del disegno, non un campione delle stesse. Tale rapporto costituisce il riferimento per il resto del lotto e per qualsiasi riordino futuro.
Dettaglio tecnico: Accordi di qualità con i fornitori cinesi: clausole chiave.
Il metodo di misurazione fa parte della specifica. Una caratteristica misurata su una CMM e la stessa caratteristica misurata con un calibro possono dare risultati discordanti, pertanto i disegni dei dissipatori di calore in alluminio indicano come viene verificata ogni dimensione critica.
Lettura consigliata: Hardware Marina in Ottone Lavorato a CNC.
Il materiale non conforme viene messo in quarantena fisicamente, non solo nel sistema. Per i dissipatori di calore in alluminio, ciò significa che il lotto rimane in un'area contrassegnata fino a quando la disposizione non è documentata, il che previene il più comune errore di spedizione.
Da confrontare con: Dischi Freno Rotori Lavorati CNC.
Dove Viene Utilizzato
telecom e stazioni base è la principale area di applicazione per i dissipatori di calore in alluminio, dove il componente tipicamente è soggetto a carico continuo e a un'ampia gamma di temperature anziché a condizioni di laboratorio.
Lettura correlata: Scegliere un sistema a pinze: un quadro decisionale.
Le vibrazioni e i cicli termici sono i consueti fattori limitanti della vita utile per i dissipatori di calore in alluminio. Se il ciclo di lavoro è noto, possiamo raccomandare una combinazione di trattamento superficiale e durezza che prolunghi la vita in servizio senza modificare le dimensioni.
Vedi anche: Molle di Torsione Personalizzate per Albero a Fibbia in Rame.
Cosa Confermare Prima di Ordinare
Pianificare il volume di qualifica separatamente dal volume di produzione. Per i dissipatori di calore in alluminio, 500 pz è il punto in cui il processo è comprovato; tutto ciò che precede è sviluppo del processo.
Scopri di più su Collezione di Ganci, Chiusure e Moschettoni Stampati in Metallo BQUQ.
L'imballaggio fa parte della specifica. Componenti che arrivano con danni ai bordi o lotti misti costano più della differenza di imballaggio, specialmente per i dissipatori di calore in alluminio con superfici finite.
FAQ: Le vostre domande prima di ordinare
Quali tolleranze potete mantenere sui dissipatori di calore in alluminio?
Le dimensioni generali sono mantenute entro ±0,20 mm. Le caratteristiche critiche sono identificate sul disegno e mantenute entro una fascia più stretta, con il metodo di misurazione indicato in modo che il collaudo in ingresso corrisponda al nostro.
Qual è la quantità minima d'ordine per i dissipatori di calore in alluminio?
Le quantità per prototipi partono ben al di sotto dei minimi di produzione. Le serie di produzione per i dissipatori di calore in alluminio partono da 500 pz, soglia in cui la finestra di processo è collaudata e il costo unitario si stabilizza.
Quanto tempo richiede la produzione dei dissipatori di calore in alluminio?
Il lead time standard per i dissipatori di calore in alluminio è di 10 giorni lavorativi dopo l'approvazione del disegno e il sign-off dell'attrezzatura. I prototipi sono in genere più rapidi perché non richiedono attrezzatura, e gli ordini ripetuti lo sono ancora di più perché l'attrezzatura è già disponibile.
Fornite certificati di materiale e di ispezione?
sandblast + epoxy powder coating RAL 9005 è lo standard per i dissipatori di calore in alluminio. Le altre finiture sono quotate con un intervallo di spessore definito e verificate su un provino dello stesso lotto, anziché essere desunte dalle impostazioni di processo.
Come gestite una modifica di progetto a programma in corso?
Le modifiche sono documentate rispetto al rapporto di primo articolo originale. Individuiamo le dimensioni interessate, riquotiamo solo le operazioni coinvolte e vi comunichiamo se lo stock esistente di dissipatori di calore in alluminio rimane utilizzabile.
Inviate il disegno e il volume annuo. Riceverete una revisione di producibilità, un ciclo di processo e un preventivo che indica esplicitamente ±0,20 mm, 10 giorni lavorativi e 500 pz, non per implicazione.
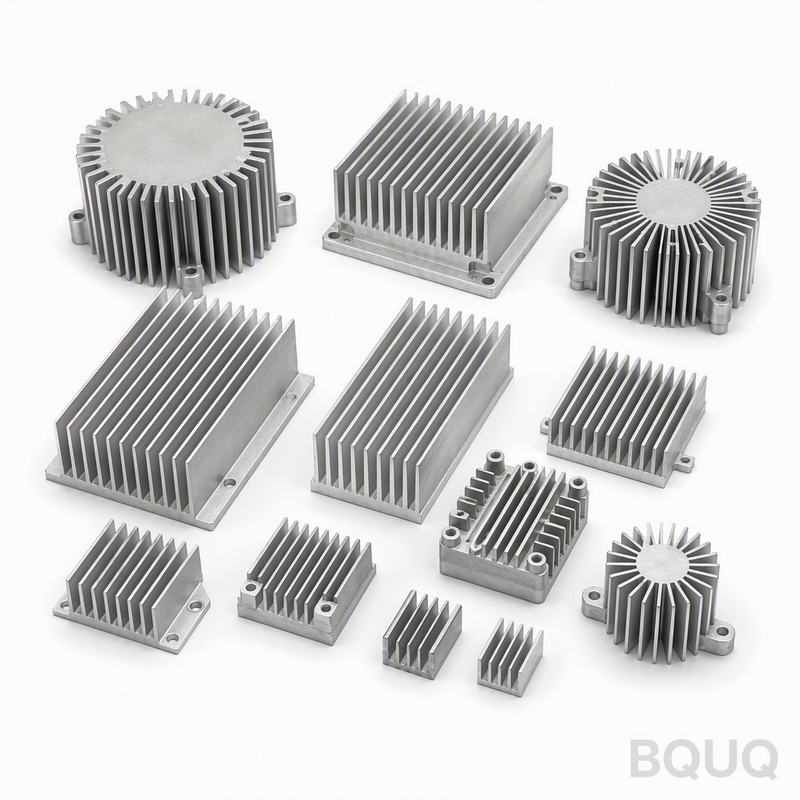
Dettaglio tecnico: Dissipatori di calore radiali in alluminio personalizzati.
Lettura consigliata: Come i portapinze esagonali, quadrati e triangolari consentono la lavorazione di barre di forma complessa?.
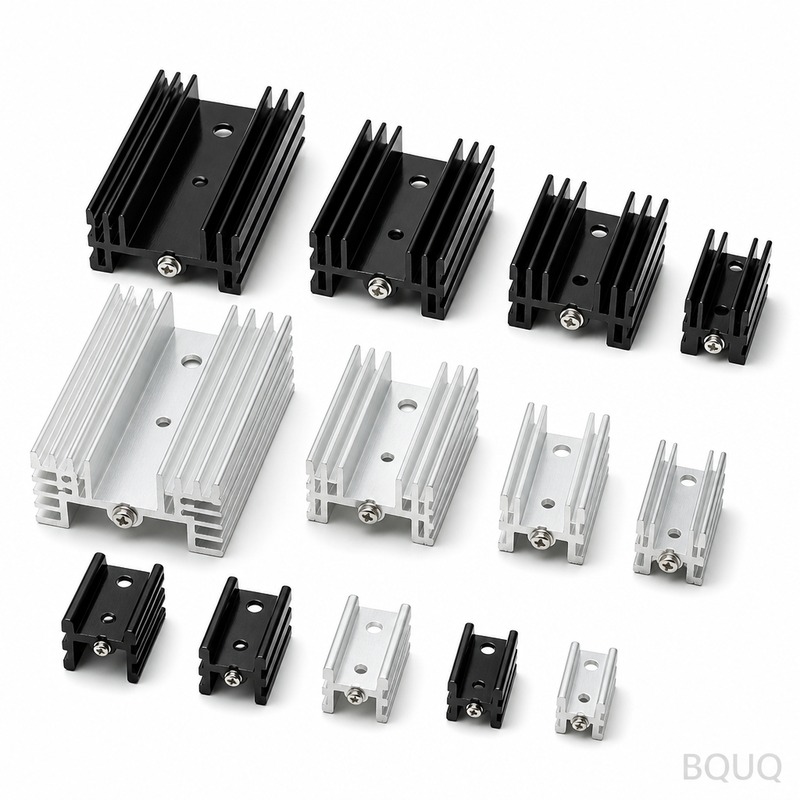
Specifiche chiave e guida alla selezione
Confronto delle specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 1050A |
| Tolleranza | ±0.20 mm |
| Tempi di consegna | 10 giorni lavorativi |
| MOQ | Non specificato nell'articolo |
| Capacità | Lotti di migliaia di pezzi |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Controllo standard ±0.20 mm | Dissipatori di calore generici per telecomunicazioni e stazioni base | Potrebbe non soddisfare requisiti più stringenti sulle caratteristiche critiche |
| Controllo più stringente delle caratteristiche critiche | Assemblaggi con requisiti tecnici in aumento | Fa lievitare i costi e sposta la decisione sulla progettazione dell'attrezzatura |
| Eliminazione della sbavatura | Costo unitario inferiore | Rischio di sbavature o problemi di qualità dei bordi |
| Eliminazione della placcatura | Costo unitario inferiore | Può influire sulla resistenza alla corrosione o sull'aspetto |
| Eliminazione del controllo al 100% | Costo unitario inferiore | Rischio più elevato di pezzi non conformi sfuggiti |
Processo / ispezione
| Fase | Controllo | Registrazione |
|---|---|---|
| Condizione del materiale | Fissare la condizione del materiale prima della lavorazione | Certificato del materiale o registro di ispezione in ingresso |
| Geometria dell'attrezzatura | Fissare prima la geometria dell'attrezzatura | Registro di progettazione e approvazione dell'attrezzatura |
| Velocità di produzione | Confermare ±0,20 mm alla velocità di produzione | Dati di ispezione del primo articolo e in-process |
| Sbavatura | Controllo dell'operazione secondaria | Registro di ispezione della sbavatura |
| Placcatura / rivestimento | Controllo della finitura superficiale | Registro di spessore e adesione del rivestimento |
| Ispezione finale | Ispezione al 100% se richiesta | Rapporto di ispezione |
Domande frequenti
Qual è la tolleranza generale per i dissipatori di calore in alluminio?
La tolleranza generale è ±0,20 mm. Per le caratteristiche critiche può essere specificato un controllo più stretto, che sposta la decisione sulla progettazione dell'attrezzatura anziché sull'ispezione finale. Confermare i requisiti di tolleranza sul disegno prima di ordinare.
Da confrontare con: Dissipatori Radializzati in Alluminio Personalizzati.
Quali materiali e finiture superficiali vengono utilizzati?
Il materiale è alluminio 1050A. La finitura superficiale è sabbiatura più rivestimento in polvere epossidica RAL 9005. Queste specifiche influenzano le prestazioni termiche, la resistenza alla corrosione e l'aspetto. Confermare che corrispondano ai requisiti della vostra applicazione.
Qual è il tempo di consegna tipico?
L'articolo indica 10 giorni lavorativi. Tuttavia, il tempo di consegna può variare quando il disegno cambia. Confermare il tempo di consegna al momento dell'ordine, soprattutto per lotti di migliaia di pezzi o quando le caratteristiche critiche richiedono un controllo più stretto.
Quali sono le specifiche termiche principali?
Le specifiche principali includono spessore alette 1.0 mm, passo alette 5.0 mm e resistenza termica 0.62 K/W. Questi valori influenzano la dissipazione del calore. Confermare che soddisfino i requisiti di gestione termica prima di ordinare.
In che modo le operazioni secondarie incidono sul costo?
La pressione sui costi nel settore telecom e nelle stazioni base raramente deriva dalla materia prima. Deriva dalle operazioni secondarie: sbavatura, placcatura e ispezione al 100%. Eliminare una di queste fasi di solito incide sul costo unitario più di qualsiasi sostituzione di materiale.
Perché la progettazione dell'attrezzatura conta più dell'ispezione finale?
Assiemi che un tempo accettavano ±0.20 mm ora specificano un controllo più stretto sulle caratteristiche critiche. Questo sposta la decisione sulla progettazione dell'attrezzatura anziché sull'ispezione finale. Fissare prima la condizione del materiale e la geometria dell'attrezzatura aiuta a mantenere la tolleranza alla velocità di produzione.
Cosa devo confermare prima di ordinare dissipatori di calore in alluminio?
Confermare materiale alluminio 1050A, spessore alette 1.0 mm, passo alette 5.0 mm, resistenza termica 0.62 K/W, finitura superficiale sabbiatura più rivestimento in polvere epossidica RAL 9005, tolleranza generale ±0.20 mm, tempo di consegna 10 giorni lavorativi e dimensione del lotto di migliaia di pezzi.