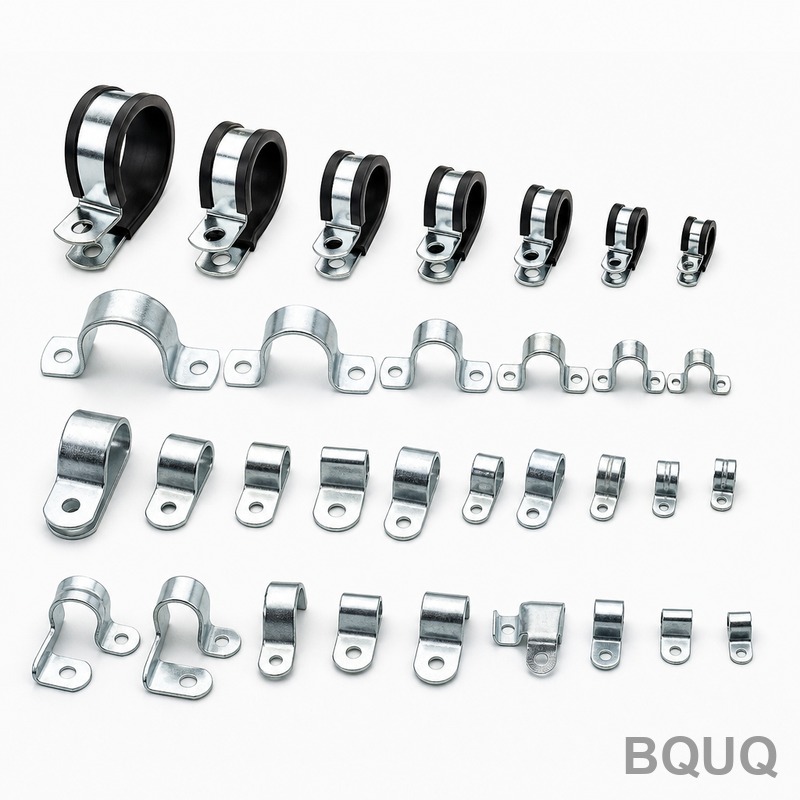
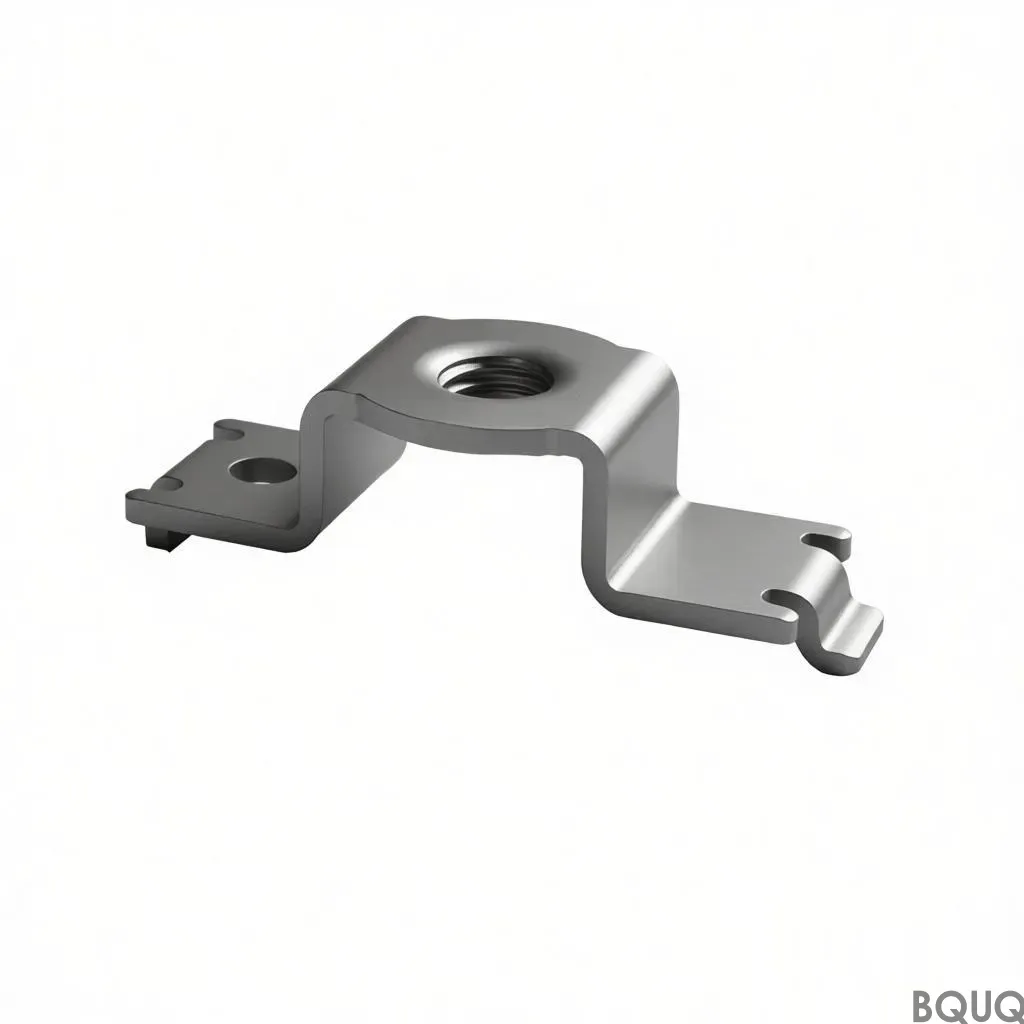
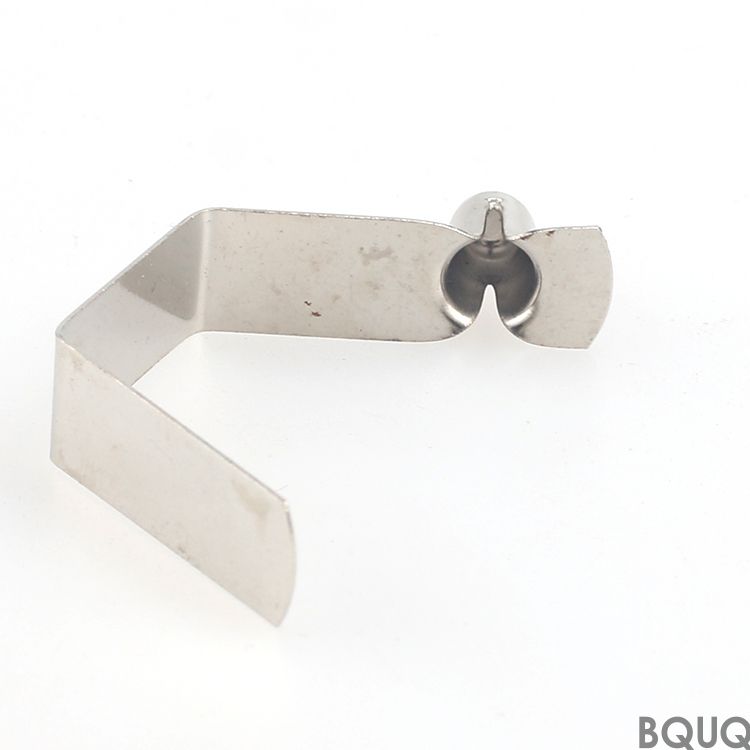
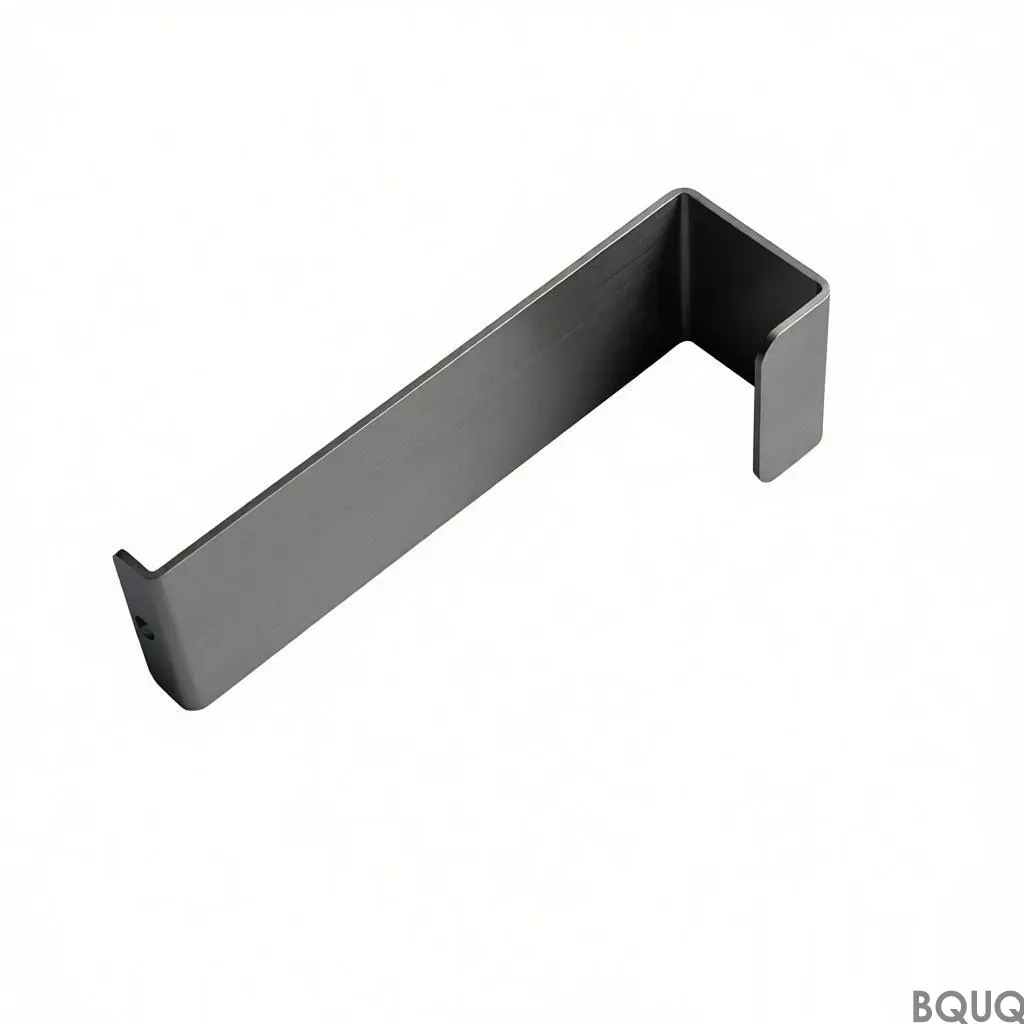
Il bracciale stampato è un componente in acciaio SPCC da 1,0 mm formato in un'unica battuta, con alette e base piatta, classificato a ΔT = 60 K per applicazioni su inseguitori solari. La zincatura standard è di 8-12 µm, applicata dopo la formatura per proteggere le radici delle alette. Lo spessore ridotto delle alette e l'elevata densità delle stesse offrono più superficie per millimetro cubo rispetto ai profili lavorati o estrusi, e la produzione mensile scala da un'unica famiglia di presse.
Il nostro bracciale stampato utilizza acciaio SPCC da 1,0 mm con alette e una base piatta fino a . Classificato a ΔT = 60 K, supporta applicazioni su inseguitori solari con una produzione mensile e zincatura di 8-12 µm come standard.
Approccio Progettuale e Processo
Una singola battuta forma l'intero bracciale stampato, quindi il costo del componente smette di scalare con la complessità. L'attrezzatura funziona , e il ciclo alimenta una linea .
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette con passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
Un unico fornitore ora copre spessori delle alette da a dalla stessa famiglia di presse, quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore.
La pressatura dell'acciaio SPCC da 1,0 mm mantiene il bracciale stampato leggero, da a seconda dell'ingombro, senza sacrificare la densità delle alette, il che conta dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
La finitura di zincatura 8-12 µm viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata alle radici delle alette come accade nelle alternative lavorate.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è acciaio SPCC 1,0 mm, fornito con zincatura 8-12 µm. Per applicazioni in cui l'esposizione a inseguitori solari rappresenta una criticità, consigliamo il trattamento passivato; dove la conducibilità conta più del peso, il rame C110 eleva le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali rientrano in , mentre le caratteristiche critiche come sono gestite separatamente. La geometria formatа eredita la ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta entro . Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
La planarità viene verificata su rispetto a un limite di , e il passo delle alette è controllato otticamente a . I rapporti vengono emessi con ogni lotto.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con su ogni primo articolo. Deviazioni superiori a attivano una selezione completa del lotto.
La planarità è misurata su granito anziché su ghisa, perché a si legge diversamente su una piastra non lappata. I registri conservano entrambe le letture.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni nell'ambito del fascicolo ISO9001.
Dove viene utilizzato questo componente
Nel solar tracker, il rating determina quanta portata d'aria necessita ancora l'involucro. Alle temperature di giunzione del solar tracker, le alette con pitch mantengono il delta-T entro il budget del sensore.
Nel solar tracker, la base funge solitamente anche da interfaccia di montaggio. Con flat offre una superficie stabile per il pad termico del solar tracker.
I progettisti che lavorano su solar tracker richiedono la planarità prima ancora dei dati termici, perché l'assemblaggio del solar tracker è automatizzato e una base non planare blocca la linea.
Per i prototipi di solar tracker, copre la revisione del disegno e il primo articolo. I lotti di produzione passano a 18 giorni lavorativi una volta approvata la capacità.
misurata su . Questo è il valore che conta per il solar tracker, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede una tolleranza migliore, segnalatelo e possiamo aggiungere un'operazione di spianatura.
Quali sono le condizioni di imballaggio e spedizione?
L'imballaggio standard è . Il preventivo viene fornito . I cartoni per l'esportazione sono etichettati con lotto, quantità e stato di ispezione, e la documentazione completa, incluso il rapporto di ispezione, viaggia insieme alla merce.
Forniamo un disegno 2D con il rapporto CMM e, su richiesta, il file 3D STEP. Entrambi riportano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate nel vostro assemblaggio.
Lo stabilimento è certificato ISO9001 e i pezzi vengono spediti con dichiarazioni RoHS e REACH su richiesta. L'ispezione di terza parte SGS può essere organizzata prima della sigillatura del container, come specificano la maggior parte degli acquirenti di solar tracker.
La chiave è evitare un secondo metallo nell'area di contatto umida. Consigliamo zincatura 8-12 µm e, dove il pezzo tocca un telaio in alluminio, una rondella isolante. Comunicateci il materiale di accoppiamento e specificheremo il rivestimento di conseguenza.
Come produciamo e spediamo
Approvvigionamento diretto da Dongguan: bobine di materiale, formatura, trattamento superficiale e ispezione avvengono in un unico stabilimento, così la planarità viene verificata prima che il pezzo venga imballato.
La produzione opera su cicli con visione in linea su . È questo che rende credibile un impegno di consegna in alta stagione.
Il personale addetto alla qualità è posizionato accanto alla pressa, non in una sala separata. Deviazioni su o arrestano la produzione direttamente allo stampo anziché all'ispezione finale.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Classi di tolleranza specificabili (secondo disegno)
Tempi di consegna
Lavorazioni su attrezzatura; il ciclo alimenta una linea (secondo il programma di progetto)
MOQ
Volumi basati sulla produzione mensile (secondo ordine)
Capacità
Produzione mensile da una famiglia di presse
Selezione / confronto
Opzione
Ideale per
Compromesso
SPCC stampato 1,0 mm con alette
Costruzioni di inseguitori solari che richiedono ΔT = 60 K e alta densità di alette
Richiede attrezzaggio; geometria fissa in base alla famiglia di presse
Profilo lavorato per asportazione
Volumi ridotti o caratteristiche 3D complesse
Costo del componente più elevato; la zincatura può essere intaccata alle radici delle alette
Profilo estruso
Sezione trasversale costante, produzioni lunghe
Superficie per millimetro cubo inferiore rispetto alle alette stampate
Zincatura 8-12 µm
Protezione dalla corrosione dopo la formatura
L'intervallo di spessore deve essere specificato; non costituisce una certificazione
Passivazione (consigliata per esposizione solare)
Problematiche di esposizione degli inseguitori solari
Aggiunge una fase di processo; confermare con il fornitore
Processo / ispezione
Fase
Controllo
Registrazione
Formatura
Una singola corsa forma l'intero bracciale stampato; passo delle alette e planarità della base controllati
Registro di setup e ciclo della pressa
Materiale
Acciaio SPCC 1,0 mm verificato
Certificato del materiale / ispezione in ingresso
Zincatura
Zincatura 8-12 µm applicata dopo la formatura
Registro dello spessore di zincatura
Ispezione
Ispezione prima di ogni spedizione
Rapporto di ispezione dimensionale e visiva
Spedizione
Come produciamo e spediamo per ordine
Packing list e registro di spedizione
Domande frequenti
Quali materiali e spessori utilizza la fascetta stampata?
Il materiale standard è acciaio SPCC da 1,0 mm, fornito con zincatura da 8-12 µm. Viene formatа in un'unica battuta con alette e base piana, classificata per ΔT = 60 K per costruzioni di inseguitori solari. La passivazione è raccomandata dove l'esposizione dell'inseguitore solare è una preoccupazione.
Qual è la classificazione termica della fascetta stampata?
La fascetta stampata è classificata per ΔT = 60 K. Questa classificazione supporta le costruzioni di inseguitori solari alla produzione mensile. Il design in acciaio SPCC alettato da 1,0 mm fornisce più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
Come è protetta la fascetta stampata contro la corrosione?
La zincatura da 8-12 µm viene applicata dopo la formatura, quindi la protezione contro la corrosione non viene tagliata alle radici delle alette come accade sulle alternative lavorate. Per l'esposizione dell'inseguitore solare, è raccomandata la passivazione. Confermare lo spessore della zincatura e i requisiti di passivazione sul vostro disegno.
Posso specificare classi di tolleranza per la fascetta stampata?
Sì. Le classi di tolleranza che potete specificare sono trattate nella sezione dell'articolo Classi di Tolleranza che Potete Specificare. Poiché un'unica battuta forma l'intero pezzo, il costo del pezzo smette di crescere con la complessità. Fornite il vostro disegno con la classe di tolleranza richiesta, e l'ispezione prima di ogni spedizione verifica le dimensioni specificate.
Qual è il tempo di consegna e la produzione mensile per gli ordini di fascette stampate?
Le serie di attrezzature e il ciclo alimentano una linea, supportando la produzione mensile per le costruzioni di inseguitori solari. Il tempo di consegna dipende dall'attrezzatura e dal programma dell'ordine. Un fornitore ora copre le dimensioni delle alette dalla stessa famiglia di presse, quindi una riprogettazione termica è un cambio di attrezzatura piuttosto che un nuovo fornitore.
Perché scegliere alette stampate invece di profili lavorati o estrusi?
Lo spessore ridotto delle alette è il punto di forza della stampatura: le alette al passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro. La pressatura dell'acciaio SPCC 1,0 mm mantiene leggero il bracciale stampato senza sacrificare la densità delle alette, un fattore determinante quando la lunghezza del percorso del flusso d'aria è fissata dall'involucro.
Quali controlli vengono eseguiti prima della spedizione del bracciale stampato?
L'ispezione prima di ogni spedizione è standard. I controlli includono la verifica del materiale per l'acciaio SPCC 1,0 mm, le dimensioni di planarità delle alette formate e della base, e lo spessore della zincatura 8-12 µm. I registri vengono conservati per l'ispezione dimensionale e visiva. La spedizione segue il processo How We Manufacture and Ship.