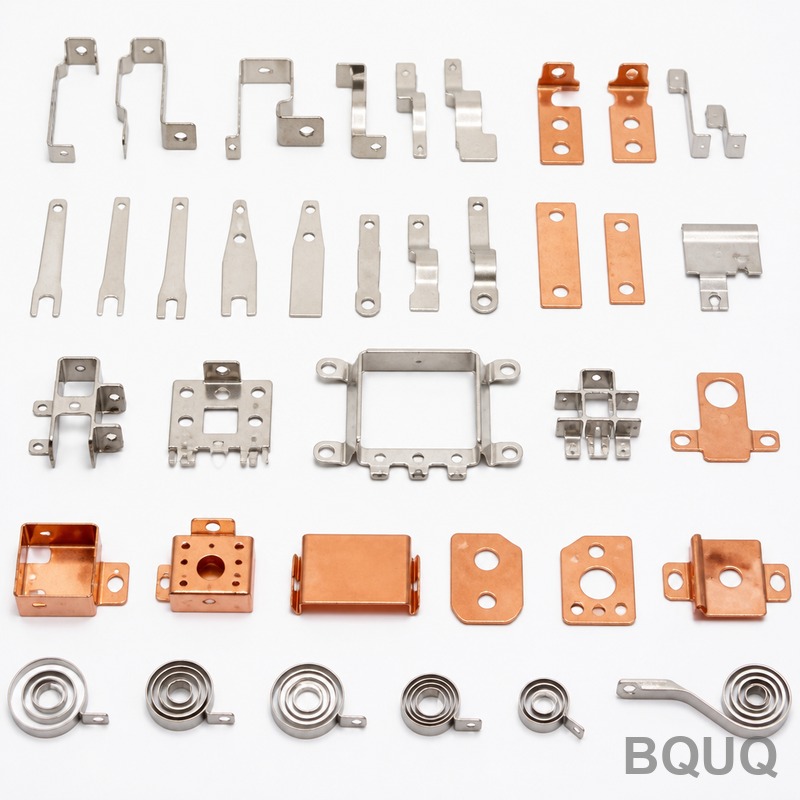
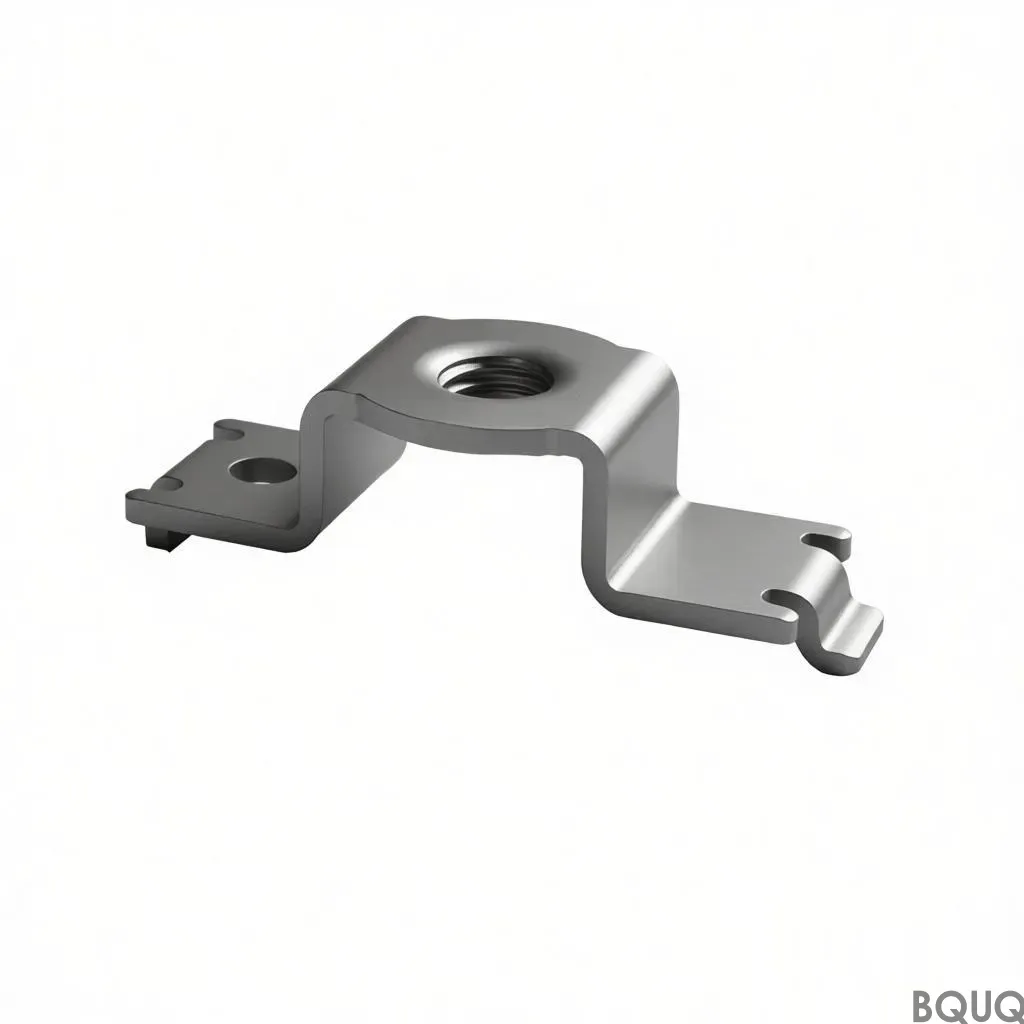
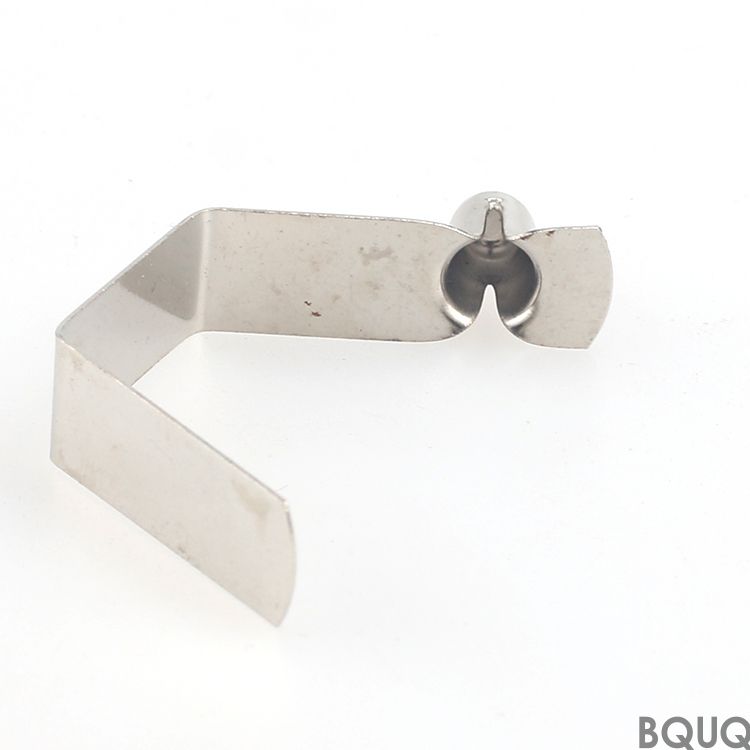
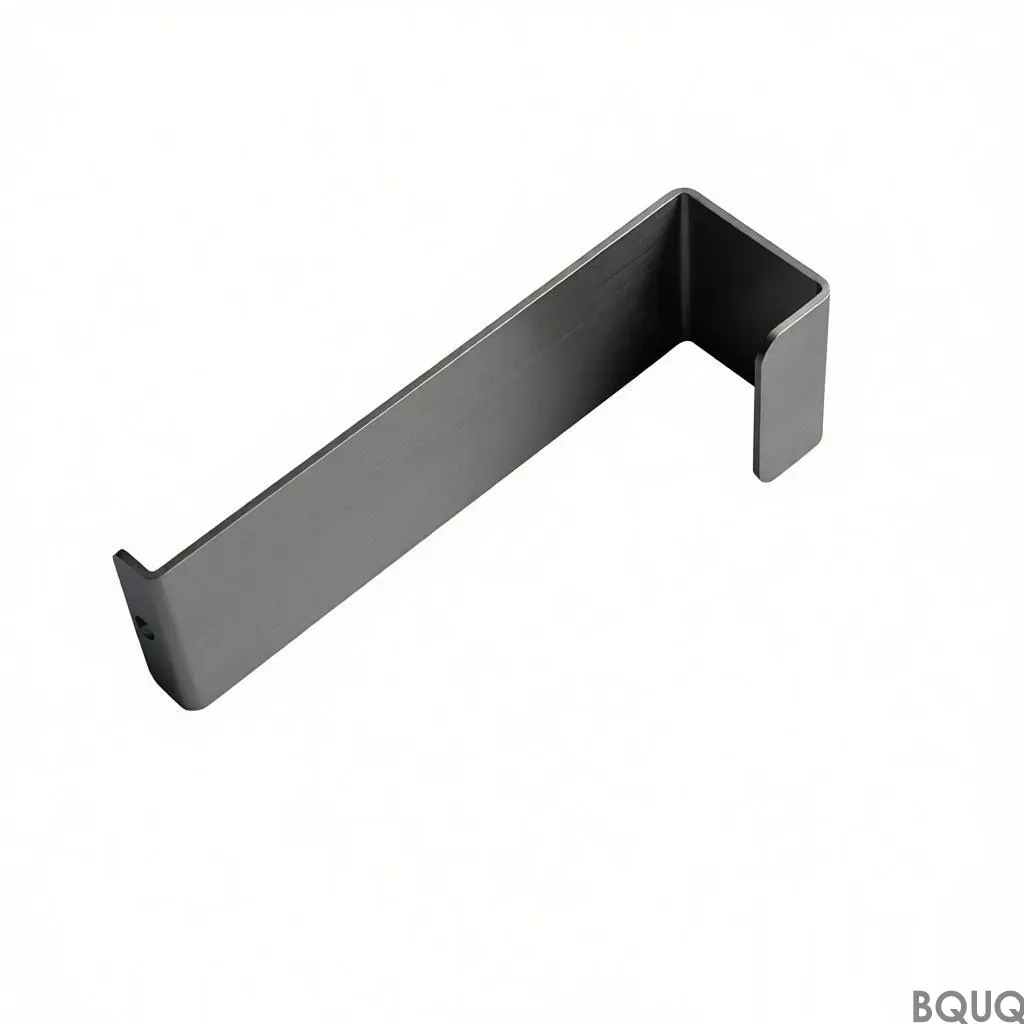
Il portabracciale stampato è un componente in SUS304 da 1,0 mm realizzato in un'unica battuta, con zincatura a caldo da 60 µm come standard. A ΔT = 60 K, l'attrezzatura lavora con ripetibilità e la posizione dei fori si mantiene costante su tutto il lotto. Lo spessore ridotto delle alette al passo garantisce maggiore superficie per millimetro cubo, così i programmi volumetrici per contenitori medicali restano ripetibili senza sacrificare la densità delle alette.
Funzionando a , questo portabracciale stampato viene pressato su attrezzatura con ripetibilità . SUS304 da 1,0 mm garantisce a ΔT = 60 K, e la zincatura a caldo da 60 µm viene applicata come standard.
Approccio Progettuale e Processo
Una singola battuta forma l'intero portabracciale stampato, quindi il costo del componente smette di crescere con la complessità. L'attrezzatura lavora , e il ciclo alimenta una linea .
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette al passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
Un unico fornitore ora copre fino a spessori delle alette dalla stessa famiglia di presse , quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore.
La pressatura di SUS304 da 1,0 mm mantiene leggero il portabracciale stampato, da a seconda dell'ingombro, senza sacrificare la densità delle alette, il che conta dove la lunghezza del percorso del flusso d'aria è già fissata dal contenitore.
Ogni battuta è dimensionalmente identica, quindi la posizione dei fori si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi volumetrici per contenitori medicali.
Selezione del Materiale e Finitura Superficiale
Il materiale standard è SUS304 da 1,0 mm, fornito con zincatura a caldo da 60 µm. Per applicazioni in cui l'esposizione del contenitore medicale è una preoccupazione, raccomandiamo il percorso di passivazione; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia all'incirca la massa unitaria.
Classi di Tolleranza che Puoi Specificare
Le dimensioni generali rientrano in , con caratteristiche critiche quali gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta entro . Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
Il SUS304 1,0 mm in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, conferma e rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con su ogni primo articolo. Deviazioni oltre attivano una selezione dell'intero lotto.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di corsa della pressa e registro di ispezione restano allegati, così un problema sul campo può essere ricondotto a una specifica produzione.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro viene conservato per 10 anni secondo il fascicolo ISO9001.
Dove Viene Utilizzato Questo Componente
L'imballaggio per contenitori medicali e le regole sulle vibrazioni spingono verso una costruzione monopezzo. Un supporto portabracciale stampato non ha adesivo che possa scorrere, che è la tipica modalità di guasto nei raffreddatori a due parti.
I progettisti che lavorano su contenitori medicali chiedono la planarità prima ancora dei dati termici, perché l'assemblaggio dei contenitori medicali è automatizzato e una base non piana blocca la linea.
I progetti di contenitori medicali spesso utilizzano un percorso ad aria forzata a 2,0 m/s. a significa che il contenitore medicale può mantenere il suo obiettivo con una potenza del ventilatore al di sotto del limite acustico.
Per i prototipi di contenitori medicali, copre la revisione del disegno e il primo articolo. I lotti di produzione passano a 25 giorni lavorativi una volta approvata la capacità di .
Specifiche
Parametro
Valore / Intervallo
Materiale
SUS304 1.0 mm
Finitura superficiale
zincatura a caldo 60 µm
MOQ (prototipo)
100 pz
MOQ (produzione)
5000 pz
Tempi di consegna (produzione)
25 giorni lavorativi
Tempi di consegna attrezzature
30 giorni lavorativi
FAQ: Le vostre domande prima di ordinare
Come si confronta con un portabracciale stampato per estrusione?
L'estrusione è più economica al di sopra di circa 500.000 pezzi all'anno e offre un profilo più liscio. Lo stampaggio vince al di sotto di questa soglia e ovunque lo spessore delle alette scenda sotto 0,5 mm, perché l'estrusione non riesce a mantenerlo in modo costante. Per i prototipi di involucri medicali, di solito è il costo dell'attrezzatura a decidere.
Eseguite test di resistenza termica?
Testiamo a e riportiamo . Si tratta di un valore a regime stazionario, non transitorio: per il comportamento alla prima accensione di un involucro medicale serve un test diverso, che possiamo eseguire su richiesta.
Realizzate il portabracciale stampato in dimensioni diverse?
La famiglia copre , con pesi unitari da . Poiché la base è pressata, le nuove dimensioni richiedono un cambio di inserto nello stampo anziché una nuova linea di pressatura, quindi lo sviluppo richiede di solito 2 settimane invece di 8.
Come prevenite la corrosione galvanica?
La chiave è evitare un secondo metallo nell'area di contatto umido. Consigliamo la zincatura a caldo da 60 µm e, dove il pezzo tocca un telaio in alluminio, una rondella isolante. Comunicateci il materiale di accoppiamento e specificheremo il rivestimento di conseguenza.
Potete aiutarci con la simulazione termica prima del campionamento?
Sì. Inviate il flusso d'aria dell'involucro, la temperatura di ingresso e il carico termico da dissipare, ed eseguiremo un modello a regime stazionario restituendo una combinazione suggerita di e . Di solito questo fa risparmiare un'iterazione di attrezzatura.
Come Produciamo e Spediamo
La fabbrica è certificata ISO9001 e può fornire la documentazione RoHS e REACH insieme al . L'ispezione di terze parti SGS viene organizzata su richiesta prima della sigillatura del container.
La produzione opera su cicli con visione in linea su . È questo che rende credibile un impegno in piena stagione.
Il personale addetto al controllo qualità siede accanto alla pressa, non in una sala separata. Le deviazioni su o arrestano la produzione direttamente allo stampo anziché all'ispezione finale.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
La posizione dei fori si mantiene costante tra i lotti; spessore e passo delle alette secondo l'attrezzatura
Tempi di consegna
Non indicati nell'estratto; modifica dell'attrezzatura anziché cambio fornitore per la riprogettazione termica
MOQ
Non indicato nell'estratto; programmi in volume supportati
Capacità
Linea di pressatura a corsa singola; un unico fornitore copre gli spessori delle alette dalla stessa famiglia di presse
Selezione / confronto
Opzione
Ideale per
Compromesso
SUS304 1.0 mm + zincatura a caldo 60 µm
Portabracciale stampato standard
Protezione anticorrosione standard; non è il percorso passivato
Percorso passivato
Preoccupazione per esposizione di involucri medicali
Percorso di finitura alternativo; può differire dalla zincatura standard
Spessore aletta ridotto a passo
Maggiore superficie per millimetro cubo
Richiede modifica dell'attrezzatura per la riprogettazione termica
Stampaggio a corsa singola
Il costo del componente smette di crescere con la complessità
L'identità dimensionale dipende dalla ripetibilità dell'attrezzatura
Spessori alette stessa famiglia di presse
Riprogettazione termica come modifica dell'attrezzatura
Evita un nuovo fornitore ma richiede comunque la modifica dell'attrezzatura
Processo / ispezione
Fase
Controllo
Registrazione
Pressatura
Una singola corsa forma l'intero supporto per bracciale stampato
Ogni corsa è dimensionalmente identica
Attrezzatura
L'attrezzatura opera con ripetibilità
La posizione dei fori rimane costante su tutto il lotto
Materiale
SUS304 1,0 mm
Specifica materiale standard
Finitura superficiale
Zincatura a caldo 60 µm standard
Ciclo passivato per esposizione a contenitori medicali
Ispezione
Ispezione prima di ogni spedizione
Ripetibilità del lotto per programmi volumetrici di contenitori medicali
Domande frequenti
Di quale materiale è realizzato il supporto per bracciale stampato?
Il materiale standard è SUS304 1,0 mm. Viene fornito con zincatura a caldo 60 µm come standard. Per problematiche legate all'esposizione a contenitori medicali, consigliamo il ciclo passivato. La pressatura di SUS304 1,0 mm mantiene il componente leggero preservando la densità delle alette dove la lunghezza del percorso del flusso d'aria è fissa.
Come viene prodotto il supporto per bracciale stampato?
Una singola corsa forma l'intero supporto per bracciale stampato su attrezzatura che opera con ripetibilità. Il ciclo alimenta una linea e ogni corsa è dimensionalmente identica, quindi la posizione dei fori rimane costante su tutto il lotto. Lo spessore ridotto delle alette al passo offre più superficie per millimetro cubo rispetto a profili lavorati o estrusi.
Quale tolleranza posso aspettarmi sulla posizione dei fori?
Ogni battuta è dimensionalmente identica, quindi la posizione dei fori rimane costante su tutto il lotto. Questa ripetibilità è ciò che rende ripetibili i programmi di produzione in volume per contenitori medicali. Le classi di tolleranza che è possibile specificare sono trattate nella sezione Classi di tolleranza che è possibile specificare. I valori numerici esatti di tolleranza non sono indicati nell'estratto.
Quali opzioni di finitura superficiale sono disponibili?
La zincatura a caldo da 60 µm viene applicata come standard. Per le applicazioni in cui l'esposizione del contenitore medicale rappresenta una criticità, consigliamo il ciclo di passivazione. Il materiale standard è SUS304 1,0 mm. La scelta della finitura superficiale dipende dall'esposizione alla corrosione e dall'impiego del componente in un contenitore medicale.
Il portabracciale stampato può essere riprogettato per prestazioni termiche diverse?
Sì. Un unico fornitore ora copre spessori delle alette della stessa famiglia di presse, quindi una riprogettazione termica è una modifica dell'attrezzatura anziché un cambio di fornitore. Uno spessore delle alette ridotto a passo dato garantisce più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro. Ciò supporta una lunghezza del percorso del flusso d'aria fissata dall'involucro.
Dove viene utilizzato questo portabracciale stampato?
Viene utilizzato dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro e nei programmi di produzione in volume per contenitori medicali. La posizione ripetibile dei fori su tutto il lotto lo rende adatto a tali programmi in volume. La sezione Dove viene utilizzato questo componente tratta applicazioni aggiuntive. La densità delle alette è importante quando l'ingombro è vincolato.
Come viene ispezionato il supporto per bracciale stampato prima della spedizione?
L'ispezione prima di ogni spedizione è una fase standard. Ogni battuta è dimensionalmente identica, quindi la posizione dei fori rimane costante in tutto il lotto. Questo garantisce la ripetibilità per i programmi di produzione in volume di involucri medicali. La sezione Ispezione Prima di Ogni Spedizione descrive i controlli specifici. I registri vengono conservati secondo la tabella di ispezione di processo.