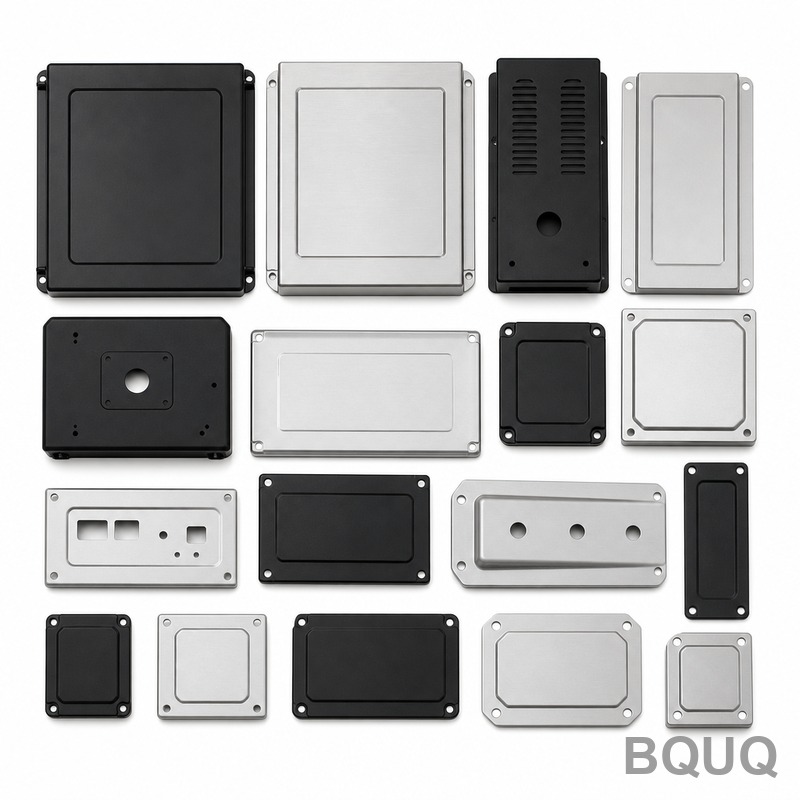
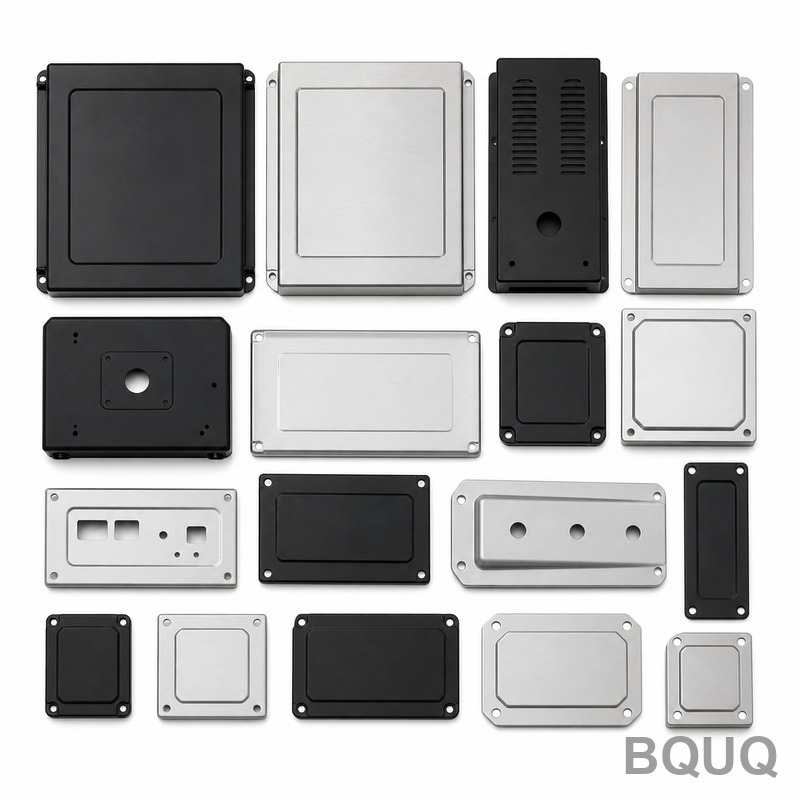
Questo contenitore in lamiera metallica è stampato da SECC 1,0 mm con alette a passo, offrendo una resistenza termica misurata a ΔT = 60 K. La base mantiene la tolleranza verificata su piano in granito, e l'assemblaggio viene prodotto alla capacità mensile da una singola linea ISO9001 a Dongguan. Lo stampaggio mantiene il passo delle alette entro tolleranza lungo tutta la produzione, e la geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, riducendo il percorso termico.
Questo contenitore in lamiera metallica è stampato da SECC 1,0 mm con alette a passo, offrendo una resistenza termica misurata di a ΔT = 60 K. La base mantiene, verificata su piano in granito, e l'assemblaggio viene prodotto a pezzi al mese da una singola linea ISO9001 a Dongguan.
Lo stampaggio garantisce un profilo di alette ripetibile che l'estrusione non può mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro tolleranza lungo tutta la produzione.
Un singolo colpo di stampaggio forma l'intero contenitore in lamiera metallica, quindi il costo del componente smette di crescere con la complessità. L'attrezzatura funziona a, e il ciclo alimenta una linea.
La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, riducendo il percorso termico. Nulla si interpone tra il SECC 1,0 mm e il flusso d'aria se non la superficie stampata stessa.
La pressatura del SECC 1,0 mm mantiene leggero il contenitore in lamiera metallica, da a seconda dell'ingombro, senza sacrificare la densità delle alette, il che conta dove la lunghezza del percorso del flusso d'aria è già fissata dal contenitore.
La finitura in verniciatura a polvere RAL 9005 viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è SECC 1,0 mm, fornito con verniciatura a polvere RAL 9005. Per applicazioni in cui l'esposizione a inseguitori solari rappresenta una criticità, consigliamo il trattamento passivato; dove la conducibilità conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali rientrano in , mentre le caratteristiche critiche come sono gestite separatamente. La geometria formatа eredita una ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta entro . Le classi più strette richiedono un'operazione di stampaggio aggiuntiva, quindi conviene deciderlo prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
La planarità viene verificata su rispetto a un limite di , e il passo delle alette è controllato otticamente a . I rapporti vengono emessi con ogni lotto.
Il SECC 1,0 mm in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, conferma e rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con su ogni primo articolo. Deviazioni oltre attivano una selezione dell'intero lotto.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro viene conservato per 10 anni a fronte del fascicolo ISO9001.
I programmi di inseguitori solari sono il motivo per cui esiste questa geometria. Quando l'involucro non può crescere in altezza, la densità delle alette è l'unica leva disponibile, e il passo con scorta è il limite pratico per l'alluminio.
Per le costruzioni di inseguitori solari, la superficie di montaggio conta quanto la valutazione termica: determina se il materiale di interfaccia termica si distribuisce uniformemente o si accumula a un'estremità.
Negli inseguitori solari, la base di solito funge anche da interfaccia di montaggio. con superficie piana offre una superficie stabile per il pad termico dell'inseguitore solare.
I progettisti che lavorano su inseguitori solari chiedono la planarità prima dei dati termici, perché l'assemblaggio dell'inseguitore solare è automatizzato e una base non piana blocca la linea.
Le dimensioni generali rientrano in ; quelle critiche come sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di . Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della realizzazione dell'attrezzatura, così possiamo pianificare l'operazione di pressatura aggiuntiva.
Potete consegnare senza trattamento superficiale?
Sì, spediamo allo stato grezzo di pressatura per i clienti che eseguono internamente la finitura. Il rischio sono i segni di manipolazione sulle alette , quindi imballiamo quei pezzi con fogli intercalari all'interno di .
Quali sono le condizioni di imballaggio e spedizione?
L'imballaggio standard è . Quotiamo . I cartoni per l'esportazione sono etichettati con lotto, quantità e stato di ispezione, e la documentazione completa, incluso il rapporto di ispezione, viaggia insieme alla merce.
Potete fornire l'involucro in lamiera pre-assemblato?
Sì. Possiamo aggiungere clip, viti o una carenatura per ventola come assemblaggio in kit, con i pezzi insacchettati ed etichettati per set. Questo è comune nei programmi per inseguitori solari e aggiunge circa 3 giorni lavorativi.
Potete aiutarci con la simulazione termica prima del campionamento?
Sì. Inviate il flusso d'aria dell'involucro, la temperatura di ingresso e il carico termico da dissipare, e eseguiremo un modello stazionario restituendo una combinazione suggerita di e . Questo di solito fa risparmiare un'iterazione dell'attrezzatura.
Come Produciamo e Spediamo
La nostra esperienza nel settore dei tracker solari risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui la verniciatura a polvere standard RAL 9005 e sono conservative anziché ottimistiche.
Attrezzaggio in funzione, il ciclo alimenta una linea
MOQ
Non specificato nell'estratto
Capacità
Al mese da una singola linea ISO9001 a Dongguan
Selezione / confronto
Opzione
Ideale per
Compromesso
Custodia in lamiera stampata
Profilo alettato ripetibile e alta densità di alette
Richiede attrezzatura; geometria fissa determinata dallo stampo
Custodia estrusa
Sezioni trasversali costanti e semplici
Non mantiene il passo delle alette con la stessa precisione della stampatura
Raffreddatore in due parti
Produzione separata di base e alette
Lo strato adesivo aggiunge resistenza termica
Alternativa lavorata alle macchine
Caratteristiche 3D complesse
La verniciatura a polvere può essere intaccata alla radice delle alette
Custodia stampata in un pezzo unico
Leggerezza con lunghezza del percorso d'aria fissa
Progettazione vincolata all'ingombro
Processo / ispezione
Fase
Controllo
Registrazione
Stampatura
Lo stampo forma ogni aletta in un solo colpo; il passo rimane entro tolleranza per tutta la produzione
Misurazione del passo delle alette
Materiale
SECC 1,0 mm fornito a specifica
Certificato del materiale
Formatura
Un singolo colpo forma l'intera custodia in lamiera
Il ciclo alimenta una linea
Rivestimento
Verniciatura a polvere RAL 9005 applicata dopo la formatura
Spessore e adesione del rivestimento
Ispezione finale
Base verificata su piano in granito
Rapporto di ispezione prima di ogni spedizione
Domande frequenti
Di quale materiale è realizzato l'involucro in lamiera?
Il materiale standard è SECC 1,0 mm. Questa lamiera d'acciaio viene stampata in un'unica battuta, quindi il profilo delle alette rimane ripetibile e il passo resta entro tolleranza lungo tutta la serie di produzione. Il substrato SECC è inoltre compatibile con la verniciatura a polvere RAL 9005 applicata dopo la formatura.
Come viene controllato il passo delle alette durante lo stampaggio?
Lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro tolleranza lungo tutta la serie. Lo stampaggio garantisce un profilo delle alette ripetibile che l'estrusione non è in grado di mantenere. Ciò significa che la resistenza termica a ΔT = 60 K rimane costante da pezzo a pezzo sulla linea ISO9001 di Dongguan.
Qual è la resistenza termica di questo involucro?
La resistenza termica misurata è a ΔT = 60 K. La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra il SECC 1,0 mm e il flusso d'aria se non la superficie stampata stessa, il che favorisce uno scambio termico costante.
Come viene verificata la tolleranza della base?
La base mantiene la tolleranza verificata su piano in granito. Questa fase di ispezione conferma la planarità e l'accuratezza dimensionale prima della spedizione. L'assemblaggio viene prodotto a piena capacità mensile su un'unica linea ISO9001 a Dongguan, e l'ispezione viene eseguita prima di ogni spedizione.
La finitura in verniciatura a polvere RAL 9005 viene applicata dopo la formatura. Ciò significa che la protezione anticorrosiva non viene interrotta alla base delle alette come accade nelle alternative lavorate meccanicamente. Il materiale standard è SECC 1,0 mm e il rivestimento è compatibile con la geometria delle alette stampate.
Qual è la capacità produttiva mensile?
La linea di assemblaggio opera a piena capacità ogni mese da un'unica linea ISO9001 a Dongguan. I cicli di attrezzaggio e il ciclo di produzione alimentano una linea, quindi la produzione scala con il processo di stampaggio. Un singolo colpo forma l'intero involucro in lamiera, pertanto il costo del componente smette di crescere con la complessità.
Perché scegliere la lamiera stampata rispetto alle alternative estruso o lavorate a macchina?
Lo stampaggio garantisce un profilo alettato ripetibile che l'estrusione non è in grado di mantenere, e lo stampo forma ogni aletta in un solo colpo. La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, riducendo il percorso termico. La pressatura di SECC 1,0 mm mantiene l'involucro leggero senza sacrificare la densità delle alette.