Strumenti Chirurgici Lavorati a CNC BQUQ | Produzione di Precisione Made in China
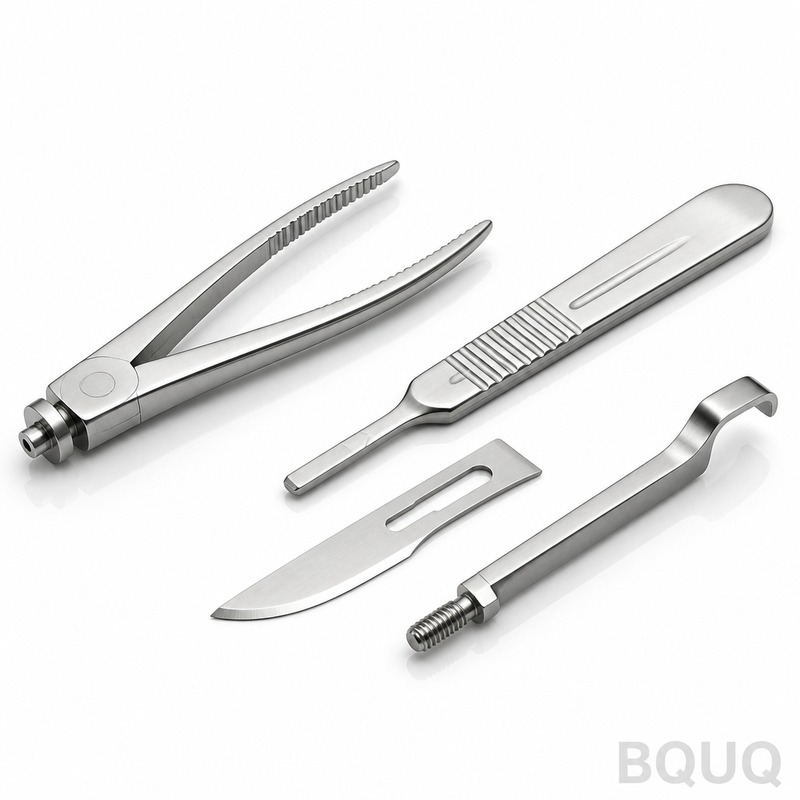
Questi strumenti chirurgici lavorati a CNC sono componenti metallici personalizzati per pinze, retrattori, trocar e attuatori end-effector robotici. Manteniamo tolleranze fino a ±0.005 mm (metà di un
Questi strumenti chirurgici lavorati a CNC sono componenti metallici personalizzati per pinze, retrattori, trocar e attuatori end-effector robotici. Manteniamo tolleranze fino a ±0.005 mm (metà di un capello umano), finitura superficiale fino a Ra 0.2 µm e una durezza compresa tra 40–48 HRC su acciaio inossidabile martensitico. I tempi di consegna sono di 3–5 giorni lavorativi per i prototipi, con lavorazione a zero eccentricità su alberi rotanti.
Perché l'Acciaio Inossidabile 17-4 PH Supera il 304 per la Sterilizzazione Ripetuta
I cicli in autoclave distruggono gli acciai teneri. Utilizziamo di default il 17-4 PH H900 per la sua durezza di 40–48 HRC e la resistenza alla corrosione dopo oltre 500 cicli a vapore. Per i bordi taglienti, passiamo al 440C temprato a 58 HRC. Se necessiti di proprietà non magnetiche per la chirurgia guidata da risonanza magnetica, utilizziamo Nitronic 60. Ogni grado è certificato dal mulino e tracciabile tramite il numero di colata.
I Nostri Centri di Lavorazione a 5 Assi Tagliano Geometrie Complesse in un Unico Setup
Gestiamo 20 macchine DMG MORI e Fanuc a 5 assi. Un singolo setup elimina gli errori di riposizionamento, ed è così che manteniamo la posizione reale entro 0.01 mm su zigrinature angolate delle ganasce e aste curve. Per una ganascia di pinza lunga 150 mm, otteniamo una rettilineità di 0.008 mm sull'intera lunghezza. Questa è produzione di precisione senza congetture di lucidatura manuale.
Passivazione ed Elettrolucidatura: La Differenza tra Rifiuto e Approvazione
L'acciaio lavorato grezzo ha ferro libero sulla superficie—si corrode e fallisce i test di biocompatibilità. Passiviamo secondo ASTM A967 (acido nitrico, 30 minuti) per rimuovere il ferro libero. Poi elettrolucidiamo fino a Ra 0.2 µm, riducendo l'adesione batterica del 90% rispetto a una finitura Ra 0.8 µm. Se necessiti di una finitura opaca per ridurre l'abbagliamento sotto le luci chirurgiche, eseguiamo una micro-sabbiatura prima della passivazione.
Ispezione Prima di Ogni Spedizione: CMM, Visione e Registri di Durezza
Non spediamo senza un rapporto completo. Ogni lotto passa attraverso una CMM Zeiss per 12–20 dimensioni critiche, un sistema di visione Keyence per il rilevamento di raggio del bordo e bave (max 0.02 mm) e un test di durezza Rockwell su un campione sacrificale. Ricevi un rapporto di ispezione PDF con ogni numero di parte, numero di serie e valore misurato. Nessuna eccezione, indipendentemente dalla dimensione dell'ordine.
Tolleranze che Hanno Senso per le Cerniere, Non Solo per Vanto
Un perno di cerniera a ±0.005 mm garantisce una rotazione fluida senza gioco. Ma utilizziamo anche un gioco di 0.02 mm sulle superfici di accoppiamento—questo previene il bloccaggio quando lo strumento è sotto carico. La tabella seguente mostra ciò che garantiamo realmente, non solo ciò che possiamo ottenere in una buona giornata.
Test di Sterilizzazione: Noi Validiamo, Tu Non Devi Indovinare
I nostri pezzi finiti sopravvivono a 500 cicli in autoclave a 134°C senza vaiolatura o scolorimento. Eseguiamo un test accelerato di 10 cicli su ogni nuova geometria prima della produzione. Se utilizzi sterilizzazione ETO o a raggi gamma, adattiamo la ricetta di passivazione di conseguenza—la radiazione gamma può scurire il 17-4 PH, quindi pre-ossidiamo per corrispondere al tuo colore finale.
Nessun MOQ Significa che Puoi Testare un Pezzo Prima di Impegnarti per 10.000
La maggior parte delle fabbriche richiede minimi di 100 pezzi. Noi no. Invia un disegno di prototipo, lavoriamo un pezzo, lo testi nel tuo laboratorio. Una volta validato, scaliamo al tuo volume utilizzando gli stessi fissaggi e programmi—zero deriva di processo. È così che costruiamo relazioni di fornitura a lungo termine da un singolo campione.
Qual è la quantità minima di ordine per gli strumenti chirurgici lavorati a CNC?
Nessun MOQ. Lavoriamo un pezzo per la validazione del prototipo, poi scaliamo a qualsiasi volume—100 o 100.000 pezzi.
Potete replicare esattamente il mio design di strumento chirurgico esistente?
Sì, copiamo dal tuo modello 3D o eseguiamo reverse engineering da un campione fisico entro ±0.01 mm, inclusi canali di raffreddamento interni e motivi di zigrinatura.
Come garantite la qualità su un ordine di un singolo pezzo?
Ogni parte, anche una singola, passa attraverso la stessa ispezione CMM, test di durezza e controllo visivo delle bave come un lotto di produzione di massa—ricevi lo stesso rapporto PDF.
Qual è il tempo di consegna reale per un prototipo chirurgico lavorato?
3–5 giorni lavorativi per acciaio inossidabile standard, più 1 giorno per passivazione ed elettrolucidatura. Parti complesse multi-assiali con posizione reale stretta richiedono fino a 7 giorni.
Invia il tuo disegno per un preventivo definitivo entro 12 ore. Email sc@bquq.com o WhatsApp +86 13713157787. Rispondiamo con feedback DFM, un prezzo fisso e una data di consegna—nessuna stima vaga.
FAQ fornitore — cosa chiede l'acquirente prima di ordinare
Risposte dalla fabbrica, non un depliant commerciale.
Come ottengo un preventivo per questo pezzo?
Inviate il disegno (STEP, IGES, DWG, DXF o PDF) con quantità e materiale a sc@bquq.com o WhatsApp +86 137 1315 7787. I nostri ingegneri esaminano il disegno e rispondono con prezzo, tempi e costo dell'attrezzatura.
Qual è il vostro ordine minimo?
Non applichiamo un minimo fisso. Il minimo è definito per pezzo e per processo: indicaci la quantità obiettivo e quotiamo su quella. Per pezzi nuovi accettiamo piccoli lotti di prova.
Quali sono i tempi di consegna?
I tempi si concordano per ordine, in base alla data richiesta, alla quantità, al materiale e alla necessità di attrezzaggio. Invia la data target con il disegno: confermiamo la fattibilità prima del preventivo.
Che tolleranza riuscite a tenere?
Lavorazione CNC: ±0,005 mm. Pezzi stampati, molle e profili estrusi sono prodotti secondo le tolleranze indicate sul disegno; confermiamo i valori raggiungibili in fase di offerta.
Realizzate pezzi su mio disegno?
Sì. Ogni ordine è prodotto su disegno o campione del cliente. Nel nostro stabilimento di Dongguan operano lavorazione CNC, stampaggio, avvolgimento molle ed estrusione di dissipatori in alluminio: un solo fornitore per il pezzo completo.
Con quali materiali lavorate?
Alluminio (6061, 6063, 7075), acciaio inox (301, 304, 316), acciaio al carbonio (SPCC, SGCC), ottone, rame, bronzo fosforoso, rame al berillio e acciaio per molle (filo musicale, bonificato in olio).
Quali formati di disegno accettate?
STEP, IGES, DWG, DXF e PDF. Preferiamo disegni 2D con tolleranze e finiture insieme al modello 3D. Gli schizzi a mano vengono quotati dopo il ridisegno dei nostri ingegneri.
Come viene controllata la qualità?
Il controllo accompagna il processo, non solo la fine: approvazione del primo pezzo, controlli in corso e rapporto per lotto, misurato con CMM e strumenti ottici. Certificati di materiale su richiesta.
Dov'è la fabbrica e spedite in tutto il mondo?
La fabbrica è a Dongguan, Guangdong, Cina, attiva dal 2005. Spediamo in tutto il mondo con espresso, aereo e mare, lavorando con lo spedizioniere indicato dall'acquirente.