pasta termoconduttiva: alluminio 6061-T6, alette da 0,3 mm con passo di 2,0 mm, planarità di 0,10 mm su 100 mm, resistenza termica 0,48 K/W. MOQ 50 pz, spedizione in 72 ore.
Pasta termoconduttiva
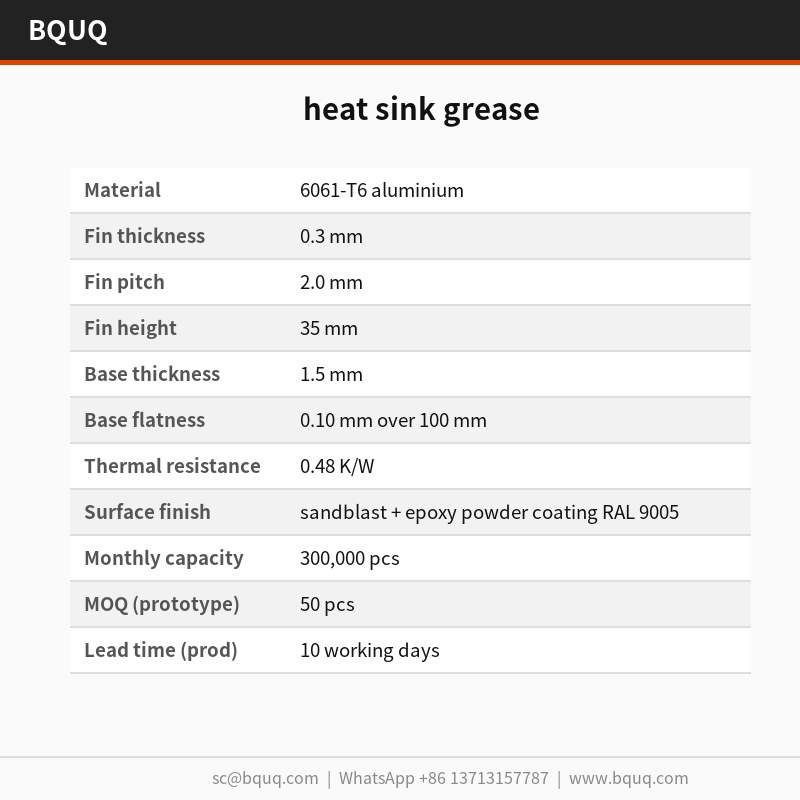
heat sink grease: 6061-T6 aluminium, 0.3 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
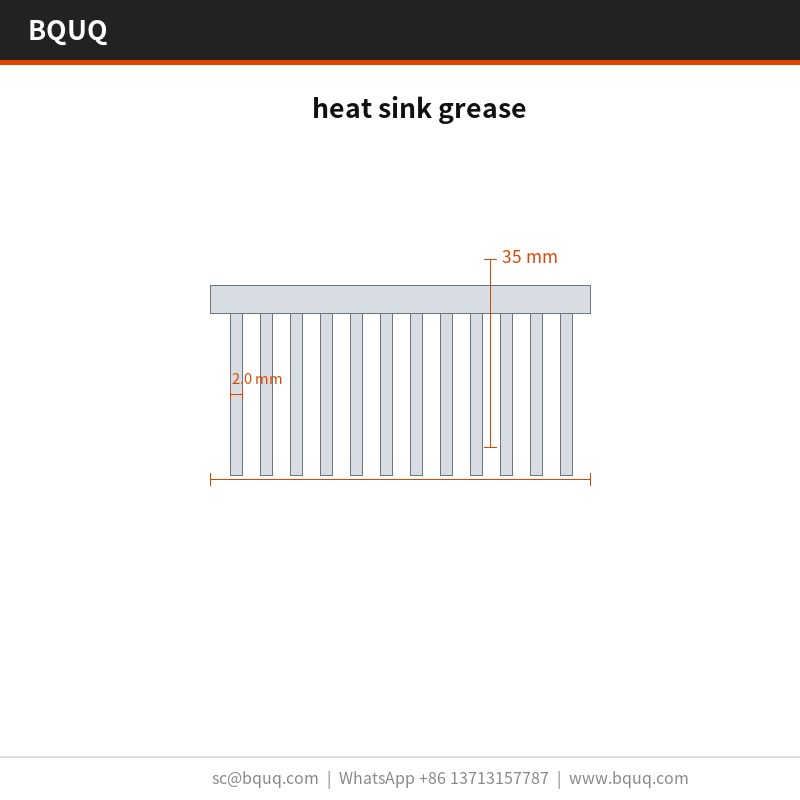
La pasta termoconduttiva per dissipatore in alluminio 6061-T6 garantisce una resistenza termica di 0,48 K/W con ΔT = 60 K in convezione naturale. Le alette stampate hanno spessore 0,3 mm con passo 2,0 mm su una base da 1,5 mm, mantenute entro ±0,05 mm su una produzione di 300.000 pezzi. Un singolo colpo da 160 T forma l'intero componente con un ciclo di 25 s, e ogni lotto viene spedito con rapporto CMM e collaudo di tenuta al 100% con pressa idraulica.
Una pasta termoconduttiva per dissipatore in alluminio 6061-T6 garantisce una resistenza termica di 0,48 K/W con ΔT = 60 K in convezione naturale. Le alette hanno spessore 0,3 mm con passo 2,0 mm su una base da 1,5 mm, e ogni lotto viene spedito con rapporto CMM e collaudo di tenuta al 100% con pressa idraulica.
Lo stampaggio garantisce un profilo delle alette da 0,3 mm ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo resta entro ±0,05 mm su una produzione di 300.000 pezzi.
Un singolo colpo da 160 T forma l'intera pasta termoconduttiva per dissipatore, quindi il costo del componente smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm, e il ciclo di 25 s alimenta una linea da 300.000 pezzi.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da 0,3 mm con passo 2,0 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
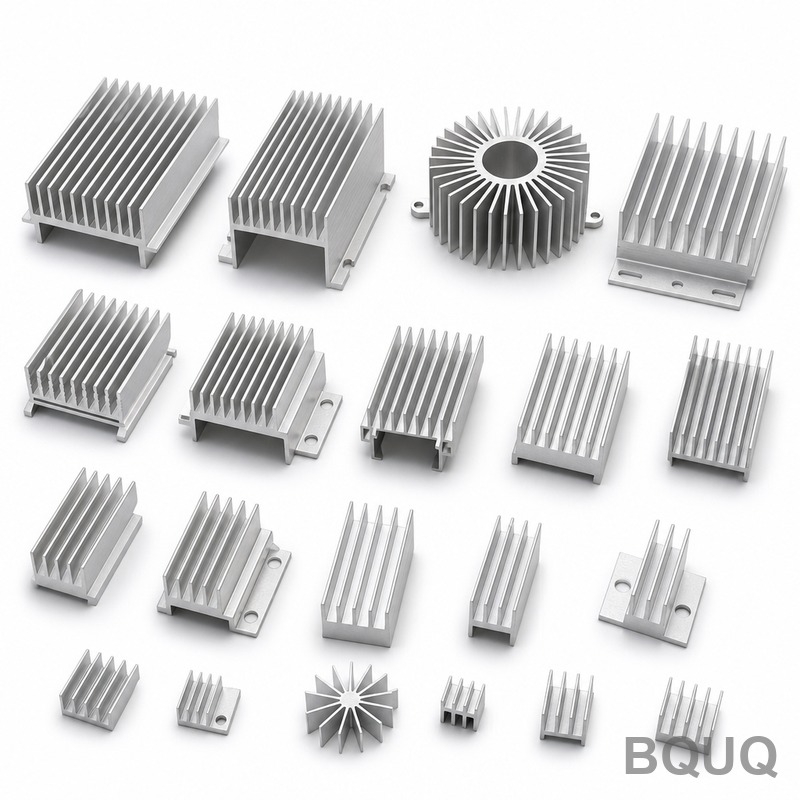
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 6061-T6 e il flusso d'aria se non la superficie stampata stessa.
La finitura sabbiatura + verniciatura a polvere epossidica RAL 9005 viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Selezione del materiale e finitura superficiale
Il materiale standard è alluminio 6061-T6, fornito con sabbiatura + verniciatura a polvere epossidica RAL 9005. Per applicazioni in cui l'esposizione in server 1U e acceleratori AI è una preoccupazione, consigliamo il trattamento passivato; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
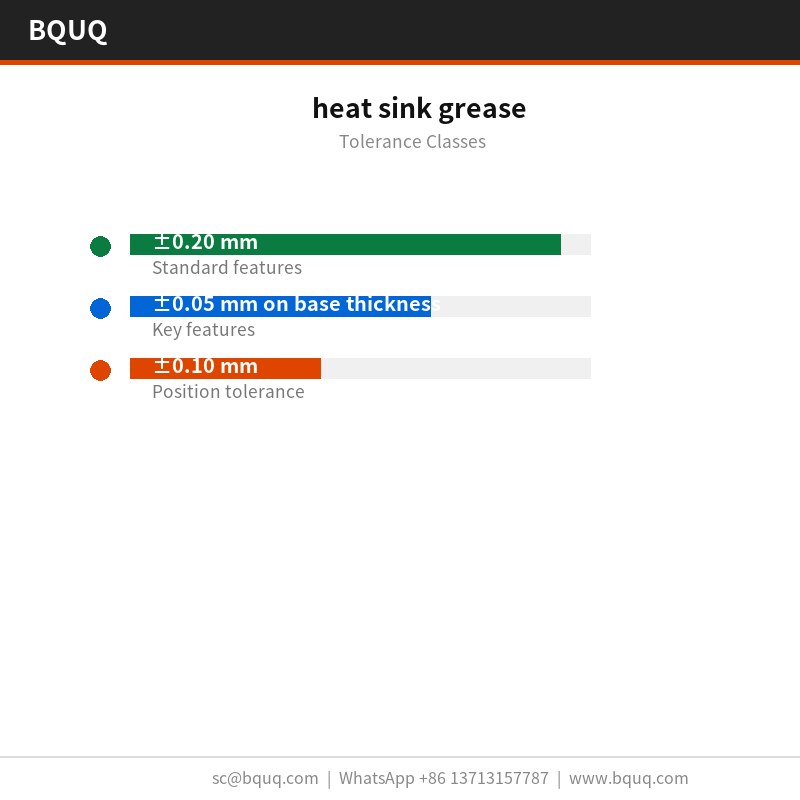
Le dimensioni generali rientrano in ±0,20 mm, con caratteristiche critiche come ±0,05 mm sullo spessore della base gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
La planarità viene verificata su un piano di riscontro in granito, a 20 °C, contro un limite di 0,10 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,05 mm. I rapporti accompagnano ogni lotto.
L'alluminio 6061-T6 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, il CMM e il collaudo di tenuta al 100% con pressa idraulica confermano 0,10 mm su 100 mm e 2,0 mm rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM e collaudo di tenuta al 100% con pressa idraulica su ogni primo articolo. Deviazioni oltre ±0,20 mm attivano una selezione dell'intero lotto.
La planarità viene misurata su granito anziché su ghisa, perché 0,10 mm su 100 mm a 20 x 20 x 10 mm si legge diversamente su un piano non lappato. I registri conservano entrambe le letture.
Dove viene impiegato questo componente
I vincoli di packaging e vibrazione in server 1U e acceleratori AI spingono verso la costruzione monopezzo. Una pasta termoconduttiva per dissipatore stampata non ha adesivo che possa scorrere, che è la tipica modalità di guasto nei dissipatori a due componenti.
In server 1U e acceleratori AI, la base funge solitamente anche da interfaccia di montaggio. 1,5 mm con planarità di 0,10 mm su 100 mm offre una superficie stabile per il pad termico in server 1U e acceleratori AI.
I progettisti che lavorano su server 1U e acceleratori AI chiedono la planarità prima dei dati termici, perché l'assemblaggio in server 1U e acceleratori AI è automatizzato e una base non planare blocca la linea.
I progetti per server 1U e acceleratori AI spesso utilizzano un percorso ad aria forzata a 2,0 m/s. 0,48 K/W con ΔT = 60 K in convezione naturale significa che il server 1U e acceleratore AI può mantenere il target con una potenza della ventola al di sotto del limite acustico.
sabbiatura + verniciatura a polvere epossidica RAL 9005
Intervallo dimensionale
20 x 20 x 10 mm
FAQ: le vostre domande prima dell'ordine
Qual è la quantità minima d'ordine per questa pasta termoconduttiva per dissipatore?
La MOQ è di 50 pezzi per una tiratura prototipale e 5.000 pezzi per la produzione. Al di sotto della quantità prototipale l'ammortamento dell'attrezzatura domina il costo unitario, quindi quotiamo il percorso campione: campione gratuito con disegno, 5-7 giorni.
Come verificate la qualità su ogni lotto?
Ogni lotto viene ispezionato con CMM e collaudo di tenuta al 100% con pressa idraulica, e il rapporto è incluso nella spedizione. Verifichiamo 0,10 mm su 100 mm, 2,0 mm, 1,5 mm e la posizione dei fori rispetto a ±0,20 mm. La tracciabilità del lotto dalla bobina al cartone è conservata per 10 anni.
Le dimensioni generali rientrano in ±0,20 mm; quelle critiche come ±0,05 mm sullo spessore della base sono gestite separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di ±0,05 mm. Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della costruzione dell'attrezzatura così possiamo pianificare l'operazione di pressatura aggiuntiva.
Qual è la planarità sulla faccia di montaggio?
0,10 mm su 100 mm misurati su piano di riscontro in granito, a 20 °C. Questo è il valore che conta per server 1U e acceleratori AI, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede di meglio, segnalatelo e possiamo aggiungere un'operazione di spianatura.
Quali sono le condizioni di imballaggio e spedizione?
L'imballaggio standard è sacchetto antistatico + cassa in legno oltre 50 kg. Quotiamo FOB Guangzhou. I cartoni per l'esportazione sono etichettati con lotto, quantità e stato di ispezione, e la documentazione completa incluso il rapporto di ispezione viaggia con la merce.
La fabbrica è certificata ISO9001 e può spedire documentazione RoHS e REACH con sacchetto antistatico + cassa in legno oltre 50 kg. L'ispezione di terze parti SGS viene organizzata su richiesta prima della sigillatura del container.
La produzione opera su cicli di 25 s con visione in linea su 0,10 mm su 100 mm. È questo che rende credibile un impegno di 300.000 pezzi in alta stagione.
Quotiamo FOB Guangzhou e teniamo 50 pezzi per il campionamento. Il campionamento è campione gratuito con disegno, 5-7 giorni, quindi una prima valutazione non richiede un impegno di produzione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
alette da 0,3 mm con passo 2,0 mm, elevata superficie
Richiede attrezzatura di stampaggio da 160 T
Profilo estruso
Sezioni trasversali semplici e costanti
Non riesce a mantenere il profilo delle alette da 0,3 mm
Profilo lavorato meccanicamente
Volumi bassi o forme 3D complesse
Minore superficie per millimetro cubo; verniciatura intaccata alla base delle alette
Dissipatore a due componenti
Flessibilità di assemblaggio
Lo strato adesivo aggiunge percorso termico
Processo / ispezione
Fase
Controllo
Registro
Formatura
Singolo colpo da 160 T, ciclo di 25 s
Attrezzatura a ±0,05 mm
Geometria alette
Alette da 0,3 mm con passo 2,0 mm su base da 1,5 mm
Passo entro ±0,05 mm su 300.000 pezzi
Finitura superficiale
Sabbiatura + verniciatura a polvere epossidica RAL 9005 dopo la formatura
Protezione anticorrosiva integra alla base delle alette
Ispezione
Rapporto CMM
Ogni lotto
Collaudo di tenuta
Collaudo di tenuta al 100% con pressa idraulica
Ogni lotto
Domande frequenti
Quale resistenza termica raggiunge questa pasta termoconduttiva per dissipatore?
Garantisce 0,48 K/W con ΔT = 60 K in convezione naturale. Le alette da 0,3 mm con passo 2,0 mm su una base da 1,5 mm massimizzano la superficie, e la geometria monopezzo stampata in 6061-T6 elimina lo strato adesivo presente nei dissipatori a due componenti.
Perché scegliere lo stampaggio invece dell'estrusione per alette da 0,3 mm?
Lo stampaggio mantiene un profilo delle alette da 0,3 mm ripetibile che l'estrusione non riesce a garantire. Lo stampo forma ogni aletta in un solo colpo, mantenendo il passo entro ±0,05 mm su una tiratura di 300.000 pezzi. Un singolo colpo da 160 T forma l'intero componente con un ciclo di 25 s.
Quali tolleranze riuscite a mantenere su passo e profilo delle alette?
L'attrezzatura lavora a ±0,05 mm, e il passo resta entro ±0,05 mm su una tiratura di 300.000 pezzi. Le alette da 0,3 mm con passo 2,0 mm su una base da 1,5 mm sono formate in un singolo colpo da 160 T, quindi il profilo si ripete senza la deriva tipica delle alette estrose.
Quali ispezioni e collaudi di tenuta accompagnano ogni lotto?
Ogni lotto viene spedito con rapporto CMM e collaudo di tenuta al 100% con pressa idraulica. Il CMM verifica il profilo delle alette da 0,3 mm, il passo da 2,0 mm e la base da 1,5 mm, mentre il collaudo di tenuta con pressa idraulica conferma ogni pezzo prima della spedizione.
Come sopravvive la verniciatura alla formatura alla base delle alette?
La sabbiatura + verniciatura a polvere epossidica RAL 9005 viene applicata dopo la formatura. Questo mantiene integra la protezione anticorrosiva alla base delle alette, a differenza delle alternative lavorate meccanicamente dove la verniciatura può essere intaccata. Le alette da 0,3 mm con passo 2,0 mm restano completamente coperte.
Qual è il tempo di ciclo e la capacità produttiva?
Il ciclo di 25 s alimenta una linea da 300.000 pezzi. Un singolo colpo da 160 T forma l'intera pasta termoconduttiva per dissipatore, quindi il costo del componente smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm sull'intera tiratura di 300.000 pezzi.
Il costo del componente aumenta con la complessità delle alette?
No. Un singolo colpo da 160 T forma l'intera pasta termoconduttiva per dissipatore, quindi il costo del componente smette di crescere con la complessità. Le alette da 0,3 mm con passo 2,0 mm su una base da 1,5 mm sono prodotte in un solo colpo con un ciclo di 25 s per una linea da 300.000 pezzi.