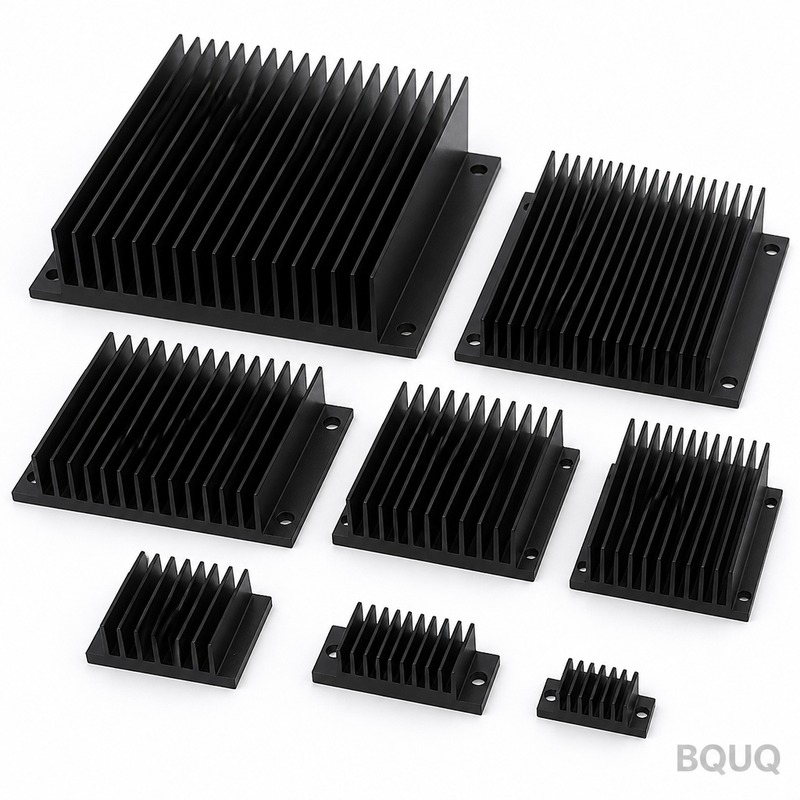
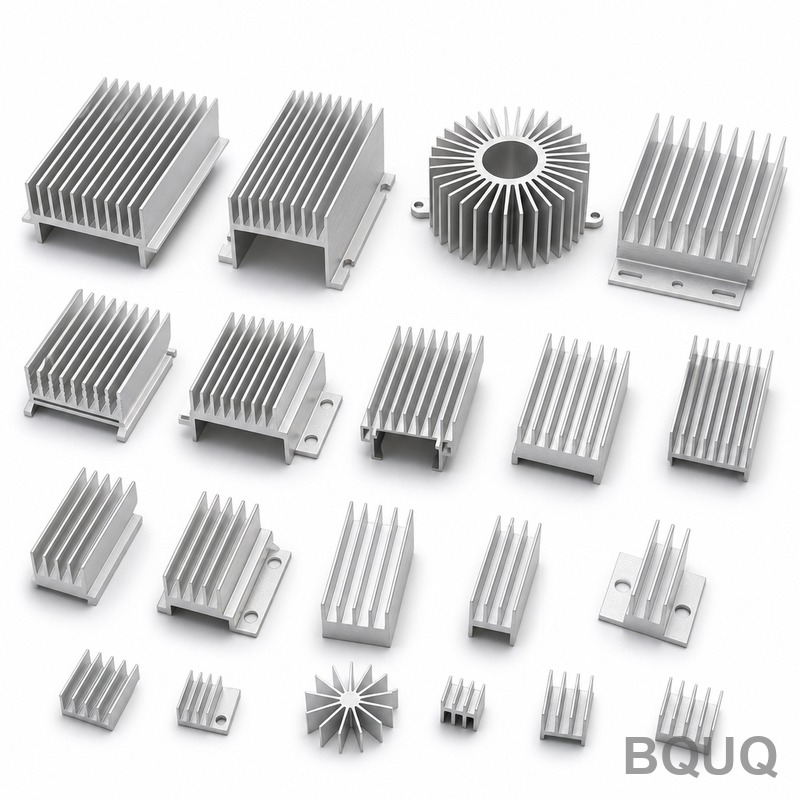
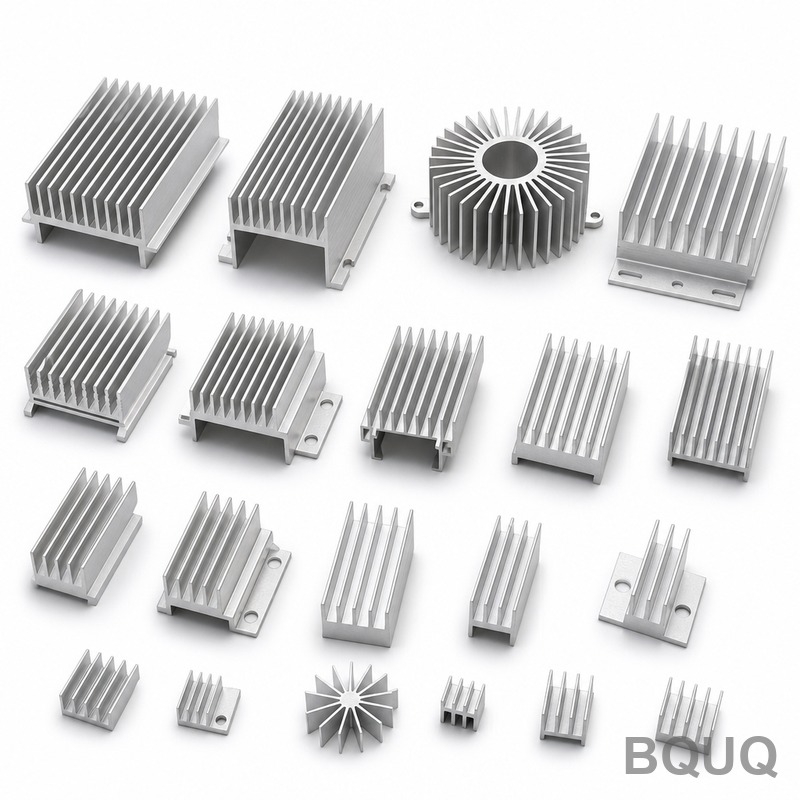
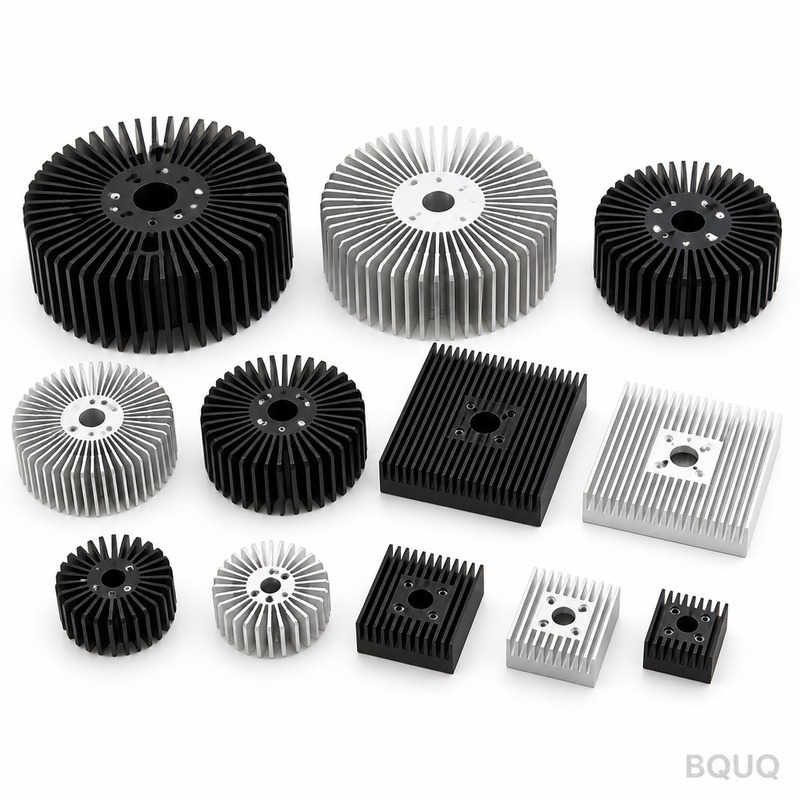
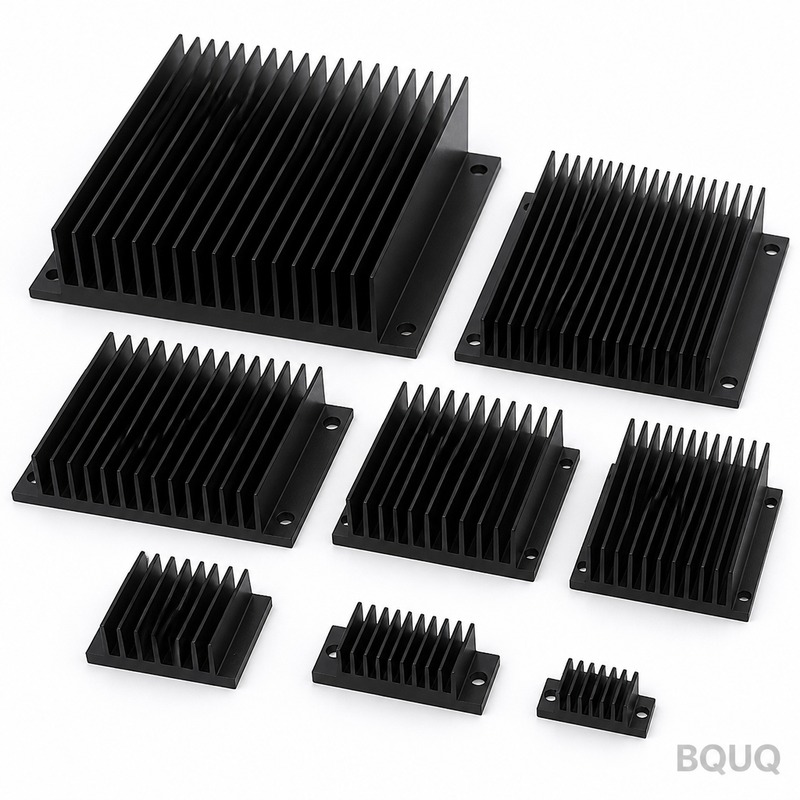
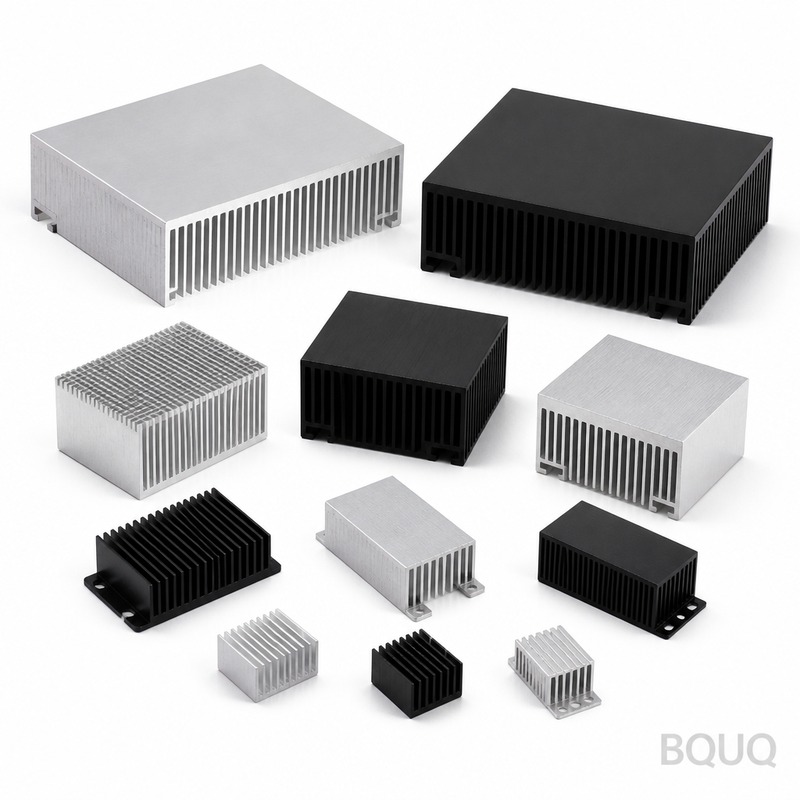
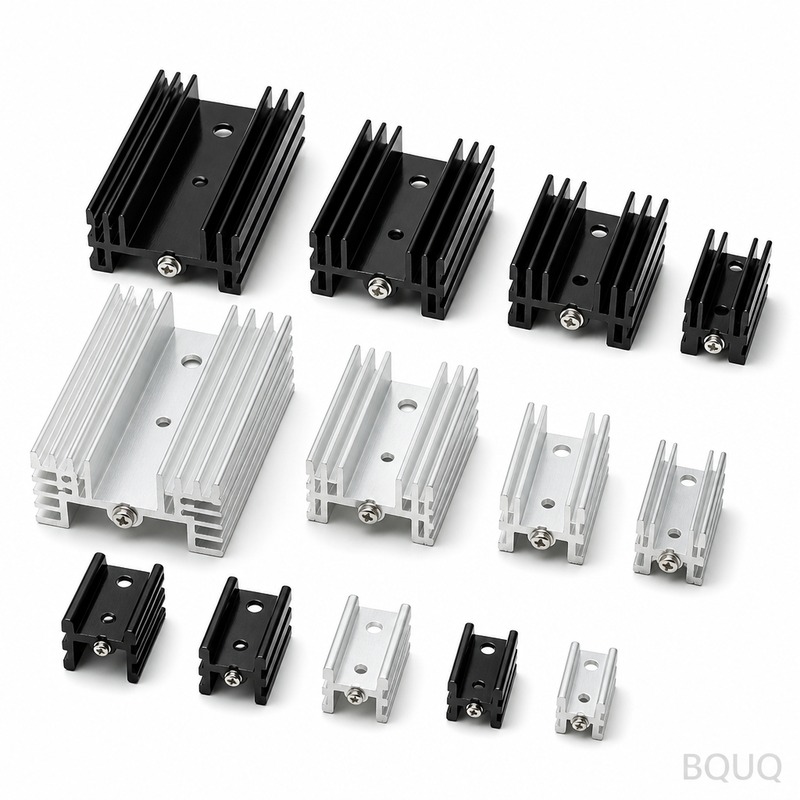
Dissipatore di calore per SSD M.2: lega di rame CuZn37, alette da 1,0 mm con passo di 1,5 mm, planarità di 0,10 mm su 100 mm, resistenza termica di 1,10 K/W. MOQ 100 pz, spedizione in 72 ...
Dissipatore di calore per SSD M.2
heat sink for m.2 ssd: copper-alloy CuZn37, 1.0 mm fins at 1.5 mm pitch, 0.10 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 100 pcs, ships in 72 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Un dissipatore di calore per SSD M.2 è stampato in un unico pezzo da lega di rame CuZn37 su attrezzatura da 25 T, garantendo una ripetibilità di ±0,03 mm e una planarità di 0,10 mm su 100 mm. Offre 1,10 K/W a ΔT = 60 K con anodizzazione trasparente Tipo II, 5-10 µm, e supporta programmi da 300.000 pz con un ciclo di 18 s.
Con una produzione di 300.000 pz, questo dissipatore di calore per SSD M.2 è stampato su attrezzatura da 25 T con ripetibilità di ±0,03 mm. La lega di rame CuZn37 garantisce 1,10 K/W a ΔT = 60 K, e l'anodizzazione trasparente Tipo II, 5-10 µm, è applicata come standard.
Approccio Progettuale e Processo
Poiché la base e le alette sono stampate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,10 mm su 100 mm sulla superficie di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Un singolo colpo da 25 T forma l'intero dissipatore di calore per SSD M.2, quindi il costo del componente smette di crescere con la complessità. L'attrezzatura opera a ±0,03 mm, e il ciclo di 18 s alimenta una linea da 300.000 pz.
Un unico fornitore ora copre spessori delle alette da 1,0 mm a 1,0 mm dalla stessa famiglia di presse da 25 T, quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore.
La stampatura della lega di rame CuZn37 mantiene il dissipatore di calore per SSD M.2 leggero, a partire da 280 g a seconda dell'ingombro, senza sacrificare la densità delle alette, il che è importante dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
Ogni colpo è dimensionalmente identico, quindi la posizione dei fori a ±0,10 mm si mantiene costante su tutto il lotto. Questo è ciò che rende ripetibili i programmi in volume per PLC industriali e quadri di controllo.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è la lega di rame CuZn37, fornita con anodizzazione trasparente Tipo II, 5-10 µm. Per applicazioni in cui l'esposizione a PLC industriali e quadri di controllo rappresenta una criticità, consigliamo il trattamento di passivazione; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali sono mantenute a ±0,15 mm, con caratteristiche critiche quali ±0,05 mm sulla posizione dei fori di montaggio gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi è opportuno decidere prima della realizzazione dell'attrezzatura anziché dopo.
La lega di rame CuZn37 in ingresso viene controllata per spessore e durezza prima di entrare nella pressa. Dopo la formatura, CMM più test di tenuta idraulica al 100% conferma 0,10 mm su 100 mm e 1,5 mm rispetto al disegno.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di corsa della pressa e registro di ispezione rimangono allegati, così un problema sul campo può essere ricondotto a una specifica produzione.
La planarità è misurata su granito anziché su ghisa, perché 0,10 mm su 100 mm a 200 x 100 x 80 mm si legge diversamente su una piastra che non è stata lappata. I registri conservano entrambe le letture.
Il contenimento finale è sacchetto antistatico + cassa in legno oltre 50 kg. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
I clienti nel settore PLC industriali e quadri di controllo specificano tipicamente la lega di rame CuZn37 per motivi di corrosione e poi mantengono il disegno entro ±0,15 mm. La linea da 300.000 pezzi assorbe il volume senza una seconda fonte.
Quando un dissipatore di calore per m.2 ssd opera a volumi da PLC industriali e quadri di controllo, la coerenza pezzo-prezzo determina i resi sul campo. ±0,03 mm su una produzione di 300.000 pezzi mantiene la curva termica all'interno di una sola banda.
I progettisti che lavorano su PLC industriali e quadri di controllo chiedono la planarità prima ancora dei dati termici, perché l'assemblaggio di PLC industriali e quadri di controllo è automatizzato e una base non planare blocca la linea.
Per i prototipi di PLC industriali e quadri di controllo, 72 ore coprono la revisione del disegno e il primo articolo. I lotti di produzione passano a 15 giorni lavorativi una volta approvata la capacità di ±0,03 mm.
Ogni lotto viene ispezionato con CMM e con test di tenuta al 100% tramite pressa idraulica, e il rapporto è incluso nella spedizione. Verifichiamo 0,10 mm su 100 mm, 1,5 mm, 3,0 mm e la posizione dei fori rispetto a ±0,15 mm. La tracciabilità del lotto dalla bobina al cartone è conservata per 10 anni.
Come si confronta con un dissipatore estruso per m.2 ssd?
L'estrusione è più economica al di sopra di circa 500.000 pezzi all'anno e offre un profilo più uniforme. Lo stampaggio vince al di sotto di questa soglia e ovunque lo spessore delle alette scenda sotto 0,5 mm, perché l'estrusione non riesce a mantenere 1,0 mm in modo costante. Per prototipi di PLC industriali e quadri di controllo, di solito è il costo dell'attrezzatura a decidere.
Il dissipatore per m.2 ssd può essere verniciato a polvere o placcato?
Sì. Lo standard è l'anodizzazione trasparente Tipo II, 5-10 µm. La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; lo zinco-nichel è migliore per la messa a terra. Nota che qualsiasi rivestimento aggiunto si interpone tra la lega di rame CuZn37 e il flusso d'aria, quindi non rivestiamo le radici delle alette.
Fornite file CAD o un disegno?
Forniamo un disegno 2D con il rapporto CMM, e il 3D STEP su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che conta se verificate 0,10 mm su 100 mm nel vostro assemblaggio.
Qual è la differenza tra il vostro dissipatore per m.2 ssd e un dissipatore a alette skived per m.2 ssd?
Le alette skived sono fresate, quindi si ottengono alette sottili e alte e una densità maggiore in una data altezza, ma il costo scala direttamente con l'area delle alette. Lo stampaggio dà lo stesso risultato in un solo colpo a un costo unitario molto inferiore sotto i 300.000 pezzi. Per PLC industriali e quadri di controllo in un involucro ad altezza fissa, lo stampato è normalmente la risposta giusta.
La nostra esperienza nel settore PLC industriali e quadri di controllo risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui l'anodizzazione trasparente standard Tipo II, 5-10 µm e ±0,15 mm sono valori conservativi anziché ottimistici.
La fabbrica è certificata ISO9001 e può fornire documentazione RoHS e REACH insieme a sacchetto antistatico + cassa in legno per spedizioni superiori a 50 kg. L'ispezione di terze parti SGS viene organizzata su richiesta prima della sigillatura del container.
L'attrezzaggio viene realizzato internamente, ed è così che si mantiene ±0,03 mm su un programma di 300.000 pz anziché andare alla deriva pezzo per pezzo.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Programmi con SSD M.2 in volume che non richiedono giunzioni brasate
Modifica dell'attrezzatura necessaria per la riprogettazione termica
Anodizzazione trasparente Tipo II, 5-10 µm
Requisito standard di corrosione e finitura
Limitato all'intervallo standard di spessore dell'anodizzazione
Spessori alette da 1,0 mm a 1,0 mm
Lunghezza fissa del percorso del flusso d'aria dell'involucro
Intervallo di spessore delle alette vincolato dalla famiglia di presse
Posizione fori ±0,10 mm
Lotti per PLC industriali e quadri di controllo
Ripetibilità dimensionale legata all'attrezzatura
Processo / ispezione
Fase
Controllo
Registrazione
Pressatura
25 T singola corsa; ciclo 18 s
Ripetibilità ±0,03 mm
Planarità
0,10 mm su 100 mm sulla faccia di montaggio
Mantenuta direttamente dall'attrezzatura
Posizione fori
±0,10 mm su tutto il lotto
Mantenuta costante in produzione
Finitura superficiale
Anodizzazione trasparente Tipo II, 5-10 µm
Applicata come standard
Spedizione
Ispezione prima di ogni spedizione
Non specificato nell'estratto
Domande frequenti
Quali sono le prestazioni termiche di questo dissipatore di calore per SSD M.2?
Il dissipatore di calore in CuZn37 pressato per SSD M.2 offre 1,10 K/W a ΔT = 60 K. Viene formatо in un'unica corsa da 25 T con ripetibilità di ±0,03 mm, e la planarità di 0,10 mm su 100 mm sulla faccia di montaggio mantiene uniforme il contatto dell'interfaccia termica.
Come viene prodotto il dissipatore di calore per SSD M.2?
Viene pressato in un unico pezzo in lega di rame CuZn37 su attrezzatura da 25 T. Poiché base e alette vengono formatе in un'unica corsa, non esiste un giunto brasato che possa cedere. Il ciclo di 18 s alimenta una linea da 300.000 pezzi con ripetibilità di ±0,03 mm.
Quali sono il materiale e la finitura superficiale standard?
Il materiale standard è la lega di rame CuZn37, e la finitura standard è l'anodizzazione chiara Tipo II a 5-10 µm. La costruzione pressata mantiene il componente leggero, da 280 g a seconda dell'ingombro, senza sacrificare la densità delle alette dove la lunghezza del percorso del flusso d'aria è fissa.
Quali tolleranze posso specificare per questo dissipatore di calore per SSD M.2?
L'attrezzatura lavora a ±0,03 mm, e la posizione dei fori a ±0,10 mm si mantiene costante su tutto il lotto. La faccia di montaggio mantiene una planarità di 0,10 mm su 100 mm direttamente dallo stampo. Questi valori supportano programmi volumetrici ripetibili per PLC industriali e quadri di controllo.
Lo spessore delle alette può essere modificato per una riprogettazione termica?
Sì. Un unico fornitore copre spessori delle alette da 1,0 mm a 1,0 mm dalla stessa famiglia di presse da 25 T, quindi una riprogettazione termica è una modifica dell'attrezzatura anziché un cambio di fornitore. Il processo a corsa singola significa che il costo del componente smette di crescere con la complessità.
Qual è la capacità produttiva e il tempo di ciclo?
La pressa da 25 T opera con un ciclo di 18 s e alimenta una linea da 300.000 pz. Ogni corsa è dimensionalmente identica, quindi la posizione dei fori a ±0,10 mm si mantiene costante su tutto il lotto. Ciò rende ripetibili i programmi volumetrici per PLC industriali e quadri di controllo.
Dove viene tipicamente utilizzato questo dissipatore di calore per M.2 SSD?
Viene impiegato in programmi volumetrici per PLC industriali e quadri di controllo, dove la lunghezza del percorso del flusso d'aria è già definita dall'involucro. Il design pressato in CuZn37, da 280 g a seconda dell'ingombro, mantiene un'elevata densità delle alette garantendo al contempo una ripetibilità dell'attrezzatura di ±0,03 mm.