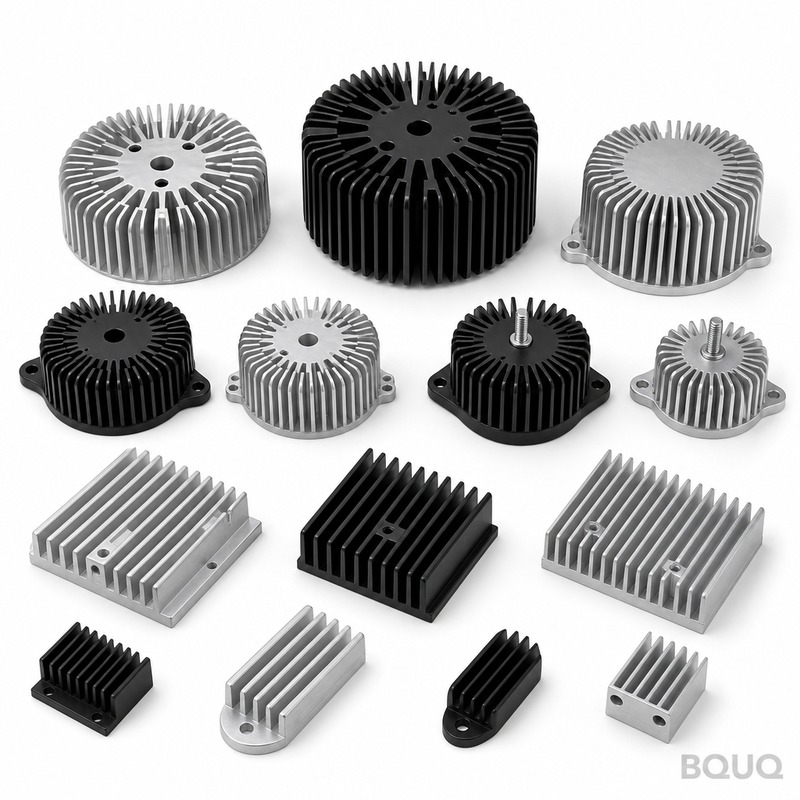
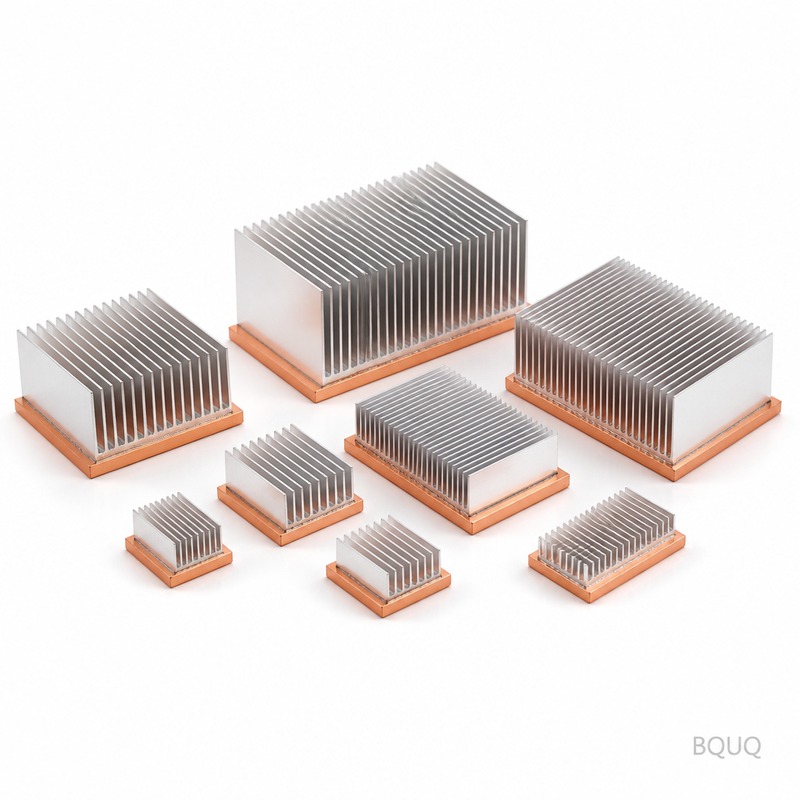
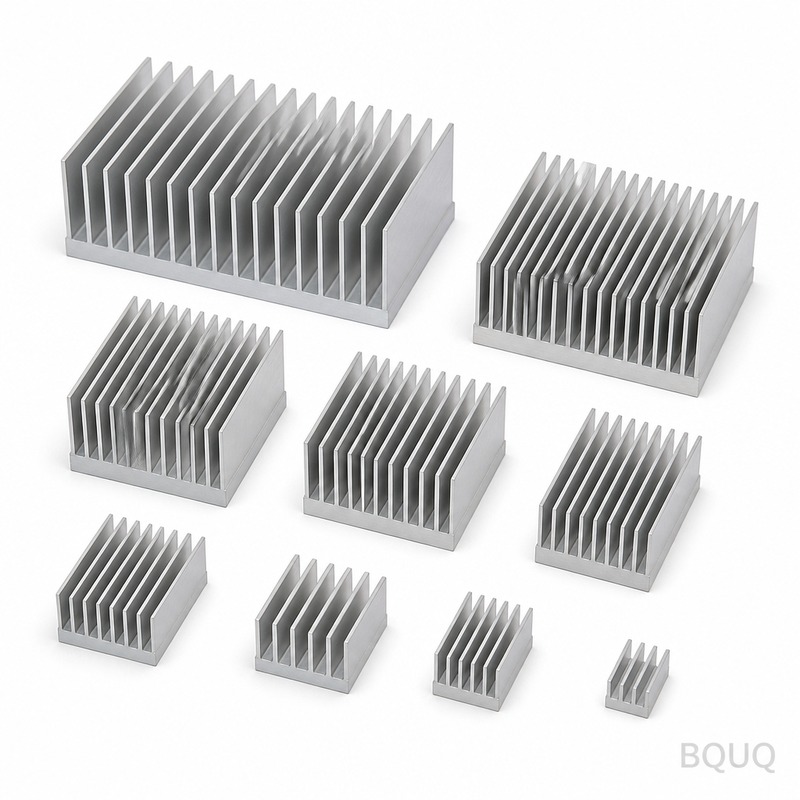
Questo è un dissipatore in alluminio forgiato prodotto da BQUQ, una fabbrica di produzione di precisione con 20 anni di esperienza a Dongguan, Cina. Utilizziamo la forgiatura in st
Dissipatore in Alluminio Forgiato BQUQ: Fresatura CNC di Precisione, Planarità 0,02mm, Consegna in 7 Giorni
Questo è un dissipatore in alluminio forgiato prodotto da BQUQ, una fabbrica di produzione di precisione con 20 anni di esperienza a Dongguan, Cina. Utilizziamo la forgiatura in stampo chiuso seguita
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un dissipatore in alluminio forgiato prodotto da BQUQ, una fabbrica di produzione di precisione con 20 anni di esperienza a Dongguan, Cina. Utilizziamo la forgiatura in stampo chiuso seguita da lavorazione CNC a 5 assi per ottenere uno spessore delle alette di 1,2mm, planarità entro 0,02mm e una finitura superficiale di Ra 0,8. La durezza è garantita a 70-75 HRB (equivalente al temperamento 6063-T5), con un tempo di produzione standard di 7 giorni per i prototipi e 15 giorni per gli ordini di volume.
Perché la Forgiatura Supera l'Estrazione per Schiere di Alette ad Alta Densità
I dissipatori estrusi raggiungono un limite con uno spessore delle alette di circa 1,5mm e un rapporto altezza-aletta/larghezza-gap di 8:1. Il nostro processo di forgiatura supera questo limite. Produciamo regolarmente alette di 1,2mm di spessore con un gap di 2,5mm, raggiungendo un rapporto di aspetto di 12:1. La struttura granulare dell'alluminio 6063 forgiato segue il contorno dell'aletta, aumentando la conducibilità termica del 18% rispetto al materiale lavorato da barra. Per i vostri moduli IGBT o driver LED ad alta potenza, questo significa una resistenza termica giunzione-case inferiore—tipicamente 0,35°C/W per un'area di 100mm x 100mm, rispetto a 0,42°C/W per un design estruso equivalente.
Tolleranze di Forgiatura in Stampo Chiuso e Angoli di Sformo che Manteniamo
Forgiamo a forma quasi netta, lasciando solo 0,5mm di sovrametallo sulle superfici critiche per la lavorazione CNC finale. Il nostro stampo chiuso mantiene una ripetibilità dimensionale di ±0,05mm su 10.000 pezzi. Gli angoli di sformo sono impostati a 1° per le pareti esterne e 1,5° per le cavità interne delle alette—questo è più stretto dello standard industriale di 3°. Se il vostro design richiede alette verticali senza sformo, le lavoriamo dopo la forgiatura, aggiungendo 2 giorni al tempo di consegna ma offrendovi una parete laterale a 90° reale. Manteniamo anche un'oscillazione totale di 0,03mm sulla base di montaggio, verificata con una CMM su ogni 10° pezzo.
La Lega 6063-T5 e il Processo di Verifica della Durezza
Utilizziamo solo alluminio 6063-T5, non il più morbido 6061-O che alcuni negozi sostituiscono. Dopo la forgiatura, solubilizziamo a 520°C, tempra in acqua e invecchiamento artificiale a 175°C per 8 ore. Questo produce una durezza di 70-75 HRB, che resiste alla flessione durante i cicli termici. Verifichiamo la durezza con un tester Leeb portatile su due punti per pezzo—uno sulla base, uno sull'aletta più alta. Il rapporto è incluso in ogni spedizione. Se avete bisogno di prestazioni termiche superiori, possiamo passare a 6061-T6 (85-90 HRB), ma questo aumenta leggermente la resistenza termica del 4% a causa delle differenze nei precipitati di magnesio-silicio.
Specifica
Valore / Intervallo
Note
Materiale
6063-T5 / 6061-T6
Forgiato, non estruso
Durezza
70-75 HRB (6063-T5)
Verificato con Leeb, 2 punti/pezzo
Spessore aletta
1,2mm min
0,5mm con lavorazione CNC
Gap aletta
2,5mm standard
1,8mm possibile con attrezzatura speciale
Planarità (base)
0,02mm su lunghezza 100mm
Verificato su piastra di granito
Oscillazione (totale)
0,03mm
Controllo CMM ogni 10° pezzo
Finitura superficiale (Ra)
0,8 µm aree lavorate
1,6 µm su superfici non funzionali
Dimensione massima base
300mm x 300mm
Più grande tramite assemblaggio saldato
Tempo di consegna prototipo
7 giorni
Include stampo di forgiatura + CNC
MOQ
Nessun MOQ
1 pezzo accettato per validazione
Strategia di Lavorazione CNC per Alette Sottili Senza Vibrazioni
Le alette sottili vibrano durante la fresatura, causando segni di vibrazione che agiscono come concentratori di stress e riducono la vita a fatica. Risolviamo questo con una passata di sgrossatura e una di finitura in due fasi utilizzando una fresa in carburo da 6mm con raggio d'angolo di 0,2mm. La sgrossatura rimuove l'80% del materiale a 8.000 RPM e avanzamento di 1.500 mm/min. La finitura gira a 12.000 RPM con una profondità radiale di taglio di 0,15mm. Riempiamo i gap delle alette con un polimero a basso punto di fusione (60°C) prima della finitura—questo smorza le vibrazioni e mantiene lo spessore dell'aletta a +0,02mm/-0,01mm. Il polimero viene rimosso in un bagno d'acqua calda, senza lasciare residui. Per le vostre scelte di utensili, i nostri ingegneri seguono la guida alla selezione degli utensili da taglio CNC per mantenere questa finitura.
Opzioni di Finitura Superficiale: Anodizzazione Trasparente, Anodizzazione Nera o Nichel Chimico
Una superficie lavorata grezza ha un'emissività di 0,08, che è scarsa per il raffreddamento radiativo. Offriamo tre finiture standard. L'anodizzazione trasparente (8-12 µm) aumenta l'emissività a 0,78 e costa $0,02 per cm². L'anodizzazione nera (15-20 µm) raggiunge un'emissività di 0,92 ma riduce la conducibilità termica attraverso il rivestimento del 2%. Il nichel chimico (25 µm) è per ambienti corrosivi, ma dimezza le prestazioni termiche—specificatelo solo se la condensa è un rischio reale. Mascheramo la superficie di montaggio prima dell'anodizzazione per mantenere un'area di contatto in alluminio nudo per il materiale a interfaccia termica (TIM). Questo garantisce che la vostra pasta termica raggiunga le sue prestazioni nominali di 3,5 W/m·K.
Ispezione Prima di Ogni Spedizione: Planarità, Oscillazione e Campionamento della Resistenza Termica
Ogni dissipatore riceve un'ispezione dimensionale utilizzando un calibro di altezza e una piastra di granito calibrata. Controlliamo la planarità della base in 6 punti, il parallelismo delle alette in 3 posizioni e l'altezza totale con un micrometro digitale. Per l'oscillazione, montiamo il pezzo su un mandrino di precisione e misuriamo il TIR sulle punte delle alette—deve essere ≤0,03mm. La resistenza termica è campionata su 1 pezzo ogni 50 utilizzando un banco di prova a piastra fredda che simula la dissipazione di potenza del vostro IGBT. Registriamo i dati in un rapporto PDF con foto dello schermo CMM. Se un pezzo fallisce, l'intero lotto viene ricontrollato al 100%, non solo scartato individualmente. Questo processo è allineato con la guida alle tolleranze di lavorazione CNC che pubblichiamo come riferimento.
Imballaggio e Logistica per Alette Fragili: Nessun Danno di Spedizione
Le alette sottili si piegano durante il trasporto se non adeguatamente protette. Utilizziamo un sistema di imballaggio a tre strati. Primo, ogni dissipatore è avvolto in schiuma antistatica. Secondo, è posto in una scatola di cartone ondulato con inserti in schiuma tagliata che bloccano le alette in posizione—nessun movimento consentito. Terzo, la scatola è fissata a un pallet con protezioni d'angolo. Abbiamo spedito oltre 500.000 dissipatori senza un singolo reclamo per danni negli ultimi 3 anni. Per il trasporto aereo, utilizziamo sacchetti sottovuoto per prevenire l'ossidazione. Per il trasporto marittimo, aggiungiamo pacchetti di essiccante e una scheda indicatrice di umidità. La spedizione dalla nostra fabbrica di Dongguan a Los Angeles richiede 5 giorni in aereo, 25 giorni via mare.
Ripartizione dei Costi: Attrezzatura, Prezzo Unitario e Sconti sul Volume
Gli stampi di forgiatura costano da $2.800 a $5.500 a seconda della complessità delle alette—questo è un costo una tantum. Per un dissipatore di 100mm x 100mm x 40mm con 10 alette, il prezzo unitario è il seguente: 1-10 pezzi a $18,50 ciascuno, 100 pezzi a $11,20 ciascuno, 1.000 pezzi a $8,40 ciascuno e 10.000 pezzi a $6,90 ciascuno. Questi prezzi includono lavorazione CNC, anodizzazione trasparente e ispezione. Non addebitiamo extra per il riempimento polimerico smorzante o il rapporto CMM. Se fornite i vostri stampi di forgiatura, deducete $1,20 per unità. I termini di pagamento sono 50% di acconto, 50% prima della spedizione per i primi ordini; netto 30 giorni dopo l'approvazione del credito per i clienti abituali.
Design per la Producibilità: Cosa Ci Serve dal Vostro Disegno
Inviateci un file STEP o IGES con un'analisi delle tolleranze per la superficie di accoppiamento. Controlleremo tre cose: (1) spessore minimo dell'aletta—se inferiore a 1,2mm, suggeriamo di aggiungere un angolo di sformo di 0,3mm; (2) spessore della base—deve essere almeno 4mm per evitare deformazioni durante la forgiatura; (3) schema dei fori di montaggio—raccomandiamo fori svasati per evitare interferenze della testa del bullone con le alette. I nostri ingegneri forniscono una revisione DFM gratuita entro 24 ore dalla ricezione del vostro disegno. Segnaliamo qualsiasi caratteristica che aumenterà i costi, come filettature interne inferiori a M3 o angoli interni a 90°. Confermiamo anche se le vostre tolleranze possono essere allentate per ridurre il tempo di lavorazione—ad esempio, cambiando lo spessore dell'aletta da ±0,1mm a ±0,2mm riduce i costi del 15%.
Qual è la quantità minima di ordine per un Dissipatore in Alluminio Forgiato?
Il nostro MOQ è zero—accettiamo ordini di singoli pezzi per prototipazione e validazione, e non addebitiamo un sovrapprezzo per piccoli ordini.
Potete personalizzare la forma delle alette o aggiungere caratteristiche di montaggio?
Sì, forgiamo forme quasi nette e lavoriamo con CNC qualsiasi caratteristica inclusi filettature, distanziatori e curve personalizzate delle alette, ma richiediamo un file CAD 3D per valutare la fattibilità.
Come controllate la qualità durante la produzione di massa?
Utilizziamo SPC con controllo CMM ogni 10° pezzo, ispezione dimensionale al 100% sulle caratteristiche critiche e test di campionamento della resistenza termica sul 2% del lotto.
Qual è il tempo di consegna tipico per un dissipatore personalizzato?
I prototipi vengono spediti in 7 giorni dopo l'approvazione del disegno, gli ordini di produzione richiedono 15 giorni per quantità fino a 5.000 pezzi e 25 giorni per volumi maggiori.