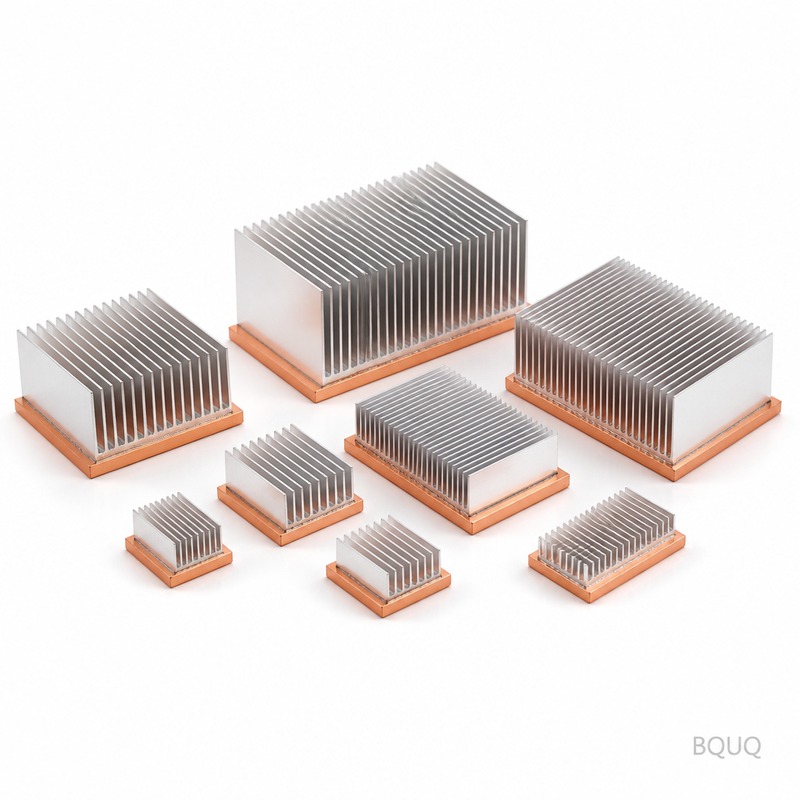
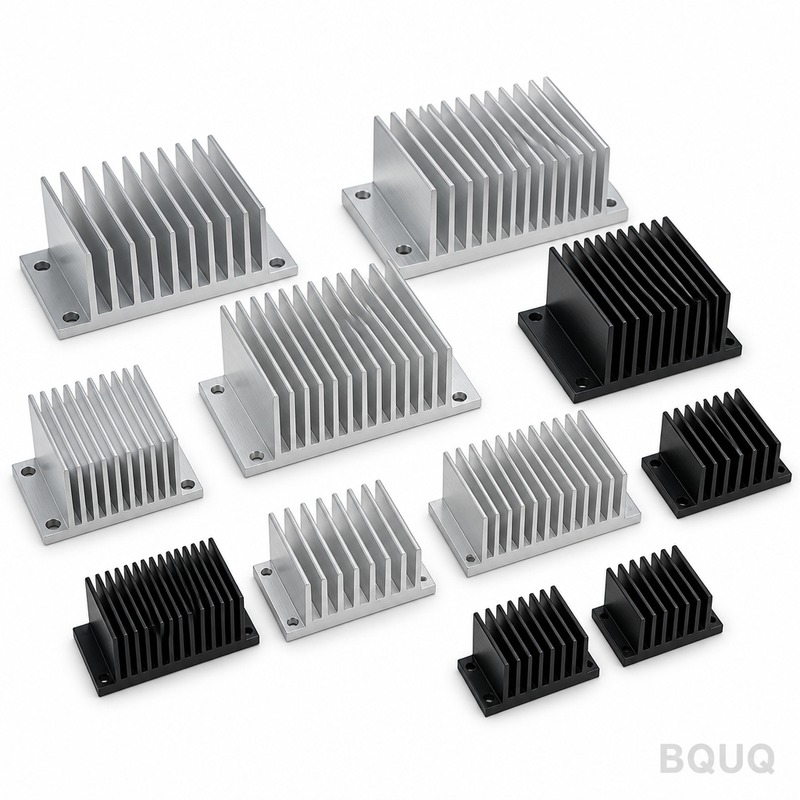
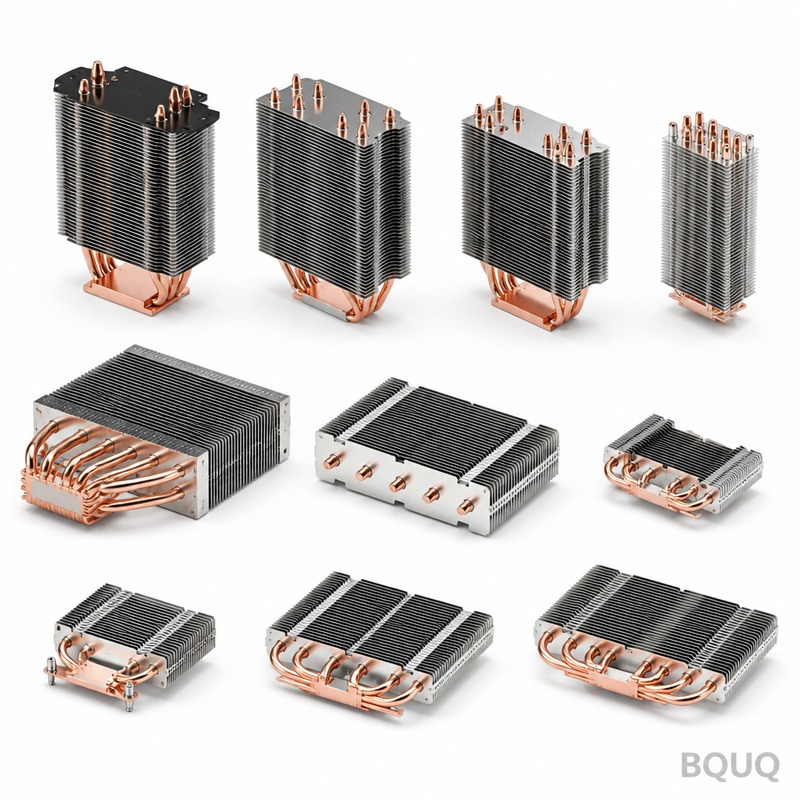
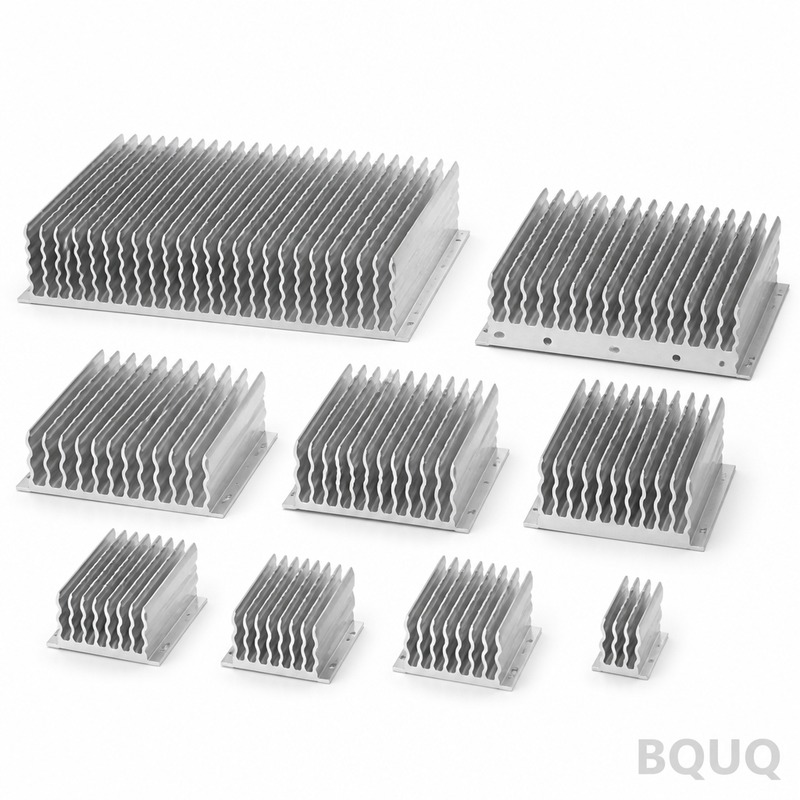
Questo è un dissipatore a base in rame con alette in alluminio lavorato con precisione, progettato per moduli IGBT ad alta potenza, diodi laser e convertitori di potenza, dove la
Dissipatore a Base in Rame con Alette in Alluminio BQUQ | CNC di Precisione, Prodotto in Cina
Questo è un dissipatore a base in rame con alette in alluminio lavorato con precisione, progettato per moduli IGBT ad alta potenza, diodi laser e convertitori di potenza, dove la conducibilità termic
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un dissipatore a base in rame con alette in alluminio lavorato con precisione, progettato per moduli IGBT ad alta potenza, diodi laser e convertitori di potenza, dove la conducibilità termica del rame (401 W/m·K) deve incontrare la leggerezza dell'alluminio (2,7 g/cm³). Manteniamo la planarità della base a 0,01 mm e l'eccentricità delle alette a 0,02 mm, con un tempo di consegna standard di 12 giorni lavorativi. La durezza della base in rame è 65 HRB (ricotto), le alette sono in tempra T6 (90 HB), e ogni unità viene spedita con un rapporto di ispezione CMM al 100%.
Perché Base in Rame, Non Rame Massiccio: Prestazioni Termiche vs. Peso
I dissipatori in rame massiccio pesano 3,3 volte in più rispetto all'alluminio e costano 4 volte in più al chilogrammo. La nostra struttura a giunzione utilizza una base in rame C1100 spessa 6 mm (purezza 99,9%) e alette in alluminio 6063-T5. L'interfaccia è brasata sotto vuoto, non incollata con epossidica: la resistenza termica attraverso il giunto rimane al di sotto di 0,05 °C/W. Per una sorgente di calore da 300 W, questo design mantiene la temperatura di giunzione 18 °C più bassa rispetto a un dissipatore in alluminio massiccio dello stesso volume. Il passo delle alette è di 2,5 mm, lo spessore delle alette di 1,2 mm, offrendo 1,8 m² di superficie per ogni 100 mm di lunghezza.
Fasi di Lavorazione CNC che Mantengono una Planarità di 0,01 mm
Non stampiamo né coliamo questi dissipatori. Ogni unità inizia come una billetta di rame forgiato e profilato di alluminio estruso per le alette. La base in rame viene fresata frontalmente su una Mazak HCN-5000 a 4 assi, poi lappata a 0,01 mm TIR. Le alette vengono tagliate con precisione, quindi fresate CNC con una tolleranza posizionale di 0,02 mm. Il passaggio critico è la rettifica finale: utilizziamo una rettificatrice a creep-feed con mola CBN, mantenendo la perpendicolarità base-alette entro 0,015 mm. Questo livello di precisione è importante perché una base deformata crea intercapedini d'aria: l'aria conduce il calore a soli 0,026 W/m·K, il che compromette il trasferimento termico.
Brasatura Sotto Vuoto vs. Epossidica: Come Uniamo Rame e Alluminio
La maggior parte delle officine utilizza epossidica termica per i giunti rame-alluminio. L'epossidica si degrada sopra i 150 °C e aggiunge una resistenza di 0,2–0,5 °C/W. Utilizziamo la brasatura sotto vuoto in un forno ad atmosfera controllata a 580 °C con un apporto di 88% alluminio-12% silicio. La resistenza al taglio del giunto è di 45 MPa e sopravvive a 1.000 cicli termici da -40 °C a +150 °C senza delaminazione. Si ottiene una struttura monolitica: nessuna linea di colla, nessuna bolla d'aria. Per ambienti ad alta vibrazione (ferroviario, marino), possiamo aggiungere rivetti passanti come blocco meccanico secondario, ma la sola brasatura supera i test di vibrazione MIL-STD-810G.
Materiali e Trattamento Termico: Rame C1100, Alluminio 6063-T5
Base in rame: C1100 (ETP) con contenuto di Cu al 99,9%, conducibilità elettrica 101% IACS, ricotto a 65 HRB per la massima duttilità durante la lavorazione. Alette in alluminio: 6063-T5 estruso, resistenza allo snervamento 145 MPa, durezza superficiale 90 HB. Respingiamo qualsiasi billetta con porosità superiore allo 0,5%: verifichiamo con test a ultrasuoni su ogni lotto in ingresso. Per ambienti corrosivi, offriamo una base in rame nichelata (Ni elettrolitico 5 μm) e un'anodizzazione trasparente sulle alette (8–12 μm, secondo MIL-A-8625). Se sono necessarie temperature operative più elevate (200 °C+), passiamo al rame C18150 (cromo-zirconio) senza perdita di conducibilità.
Specifica
Valore
Materiale base
Rame C1100 (99,9% Cu), ricotto
Materiale alette
Alluminio 6063-T5, estruso
Spessore base
6 mm standard (4–15 mm personalizzabile)
Passo alette
2,5 mm (disponibile 1,8–4,0 mm)
Spessore alette
1,2 mm (disponibile 0,8–2,0 mm)
Durezza base
65 HRB (ricotto)
Durezza alette
90 HB (tempra T5)
Planarità base
0,01 mm TIR
Eccentricità alette
0,02 mm max
Finitura superficiale (base)
Ra 0,8 µm, lappata
Finitura superficiale (alette)
Ra 1,6 µm, fresata
Resistenza termica (giunto)
< 0,05 °C/W
Temperatura max di esercizio
150 °C (200 °C con C18150)
Tempo di consegna
12 giorni lavorativi (prototipo)
MOQ
Nessun MOQ—accettato anche un singolo pezzo
Ispezione Prima di Ogni Spedizione: CMM, Planarità e Test Termico
Ogni dissipatore a base in rame con alette in alluminio passa attraverso un processo di controllo qualità in tre fasi. Fase 1: verifica del materiale in ingresso—testiamo la purezza del rame con uno spettrometro e la durezza dell'alluminio con un durometro portatile Leeb. Fase 2: in-process—dopo la brasatura, eseguiamo una scansione a ultrasuoni al 100% per rilevare vuoti nel giunto; dopo la rettifica finale, misuriamo la planarità su una piastra di granito con un comparatore da 0,001 mm. Fase 3: finale—ogni unità riceve un rapporto CMM completo (Zeiss Contura) che copre 12 dimensioni critiche, più un test di resistenza termica su un campione casuale (1 per lotto) utilizzando una matrice riscaldata e una serie di termocoppie. Spediamo i dati CMM con i vostri pezzi—senza costi aggiuntivi.
Progettazione per la Produzione: Cosa Ci Serve dal Vostro Disegno
Per un preventivo entro 12 ore, inviate un file STEP o IGES più un PDF 2D con GD&T. Abbiamo bisogno di tre cose: spessore della base e ingombro complessivo, passo e numero delle alette, e il modello dei fori di montaggio (M3–M8). Se non avete un disegno, possiamo lavorare da uno schizzo o dal numero di parte di un concorrente—ricostruiamo il progetto con tolleranza ±0,05 mm. Per nuovi progetti, raccomandiamo uno spessore minimo delle alette di 2 mm e un gap minimo tra le alette di 2 mm; al di sotto di questo, la deflessione dell'utensile aumenta i tempi di lavorazione del 40%. Consultate la nostra guida alla selezione degli utensili da taglio CNC per le scelte di frese per tasche profonde tra le alette, e la nostra guida alle tolleranze di lavorazione CNC per ciò che possiamo garantire su pareti sottili.
Dimensioni dei Lotti e Tempi di Consegna: Da un Singolo Pezzo a 10.000
Operiamo con 18 macchine CNC nella nostra fabbrica di Dongguan, con capacità 24/7 per la produzione di dissipatori. Un singolo prototipo viene spedito in 12 giorni lavorativi—inclusa la brasatura e l'ispezione completa. Per produzioni seriali (100+ pezzi), il tempo di consegna è di 20–25 giorni lavorativi perché raggruppiamo i carichi del forno di brasatura sotto vuoto (max 40 unità per ciclo). Gestiamo un sistema Kanban per le billette di rame e i profilati di alluminio estruso, quindi il materiale è sempre disponibile. Se serve più velocità, offriamo un servizio di prototipazione accelerata in 5 giorni a 1,5 volte il costo standard—questo copre un'iterazione di validazione del design.
Opzioni di Finitura Superficiale: Grezza, Anodizzata o Nichelata
Le alette in alluminio grezze si ossidano naturalmente, il che aggiunge un'emissività del 5–10% ma non danneggia la conduzione. Per applicazioni ad aria forzata, raccomandiamo l'anodizzazione trasparente (Classe 2, 8 μm) per prevenire la corrosione galvanica al giunto rame-alluminio. Per il raffreddamento a liquido (piastre fredde), plachiamo la base in rame con nichel elettrolitico da 5 μm per prevenire la contaminazione da ioni di rame. Se è necessaria una finitura nera per il trasferimento di calore per irraggiamento, applichiamo un rivestimento nero PVD (emissività 0,9) solo sulle alette—mai sulla base, perché lo spessore del rivestimento aggiunge 5–10 μm e rovinerebbe la planarità.
Modifiche Personalizzate: Filettature, Perni e Fori di Montaggio
Possiamo lavorare qualsiasi modello di montaggio nella base in rame: fori filettati (M2–M12), fori passanti o perni pressati. Per i moduli IGBT, raccomandiamo inserti elicoidali M4 nel rame—il rame è morbido (65 HRB) e le filettature si strappano facilmente. Eseguiamo anche fori e maschiature sul lato delle alette per il montaggio di ventole o termistori. Se è necessario un materiale a interfaccia termica (TIM) preapplicato, possiamo tagliare e applicare un pad di grafite da 0,25 mm o una pellicola a cambiamento di fase da 0,13 mm. Tutte le caratteristiche personalizzate sono coperte dalla stessa tolleranza di planarità di 0,01 mm—lavoriamo la base piatta per ultima, dopo che tutti i fori sono stati eseguiti.
Qual è la quantità minima d'ordine?
Nessun MOQ—produciamo un singolo prototipo per test o una serie di 10.000 pezzi, con lo stesso sistema di qualità (certificazione ISO 9001:2015, IATF 16949) applicato a ogni lotto.
Potete replicare un dissipatore esistente di un concorrente?
Sì—inviateci il numero di parte o un campione fisico, e ricostruiamo il progetto con tolleranza ±0,05 mm, inclusa la geometria delle alette e i fori di montaggio, entro 3 giorni.
Come garantite le prestazioni termiche?
Testiamo la resistenza termica (giunzione-involucro) di ogni lotto utilizzando una matrice riscaldante calibrata da 100 W e riportiamo il valore in °C/W sul certificato CMM, così potete verificare la nostra affermazione di resistenza del giunto di 0,05 °C/W.
Qual è il vostro tempo di consegna standard per un design personalizzato?
I prototipi vengono spediti in 12 giorni lavorativi (5 giorni con servizio accelerato), le produzioni seriali di 100+ pezzi in 20–25 giorni lavorativi, e forniamo un impegno scritto sui tempi di consegna con ogni preventivo.
Inviate il vostro disegno oggi per un preventivo definitivo entro 12 ore. Email: sc@bquq.com | WhatsApp: +86 13713157787. Confermeremo materiale, tolleranze e prezzo—senza impegno, nessun MOQ. Questa è produzione di precisione, prodotta in Cina, con il track record ventennale di BQUQ.