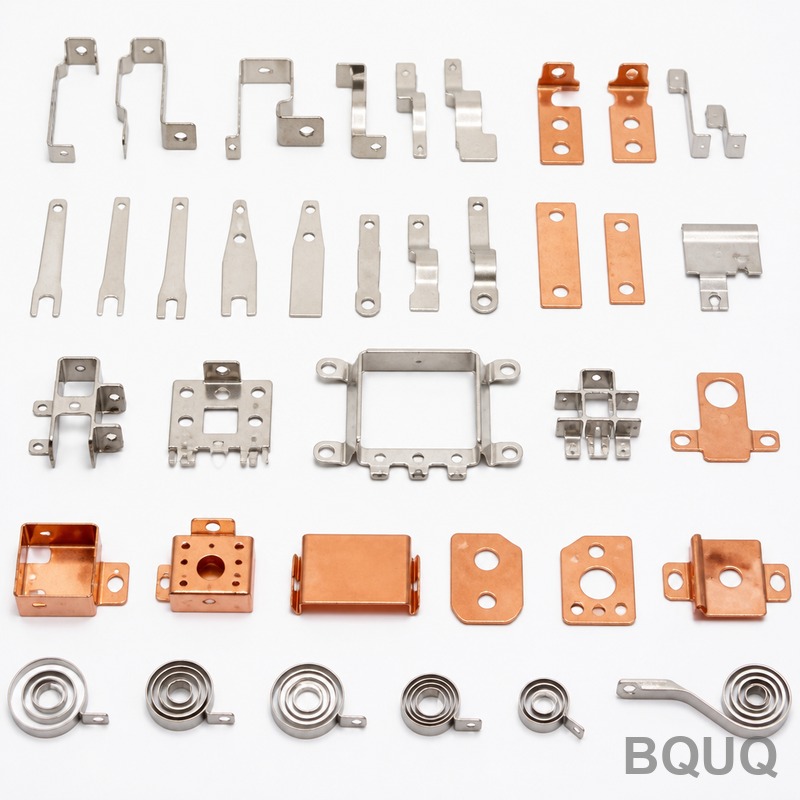
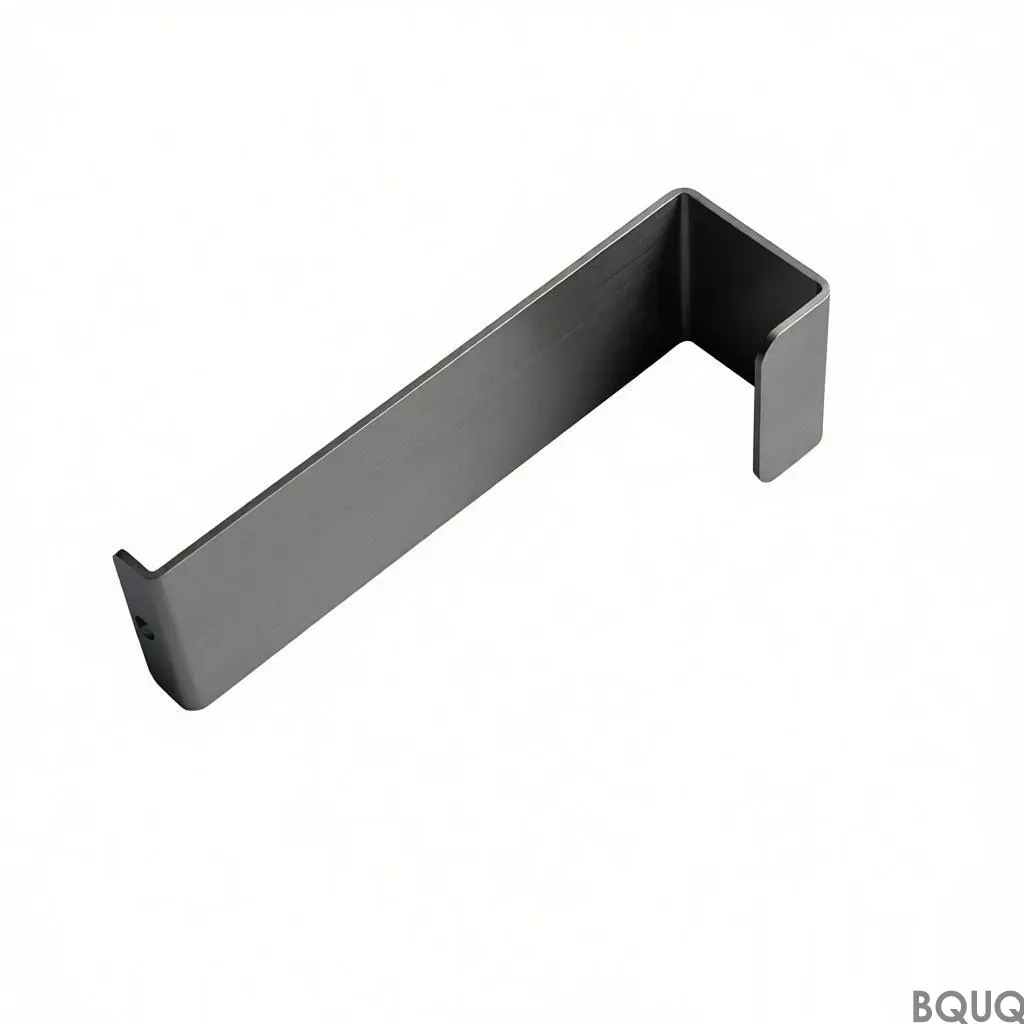
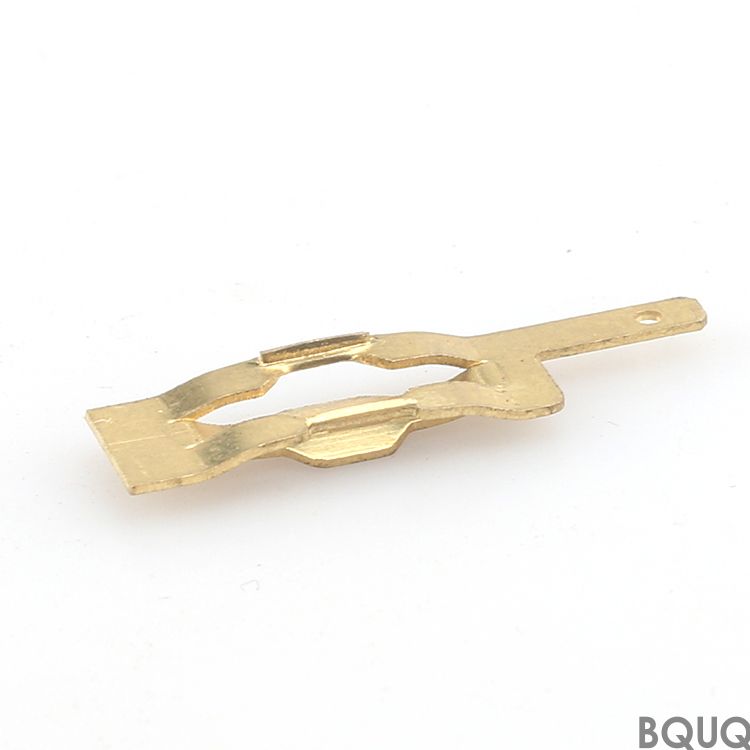
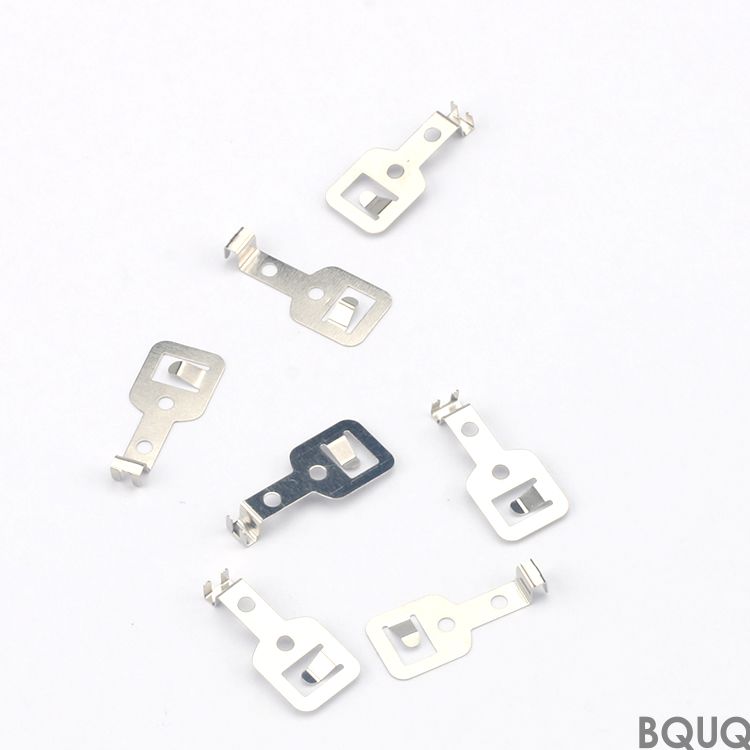
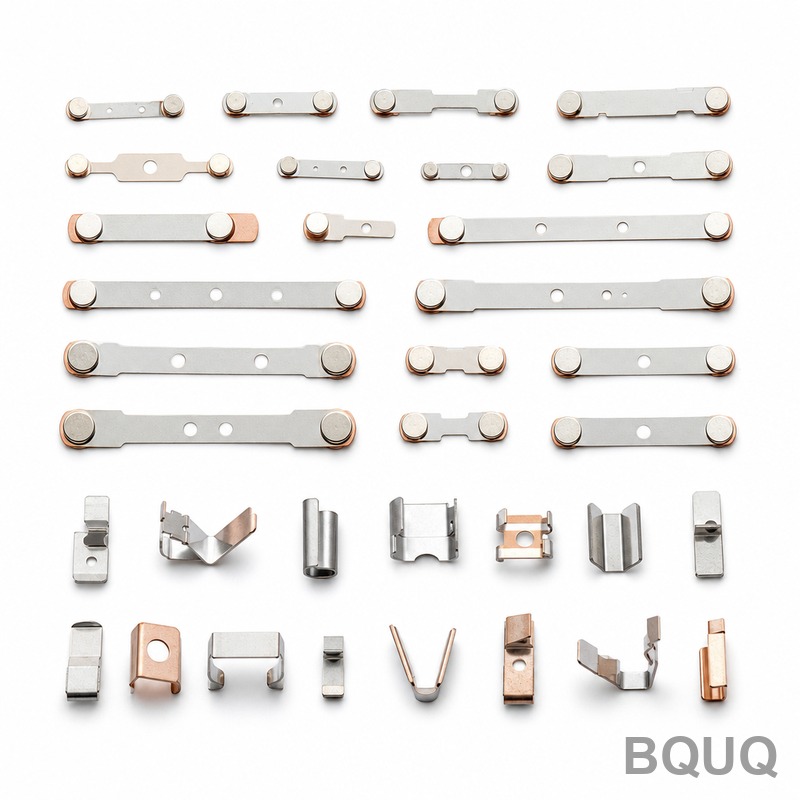
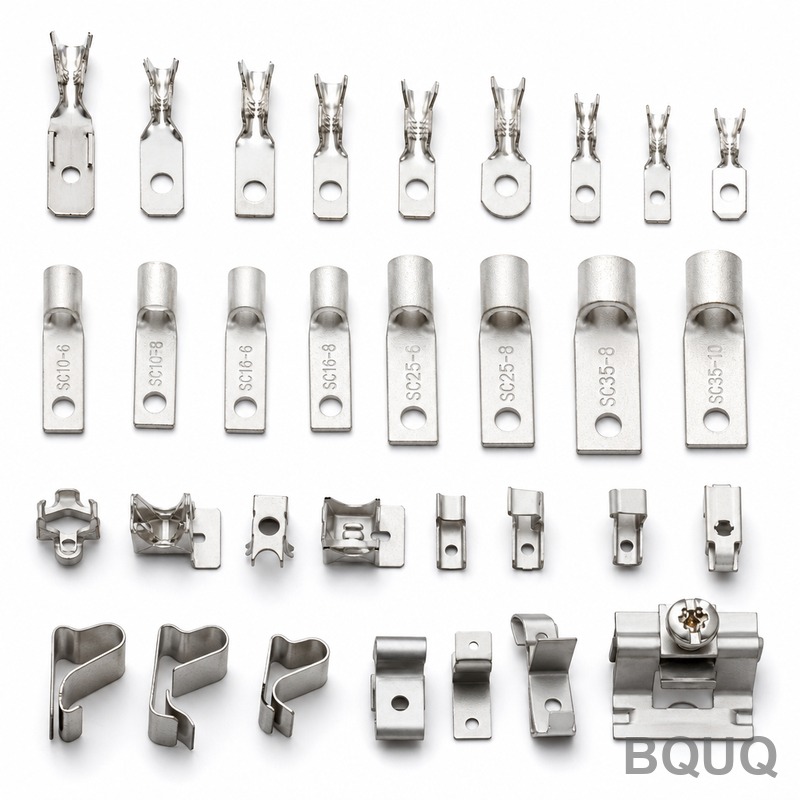
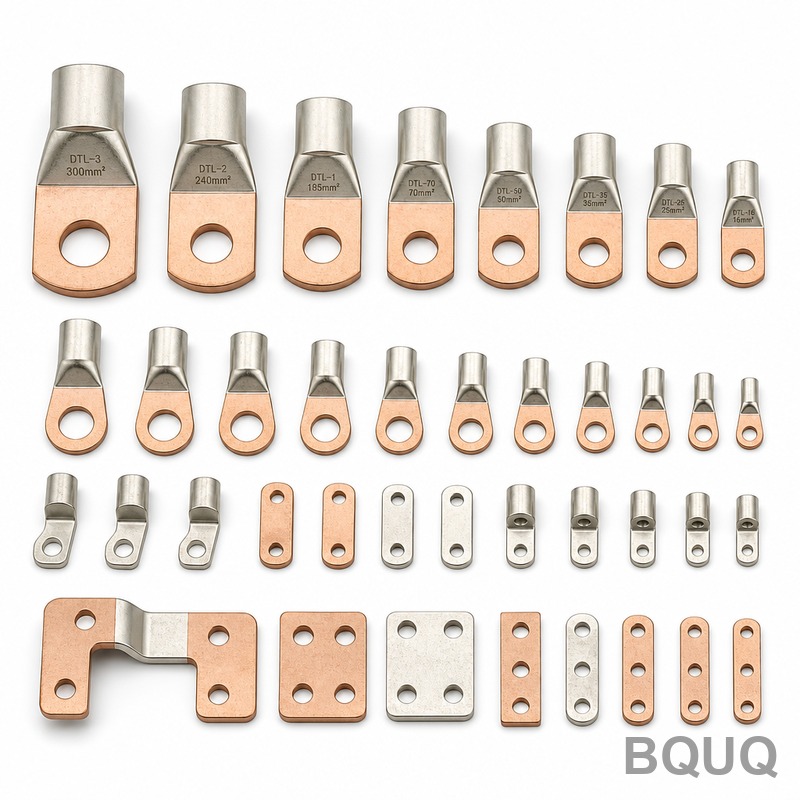
Questa Collezione di Componenti per Contattori ad Alta Tensione EV copre ogni componente metallico stampato all‘interno del tuo contattore DC: contatti fissi, ponti mobili, piastr
Collezione di Componenti per Contattori ad Alta Tensione EV | Stampaggio di Precisione BQUQ
Questa Collezione di Componenti per Contattori ad Alta Tensione EV copre ogni componente metallico stampato all'interno del tuo contattore DC: contatti fissi, ponti mobili, piastre di giogo, terminal
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questa Collezione di Componenti per Contattori ad Alta Tensione EV copre ogni componente metallico stampato all'interno del tuo contattore DC: contatti fissi, ponti mobili, piastre di giogo, terminali a linguetta e inserti per camera di estinzione dell'arco. Manteniamo planarità a 0,02 mm, tolleranza di stampaggio a ±0,01 mm e finitura superficiale a Ra 0,8–1,6, con un tempo di consegna standard di 15 giorni dall'approvazione del disegno. I componenti vengono temprati a 40–45 HRC dove richiesto, pronti per saldatura di punte in lega d'argento o placcatura in stagno.
Perché il Tuo Contattore Necessita di Componenti Stampati con Tolleranza ±0,01 mm
La resistenza di contatto e il comportamento di spegnimento dell'arco dipendono dal traferro tra contatti fissi e mobili. Se il tuo ponte stampato è fuori di 0,05 mm, il traferro di contatto si sposta, la durata dell'arco aumenta e il tuo relè fallisce il test dei 100.000 cicli. I nostri stampi progressivi sono rettificati a ±0,005 mm e verifichiamo ogni lotto con una CMM. Dal 2018 abbiamo stampato oltre 40 milioni di componenti per contattori per fornitori Tier 1 EV in Europa e Nord America.
Materiali e Trattamenti Termici che Soddisfano la Tua Specifica di Erosione dell'Arco
Teniamo in magazzino rame C1100, rame berillio C17200, rame T2 con inlay d'argento e acciaio inossidabile 304/316L per molle e alloggiamenti. Per i contatti mobili, utilizziamo inserti in CuW (tungsteno-rame) su base di rame per resistere all'arco a 600 V DC. Il trattamento termico è eseguito internamente: ricottura di soluzione per rame berillio (durezza 36–42 HRC) e tempra selettiva per gioghi in acciaio a 45 HRC. Nessun trattamento termico esternalizzato significa nessuna deriva di durezza da lotto a lotto.
Progettazione di Stampo per Stampaggio ad Alto Volume Senza Bave o Imbarcamento
Progettiamo i nostri stampi progressivi utilizzando la simulazione AutoForm. Ogni stampo ha un minimo di 12 stazioni: pilotaggio, tranciatura, coniatura, piegatura e tranciatura finale. Manteniamo il gioco punzone-matrice al 5% dello spessore del materiale: questo elimina bave superiori a 0,03 mm sui bordi che scorrono all'interno dell'alloggiamento del contattore. Per componenti con fori sotto φ1,0 mm, utilizziamo inserti tagliati a filo per mantenere la posizione del foro entro ±0,015 mm per oltre 500.000 colpi.
Finitura Superficiale Ra 0.8 e Processo di Inlay d'Argento per Bassa Resistenza di Contatto
I contattori ad alta tensione trasportano 250 A di corrente continua; qualsiasi strato di ossido sulla superficie di contatto aumenta la temperatura di 10–20°C. Lucidiamo le facce di contatto a Ra 0,8 e applichiamo selettivamente inlay d'argento (Ag 99,9%) di spessore 0,2–0,5 mm sulle punte di contatto. Questo garantisce una resistenza di contatto costante inferiore a 0,5 mΩ per coppia. Offriamo anche placcatura in stagno (5–8 µm) sui terminali a linguetta per resistenza alla corrosione in involucri sigillati.
Ispezione Prima di Ogni Spedizione—CMM, Proiettore di Profili e Registro di Durezza
Ogni lotto riceve un rapporto di ispezione del primo articolo (FAI) con dati CMM 3D, oltre a un controllo dimensionale al 100% utilizzando proiettori ottici per le dimensioni critiche del traferro di contatto. Misuriamo la durezza su tre componenti per lotto (scala Rockwell C) e registriamo la rugosità superficiale con un profilometro. Ricevi un rapporto PDF con valori effettivi, non solo un certificato di conformità. Se un componente supera la tolleranza, effettuiamo una selezione al 100% prima dell'imballaggio.
Tempi di Consegna e No MOQ—Dal Prototipo a 500.000 Componenti al Mese
Utilizziamo presse ad alta velocità da 35 a 250 tonnellate a 200–600 colpi al minuto. Per i prototipi, utilizziamo uno stampo a colpo singolo e spediamo in 7 giorni. Per la produzione, il nostro tempo di consegna standard è di 15 giorni dopo l'approvazione dell'attrezzatura. No MOQ—ordina 50 componenti per un test banco o 500.000 per il lancio di un veicolo completo. Teniamo in magazzino bobine di materia prima per C1100, C17200 e 304SS, così il tuo primo ordine non aspetta mai l'approvvigionamento del materiale.
Ripartizione dei Costi: Ammortamento dell'Attrezzatura e Prezzo per Componente a Volume
Per un ponte per contattore EV con inlay d'argento, il costo dell'attrezzatura varia da $1.200 a $3.500 a seconda del numero di stazioni. A 10.000 componenti, il prezzo per pezzo è $0,85; a 100.000 componenti, scende a $0,42. Condividiamo la struttura dei costi dell'attrezzatura in modo trasparente—paghi solo per lo stampo, non per costi di configurazione nascosti. Offriamo anche un piano di conservazione dell'attrezzatura: se riordini entro 12 mesi, lo stampo è conservato gratuitamente.
Parametro
Valore / Intervallo
Materiali
C1100 Cu, C17200 BeCu, CuW (W 70/80), 304/316L SS, T2 Cu con inlay Ag
Spessore del materiale
0,15 mm – 3,0 mm (bobina o nastro)
Tolleranza di stampaggio
±0,01 mm (caratteristiche critiche), ±0,05 mm (generale)
Planarità / imbarcamento
≤0,02 mm su lunghezza di 25 mm
Durezza (BeCu)
36–42 HRC (ricotto in soluzione + invecchiato)
Durezza (giogo in acciaio)
40–45 HRC (temprato selettivamente)
Finitura superficiale Ra
0,8 µm (faccia di contatto), 1,6 µm (altre superfici stampate)
Altezza bava
≤0,03 mm (misurata secondo VDA 19)
Resistenza di contatto
≤0,5 mΩ per coppia (inlay Ag, 250 A)
Tempo di consegna
7 giorni (prototipo), 15 giorni (produzione)
MOQ
No MOQ (50 pezzi per campionatura)
Imballaggio
Vassoi antistatici, bobina o tubo, secondo IPC/JEDEC
Qual è la quantità minima di ordine per la Collezione di Componenti per Contattori ad Alta Tensione EV?
No MOQ—puoi ordinare 50 pezzi per la validazione e manteniamo la stessa attrezzatura per produzioni a basso volume.
Potete personalizzare lo spessore dell'inlay d'argento o il materiale di contatto?
Sì, regoliamo l'inlay Ag da 0,2 a 0,5 mm, o passiamo a AgSnO2 o CuW, in base ai tuoi dati di test di erosione dell'arco.
Come garantite la qualità per i componenti dei contattori ad alta tensione?
Eseguiamo FAI con CMM, ispezione ottica al 100% per i traferri di contatto e controlli di durezza per lotto, con un rapporto completo spedito.
Qual è il vostro tempo di consegna effettivo per un ordine di produzione di 50.000 componenti?
Dall'approvazione del disegno alla spedizione, 15 giorni; per ordini ripetuti con attrezzatura esistente, 10 giorni.
Come Ottenere un Preventivo Definitivo per il Tuo Progetto di Stampaggio di Contattori
Invia il tuo disegno (PDF, STEP o IGES) con materiale, spessore e volume annuale. I nostri ingegneri rispondono entro 12 ore con un preventivo definitivo, costo dello stampo e prezzo per componente. Suggeriamo anche modifiche di progettazione per ridurre i costi dell'attrezzatura—ad esempio, aumentare il raggio d'angolo da 0,2 a 0,3 mm può ridurre l'usura dello stampo del 30%. Prima di finalizzare la tua specifica del materiale, consulta la nostra guida alla selezione degli utensili da taglio CNC per suggerimenti sulla qualità dei bordi e la nostra guida alle tolleranze di lavorazione CNC per capire cosa significa realmente ±0,01 mm in produzione.
Invia un'email a sc@bquq.com o WhatsApp a +86 13713157787 con il tuo disegno. Siamo una fabbrica di produzione di precisione a Dongguan, Cina, con oltre 20 anni di esperienza in stampaggio e CNC—i tuoi componenti sono made in China, non solo approvvigionati lì. Preventivo definitivo entro 12 ore.