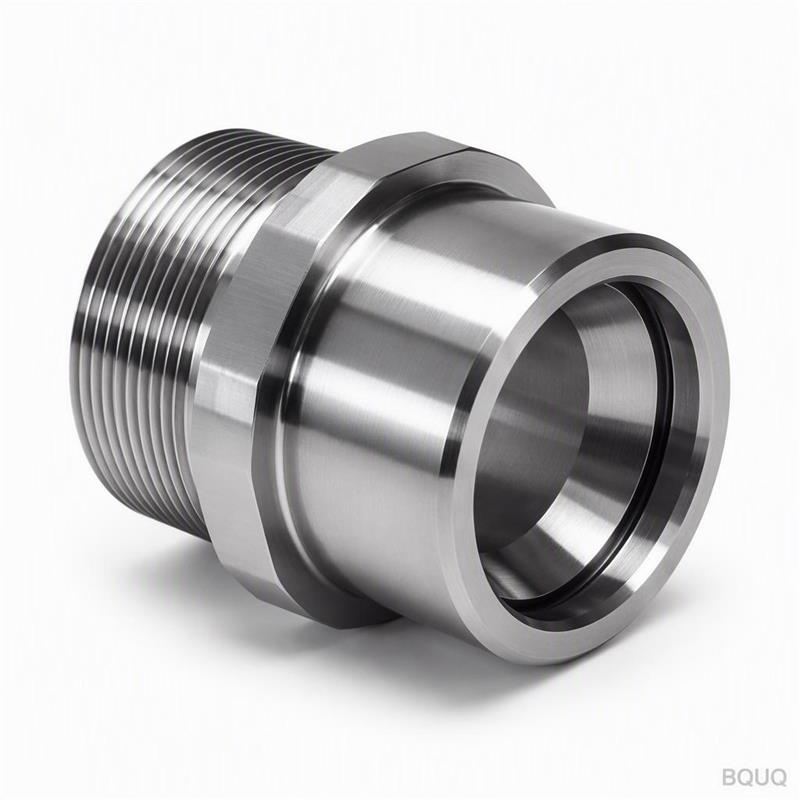
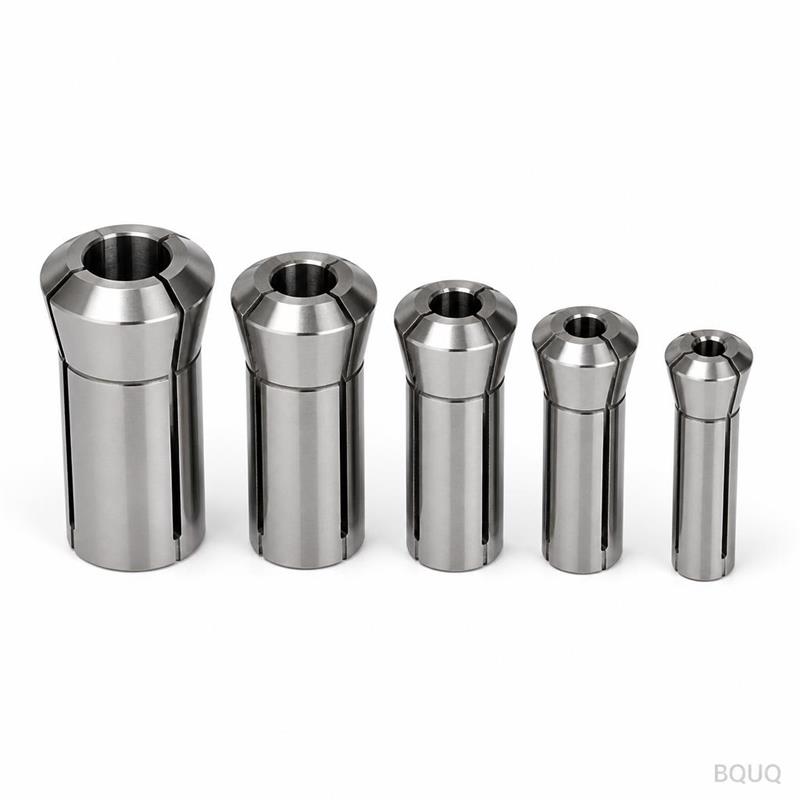
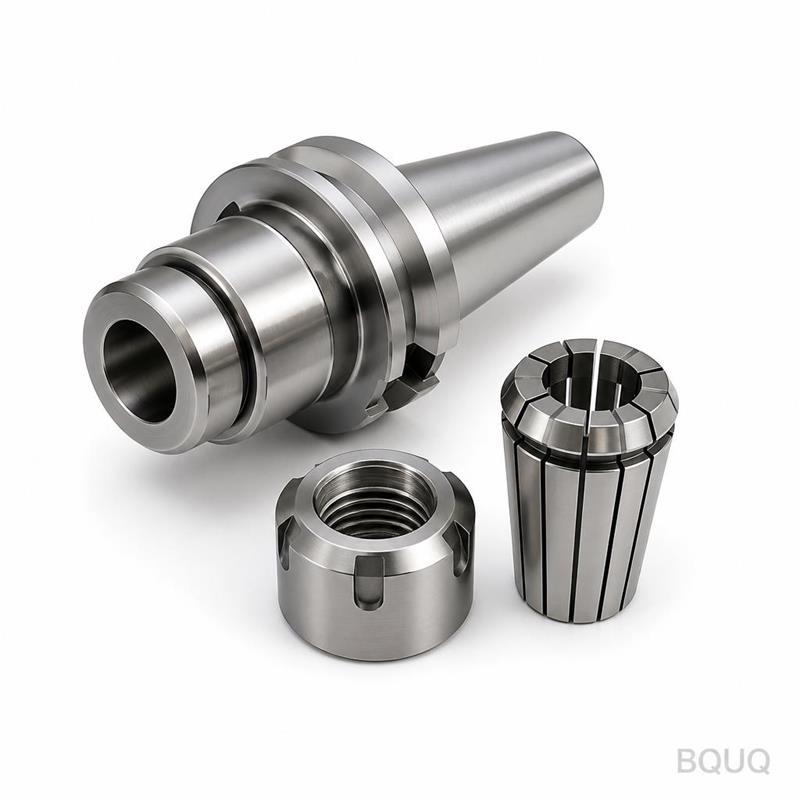
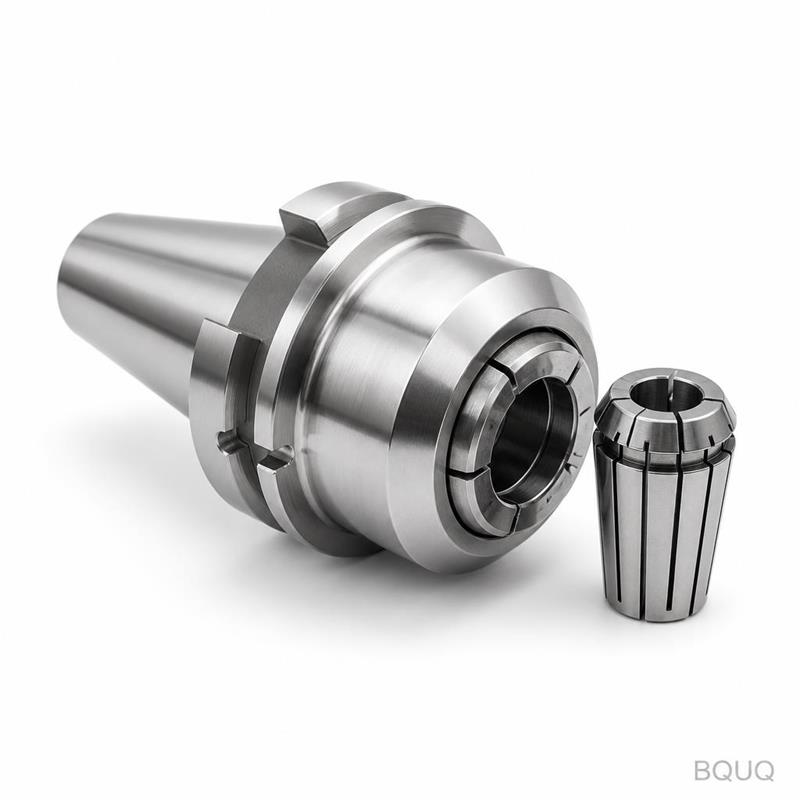
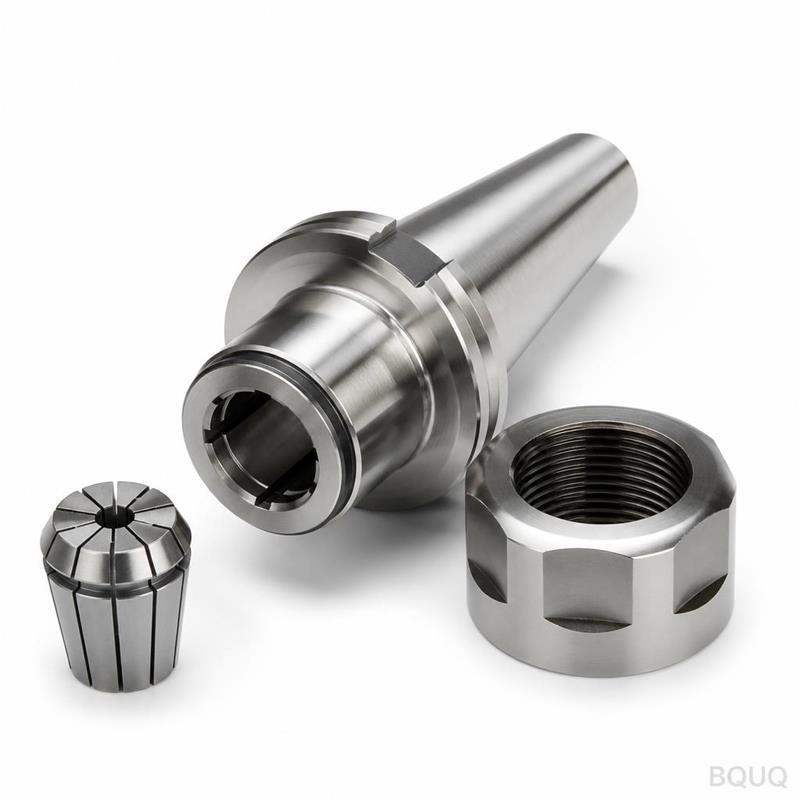
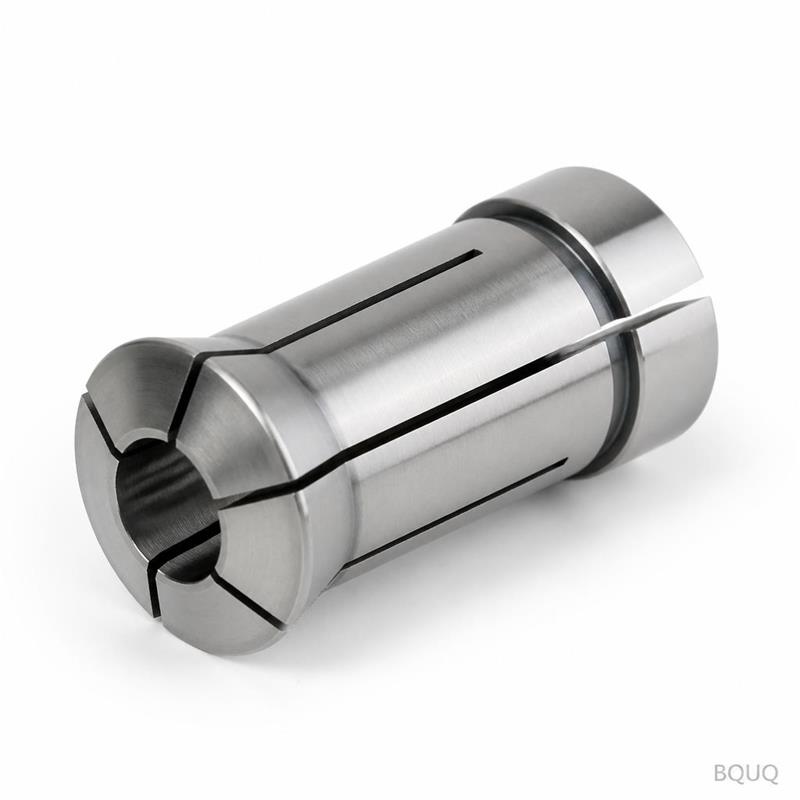
Questo è un corpo pinza ER filettato lavorato CNC con attacco mandrino, progettato per contenere pinze ER per utensili ad alta velocità e sistemi di bloccaggio pezzo. È garantito u
BQUQ Corpo Pinza ER Filettato Lavorato CNC con Attacco Mandrino – Precision ER Collet Chuck
Questo è un corpo pinza ER filettato lavorato CNC con attacco mandrino, progettato per contenere pinze ER per utensili ad alta velocità e sistemi di bloccaggio pezzo. È garantito un runout di ≤0,005 m
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un corpo pinza ER filettato lavorato CNC con attacco mandrino, progettato per contenere pinze ER per utensili ad alta velocità e sistemi di bloccaggio pezzo. È garantito un runout di ≤0,005 mm TIR alla punta, un corpo in acciaio temprato a 58–62 HRC e una finitura superficiale di Ra 0,4 µm su cono e alesaggio. I tempi di consegna per le dimensioni standard sono di 10–15 giorni lavorativi, con una risposta di preventivo ferma entro 12 ore dal nostro stabilimento di Dongguan.
Come l'Attacco Mandrino Filettato Elimina l'Accumulo di Adattatori
La maggior parte dei guasti alle pinze deriva da collegamenti allentati tra mandrino, adattatore e pinza. Il nostro attacco filettato è lavorato direttamente nel corpo della pinza come pezzo unico—niente manicotti pressati, niente elementi di fissaggio secondari. La filettatura è tagliata con tolleranza classe 2A/2B, quindi si assesta contro la spalla del mandrino con pieno contatto metallo-metallo. Questo elimina il gioco radiale che causa vibrazioni dell'utensile e usura irregolare. Per un mandrino CAT40 o BT40, si serra la pinza sulla filettatura della punta e si ottiene la stessa rigidità di un portautensile solido.
Intervallo di Compressione della Pinza ER e Forza di Serraggio su Questo Corpo Pinza
L'angolo del cono interno è rettificato a 8° per lato, che corrisponde esattamente agli standard delle pinze ER. Quando si stringe il dado della pinza, la pinza si comprime da 0,5 mm a 1,0 mm a seconda della dimensione. Questo fornisce una forza di serraggio di 20–35 kN su un gambo da 20 mm, sufficiente a trattenere frese in metallo duro a 15.000 RPM senza estrazione. Il passo della filettatura sul diametro esterno del corpo è M18 x 1,5 o personalizzato, e la sede del dado è temprata per prevenire grippaggio dopo cicli di serraggio ripetuti.
Materiali e Trattamento Termico che Utilizziamo per il Corpo Pinza
Partiamo da acciaio legato 8620 o 4140, mai acciaio dolce a lavorabilità migliorata. Il grezzo viene tornito grossolanamente, poi cementato o temprato in profondità a 58–62 HRC. Dopo la tempra, rettifichiamo cono, alesaggio e filettatura in un unico setup per mantenere la concentricità sotto 0,003 mm. Per officine corrosive o ad alta umidità, offriamo una finitura a ossido nero o una nichelatura chimica (Ra 0,8 µm dopo il rivestimento). La superficie di montaggio è lappata con planarità di 0,002 mm per prevenire l'inclinazione del mandrino.
Sequenza di Rettifica che Mantiene il Runout di 0,005 mm
Il runout non è un'operazione singola—è il risultato di ogni passaggio. Prima rettifichiamo il foro centrale, poi il diametro esterno, poi il cono. La filettatura è tagliata su un tornio CNC con utensile motorizzato, non con una filiera. Dopo il trattamento termico, eseguiamo una rettifica finale su cono e alesaggio simultaneamente utilizzando un mandrino accoppiato. Ogni corpo pinza viene controllato su una macchina di misura a coordinate (CMM) con risoluzione di 0,001 mm. Il runout registrato viene stampato e spedito con il pezzo.
Controlli di Finitura Superficiale e Geometria su Cono e Alesaggio
Il cono interno deve essere liscio—qualsiasi segno di lavorazione si trasferirà alla pinza e poi al gambo dell'utensile. Manteniamo Ra 0,4 µm sul cono e Ra 0,8 µm sulla filettatura del dado. L'angolo del cono è verificato con un calibro pneumatico di precisione, non con un semplice tappo go/no-go. L'alesaggio è levigato con rettilineità di 0,002 mm su tutta la lunghezza. Controlliamo anche il diametro primitivo della filettatura con un micrometro per filetti, così il dado ruota liberamente senza oscillazioni.
Ispezione Prima di Ogni Spedizione – Cosa Ricevi
Ogni corpo pinza ER filettato lavorato CNC è ispezionato al 100%, non testato a campione. Ricevi un rapporto dimensionale che elenca: diametro esterno, passo della filettatura, angolo del cono, diametro dell'alesaggio, runout in tre punti e lettura della durezza. Il rapporto è timbrato con il nostro numero di controllo qualità e rintracciabile al lotto. Se richiedi un certificato del materiale (EN 10204 3.1), lo forniamo senza costi aggiuntivi. Fotografiamo anche il pezzo prima dell'imballaggio così vedi esattamente cosa c'è nella scatola.
Imballaggio e Protezione Antiruggine per Trasporto Marittimo o Aereo
Utilizziamo carta VCI (inibitore di corrosione in vapore) avvolta attorno a ogni corpo pinza, poi un sacchetto di plastica sigillato, poi un cartone con imbottitura in schiuma. Per il trasporto marittimo, aggiungiamo una busta di gel di silice e un secondo strato di film VCI. Questo previene la ruggine fino a 6 mesi in umidità tropicale. Il cartone esterno è marcato con il numero del pezzo, la quantità e il tuo numero d'ordine. Possiamo anche personalizzare l'imballaggio come kit con pinze e dadi se ordini l'assieme completo.
Specifica
Valore
Materiale
Acciaio legato 8620 o 4140 (o acciaio inox 17-4PH)
Durezza
58–62 HRC (cementato o temprato in profondità)
Runout (TIR alla punta)
≤0,005 mm
Angolo del cono
8° per lato (standard ER)
Finitura superficiale (cono/alesaggio)
Ra 0,4 µm / Ra 0,8 µm
Tipo di filettatura
M18×1,5, M25×1,5 o personalizzata (classe 2A/2B)
Dimensioni disponibili
ER11, ER16, ER20, ER25, ER32, ER40
Tolleranza
±0,005 mm sui diametri critici
Tempi di consegna
10–15 giorni lavorativi (standard)
MOQ
Nessun MOQ – accettato 1 pezzo
Qual è il vostro MOQ per questo corpo pinza CNC?
Nessun MOQ—accettiamo un singolo pezzo per ordini di prototipi o sostituzioni, e i prezzi per volumi partono da 10 pezzi.
Potete personalizzare la dimensione della filettatura o il cono per un mandrino speciale?
Sì, lavoriamo qualsiasi passo di filettatura e angolo di cono specificato—basta inviare il disegno del mandrino o un campione, e i nostri ingegneri confermeranno entro 24 ore.
Come garantite il runout e la concentricità?
Utilizziamo una CMM e un calibro pneumatico su ogni pezzo, e includiamo un rapporto stampato con i valori misurati—niente campionamenti, niente medie.
Qual è il vostro tempo di consegna tipico per un ordine personalizzato?
Le dimensioni standard vengono spedite in 10–15 giorni lavorativi; i design completamente personalizzati aggiungono 3–5 giorni per la configurazione del percorso utensile e del fissaggio.
Invia il tuo disegno o uno schizzo della filettatura del tuo attacco mandrino per un preventivo fermo entro 12 ore. I nostri ingegneri esamineranno materiale, tolleranza e finitura, poi ti daranno un prezzo unitario senza MOQ. Per una risposta più rapida, allega un file STEP o IGES. Email sc@bquq.com o WhatsApp +86 13713157787. Siamo una fabbrica di produzione di precisione a Dongguan, Cina, con 20 anni di esperienza nella lavorazione CNC. Se stai confrontando portautensili, leggi la nostra guida alla selezione degli utensili da taglio CNC per abbinare il tipo di pinza alla velocità del mandrino. E prima di impostare le tolleranze sul disegno, consulta la nostra guida alle tolleranze di lavorazione CNC per vedere cosa è economico a questo livello di durezza.