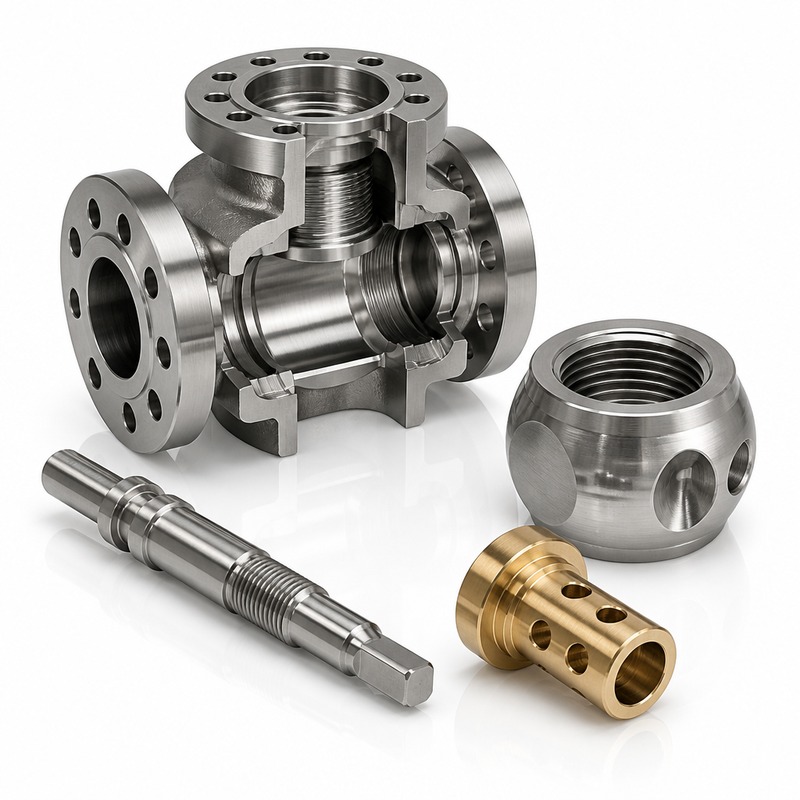
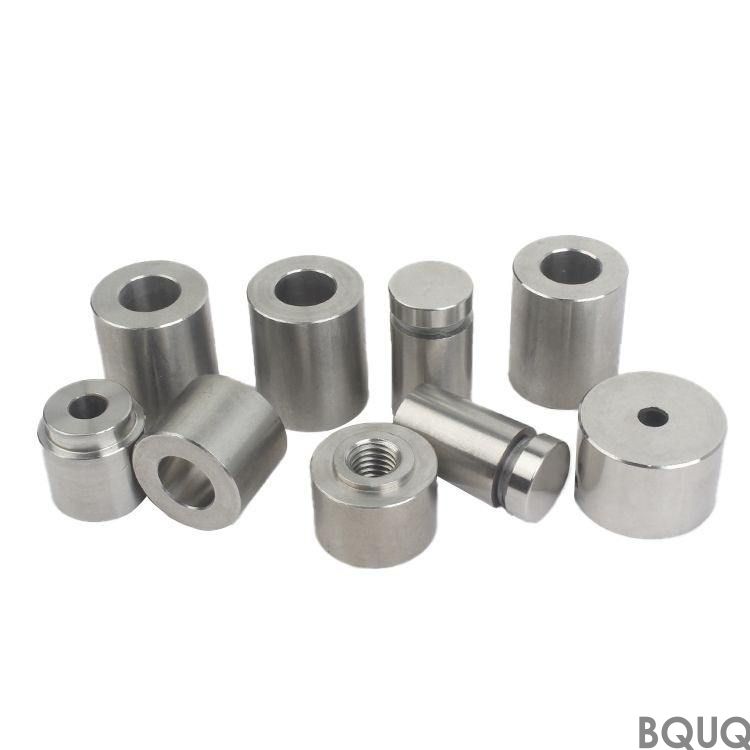
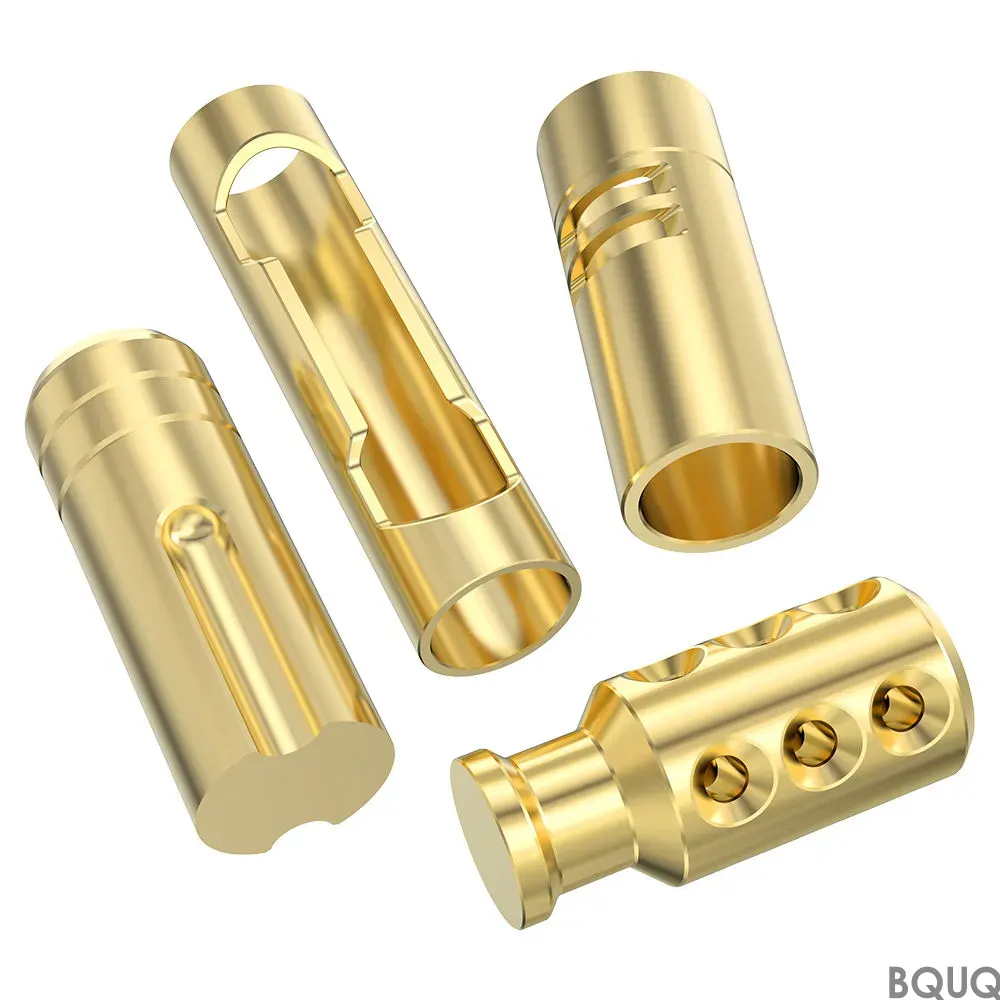
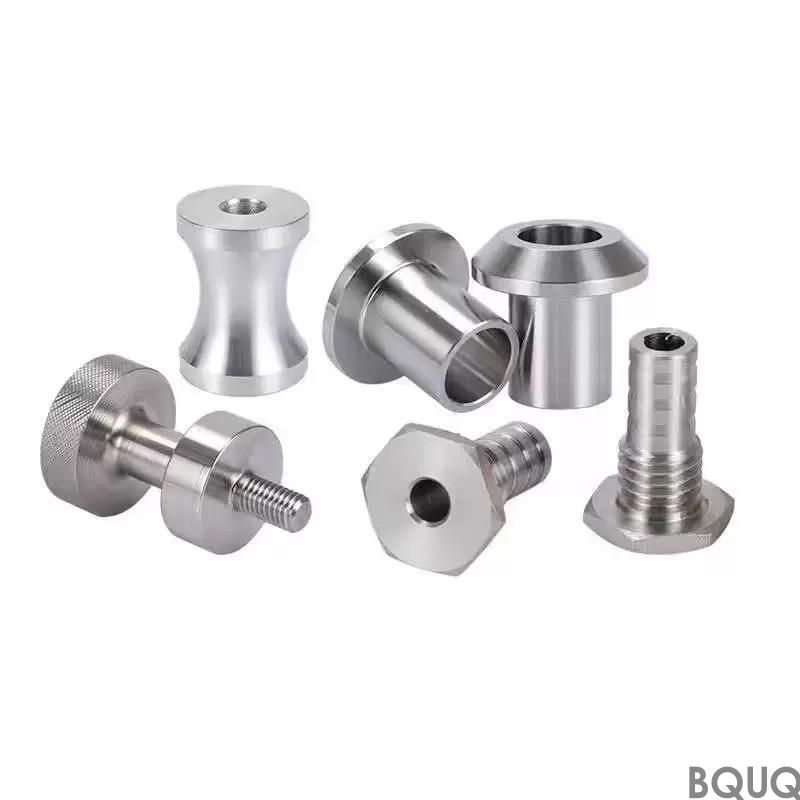
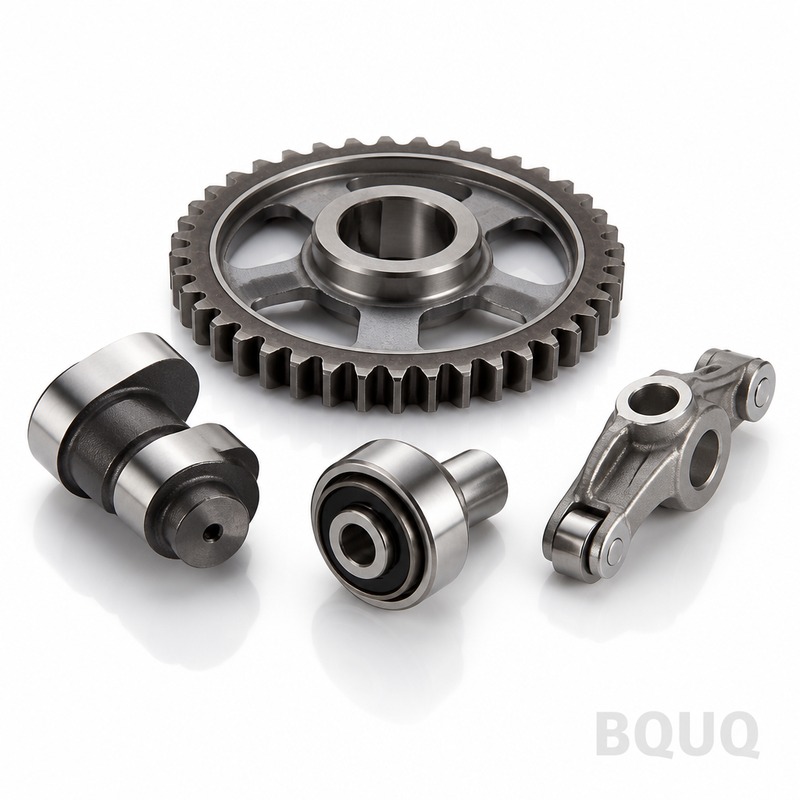
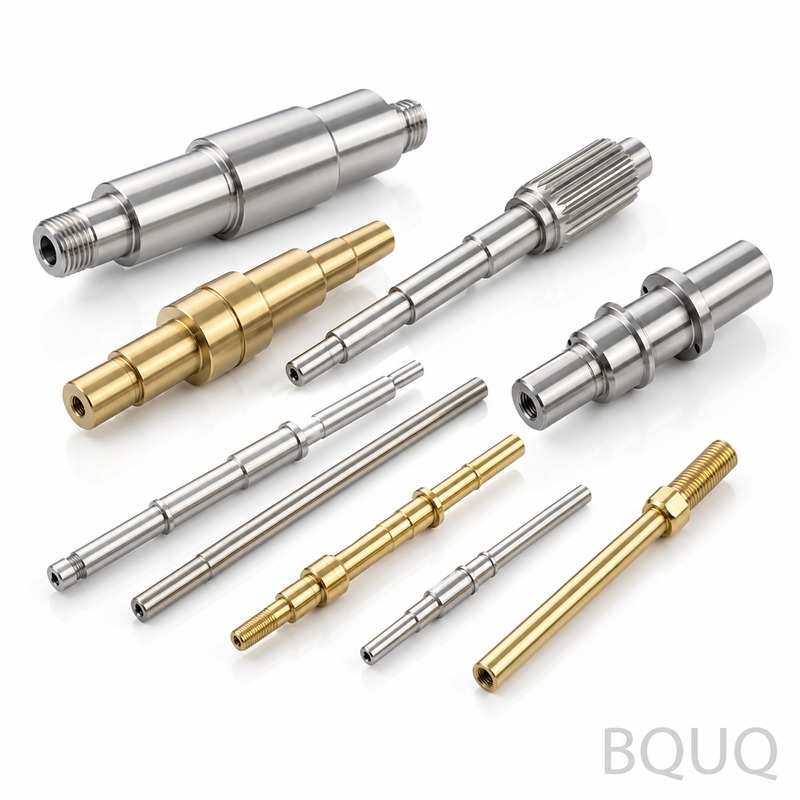
Queste sono Parti per Valvole Oil Gas Lavorate a CNC prodotte su centri di lavorazione CNC a 3 e 5 assi nel nostro stabilimento di Dongguan. Forniamo steli valvola, sedi, strozzato
BQUQ Parti per Valvole Oil Gas Lavorate a CNC | Produzione di Precisione in Cina
Queste sono Parti per Valvole Oil Gas Lavorate a CNC prodotte su centri di lavorazione CNC a 3 e 5 assi nel nostro stabilimento di Dongguan. Forniamo steli valvola, sedi, strozzatori e componenti gabb
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Queste sono Parti per Valvole Oil Gas Lavorate a CNC prodotte su centri di lavorazione CNC a 3 e 5 assi nel nostro stabilimento di Dongguan. Forniamo steli valvola, sedi, strozzatori e componenti gabbia con tolleranza di ±0.005 mm, finitura superficiale fino a Ra 0.4 e tempi di consegna garantiti di 15 giorni per la maggior parte delle leghe. La durezza raggiunge 58–62 HRC dopo il trattamento termico, prolungando direttamente la vita utile in ambienti con gas acidi e alta pressione di fondo pozzo.
Perché le Parti per Valvole Necessitano di Tolleranza ±0.005 mm e Finitura Ra 0.4
Le sedi e gli steli delle valvole sono soggetti a flusso erosivo, cicli termici e impatti ripetuti. Una sede fuori di 0.01 mm crea un percorso di perdita — sono 10 micron di guasto. Manteniamo i diametri critici di tenuta a ±0.005 mm e la rotondità sotto 0.003 mm. La finitura Ra 0.4 sulle superfici di tenuta riduce l'attrito e previene il grippaggio tra le parti mobili. Per i trim degli strozzatori, lavoriamo i fori di flusso con bordo sbavato massimo di 0.05 mm, così la caduta di pressione rimane prevedibile.
Materiali che Lavoriamo: Dal 316L all'Inconel 718
Trattiamo e lavoriamo sei leghe principali per il servizio oil gas: acciaio inox 316L (carbonio max 0.02%), 17-4PH H1150 (33–35 HRC), duplex 2205 (snervamento 450 MPa), Inconel 718 (invecchiamento a 44 HRC), Monel K500 e AISI 4140 con rivestimento nitrurato. Per ambienti con CO2 e H2S, raccomandiamo 17-4PH o Inconel 718. Ogni barra è accompagnata da certificato del materiale rintracciabile fino alla fonderia. Se hai bisogno di un grado specifico, lo reperiamo in 48 ore — senza costi aggiuntivi per piccole quantità.
Controllo dell'Eccentricità su Steli Valvola Lunghi — Il Metodo di Fissaggio
Gli steli valvola più lunghi di 300 mm sono la parte difficile. Usiamo un mandrino idraulico con contropunta a centro vivo, non un mandrino a tre griffe. Questa configurazione mantiene l'eccentricità totale indicata (TIR) a 0.01 mm su una lunghezza di 400 mm. Per steli fino a 800 mm, passiamo a una lunetta con pattino in nylon, mantenendo il TIR a 0.02 mm. Non lavoriamo mai steli lunghi in una singola passata — sgrossiamo, distensioniamo in forno a vuoto, poi finiamo. Questo elimina le tensioni interne e previene la deformazione dopo la spedizione.
Lavorazione a 5 Assi per Trim di Strozzatori e Gabbie Valvola
I trim degli strozzatori e le gabbie valvola hanno profili interni complessi, spesso con 6–12 fessure di flusso ad angoli vari. Una macchina a 3 assi richiede due fissaggi, il che compromette la concentricità. Le nostre macchine a 5 assi DMG MORI tagliano queste fessure in un unico bloccaggio. La concentricità tra alesaggio e diametro esterno rimane entro 0.008 mm. La tolleranza sulla larghezza delle fessure è ±0.02 mm e il raggio del bordo è mantenuto a 0.1 mm. Questo riduce turbolenza e cavitazione in cadute di pressione elevate — un punto comune di guasto nelle valvole a strozzatore.
Trattamento Termico e Durezza — Lo Facciamo Internamente
Gestiamo un forno di trattamento termico a vuoto nel nostro stabilimento. Per il 17-4PH, eseguiamo ricottura di soluzione a 1040°C, poi invecchiamento a 620°C per la condizione H1150 (33–35 HRC). Per l'Inconel 718, invecchiamo a 720°C per 8 ore, poi a 620°C per 8 ore, raggiungendo 44 HRC. Controlliamo la durezza su ogni pezzo con un durometro Rockwell, non su un campione. Per l'indurimento superficiale del 4140, offriamo nitrurazione a 58–62 HRC con profondità di strato di 0.3 mm. La distorsione dopo il trattamento termico viene corretta con una passata finale di rettifica sulle superfici di tenuta.
Ispezione Prima di Ogni Spedizione — CMM e Prova Idrostatica
Ogni lotto di Parti per Valvole Oil Gas Lavorate a CNC passa attraverso un protocollo di ispezione al 100%. Usiamo una CMM Zeiss per i controlli dimensionali: diametro alesaggio, passo filettatura e concentricità. La finitura superficiale è misurata con un profilometro, non a occhio. Per le sedi valvola, eseguiamo un test di tenuta all'elio fino a 1×10⁻⁹ mbar·L/s. Le filettature sono controllate con calibri passa/non passa. Inviamo un rapporto di ispezione completo con ogni spedizione — incluso il certificato del materiale e il grafico del trattamento termico. Nessun rapporto, nessuna spedizione.
Tempi di Consegna e MOQ — Nessun MOQ, 15 Giorni per i Prototipi
Non abbiamo una quantità minima d'ordine. Un prototipo o 10.000 pezzi — lo stesso controllo di processo. Il tempo di consegna per i prototipi è di 15 giorni per leghe standard come 316L e 17-4PH. Le produzioni da 100–500 pezzi partono in 25–30 giorni. Per l'Inconel 718, aggiungi 5 giorni per il reperimento del materiale. Manteniamo uno stock di barre 316L e 17-4PH nel nostro magazzino, quindi gli ordini più comuni iniziano la lavorazione entro 48 ore dall'approvazione del disegno.
±0.005 mm sui diametri di tenuta; ±0.02 mm sulle caratteristiche generali
Finitura superficiale (Ra)
0.4 µm sulle superfici di tenuta; 0.8 µm standard; 0.2 µm su richiesta
Eccentricità (TIR)
0.01 mm su lunghezza 400 mm; 0.02 mm su lunghezza 800 mm
Concentricità (5 assi)
0.008 mm tra alesaggio e OD
Classe filettatura
UNS 2A/3A, NPT, API modificata — verificata con passa/non passa
Tempo di consegna (prototipo)
15 giorni per 316L/17-4PH; 20 giorni per Inconel 718
MOQ
Nessun MOQ — accettato 1 pezzo
Sistema qualità
ISO 9001:2015, ispezione CMM, test di tenuta all'elio
Quando specifichi un materiale, chiediamo le condizioni di servizio: pressione, temperatura, pressione parziale di H2S e composizione del fluido. Questo ci dice se usare 316L o passare all'Inconel 718. Se non sei sicuro, i nostri ingegneri raccomanderanno un grado basato sulle linee guida NACE MR0175. Lavoriamo anche da grezzi forniti da te se hai preforme forgiate o fuse — questo ti fa risparmiare sul costo del materiale per geometrie complesse.
Sbavatura e Preparazione dei Bordi — Il Piccolo Dettaglio che Previene l'Erosione
I bordi taglienti sui percorsi di flusso sono un punto di guasto. Una bava di 0.1 mm si stacca e riga la sede. Usiamo un processo di sbavatura termica per i fori trasversali interni — brucia le bave in un'esplosione controllata all'interno di una camera sigillata. Per i bordi esterni, sbaviamo a mano con raggio massimo di 0.05 mm. Poi passiamo ogni pezzo in una finitrice vibratoria con media ceramica per 20 minuti. Questo dà una micro-finitura costante che riduce l'erosione nel flusso di gas ad alta velocità.
Filettature e Superfici di Tenuta — Tagliate, Non Rullate, per Ripetibilità
I coperchi valvola e le connessioni terminali usano spesso filettature NPT o API. Tagliamo le filettature a punta singola su un tornio CNC con inserto a profilo pieno. Questo dà una precisione del passo di 0.002 mm e una finitura di 32 RMS sui fianchi. Non rulliamo le filettature sulle parti oil gas — la rullatura può lasciare micro-crepe che si propagano sotto fatica. Dopo il taglio, eseguiamo un controllo con micrometro per filettature su ogni pezzo. Per le tenute metallo-metallo, rettifichiamo l'angolo di conicità a 1.0° ± 0.05°, poi lappiamo a una finitura di 0.2 µm.
Opzioni di Finitura — Passivazione, Elettrolucidatura e Rivestimento
Per le parti in 316L, offriamo passivazione secondo ASTM A967 per rimuovere il ferro libero. Per una maggiore resistenza alla corrosione, l'elettrolucidatura rimuove 0.01 mm dalla superficie e crea uno strato passivo brillante. Per la resistenza all'usura sul 17-4PH, applichiamo un rivestimento in carburo di tungsteno (HVOF) sul diametro di tenuta — la durezza raggiunge 1100 HV. Lo spessore del rivestimento è 0.15 mm ± 0.05 mm e lo rettifichiamo alla dimensione finale. Se hai bisogno di un trattamento superficiale specifico, indicaci lo standard — seguiamo ASTM, NACE o la tua specifica interna.
Imballaggio e Rintracciabilità per Spedizioni Offshore
I siti offshore e remoti necessitano di parti che sopravvivano a spedizione e stoccaggio. Ogni pezzo è avvolto individualmente in carta VCI (inibitore di corrosione in vapore) e sigillato in un sacchetto di plastica con bustina essiccante. Poi imballiamo in una cassa di legno con inserti in schiuma — nessuna parte libera. Ogni cassa ha una lista di imballaggio con numero d'ordine, numero parte e numero di colata. Incidiamo anche un codice DMC su ogni pezzo per piena rintracciabilità. Quel codice si collega al nostro database con il certificato del materiale, i risultati di ispezione e il nome dell'operatore.
Come Ottenere un Preventivo — Invia il Tuo Disegno Oggi
Invia il tuo disegno 2D (PDF o DWG) o modello 3D (STEP o IGES) a sc@bquq.com. Esamineremo geometria, materiale e tolleranza entro 2 ore. Se il disegno è incompleto, ti chiameremo per chiarire — nessun rifiuto automatico. Ricevi un preventivo fermo con prezzo unitario, tempi di consegna e suggerimenti di modifica del materiale se vediamo un'opportunità di risparmio. Per assemblaggi valvola complessi, possiamo anche lavorare le parti accoppiate insieme per garantire l'adattamento.
Domande Frequenti
Qual è la quantità minima d'ordine per le Parti per Valvole Oil Gas Lavorate a CNC?
Nessun MOQ — accettiamo un singolo prototipo o un ordine di produzione completo con lo stesso processo di controllo qualità.
Potete personalizzare la geometria della parte valvola dal mio design esistente?
Sì, lavoriamo qualsiasi geometria che rientri nel nostro volume di lavoro a 5 assi (800 mm x 600 mm x 500 mm) e possiamo suggerire modifiche al design per ridurre i costi di lavorazione.
Come garantite la qualità su piccoli lotti di parti valvola?
Eseguiamo un'ispezione del primo articolo sul primo pezzo