definizione di dissipatore di calore: alluminio 6063-T5, tolleranza 0,15 mm, superficie sabbiata + rivestimento in polvere epossidica RAL 9005, tempo di consegna 20 giorni lavorativi, MOQ 500 pz. Capacità 50.000 pz per VFD e inverter. Revisione del disegno e rapporto del primo articolo inclusi.
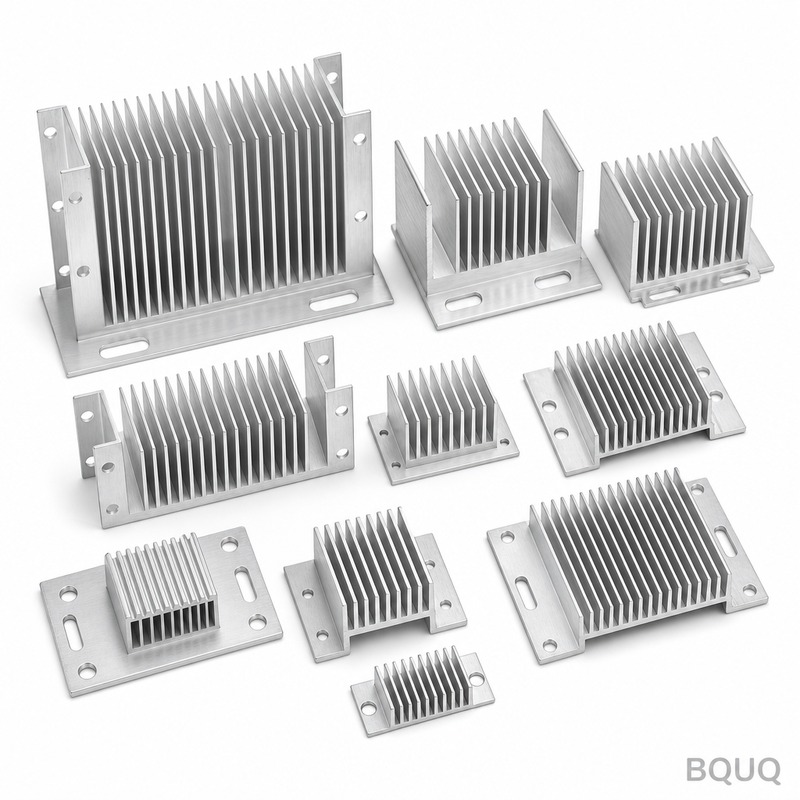
definizione di dissipatore di calore
Punto Chiave
La definizione di dissipatore di calore è un componente termico in lega di rame CuZn37 con alette da 0,3 mm a passo 3,0 mm, che garantisce una resistenza termica di 0,35 K/W. Utilizza sabbiatura + verniciatura a polvere epossidica RAL 9005 e mantiene una tolleranza generale di ±0,15 mm. La produzione è quotata a 15 giorni lavorativi, con documentazione quali certificati dei materiali e rapporti di primo articolo richiesti a partire da 500 pz.
Non mancano i fornitori che possono quotare la definizione di dissipatore di calore. La carenza è nei fornitori che sanno spiegare perché è stato scelto ±0,15 mm, cosa fa la sabbiatura + verniciatura a polvere epossidica RAL 9005 alla vita utile, e come vengono protetti i 15 giorni lavorativi quando l'attrezzatura necessita di riparazione.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | lega di rame CuZn37 |
| Spessore alette | 0,3 mm |
| Passo alette | 3,0 mm |
| Resistenza termica | 0,35 K/W |
| Finitura superficiale | sabbiatura + verniciatura a polvere epossidica RAL 9005 |
| Tolleranza generale | ±0,15 mm |
Contesto di Mercato e Tecnico
La domanda nel modulo di potenza IGBT si è spostata da parti standard a fonte singola verso parti personalizzate qualificate, il che spinge i requisiti documentali a monte. Certificati dei materiali, rapporti di primo articolo e registrazioni in stile PPAP sono ora richiesti a 500 pz anziché alla produzione di massa.
L'asticella tecnica continua a salire: assemblaggi che una volta accettavano ±0,15 mm ora specificano un controllo più stretto sulle caratteristiche critiche, il che sposta la decisione verso la progettazione dell'attrezzatura anziché verso l'ispezione finale.
Come Lo Produciamo
Il percorso per la definizione di dissipatore di calore inizia con una finestra di processo, non con una macchina. Fissiamo prima la condizione del materiale e la geometria dell'attrezzatura, poi confermiamo che ±0,15 mm sia mantenuto alla velocità di produzione anziché su un singolo pezzo lento.
In produzione, la definizione di dissipatore di calore viene eseguita con controlli in-process a intervalli fissi. Gli operatori registrano le dimensioni ogni 30-50 pezzi, il che intercetta l'usura dell'attrezzatura prima che il lotto si discosti oltre ±0,15 mm.
La sbavatura e la preparazione dei bordi sono specificate sul disegno per la definizione di dissipatore di calore. Un bordo tagliente che supera l'ispezione dimensionale può comunque fallire l'assemblaggio, quindi la rottura del bordo è un parametro controllato anziché estetico.
Lettura correlata: Tipi di Anodizzazione dell’Alluminio, Colori e Specifiche di Prestazione per la Lavorazione CNC.
Materiale e Finitura Superficiale
La lega di rame CuZn37 è lo standard predefinito per la definizione di dissipatore di calore perché mantiene ±0,15 mm in modo prevedibile e si lavora senza sorprese di incrudimento. Le alternative vengono quotate quando la corrosione o la conduttività dominano il requisito.
Vedi anche: Come scegliere il materiale a interfaccia termica giusto per il tuo dissipatore di calore.
Dove la definizione di dissipatore di calore vede carichi di contatto, la durezza del materiale è specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la fonte più comune di controversie all'ispezione in entrata.
Le richieste di sostituzione sono comuni quando la lega di rame CuZn37 va in allocazione. Qualifichiamo qualsiasi sostituto secondo gli stessi criteri di ±0,15 mm e sabbiatura + verniciatura a polvere epossidica RAL 9005 prima della spedizione, e forniamo il certificato con la modifica.
Tolleranza e Ispezione
La capacità di processo è monitorata per caratteristica. Dove il Cpk scende sotto la soglia concordata sulla definizione di dissipatore di calore, o regoliamo il processo o riclassifichiamo la caratteristica, anziché selezionare i pezzi alla fine.
La tracciabilità è mantenuta per lotto di colata e data di produzione. Se mai emergesse un problema sul campo con la definizione di dissipatore di calore, possiamo identificare quale lotto, quale set di attrezzature e quale record di ispezione si applica.
Il materiale non conforme è messo in quarantena fisicamente, non solo nel sistema. Per la definizione di dissipatore di calore, ciò significa che il lotto rimane in un'area contrassegnata fino a quando la disposizione è documentata, il che previene l'errore di spedizione più comune.
Dove Viene Utilizzato
In assemblaggio, la definizione di dissipatore di calore è solitamente vincolata dal componente di accoppiamento anziché dalla propria specifica. Condividere il disegno dell'interfaccia in anticipo previene il guasto comune in cui entrambe le parti sono entro tolleranza ma non si assemblano.
Scopri di più su Modulo di giunto robotico: quattro processi, un'unica finestra di progetto.
Le richieste di retrofit sono comuni: un assemblaggio esistente necessita della definizione di dissipatore di calore in una dimensione leggermente diversa. Poiché la finestra di processo è già nota, i 15 giorni lavorativi su un retrofit sono solitamente più brevi rispetto a una nuova parte.
Cosa Confermare Prima di Ordinare
Chiedi il rapporto di primo articolo prima di chiedere uno sconto sul prezzo per la definizione di dissipatore di calore. Un fornitore che non può produrre dati dimensionali a 500 pz non li produrrà a 800.000 pz.
Conferma il percorso di riordino. Se la definizione di dissipatore di calore è documentata con disegni dell'attrezzatura e un rapporto di primo articolo archiviato, un ordine ripetuto anni dopo riproduce la parte originale invece di approssimarla.
FAQ: Le Tue Domande Prima di Ordinare
Qual è la quantità minima d'ordine per la definizione di dissipatore di calore?
Le dimensioni generali sono mantenute a ±0,15 mm. Le caratteristiche critiche sono identificate sul disegno e mantenute a una banda più stretta, con il metodo di misurazione dichiarato in modo che l'ispezione in entrata corrisponda alla nostra.
Dettaglio tecnico: Dissipatore a Lamiera Ondulata BQUQ - Lavorazione CNC di Precisione e Stampaggio.
Quanto tempo richiede la produzione per la definizione di dissipatore di calore?
Le quantità prototipo partono ben al di sotto dei minimi di produzione. Le serie di produzione per la definizione di dissipatore di calore iniziano da 500 pz, che è dove la finestra di processo è provata e il costo unitario si stabilizza.
Fornite certificati dei materiali e di ispezione?
Sì. Invia il disegno in qualsiasi formato comune. Lo esaminiamo prima per la producibilità e segnaliamo qualsiasi caratteristica in cui ±0,15 mm richiederebbe un'operazione extra, così puoi decidere prima dell'attrezzatura.
Potete realizzare prototipi prima dell'attrezzatura?
La sabbiatura + verniciatura a polvere epossidica RAL 9005 è standard per la definizione di dissipatore di calore. Altre finiture sono quotate con un intervallo di spessore definito e verificate su un provino dello stesso lotto anziché presunte dalle impostazioni di processo.
Lettura consigliata: Precisione Metallo Stampaggio Molla Clip Personalizzato Produttore.
Come gestite una modifica di progettazione a metà programma?
Sì, e lo consigliamo. La prototipazione della definizione di dissipatore di calore senza attrezzatura valida l'adattamento e la funzione a una frazione del costo dell'attrezzatura, e di solito fa emergere una modifica di progettazione prima che l'acciaio venga tagliato.
Da confrontare con: BQUQ Dissipatore con Fori di Montaggio per Ventola.
La capacità per la definizione di dissipatore di calore è di 800.000 pz. Quel numero è capacità installata, non una cifra di vendita, ed è ciò che determina se i 15 giorni lavorativi tengono quando il tuo volume aumenta.
Lettura correlata: Griglie di ventilazione a pavimento stampate.
Vedi anche: DFM per Lavorazioni CNC: Regole di Progettazione che Riducono Costi e Tempi di Consegna.
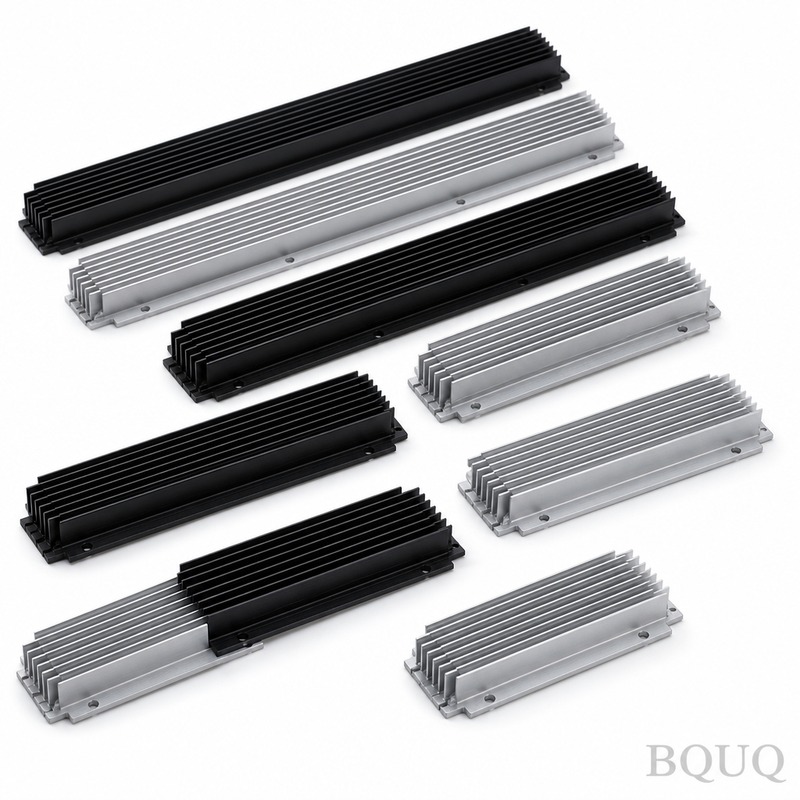
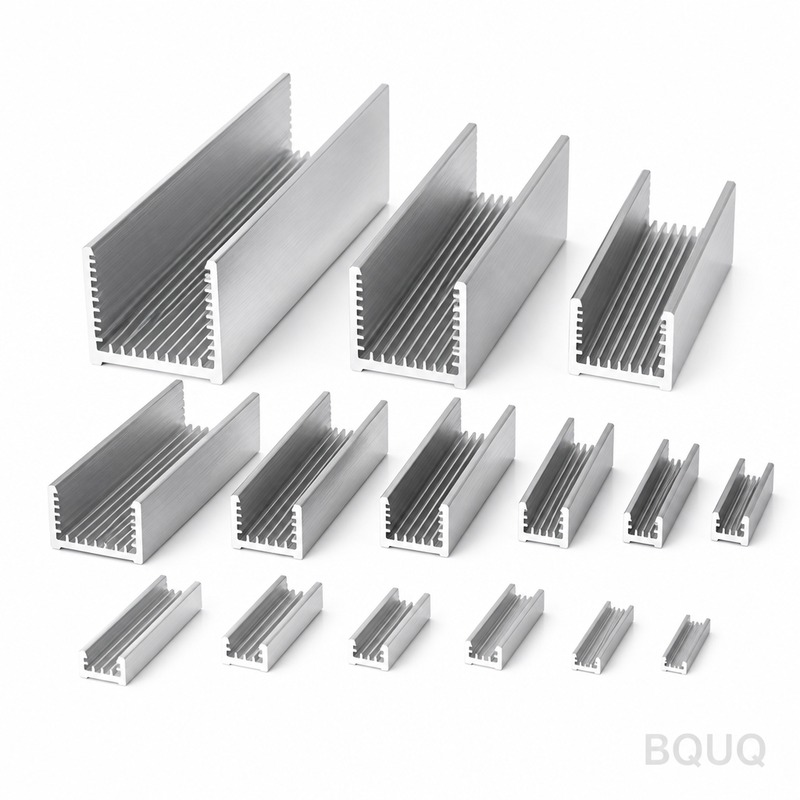
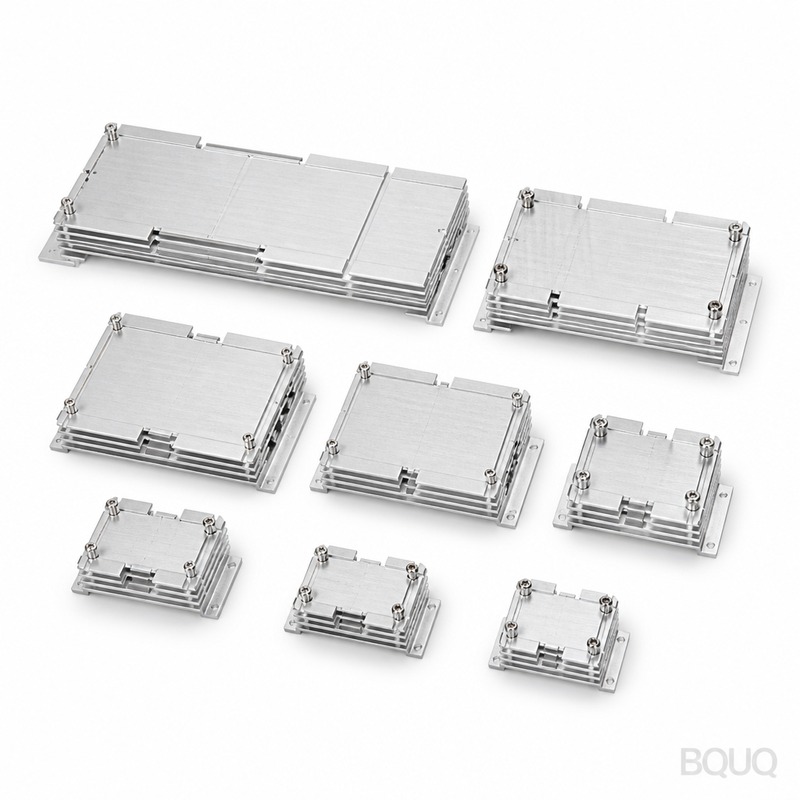
Scopri di più su Pasta termica per dissipatori.
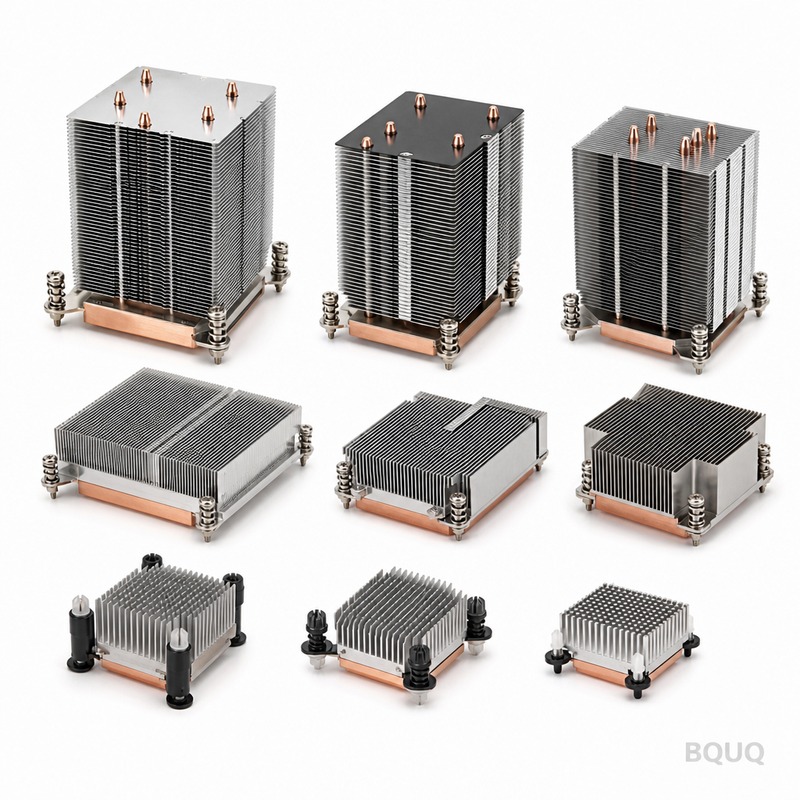
Dettaglio tecnico: Dissipatori di Calore Personalizzati Prodotti in Cina.
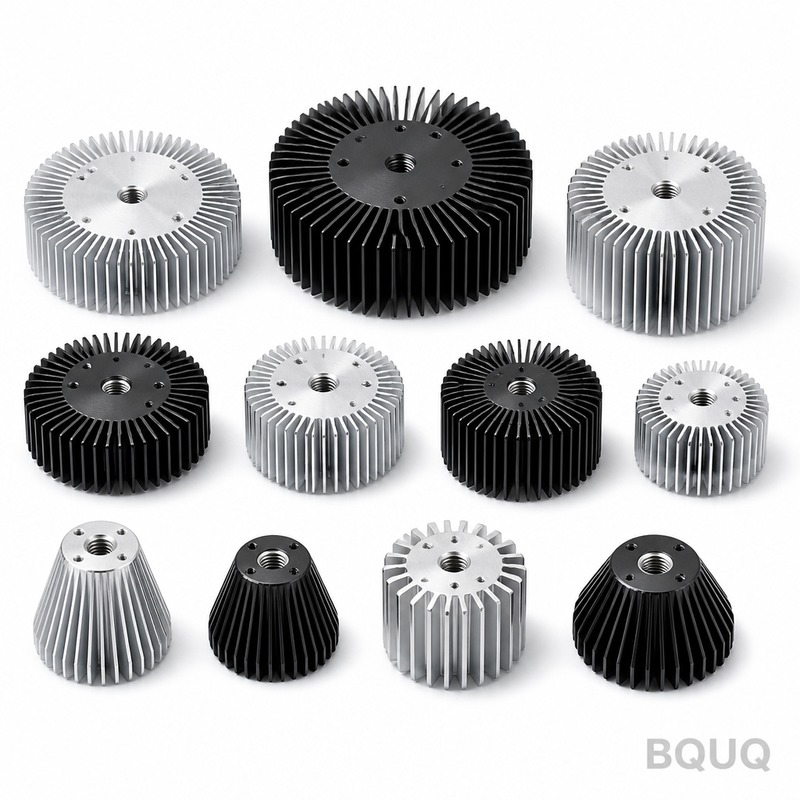
Specifiche Chiave e Guida alla Selezione
Confronto specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | lega di rame CuZn37 |
| Tolleranza | ±0,15 mm |
| Tempi di consegna | 15 giorni lavorativi |
| MOQ | 500 pz per il pacchetto documentale completo |
| Capacità | parti personalizzate qualificate per la domanda di moduli di potenza IGBT |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Parte standard a fonte singola | Documentazione ridotta, carichi termici semplici | Adattamento limitato per assemblaggi qualificati di moduli di potenza IGBT |
| Parte personalizzata qualificata | Modulo di potenza IGBT con registrazioni in stile PPAP | Maggiore sforzo iniziale per attrezzatura e documentazione |
| Controllo più stretto delle caratteristiche critiche | Assemblaggi che precedentemente accettavano ±0,15 mm | Sposta il costo verso la progettazione dell'attrezzatura anziché l'ispezione finale |
| Sabbiatura + verniciatura a polvere epossidica RAL 9005 | Vita utile e durabilità superficiale | Aggiunge una fase di processo e considerazioni sullo spessore del rivestimento |
| Lega di rame CuZn37 con alette da 0,3 mm | Resistenza termica di 0,35 K/W con passo compatto | Richiede geometria dell'attrezzatura e condizione del materiale controllate |
Processo / ispezione
| Fase | Controllo | Record |
|---|---|---|
| Condizionamento del materiale | Fissare la condizione del materiale prima della lavorazione | Certificati dei materiali |
| Geometria dell'attrezzatura | Confermare la capacità di ±0,15 mm dalla progettazione dell'attrezzatura | Rapporto di primo articolo |
| Formatura delle alette | Spessore alette 0,3 mm e passo 3,0 mm | Controllo dimensionale in-process |
| Finitura superficiale | Sabbiatura + verniciatura a polvere epossidica RAL 9005 | Record del rivestimento |
| Ispezione finale | Caratteristiche critiche più strette di ±0,15 mm dove specificato | Registrazioni in stile PPAP a 500 pz |
Domande Frequenti
Cos'è una definizione di dissipatore di calore in termini produttivi?
È un componente termico in lega di rame CuZn37 con alette da 0,3 mm a passo 3,0 mm, resistenza termica di 0,35 K/W, sabbiatura + verniciatura a polvere epossidica RAL 9005 e tolleranza generale di ±0,15 mm. La produzione è quotata a 15 giorni lavorativi con documentazione da 500 pz.
Lettura consigliata: Dissipatori in Alluminio Stampati su Misura.
Perché è stato scelto ±0,15 mm per questo dissipatore di calore?
±0,15 mm bilancia la capacità dell'attrezzatura con le esigenze di assemblaggio per alette in lega di rame CuZn37 da 0,3 mm di spessore e passo 3,0 mm. Quando gli assemblaggi richiedono un controllo più stretto sulle caratteristiche critiche, la decisione si sposta verso la progettazione dell'attrezzatura anziché l'ispezione finale, proteggendo il tempo di consegna di 15 giorni lavorativi.
Cosa fa la sabbiatura + verniciatura a polvere epossidica RAL 9005 alla vita utile?
La sabbiatura + verniciatura a polvere epossidica RAL 9005 migliora la durabilità superficiale e la vita utile rispetto alla lega di rame CuZn37 nuda. Viene applicata dopo la formatura delle alette, dove alette da 0,3 mm e passo 3,0 mm sono già impostati, e supporta l'obiettivo di resistenza termica di 0,35 K/W quando lo spessore del rivestimento è controllato.
Come vengono protetti i 15 giorni lavorativi quando l'attrezzatura necessita di riparazione?
Il tempo di consegna di 15 giorni lavorativi è protetto fissando prima la condizione del materiale e la geometria dell'attrezzatura, poi confermando la capacità di ±0,15 mm prima della produzione. La riparazione dell'attrezzatura è gestita come un evento pianificato della finestra di processo, con rapporti di primo articolo e registrazioni in stile PPAP a 500 pz che mantengono la documentazione a monte.
Quando ho bisogno di certificati dei materiali e rapporti di primo articolo?
Certificati dei materiali, rapporti di primo articolo e registrazioni in stile PPAP sono ora richiesti a 500 pz anziché alla produzione di massa. Questo cambiamento deriva dalla domanda di moduli di potenza IGBT che si sposta da parti standard a fonte singola verso parti personalizzate qualificate, il che spinge i requisiti documentali a monte per i dissipatori di calore in lega di rame CuZn37.
Da confrontare con: Dissipatore termico per modulo di potenza IGBT EV: estrusione 6063-T5 + CNC, planarità 0,05 mm.
Potete mantenere tolleranze più strette di ±0,15 mm sulle caratteristiche critiche?
Sì, quando l'assemblaggio specifica un controllo più stretto sulle caratteristiche critiche. La decisione si sposta verso la progettazione dell'attrezzatura anziché l'ispezione finale. Fissiamo prima la condizione del materiale e la geometria dell'attrezzatura, poi confermiamo la capacità per alette da 0,3 mm a passo 3,0 mm e resistenza termica di 0,35 K/W all'interno del percorso di 15 giorni lavorativi.
Cosa devo confermare prima di ordinare un dissipatore di calore personalizzato?
Conferma il materiale lega di rame CuZn37, spessore alette 0,3 mm, passo alette 3,0 mm, resistenza termica 0,35 K/W, finitura superficiale sabbiatura + verniciatura a polvere epossidica RAL 9005, tolleranza generale ±0,15 mm, documentazione a 500 pz e il tempo di consegna di 15 giorni lavorativi con contingenza per la riparazione dell'attrezzatura.