
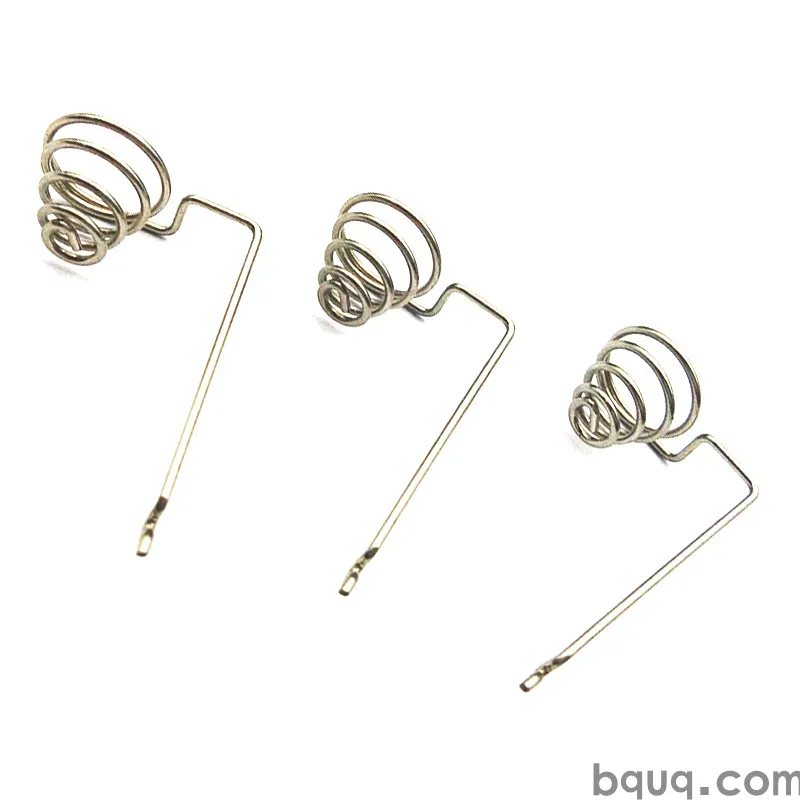
Parti stampate per interruttori reed e sensori
Risposta breve: Le parti stampate per interruttori reed e sensori sono componenti in metallo sottile — lamelle reed, telai di supporto, piazzole di contatto, alloggiamenti e clip di montaggio — prodotti su stampi progressivi da nastri di spessore 0,05–0,50 mm. I parametri critici sono la planarità della lamella (tipicamente 0,02 mm o meglio), la coerenza del gap di contatto (±0,02 mm indicativo), l'altezza della bava inferiore a 0,02 mm e lo spessore controllato della placcatura sulla zona di contatto. BQUQ stampa queste parti su quattro linee di produzione in un'unica fabbrica ISO9001 a Dongguan, mantiene ±0,005 mm sugli inserti degli stampi lavorati con CNC e restituisce un preventivo in 12 ore lavorative con MOQ flessibile.
Gli interruttori reed e i piccoli sensori sembrano semplici dall'esterno: un involucro di vetro o plastica, due o tre lamelle metalliche, un paio di terminali. All'interno, il dispositivo vive o muore su parti metalliche stampate con tolleranze che la maggior parte delle persone non vede mai. Un interruttore reed che si guasta dopo 200.000 operazioni di solito non si è guastato a causa del vetro. Si è guastato perché una lamella era fuori planarità di 0,03 mm, perché la placcatura di contatto era sottile di 0,4 µm su un lato, o perché una bava sul bordo di un telaio di supporto ha rilasciato una particella nel gap.
Questo articolo copre cosa dovrebbero specificare gli acquirenti e gli ingegneri di progettazione quando si approvvigionano parti stampate per interruttori reed e componenti per sensori, come viene controllato il processo di stampaggio e dove si trovano i reali compromessi tra costo e qualità.
Cosa si intende per "parte stampata per interruttore reed"?
L'interruttore reed stesso è un assemblaggio, ma la maggior parte del suo contenuto metallico è stampato. Le parti stampate tipiche di questa famiglia includono:
- Lamelle reed — lamelle piatte, sottili, ferromagnetiche (di solito in lega nichel-ferro) che flettono per chiudere il gap di contatto.
- Piazzole di contatto / rivetti di contatto — zone di contatto in metallo prezioso o placcate, talvolta stampate come piazzola coniata sulla lamella stessa.
- Telai di supporto — la striscia portante che tiene lamelle, terminali e talvolta l'involucro di vetro durante l'assemblaggio.
- Terminali e pin per sensori — l'interfaccia elettrica per pacchetti sensore a effetto Hall, reed, induttivi e ottici.
- Alloggiamenti, staffe e clip di montaggio — lamiera stampata che posiziona il sensore nel prodotto finale.
Nella produzione ad alto volume queste parti sono quasi sempre realizzate su uno stampo progressivo, dove il nastro viene alimentato attraverso una sequenza di stazioni: tranciatura, punzonatura, coniatura, formatura e talvolta assemblaggio o separazione all'interno dello stampo.
Perché la lamella reed è la parte più difficile
Una lamella reed deve fare tre cose contemporaneamente: flettersi in modo ripetibile, portare corrente e posizionarsi in modo preciso all'interno dell'involucro. Questa combinazione guida lo stack di tolleranze:
| Caratteristica della lamella | Requisito tipico | Perché è importante |
|---|---|---|
| Spessore | 0,10–0,25 mm, ±0,01 mm | Determina la rigidità e la sensibilità di attrazione |
| Planarità | 0,02 mm o meglio | Previene la deriva del gap nel tempo |
| Curvatura / inarcamento | < 0,05 mm per 10 mm | Mantiene il gap parallelo |
| Altezza bava | < 0,02 mm | Evita la generazione di particelle e cortocircuiti |
| Placcatura zona di contatto | 0,5–3,0 µm Au o Ag, controllata | Resistenza di contatto e usura |
| Lunghezza lamella | ±0,05 mm tipico | Coerenza dell'ampere-spira di attrazione |
Questi numeri sono indicativi per piccoli interruttori reed di segnale. Parti ad alta affidabilità o alta frequenza li stringono ulteriormente, e il costo dell'attrezzatura segue.
Come viene effettivamente prodotta una parte stampata per interruttore reed?
Il processo è una catena, e ogni anello può spostare la tolleranza finale.
1. Selezione del nastro e controllo in ingresso
Le lamelle reed sono di solito leghe nichel-ferro (NiFe) come la lega 52 o la lega 42, scelte per un coefficiente di dilatazione termica prevedibile e permeabilità magnetica. I terminali dei sensori sono più spesso in ottone, bronzo fosforoso, berillio rame o rame-nichel-silicio. La tolleranza di spessore sulla bobina in ingresso è il primo punto in cui si vince o si perde l'accuratezza — una bobina che varia di ±0,015 mm su tutta la larghezza produrrà lamelle che variano in rigidità indipendentemente da quanto sia buono lo stampo.
2. Progettazione dello stampo e lavorazione degli inserti
Lo stampo definisce la geometria. Per le lamelle reed, le stazioni critiche sono il profilo di tranciatura, la stazione di coniatura o goffratura che definisce la piazzola di contatto e qualsiasi stazione di formatura che introduce una piega controllata. Gli inserti e i punzoni dello stampo sono spesso tagliati con elettroerosione a filo e poi finiti su un centro di lavoro CNC a ±0,005 mm, cosa che BQUQ fa internamente in modo che le correzioni dello stampo non aspettino un fornitore esterno.
3. Stampaggio e monitoraggio in-stampo
Una linea di stampaggio progressivo ben gestita per parti reed opera con:
- Precisione di alimentazione del nastro di ±0,01 mm o migliore
- Monitoraggio del tonnellaggio o della forza sulle stazioni di coniatura e tranciatura
- Controlli dimensionali regolari del primo pezzo e in-process
- Lubrificazione controllata, perché lo spessore del film d'olio cambia la profondità di coniatura
4. Placcatura e post-trattamento
La placcatura è dove molte parti reed e sensori vanno silenziosamente male. Oro, argento, palladio-nichel e stagno si comportano tutti diversamente su nastro sottile, e la zona di contatto spesso necessita di placcatura selettiva o puntuale piuttosto che a tutta superficie. Mascheramento, placcatura a barile rispetto a reel-to-reel e il rischio di placcatura su una bava sono tutte variabili reali — gli stessi problemi trattati in placcatura di contatti a molla stampati.
5. Separazione, pulizia e imballaggio
Le parti separate all'interno dello stampo arrivano pulite e non aggrovigliate. Le parti finite a tamburo o con finitura vibrante possono raccogliere polvere di media e danni ai bordi. Per le lamelle reed, la planarità dell'imballaggio conta quanto la planarità di produzione: una lamella perfetta alla pressa può essere piegata da un sacchetto incustodito.
Tolleranza e capacità: cosa dovrebbe effettivamente specificare un acquirente?
L'errore di approvvigionamento più comune è specificare tutto in modo eccessivo. Stringere una tolleranza che non influisce sulla funzione aumenta il costo dell'attrezzatura, rallenta la pressa e aumenta il tasso di scarto senza migliorare il dispositivo.
| Parametro | Ampio / non critico | Funzionale / specificare questo | Fattore di costo |
|---|---|---|---|
| Lunghezza lamella | ±0,10 mm | ±0,05 mm | Precisione stampo, alimentazione nastro |
| Planarità lamella | 0,05 mm | 0,02 mm | Raddrizzatura, coniatura, manipolazione |
| Altezza bava | < 0,05 mm | < 0,02 mm | Intervallo di manutenzione stampo |
| Spessore placcatura | ±50% | ±20% sulla zona di contatto | Metodo di placcatura, mascheramento |
| Gap di contatto (assemblato) | ±0,05 mm | ±0,02 mm | Stack lamella + involucro |
| Finitura superficiale sul contatto | Come stampato | Controllata, senza bava di roll-over | Progettazione stazione di coniatura |
Una regola pratica: specificare tolleranze strette solo sulle due o tre caratteristiche da cui dipende la performance elettrica del dispositivo. Tutto il resto dovrebbe essere "come stampato, bava controllata".
Dove si inserisce ±0,005 mm
±0,005 mm è una tolleranza di lavorazione CNC realistica per inserti di stampi, punzoni e calibri — non una tolleranza di stampaggio generalizzata. È importante perché determina con quanta precisione lo stampo può essere corretto quando una produzione va alla deriva. Uno stampo che può essere regolato solo a passi di 0,02 mm produrrà sempre parti che si disperdono più di uno stampo regolabile a passi di 0,005 mm. Maggiori informazioni in tolleranze di stampaggio ad alta precisione.
Materiali e placcatura per contatti reed e sensori
| Materiale | Uso tipico | Note |
|---|---|---|
| Lega 52 / lega 42 (NiFe) | Lamelle reed | Dilatazione termica abbinata, risposta magnetica |
| Bronzo fosforoso | Terminali sensori, molle | Buona vita a fatica, conduttività moderata |
| Berillio rame | Molle per sensori ad alto ciclo | Migliore fatica, richiede manipolazione attenta |
| Ottone | Terminali generici, staffe | Basso costo, facile da placcare |
| Rame-nichel-silicio | Terminali di precisione | Buon equilibrio resistenza + conduttività |
| Acciaio inossidabile 301/304 | Alloggiamenti, clip, staffe | Resistenza alla corrosione, opzioni di tempra a molla |
Le scelte di placcatura seguono la fisica del contatto. L'oro è standard per contatti a segnale di basso livello dove i film di ossido interromperebbero il circuito. L'argento offre resistenza inferiore ma solfuri nell'ambiente. Lo stagno è economico e saldabile ma forma whiskers nel tempo. Il palladio-nichel si colloca tra oro e argento per costo e prestazioni.
Ispezione: come si dimostra che le parti sono buone?
Le parti reed e per sensori sono piccole, sottili e facilmente danneggiabili dalla misurazione stessa. I buoni piani di ispezione combinano:
- Misurazione ottica / a visione per profilo, gap e bava, senza contatto
- Test forza-spostamento su base campionaria per confermare la rigidità
- Spessore di placcatura tramite XRF in punti definiti sulla zona di contatto
- Planarità su piano in granito o tramite scansione laser
- Test funzionali di attrazione / rilascio su campioni assemblati dove il cliente lo consente
La frequenza di campionamento dovrebbe essere legata al processo, non al calendario. Una pressa stabile che esegue uno stampo maturo potrebbe richiedere controlli orari; uno stampo nuovo che esegue una nuova lega ne richiede molti di più finché non viene dimostrata la capacità.
Realtà di costo, MOQ e tempi di consegna
Le parti stampate per reed e sensori sono di solito articoli ad alto volume, ma non sempre. Gli ingegneri di progettazione che prototipano un sensore spesso necessitano di 500 pezzi, non 500.000. L'economia è guidata dall'attrezzatura, non dal prezzo unitario:
- L'attrezzatura è il costo iniziale dominante. Uno stampo progressivo semplice a 3–5 stazioni per una staffa è modesto; uno stampo a 10–15 stazioni con coniatura, assemblaggio in-stampo e funzionalità di placcatura selettiva è un investimento serio.
- Il prezzo unitario cala bruscamente con il volume perché il tempo di pressa è fisso per corsa.
- Il MOQ può essere flessibile quando lo stampo esiste già o quando la parte può essere prodotta su una piattaforma di stampo condivisa.
- Il tempo di consegna si divide in tempo di attrezzaggio e tempo di produzione. L'attrezzaggio di solito domina.
BQUQ preventiva in 12 ore lavorative e gestisce quattro linee di produzione in un'unica fabbrica a Dongguan, quindi una lamella reed, il suo telaio di supporto e la staffa di montaggio possono essere approvvigionati insieme anziché da tre fornitori con tre stack di tolleranze.
Regole di progettazione che prevengono problemi costosi
Una breve lista di controllo prima di rilasciare un disegno di stampaggio per reed o sensore:
1. Mantenere la piazzola di contatto su un unico piano — evitare formatura attraverso la zona di contatto.
2. Mettere un raggio generoso su ogni piega; gli angoli interni acuti si incrinano nelle leghe NiFe.
3. Specificare la direzione della bava e l'altezza della bava, non solo "sbavare".
4. Evitare colli stretti tra la striscia portante e la parte dove la striscia deve sopravvivere alla coniatura.
5. Definire il datum per la misurazione della planarità — altrimenti la misurazione non è riproducibile.
6. Indicare lo spessore della placcatura sulla zona di contatto separatamente dal resto della parte.
7. Richiedere un rapporto di ispezione del primo articolo con numeri reali, non solo pass/fail.
Domande frequenti
D: Qual è la tolleranza più stretta ottenibile su lamelle stampate per interruttori reed?
R: Su nastro sottile NiFe, ±0,02 mm sulla lunghezza della lamella e 0,02 mm di planarità sono tolleranze di produzione realistiche, con valori più stretti possibili su caratteristiche selezionate a costi maggiori. Gli inserti dello stampo stesso possono essere lavorati a ±0,005 mm, il che dà il margine di correzione per mantenere la tolleranza della parte. Qualsiasi cosa più stretta di ±0,01 mm su una lamella stampata dovrebbe essere giustificata dalla performance misurata del dispositivo, non dall'abitudine.
D: Quale materiale è migliore per le lamelle degli interruttori reed?
R: Le leghe nichel-ferro come la lega 52 sono la scelta standard perché il loro coefficiente di dilatazione termica corrisponde a quello dell'involucro di vetro e la loro permeabilità magnetica dà un comportamento di attrazione prevedibile. Lo spessore tipicamente va da 0,10–0,25 mm. Per terminali e molle dei sensori, il bronzo fosforoso o il berillio rame è di solito migliore perché la vita a fatica e la conduttività contano più della risposta magnetica.
D: Come si controllano le bave su piccoli contatti stampati per sensori?
R: Il controllo delle bave inizia nello stampo: gioco corretto punzone-stampo, bordi taglienti affilati e un intervallo di manutenzione basato sul numero di corse piuttosto che sull'usura visibile. Una stazione di coniatura o rasatura può appiattire o rimuovere la bava di roll-over. L'ispezione a visione in-process conferma poi l'altezza della bava, tipicamente mantenuta sotto 0,02 mm per parti reed e sensori dove particelle libere causerebbero contatti intermittenti.
D: Le lamelle reed e i telai di supporto possono essere stampati in un unico stampo progressivo?
R: Sì, ed è spesso l'approccio migliore. Eseguire lamelle, telai di supporto e qualsiasi staffa piccola in un unico stampo mantiene coerente la relazione di tolleranza tra loro, riduce la manipolazione e taglia il numero di punti di ispezione in ingresso. Il compromesso è uno stampo più complesso e un tempo di attrezzaggio più lungo, che si ripaga solo a volumi significativi.
D: Quale placcatura dovrebbe essere specificata per contatti a segnale di basso livello?
R: Oro su nichel è la risposta usuale per segnali di basso livello perché resiste alla formazione di film di ossido e solfuro. Lo spessore è comunemente 0,5–1,5 µm di oro su 1–2 µm di nichel, applicato selettivamente sulla zona di contatto per controllare i costi. L'argento è un'alternativa dove la resistenza di contatto conta più della stabilità ambientale, ma necessita di un'atmosfera controllata o di uno strato barriera.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Capacità di stampaggio metalli personalizzato: /custom-metal-stamping/
- Terminali e contatti stampati: /stamping-terminals-contacts/
- Staffe e supporti stampati: /stamping-brackets-mounts/
- Tendenze del settore: /industry-dynamics/
- Articoli tecnici: /bquq-blog/
- FAQ e casi di studio: /faq/ | /case/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), stampaggio metalli, molle personalizzate e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


