
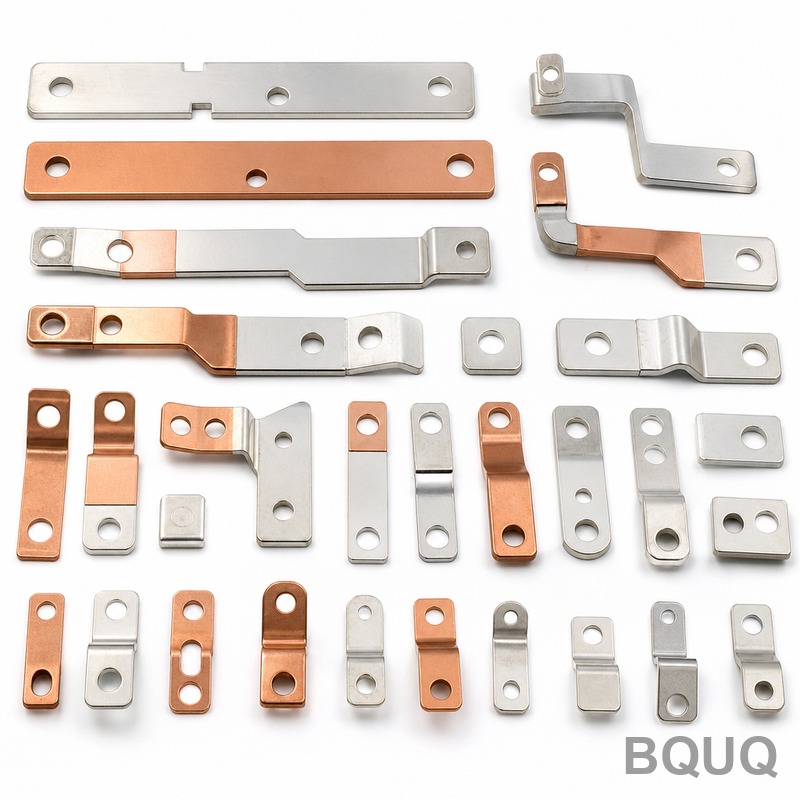
Stampaggio ad alta precisione: mantenere tolleranze strette su nastro sottile
Risposta breve: Mantenere tolleranze strette su nastro sottile si riduce a quattro cose: avanzamento stabile del nastro, uno stampo costruito per il ritorno elastico del materiale, controllo termico e delle forze sulla pressa, e un'ispezione che corrisponda alla caratteristica che ti interessa davvero. Su nastro da 0,05 mm a 0,50 mm di spessore, uno stampo progressivo ben costruito che lavora in una pressa termicamente stabile mantiene tipicamente ±0,02 mm sulle caratteristiche del profilo e ±0,01 mm sul passo tra le stazioni, con planarità controllata a circa 0,02 mm per 10 mm di lunghezza. BQUQ lavora i propri inserti di stampo a ±0,005 mm su CNC, ed è qui che inizia davvero il budget di tolleranza. Al di sotto, i limiti sono fissati dalla direzione dei grani del materiale, dall'altezza della bava e da quanto onestamente misuri.
Perché il nastro sottile è più difficile della lamiera spessa
La lamiera spessa perdona. Una staffa in acciaio dolce da 2 mm ha una sezione trasversale sufficiente perché il carico del punzone si distribuisca, il materiale resista alla flessione durante l'espulsione, e una variazione di 0,05 mm nella posizione del nastro si noti appena nel pezzo finito. Il nastro sottile fa l'opposto — amplifica tutto.
A 0,10 mm di spessore, tre effetti dominano:
- L'errore di posizione del nastro diventa un errore sulla caratteristica. Se il pilotino non posiziona il nastro entro 0,01 mm dal nominale, quell'errore finisce direttamente nel profilo del pezzo.
- Il ritorno elastico è proporzionalmente maggiore. Il materiale sottile si flette elasticamente più a lungo prima di snervarsi, quindi la geometria di taglio e formatura dello stampo deve essere compensata anziché copiata dal disegno.
- I danni da manipolazione sono reali. Un nastro in lega di rame da 0,08 mm può deformarsi per una guida regolata male, una bava su un rullo di avanzamento o una bobina svolta troppo velocemente.
Ecco perché contatti stampati di precisione, lead frame, schermature EMI e microparti per segnali vengono quotati diversamente dal lavoro generico su lamiera. La pressa raramente è il collo di bottiglia. Il percorso del nastro lo è.
Cosa controlla davvero la tolleranza in uno stampo progressivo
Avanzamento e pilotaggio del nastro
L'avanzatore imposta il passo. I pilotini impostano la posizione. Se l'avanzatore è incoerente, il pilotino deve correggere un bersaglio mobile, e la forza di correzione si trasferisce al nastro come deformazione.
Una regola utile: la ripetibilità dell'avanzatore dovrebbe essere almeno tre volte migliore della tolleranza sul passo che prometti. Se il disegno richiede ±0,02 mm sul passo, l'avanzatore deve ripetersi entro circa ±0,007 mm. Qualsiasi cosa di meno e ti affidi al pilotino per trascinare il nastro in posizione, il che usura le punte dei pilotini e allarga lentamente la tolleranza nel corso della produzione.
Gioco dello stampo e geometria del punzone
Il gioco di taglio è normalmente espresso come percentuale dello spessore del materiale per lato. Per il nastro sottile la percentuale è piccola in termini assoluti, il che significa che il gioco è determinato dalla precisione di rettifica, non dal calcolo.
| Materiale | Intervallo di spessore | Gioco tipico per lato | Note |
|---|---|---|---|
| Lega di rame (C2680, C5191) | 0,05–0,30 mm | 4–6% dello spessore | Bava bassa, attenzione all'arrotondamento dei bordi |
| Bronzo fosforoso | 0,08–0,40 mm | 5–7% | Maggiore ritorno elastico, più compensazione dello stampo |
| Acciaio inossidabile 301/304 | 0,05–0,50 mm | 6–9% | Incrudisce per deformazione; prevedere maggiore usura del punzone |
| Ottone | 0,10–0,60 mm | 4–6% | Buona formabilità, passo stabile |
| Acciaio nichelato | 0,10–0,40 mm | 5–8% | Il rivestimento può sfaldarsi ad alta deformazione di taglio |
Questi sono intervalli indicativi per la pianificazione. Il numero finale deriva da una prova sul rotolo reale, perché tempra, direzione dei grani e rivestimento spostano tutti il risultato.
Compensazione del ritorno elastico
Per qualsiasi caratteristica formata — un braccio di molla di contatto, un clip, un raggio di piega — lo stampo deve essere tagliato a una forma che il materiale non manterrà, in modo che si rilassi verso l'obiettivo. Su una piega a 90° in bronzo fosforoso da 0,15 mm, è comune una sovrapiegatura di 2–5°. Su un braccio di molla formato, spesso si specifica l'altezza libera dopo la formatura anziché l'angolo di piega, perché è ciò che l'assemblaggio del cliente percepisce effettivamente.
È qui che la progettazione della forza di contatto stampata e il lavoro sulle tolleranze si sovrappongono. Un braccio di contatto più lungo di 0,03 mm può ancora superare un controllo dimensionale e fallire comunque una prova di forza.
Stabilità della pressa e termica
Una pressa meccanica che funziona a 300 colpi al minuto genera calore nel telaio, nei cuscinetti e nello stampo stesso. Durante la prima ora di produzione, l'altezza di chiusura può variare di alcuni micron. Su nastro sottile quella deriva è visibile nei pezzi.
Controlli pratici:
- Eseguire un periodo di riscaldamento e ricontrollare il primo pezzo prima di rilasciare la produzione.
- Monitorare la temperatura del nastro se il rotolo viene alimentato da un magazzino freddo a un reparto caldo.
- Utilizzare raffreddamento dello stampo o un refrigerante a temperatura controllata su utensili progressivi ad alta velocità.
- Riverificare le dimensioni critiche all'inizio, a metà e alla fine di ogni turno, non solo al setup.
Capacità di tolleranza: cosa è realistico
La tabella seguente riflette la capacità tipica di uno stampo progressivo ben mantenuto su nastro sottile in un reparto termicamente stabile. Trattala come guida di pianificazione, non come garanzia — ogni pezzo ha la sua caratteristica limitante.
| Caratteristica | Tolleranza tipicamente raggiungibile | Fattore limitante |
|---|---|---|
| Profilo esterno | ±0,02 mm | Usura di punzone e stampo, posizione del nastro |
| Diametro foro | ±0,015 mm | Diametro punzone, gioco, bava |
| Passo tra stazioni | ±0,01 mm | Ripetibilità dell'avanzatore, accoppiamento del pilotino |
| Angolo di piega | ±1° | Ritorno elastico, tempra del materiale |
| Altezza libera della molla formata | ±0,05 mm | Ritorno elastico, variazione di spessore del nastro |
| Planarità | 0,02 mm per 10 mm | Tensioni residue, memoria di avvolgimento |
| Altezza bava | ≤ 5% dello spessore | Gioco, affilatura del punzone |
La singola più grande fonte di conversazioni del tipo "non possiamo mantenere quella tolleranza" è un disegno che specifica una tolleranza stretta sul profilo ma lascia aperti planarità e bava. Su nastro sottile, planarità e bava spesso guidano la resa di assemblaggio più del profilo.
Scelta del materiale e il suo effetto sulla tolleranza
La selezione del nastro è una decisione di tolleranza. Due rotoli della stessa lega da fornitori diversi possono comportarsi diversamente se tempra o direzione dei grani differiscono.
Punti chiave:
- La direzione dei grani conta. Le pieghe fatte trasversalmente alla direzione di laminazione si comportano diversamente da quelle fatte lungo di essa. Specifica l'orientamento se il pezzo ha una formatura critica.
- La variazione di spessore viene ereditata. Se il rotolo varia di ±0,005 mm in spessore, l'altezza libera di una molla formata varierà di più, perché la geometria della piega scala con lo spessore.
- La tempra controlla il ritorno elastico. Le tempre semi-dura e completamente dura della stessa lega richiedono compensazioni dello stampo diverse.
- La placcatura aggiunge spessore. Un rivestimento in nichel da 3 µm su entrambi i lati aggiunge circa 0,006 mm allo spessore — abbastanza da contare su un accoppiamento a pressione o su un gap di contatto.
Per uno sguardo più approfondito su come interagiscono spessore e tempra, vedi stampaggio di materiali sottili.
Progettazione e manutenzione dello stampo: dove si difende la tolleranza
Uno stampo di stampaggio di precisione non è un bene statico. Si usura, e l'usura si manifesta nel pezzo molto prima che lo stampo ceda.
Decisioni progettuali che proteggono la tolleranza
- Inserti sostituibili sulle stazioni di taglio più caricate, così un bordo usurato viene sostituito anziché ritagliare l'intero stampo.
- Pilotini guidati con gioco adeguato affinché il nastro sia posizionato dalla geometria, non dalla forza.
- Piastre stripper che tengono il nastro piatto durante taglio ed espulsione.
- Controllo di trucioli e sfridi — uno sfrido intrappolato in uno stampo per nastro sottile danneggerà una sezione in un solo colpo.
- Bordi di taglio temprati e rivestiti dove sono coinvolti materiali abrasivi come l'inossidabile.
Manutenzione che lo mantiene tale
Un programma pratico per uno stampo progressivo per nastro sottile:
1. Ispezione del primo pezzo a ogni setup, con le dimensioni critiche registrate.
2. Controlli in processo a un intervallo definito in base al numero di colpi.
3. Ispezione dei bordi e affilatura leggera a un numero di colpi prestabilito, prima che l'altezza della bava superi il limite.
4. Smontaggio completo dello stampo e riqualifica su un ciclo più lungo.
L'intervallo dipende dal materiale e dalla velocità. L'inossidabile ad alta velocità richiederà attenzione molto prima dell'ottone. Per una visione più ampia di come le decisioni sull'attrezzaggio influenzano costo e tempi di consegna, vedi ripartizione dei costi di attrezzaggio per stampaggio.
Ispezione: misura la caratteristica che conta
Un rapporto CMM su un pezzo stampato sottile può essere fuorviante se il pezzo non è fissato come si trova nell'assemblaggio del cliente. Una molla di contatto misurata piatta su una piastra di granito darà una lettura diversa dalla stessa molla misurata nella sua posizione installata.
Approccio pratico:
- Misurazione ottica / a visione per profilo e passo, con il pezzo tenuto piatto da vuoto o bloccaggio leggero.
- CMM per caratteristiche 3D critiche, con un'attrezzatura che imiti i vincoli di assemblaggio.
- Prova di forza per bracci di molla e clip, perché la conformità dimensionale non garantisce la conformità funzionale.
- Ispezione di bava e bordi sotto ingrandimento a un tasso di campionamento definito.
BQUQ gestisce quattro linee di produzione in un'unica fabbrica a Dongguan sotto ISO9001, il che significa che stampaggio, operazioni secondarie e ispezione rimangono nello stesso sistema qualità anziché essere trasferiti tra fornitori. La lavorazione CNC a ±0,005 mm supporta il lavoro interno sugli inserti dello stampo, così un inserto usurato o modificato non attende un'attrezzeria esterna.
Regole di progettazione che rendono raggiungibili le tolleranze strette
Se stai progettando un pezzo in nastro sottile e vuoi che la tolleranza sia producibile, queste abitudini aiutano:
- Mantieni semplice il profilo del pezzo dove la tolleranza è stretta, e metti la tolleranza stretta sulla caratteristica che funziona davvero.
- Evita di specificare sia un angolo di piega stretto che un'altezza libera stretta — scegli quella che conta.
- Dai allo stampo uno spazio per il pilotino e il bordo del nastro.
- Specifica direzione e altezza della bava, non solo "sbavare."
- Indica la tempra del materiale e la direzione dei grani se il pezzo ha una formatura critica.
- Consenti un piccolo raggio negli angoli interni anziché uno spigolo vivo, che concentra le tensioni e accelera l'usura dello stampo.
Domande frequenti
D: Quale tolleranza può effettivamente mantenere lo stampaggio ad alta precisione su nastro sottile?
R: Per nastro tra 0,05 mm e 0,50 mm di spessore, uno stampo progressivo ben mantenuto in una pressa termicamente stabile mantiene tipicamente ±0,02 mm sul profilo, ±0,01 mm sul passo delle stazioni e una planarità di circa 0,02 mm per 10 mm. Valori più stretti sono possibili su caratteristiche specifiche, ma devono essere verificati rispetto al materiale, alla progettazione dello stampo e al metodo di ispezione prima di essere promessi.
D: Perché il mio pezzo stampato supera l'ispezione ma fallisce in assemblaggio?
R: Di solito perché l'ispezione ha misurato il pezzo in stato libero mentre l'assemblaggio lo carica. Planarità, ritorno elastico e tensioni residue possono far sì che un pezzo dimensionalmente corretto si comporti diversamente una volta vincolato. Aggiungere una prova di forza o un'attrezzatura che imiti l'assemblaggio spesso spiega il guasto più rapidamente che stringere la tolleranza dimensionale.
D: Come influisce la variazione di spessore del nastro sul pezzo finito?
R: La variazione di spessore viene ereditata direttamente. Se il rotolo varia di ±0,005 mm, le caratteristiche formate scalano con esso, e l'altezza libera di una molla può variare più di quanto suggerisca la fascia di spessore. Per pezzi in cui forza o gap sono critici, specifica una tolleranza di spessore più stretta sul rotolo anziché cercare di correggerla nello stampo.
D: Quanto spesso necessita manutenzione uno stampo progressivo per nastro sottile?
R: Dipende dal materiale e dal numero di colpi. Materiali abrasivi come l'acciaio inossidabile usurano i bordi più velocemente di ottone o leghe di rame. Un approccio pratico è ispezionare i bordi di taglio a un numero di colpi definito e affilare prima che l'altezza della bava superi il limite del disegno, anziché attendere un problema di qualità visibile. Ogni setup dovrebbe iniziare con un primo pezzo registrato.
D: Potete quotare un pezzo stampato di precisione senza un disegno finito?
R: Sì. Uno schizzo con le dimensioni critiche, materiale, tempra, spessore e volume annuale è sufficiente per iniziare. BQUQ emette preventivi entro 12 ore lavorative, e il MOQ è flessibile, quindi quantità per prototipi e bridge sono fattibili mentre si conferma il disegno finale.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Capacità di stampaggio metallico su misura: /custom-metal-stamping/
- Terminali e contatti stampati: /stamping-terminals-contacts/
- Staffaggi e supporti stampati: /stamping-brackets-mounts/
- Tendenze del settore: /industry-dynamics/
- Articoli tecnici: /bquq-blog/
- FAQ e casi di studio: /faq/ | /case/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0,005 mm), stampaggio metallico, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


