
Stampaggio con inserto con parti in metallo stampato: come gli inserti vengono trattenuti, ancorati e sigillati nella plastica, resistenza allo strappo e quando il processo supera l‘assemblaggio.
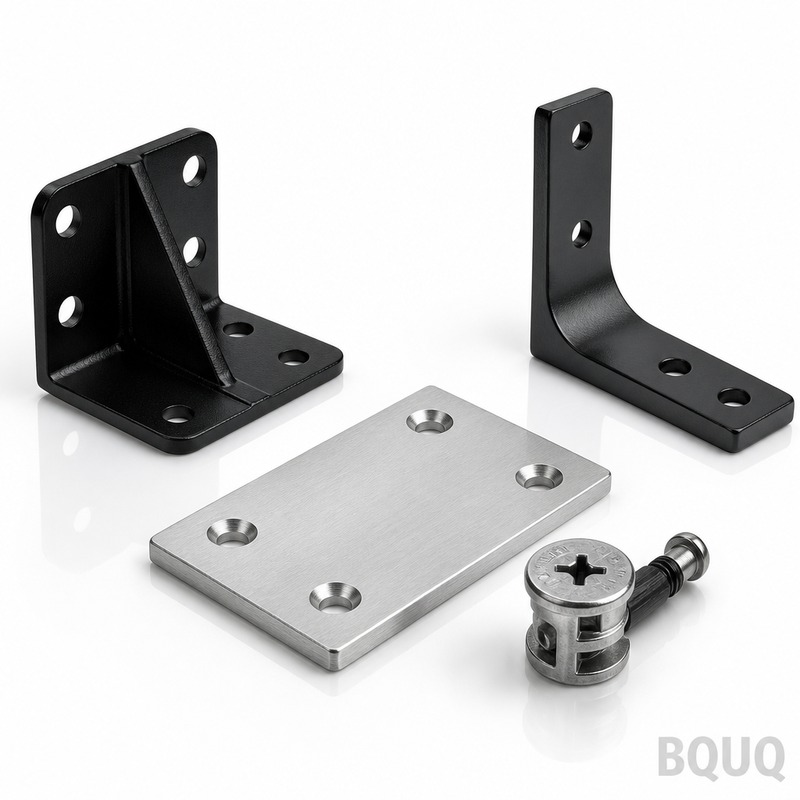
Stampaggio con inserto: combinare metallo stampato e plastica in un unico componente
Risposta breve: lo stampaggio con inserto posiziona una parte metallica preformata — solitamente un terminale stampato, un perno, un dado o una staffa — in uno stampo a iniezione, quindi la plastica viene iniettata attorno ad essa così che i due diventino un unico componente. L'inserto stampato svolge il lavoro elettrico e meccanico, la plastica fornisce struttura, isolamento e sigillatura, e il giunto regge grazie alla geometria: fori, flange e zigrinature in cui la plastica si blocca. Nessun post-assemblaggio, nessuna parte allentata, nessuna tolleranza cumulativa tra componenti separati.
Quasi ogni corpo connettore, corpo sensore, impugnatura di utensili elettrici e modulo elettronico automobilistico che hai maneggiato contiene una parte in metallo stampato con inserto. Il metallo trasporta corrente o carico; la plastica lo posiziona, lo isola e lo sigilla. La questione ingegneristica non è se utilizzare il processo — è come progettare l'inserto stampato affinché la plastica lo trattenga per sempre. Questa guida copre il lato dell'inserto di quella domanda, perché è lì che il processo ha successo o fallisce.
Come funziona il processo
La sequenza è semplice in linea di principio. Una matrice progressiva stampa l'inserto metallico completo — spesso già placcato — e di solito su una striscia portante o bobina così che la macchina di stampaggio possa alimentare gli inserti automaticamente. Lo stampo si chiude sull'inserto, trattenendolo in punti di riferimento progettati, la plastica viene iniettata attorno alle caratteristiche di ancoraggio, e dopo il raffreddamento il pezzo finito viene espulso con il metallo completamente incapsulato o esposto dove richiesto dal progetto.
| Fase del processo | Cosa succede | Perché è importante |
|---|---|---|
| Stampaggio a striscia | La matrice forma l'inserto, spesso su un supporto | Controllo stretto della posizione tra le caratteristiche |
| Placcatura (opzionale) | Oro, stagno o nichel sulle aree di contatto | Saldaabilità e prestazioni di contatto |
| Caricamento | L'inserto viene posizionato o alimentato nella cavità dello stampo | I riferimenti devono corrispondere ai localizzatori dello stampo |
| Iniezione | La plastica fluisce attorno alle caratteristiche di ancoraggio | La direzione del flusso non deve spostare l'inserto |
| Espulsione e rifilatura | Il pezzo viene rilasciato, il supporto tagliato via | Controllo di sbavature e bave sulla linea di separazione |
Il punto chiave: il compito dell'inserto è sopravvivere allo stampo. La plastica fluisce ad alta pressione e temperatura, e se l'inserto non è posizionato positivamente e ben ancorato, si muove — e un inserto spostato è un pezzo scartato che lascia lo stampo prima che qualcuno se ne accorga.
Caratteristiche di ancoraggio: come regge il giunto
Il legame plastica-metallo è meccanico, non chimico. Nessun adesivo tiene in posizione un inserto; la plastica si restringe sopra e dentro le caratteristiche del metallo mentre si raffredda. Progetta l'ancoraggio nello stampato fin dall'inizio. I perni rotondi lisci si estraggono; lo stesso perno con un foro passante, una zigrinatura coniata, una superficie piatta o una flangia tiene.
| Caratteristica di ancoraggio | Come funziona | Uso tipico |
|---|---|---|
| Foro passante | La plastica fluisce attraverso e blocca entrambi i lati | Terminali, perni PCB |
| Zigrinatura coniata o nervature | Chiave meccanica contro la rotazione | Dadi, inserti filettati |
| Testa svasata o ribadita | Flangia di contenimento sotto la plastica | Staffette, boccole |
| Gradino o spallamento | Trattenuta assiale contro lo strappo | Corpi sensore, connettori |
| Gancio o barbiglio | Presa unidirezionale per pareti sottili | Terminali piccoli, clip |
Punto chiave: ogni ancoraggio aggiunge una caratteristica di stampaggio e quindi costo dello stampo, quindi metti la ritenzione esattamente dove la direzione del carico lo richiede. I carichi di strappo richiedono fori passanti o spallamenti; i carichi di torsione richiedono zigrinature o superfici piatte. Un ancoraggio che contrasta la direzione di carico sbagliata è solo decorazione.
Plastiche che si stampano attorno al metallo
La resina deve legarsi meccanicamente, sopravvivere alla temperatura dell'inserto e riempire sezioni sottili attorno al metallo senza creparlo. Le plastiche tecniche caricate con vetro dominano perché si restringono meno e mantengono la stabilità dimensionale attorno a un nucleo metallico rigido. L'inserto conduce anche calore, quindi il tempo di ciclo e il comportamento di ritiro cambiano rispetto allo stampaggio della sola plastica.
| Resina | Uso tipico | Note sugli inserti metallici |
|---|---|---|
| PA66 (nylon 66), caricato con vetro | Connettori, alloggiamenti | Assorbe umidità; variazione dimensionale in condizioni di umidità |
| PA6T / PPA | Connettori automobilistici | Alta temperatura, basso assorbimento di umidità |
| LCP | Connettori a passo fine | Fluisce sottile, molto stabile, più costoso |
| PBT, caricato con vetro | Corpi di relè e sensori | Buon equilibrio tra costo e stabilità |
| PPS | Elettronica per ambienti difficili | Alta resistenza a temperatura e chimici, costoso |
Punto chiave: abbina il coefficiente di espansione termica della resina al servizio richiesto. La plastica si restringe sul metallo mentre si raffredda, ed è questo che crea la presa — ma una resina con espansione molto diversa dall'inserto può anche stressare o crepare la plastica nei cicli termici, quindi scegli la coppia per l'ambiente operativo, non solo per la stampabilità.
Dove lo stampaggio con inserto supera l'assemblaggio
Lo stampaggio con inserto esiste per eliminare fasi di assemblaggio. Confronta un terminale stampato che viene stampato direttamente in un corpo connettore contro lo stesso terminale rivettato, saldato o avvitato in un alloggiamento separato: la versione stampata elimina il dispositivo di fissaggio, la manodopera, la tolleranza cumulativa e la potenziale interfaccia di corrosione. Il costo unitario scende una volta che i volumi giustificano lo stampo, tipicamente a decine di migliaia di pezzi e oltre.
| Approccio | Numero di parti | Manodopera di assemblaggio | Punto debole tipico |
|---|---|---|---|
| Stampato con inserto | 1 (assieme stampato) | Nessuna dopo lo stampaggio | Costo dello stampo, posizionamento dell'inserto |
| Terminale + alloggiamento + rivettatura | 2–3 | Alta | Terminale allentato, corrosione |
| Terminale + montaggio su PCB saldato | 2–3 | Media | Fatica del giunto di saldatura |
| Montaggio con vite o rivetto | 3+ | Alta | Allentamento del dispositivo di fissaggio, costo |
Il punto chiave: il punto di pareggio riguarda il costo di sistema, non il costo di stampaggio. Un inserto stampato più costoso è spesso la soluzione più economica perché elimina un guscio connettore, un dispositivo di fissaggio e un'ora di manodopera di assemblaggio. Gli inserti sigillati stampati vincono anche sulle specifiche ambientali — nulla assorbe umidità lungo una filettatura di vite che non esiste.
Progettare l'inserto per lo stampo
Dai all'inserto caratteristiche che rendano affidabile la fase di stampaggio. La planarità e la tolleranza di posizione sull'inserto controllano dove si trova nella cavità — un inserto stampato che è incurvato o ha posizioni dei fori lasche o non si caricherà o si sposterà sotto la pressione di iniezione. Riferisci le caratteristiche critiche in plastica dalle superfici dell'inserto che lo stampo effettivamente localizza. Mantieni le aree di contatto esposte senza bave progettando superfici di chiusura nell'inserto o accettando una rifilatura secondaria.
L'ordine di placcatura conta: se l'area di contatto esposta necessita di oro o stagno, placca la striscia prima dello stampaggio. Placcare dopo lo stampaggio significa mascherare la plastica e combattere con i prodotti chimici attorno all'interfaccia. Gli inserti stampati che forniamo dalla linea terminali e contatti stampati sono riportati dimensionalmente per lotto sotto il nostro sistema ISO9001, perché il tasso di scarto di uno stampatore è direttamente legato a quanto è costante l'inserto in arrivo.
La logica ibrida: un fornitore, due processi
Lo stampaggio con inserto si colloca naturalmente tra uno stampatore e un termoplastico. Quando l'inserto è l'elemento di precisione, il fornitore di stampaggio si assume la maggior parte del rischio. In BQUQ produciamo l'inserto stampato — terminali, perni, staffette e molle di contatto su striscia portante — con la planarità, la tolleranza di posizione e la placcatura che lo stampaggio richiede, e coordiniamo il passaggio di consegne così che lo stampatore riceva inserti che si caricano senza rilavorazioni. Dicci la resina e lo schema di riferimenti dello stampo, e l'inserto sarà progettato per adattarsi sia alla matrice che alla cavità.
Domande frequenti
D: La plastica si lega all'inserto metallico o lo trattiene e basta?
Lo trattiene e basta. I giunti dello stampaggio con inserto sono meccanici: la plastica si restringe attorno e attraverso le caratteristiche di ancoraggio come fori, zigrinature e flange. Ecco perché la geometria di ancoraggio progettata nello stampato conta più di qualsiasi trattamento superficiale per la resistenza allo strappo.
D: Quali caratteristiche di stampaggio danno la più forte resistenza allo strappo?
I fori passanti che la plastica riempie completamente sono l'ancoraggio più affidabile, poiché il tappo di plastica resiste meccanicamente allo strappo assiale. Spallamenti e teste svasate funzionano in modo simile. Le zigrinature resistono principalmente alla rotazione e aggiungono una certa presa, ma un perno rotondo liscio si estrae facilmente.
D: La placcatura dovrebbe essere applicata prima o dopo lo stampaggio con inserto?
Prima. Placca la striscia, poi stampa. Placcare dopo lo stampaggio significa proteggere la plastica dalla chimica di placcatura e rischiare la corrosione dell'interfaccia. Se la placcatura deve essere selettiva, fai mascherare o placcare selettivamente dal fornitore della striscia solo le zone di contatto esposte.
D: Perché le parti stampate con inserto costano di più per stampato ma fanno risparmiare denaro complessivamente?
L'inserto stesso è solo parte del costo. Lo stampaggio con inserto elimina la fase di assemblaggio dell'alloggiamento, i dispositivi di fissaggio e la tolleranza cumulativa delle parti separate. A volume sufficiente, l'assieme stampato costa meno dell'assieme multi-parte anche con un inserto di precisione più costoso.
D: Quali tolleranze può mantenere un inserto stampato per lo stampaggio?
La posizione tra le caratteristiche tipicamente mantiene ±0,05–0,10 mm in una matrice progressiva, con planarità controllata dalla tempra della striscia e dal progetto della matrice. Gli stampatori localizzano dagli stessi riferimenti, quindi specifica le tolleranze dell'inserto dallo schema di localizzazione dello stampo per mantenere la parte stampata in specifica.
Autore: Team di Ingegneria BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce lavorazioni CNC, stampaggio metalli, molle personalizzate, dissipatori di calore e linee di pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


