
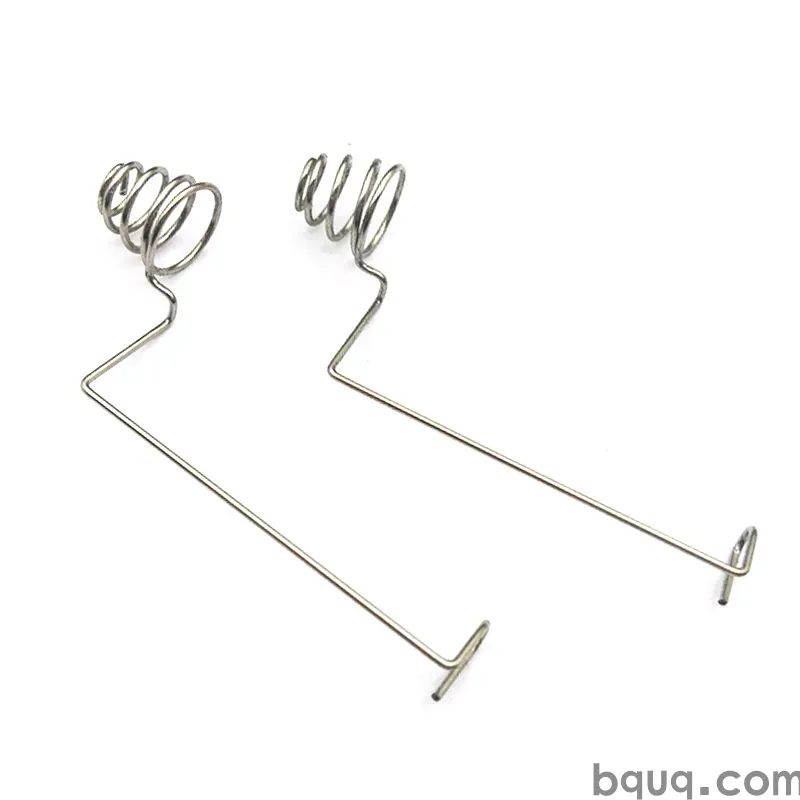
Portafusibili e Clip Stampati: Progettazione e Conformità
Risposta breve: un portafusibili stampato conforme è definito da tre elementi — la lega di rame giusta, una forza di contatto che rimane all'interno della banda di tolleranza della lama del fusibile su tutto l'intervallo di temperatura, e un controllo dimensionale documentato. In pratica, una clip per lama da 6,3 mm dovrebbe mantenere all'incirca 8–20 N di forza di inserimento e 4–12 N di forza di ritenzione, con una resistenza di contatto tipicamente inferiore a 5 mΩ. BQUQ stampa questi componenti su stampi progressivi a Dongguan con tolleranze di ±0,05 mm sulle caratteristiche formate e ±0,005 mm sui dettagli critici lavorati con CNC, fornisce preventivi in 12 ore lavorative e opera con MOQ flessibile così puoi validare un progetto prima di impegnarti nell'attrezzatura per la produzione in volume.
I portafusibili sembrano semplici. Non lo sono. Una clip portafusibile è contemporaneamente una molla, un conduttore percorso da corrente e un dispositivo di sicurezza, e deve continuare a funzionare dopo migliaia di cicli termici. La maggior parte dei guasti sul campo nei portafusibili non è "il fusibile è saltato" — sono clip allentate, resistenza di contatto in aumento e calore che lentamente distende la molla facendole perdere la tempra.
Questo articolo esamina le decisioni progettuali che contano per i portafusibili e le clip stampati, il panorama normativo da mappare prima di realizzare l'attrezzatura, e i controlli di processo che mantengono un buon progetto valido in produzione.
Cosa fa effettivamente un portafusibili stampato?
Un portafusibili stampato svolge quattro funzioni simultaneamente:
1. Posiziona meccanicamente il fusibile in modo che la lama o la cartuccia si trovi in una posizione ripetibile.
2. Applica la forza di contatto tramite una geometria a molla — di solito una clip formata con due o quattro dita di contatto.
3. Conduce la corrente con bassa resistenza e basso autoriscaldamento all'amperaggio nominale.
4. Resiste alla corrente di guasto abbastanza a lungo perché il fusibile intervenga senza che il portafusibili si saldi, generi archi o perda le proprietà elastiche.
La terza e la quarta funzione sono dove i progetti stampati diventano interessanti. Una clip che misura bene al banco può comunque uscire dalle specifiche una volta saldata su un PCB, annegata in un alloggiamento o ciclata tra -40 °C e +125 °C.
Clip per lama vs. clip per cartuccia vs. portafusibili a bullone
Le tre famiglie comuni si comportano diversamente:
| Famiglia | Fusibile tipico | Stile di contatto | Focus progettuale |
|---|---|---|---|
| Clip per lama (PCB o pannello) | ATO/ATC, mini, maxi | Clip formata a due dita, spessore 0,8–1,2 mm | Forza di inserimento/ritenzione, saldabilità |
| Clip per cartuccia | 5×20 mm, 6,3×32 mm | Clip ad anello o a U, spessore 0,4–0,8 mm | Rigidità della molla, allineamento assiale |
| Portafusibili a bullone / sbarra | Fusibile a nastro ad alta corrente | Terminale stampato + giunto bullonato | Sezione trasversale, coppia, placcatura |
Le clip per lama dominano il settore automobilistico ed elettrodomestico. Le clip per cartuccia dominano l'elettronica e la strumentazione. I portafusibili a bullone sono un discorso diverso — più vicini a un progetto di sbarra che a un progetto di molla.
Quale lega di rame dovrebbe essere usata per una clip portafusibile?
La scelta del materiale è la decisione singola a maggiore leva. Si bilanciano conduttività, tempra elastica, rilassamento degli sforzi e costo.
| Lega | Conduttività (% IACS) | Tempra tipica | Note |
|---|---|---|---|
| Ottone C26000 | ~28% | H02/H04 | Economico, facile da stampare, molla moderata; attenzione al rilassamento degli sforzi sopra 100 °C |
| Ottone C26800 / C27000 | ~27% | H02/H04 | Simile al C26000, buona formabilità |
| Bronzo fosforoso C51000 | ~15% | H04/H08 | Ottima molla, buona vita a fatica, comune per le clip |
| Bronzo fosforoso C52100 | ~13% | H04/H08 | Tenore di stagno più alto, molla e resistenza alla corrosione migliori |
| Rame berillio C17200 | ~22% | TM00–TM04 | Migliore combinazione di conduttività e molla; costo e tempi di approvvigionamento più elevati |
| C70250 / C19010 (leghe di Cu ad alte prestazioni) | 40–60% | Varie | Usate dove la densità di corrente è alta e lo spazio è ridotto |
Per la maggior parte delle clip per lama da 6,3 mm che operano sotto 30 A, il bronzo fosforoso C51000 in H04 o H08 è il materiale di riferimento. Se l'ambiente è caldo e la corrente è alta, passare al rame berillio o a una lega di rame ad alte prestazioni — non perché l'ottone sia "scarso", ma perché l'ottone perde forza elastica più rapidamente sotto carico termico prolungato.
Due regole che salvano i progetti:
- Non specificare l'ottone per una clip che starà sopra 100 °C in modo continuo. Il rilassamento degli sforzi non è un difetto di fabbricazione; è una proprietà del materiale.
- Abbinare la placcatura alla lama accoppiata. Stagno su stagno va bene ed è economico. Stagno su oro è un rischio di corrosione in ambienti umidi. La placcatura in argento riduce la resistenza di contatto ma si ossida e richiede specifiche definite di pulizia e imballaggio.
Come si impostano gli obiettivi di forza di contatto e forza di inserimento?
La forza di contatto è il numero che determina se il portafusibili supera o fallisce il collaudo. Troppo bassa e la resistenza di contatto sale, causando riscaldamento locale, che rilassa ulteriormente la molla — un classico ciclo di fuga termica. Troppo alta e l'utente non riesce a inserire il fusibile, oppure la lama deforma la clip al primo inserimento.
Obiettivi indicativi tipici per una clip per lama da 6,3 mm:
- Forza di inserimento: 8–20 N per lama (inferiore per componenti consumer inseriti a mano, superiore per l'automotive)
- Forza di ritenzione / estrazione: 4–12 N per lama
- Resistenza di contatto: tipicamente < 5 mΩ alla corrente nominale, misurata come caduta di tensione attraverso l'interfaccia clip-lama
- Forza normale di contatto: tipicamente 3–10 N per dito di contatto, a seconda del numero di dita
Questi sono punti di partenza, non legge universale. Gli obiettivi corretti derivano dalla norma sui fusibili a cui è progettato il prodotto, dalla corrente nominale e dal profilo ambientale.
Perché forza di inserimento e forza di ritenzione non sono lo stesso numero
Una clip formata è una molla a sbalzo. La forza di inserimento include l'attrito sulle rampe di imbocco più la forza per aprire le dita. La forza di ritenzione è la forza elastica che trattiene la lama una volta in sede. Una clip può avere un inserimento confortevole e una ritenzione debole se la geometria è sbagliata — per esempio, una lunga rampa di imbocco con una sede poco profonda.
Ecco perché il collaudo della forza di estrazione dei terminali stampati appartiene al tuo piano di validazione del progetto, non solo al controllo in accettazione. Estrai la lama 10 volte e misura la forza al 1°, 5° e 10° ciclo. Se la forza cala più di circa il 15–20%, la tua geometria o il materiale sono al limite.
Progettare la geometria della molla
Regole geometriche pratiche per una clip per lama a due dita:
- Lunghezza delle dita: dita più lunghe danno una rigidità della molla inferiore e più corsa, ma occupano più area del circuito e sono più soggette a danni durante la movimentazione.
- Larghezza delle dita e spessore del materiale: questi determinano la rigidità della molla. Passare da 0,6 mm a 0,8 mm di bronzo fosforoso raddoppia all'incirca la forza a parità di deflessione.
- Smusso di imbocco: 15–30° è tipico. Troppo ripido e la forza di inserimento ha picchi; troppo dolce e la lama si disallinea.
- Arresto di extracorsa: una caratteristica formata che impedisce alle dita di piegarsi oltre il limite elastico durante l'inserimento. Questo è uno dei dettagli più comunemente omessi nei progetti di prima stesura.
- Caratteristiche antirotazione: linguette, impronte o uno spallamento formato che bloccano la clip nell'alloggiamento o nel footprint del PCB.
Se la tua clip sarà prodotta su uno stampo progressivo, la geometria delle dita deve anche essere stampabile — niente sottosquadri, niente raggi inferiori a circa metà dello spessore del materiale, e materiale di trasporto sufficiente a mantenere stabile la striscia. Le decisioni sul layout della striscia per stampo progressivo prese in anticipo determineranno se la tua elegante geometria a molla è producibile ad alta velocità.
Quali tolleranze può realisticamente mantenere lo stampaggio?
I portafusibili stampati sono un componente a tolleranze miste. Alcune caratteristiche sono estetiche o legate al gioco; altre controllano direttamente la forza di contatto.
| Caratteristica | Tolleranza tipicamente raggiungibile | Perché è importante |
|---|---|---|
| Profilo grezzo / caratteristiche di trasporto | ±0,10 mm | Accoppiamento generale, non funzionale |
| Posizione della piega formata | ±0,10 mm | Posiziona la clip nell'alloggiamento |
| Altezza della caratteristica formata (gioco tra le dita) | ±0,05 mm | Determina direttamente la forza di contatto |
| Passo foro-foro | ±0,05 mm | Allineamento PCB o alloggiamento |
| Dettaglio critico lavorato (se richiesto) | ±0,005 mm | Caratteristiche finite con CNC nello stesso stabilimento |
| Altezza della bava | ≤ 0,05 mm tipico, più stretto su richiesta | Sicurezza e distanza dielettrica |
Il gioco tra le dita è la tolleranza che effettivamente guida la variazione di forza. Una tolleranza di ±0,05 mm sul gioco con un dito spesso 0,6 mm può comunque produrre una variazione di forza significativa, ed è per questo che i buoni progetti di clip includono un collaudo di forza nel piano di controllo invece di affidarsi al solo controllo dimensionale.
Per uno sguardo più approfondito su ciò che è realistico attraverso le caratteristiche stampate, vedi tolleranze di stampaggio ad alta precisione.
Quali requisiti di conformità si applicano ai portafusibili stampati?
La conformità non è un singolo documento. È una pila, e la pila dipende da dove viene venduto il prodotto e in cosa è installato.
Norme di sicurezza del prodotto
I portafusibili sono di solito valutati come componente di un assieme più grande, ma il portafusibili stesso è spesso collaudato secondo:
- Serie IEC 60127 — fusibili e portafusibili in miniatura, che coprono l'intercambiabilità dimensionale, l'aumento di temperatura e la rigidità dielettrica per i portafusibili per cartuccia.
- UL 4248 — portafusibili, che coprono le caratteristiche nominali, l'aumento di temperatura e la resistenza meccanica.
- UL 512 — per specifiche costruzioni di portafusibili usate nelle applicazioni nordamericane.
- IEC/EN 60335 / 62368 — norme di prodotto finale che impongono limiti di distanza in aria, distanza superficiale e aumento di temperatura sul portafusibili installato.
La norma di prodotto finale del tuo cliente è quella che governa in ultima analisi. Richiedi la tabella delle distanze in aria e superficiali e il limite di aumento di temperatura prima di finalizzare il profilo della clip — è molto più economico che rifare l'attrezzatura.
Materiali e conformità ambientale
- RoHS / REACH — dichiarazioni sulla lega, sulla placcatura e su qualsiasi lubrificante o rivestimento antiossidante.
- Privo di alogeni — sempre più richiesto per l'elettronica sigillata; influisce sulle scelte di placcatura e rivestimento.
- Infiammabilità — la clip metallica è intrinsecamente non infiammabile, ma l'alloggiamento in cui è inserita può richiedere una classificazione UL 94, e il progetto del portafusibili non deve comprometterla.
Requisiti aggiuntivi automotive e industriali
Se il portafusibili va in un veicolo, aspettati requisiti aggiuntivi su cicli termici, vibrazioni e corrosione. Questi sono tipicamente imposti dalla specifica del cliente stesso piuttosto che da un'unica norma universale. BQUQ è certificata ISO9001; dove un programma cliente richiede certificazioni aggiuntive, queste vengono gestite a livello di programma, non date per scontate.
Come si valida un progetto di portafusibili stampato?
Una sequenza di validazione pratica, in ordine di costo:
1. Primo articolo dimensionale — layout completo sui primi pezzi usciti dallo stampo, comprese le caratteristiche formate.
2. Collaudo di forza — forza di inserimento e ritenzione su un campione, al 1° e al 10° inserimento.
3. Resistenza di contatto / caduta di tensione — alla corrente nominale, su più campioni.
4. Aumento di temperatura — alla corrente nominale nell'alloggiamento previsto, alla massima temperatura ambiente.
5. Cicli termici — tipicamente 500–1000 cicli tra i limiti di temperatura inferiore e superiore, con forza e resistenza rimisurate dopo.
6. Vibrazioni e urti meccanici — se l'applicazione lo richiede.
7. Corrosione — nebbia salina o gas fluente misto, a seconda della classe ambientale.
I passi 2 e 3 intercettano la maggior parte dei problemi di progetto prima che tu spenda denaro per i passi da 5 a 7.
Modalità di guasto comuni e loro cause profonde
| Modalità di guasto | Causa profonda abituale |
|---|---|
| La forza di ritenzione cala dopo i cicli | Rilassamento degli sforzi — tempra del materiale troppo bassa per la temperatura |
| La resistenza di contatto sale | Forza normale insufficiente, placcatura contaminata o ossidata |
| La clip si crepa alla piega | Raggio di piega troppo stretto per lo spessore del materiale o la tempra |
| Forza di inserimento troppo alta | Angolo di imbocco troppo ripido, o arresto di extracorsa mancante |
| La lama si disallinea | Tolleranza di posizione formata troppo larga, o assenza di caratteristica di imbocco |
| Crepe nel giunto di saldatura sulle clip PCB | Disallineamento della dilatazione termica, o geometria della clip che sollecita il giunto |
Come produce BQUQ i portafusibili e le clip stampati?
BQUQ (Dongguan) gestisce quattro linee di produzione in un unico stabilimento: lavorazione CNC, stampaggio metalli, molle su misura e produzione di dissipatori di calore. Per i portafusibili e le clip, questa combinazione conta più di quanto sembri.
- Lo stampaggio produce il corpo della clip, la staffa del portafusibili e qualsiasi piastra di montaggio su stampi progressivi.
- La formatura di molle gestisce la geometria delle dita di contatto dove un processo dedicato per molle offre un controllo della forza migliore rispetto a una formatura puramente di stampaggio.
- La lavorazione CNC a ±0,005 mm copre i dettagli critici — boss di posizionamento, sedi lavorate o caratteristiche a tolleranza stretta che lo stampaggio non può mantenere.
- I dissipatori di calore sono rilevanti quando il portafusibili si trova accanto a un dispositivo di potenza e il progetto termico deve essere considerato nel suo insieme.
Il preventivo richiede 12 ore lavorative. Il MOQ è flessibile, il che significa che puoi ordinare un piccolo lotto di validazione, collaudarlo, iterare lo stampo e solo allora impegnarti nel volume. Di solito è più economico che attrezzare un progetto che non è mai stato collaudato per la forza.
Per i terminali e i contatti stampati nello specifico, vedi terminali e contatti stampati. Per le staffe dei portafusibili e l'hardware di montaggio, vedi staffe e supporti stampati. E per l'intero set di capacità di stampaggio, vedi stampaggio metalli su misura.
Domande Frequenti
D: Qual è il materiale migliore per una clip portafusibile stampata?
R: Il bronzo fosforoso C51000 in H04 o H08 è la scelta più comune per clip per lama e per cartuccia perché bilancia proprietà elastiche, vita a fatica e costo. L'ottone è accettabile per applicazioni a bassa temperatura e bassa corrente ma si rilassa più rapidamente sotto calore prolungato. Per alta densità di corrente o ambienti caldi, il rame berillio C17200 o una lega di rame ad alte prestazioni è la scelta migliore nonostante il costo più elevato.
D: Quanta forza di inserimento dovrebbe avere una clip per lama da 6,3 mm?
R: Per la maggior parte delle applicazioni, 8–20 N per lama è una finestra di partenza ragionevole, con una forza di ritenzione di 4–12 N. I componenti consumer inseriti a mano stanno all'estremità inferiore; i componenti automotive e industriali stanno più in alto. L'obiettivo corretto deriva dalla tua norma sui fusibili, dalla corrente nominale e dal profilo ambientale, quindi trattali come indicativi e validali con collaudi di forza su pezzi reali.
D: Un portafusibili stampato può soddisfare la IEC 60127?
R: Sì, ma la conformità è valutata sull'assieme installato, non sulla clip nuda. La IEC 60127 copre l'intercambiabilità dimensionale, l'aumento di temperatura e la rigidità dielettrica. Ti servono la tabella delle distanze in aria e superficiali del cliente e il limite di aumento di temperatura prima di finalizzare il profilo della clip, perché quei vincoli spesso guidano la geometria del portafusibili più di quanto faccia il progetto della molla.
D: Perché la resistenza di contatto aumenta nel tempo nelle clip portafusibili?
R: La causa abituale è il rilassamento degli sforzi: la molla perde forza normale sotto calore prolungato, la pressione di contatto cala e la resistenza dell'interfaccia sale. Quel riscaldamento locale rilassa ulteriormente la molla, creando un ciclo di retroazione. Scegliere una lega con tempra più alta, aggiungere un arresto di extracorsa e validare con cicli termici sono le tre contromisure più efficaci.
D: Quale tolleranza può mantenere lo stampaggio sul gioco tra le dita?
R: Una tolleranza di ±0,05 mm su una caratteristica formata è un obiettivo realistico su uno stampo progressivo ben mantenuto, e un passo foro-foro di ±0,05 mm è comune. Poiché il gioco tra le dita determina direttamente la forza di contatto, il piano di controllo dovrebbe includere un collaudo di forza invece di affidarsi al solo controllo dimensionale. Dove serve un controllo più stretto, i dettagli finiti con CNC possono raggiungere ±0,005 mm.
Risorse Correlate
- Informazioni su BQUQ e lo stabilimento di Dongguan: /about/
- Capacità di stampaggio metalli su misura: /custom-metal-stamping/
- Terminali e contatti stampati: /stamping-terminals-contacts/
- Tendenze del settore nello stampaggio e nei connettori: /industry-dynamics/
- Articoli tecnici e guide alla progettazione: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il team di ingegneria: /contact/
A cura del Team di Ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0,005 mm), stampaggio metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Direttamente da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


