
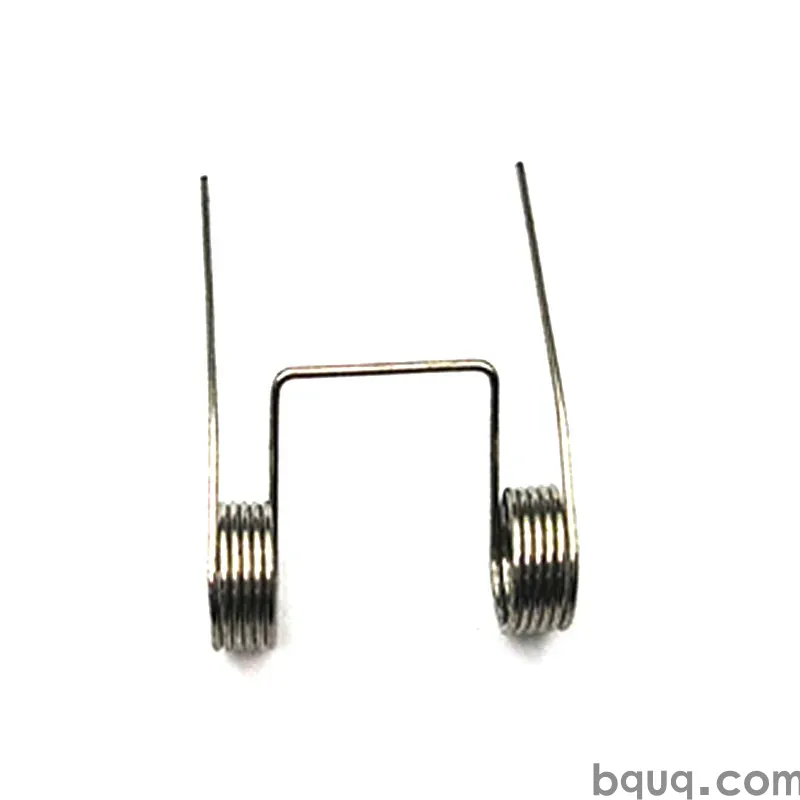
Molle nei dispositivi medici: sterilizzazione e biocompatibilità
Risposta breve: Le molle nei dispositivi medici devono sopravvivere al ciclo di sterilizzazione per cui il dispositivo è validato, e le loro leghe devono soddisfare i requisiti di biocompatibilità della categoria di contatto in cui si trovano. Per la maggior parte degli strumenti riutilizzabili, le molle in acciaio inossidabile 302 o 316 superano i cicli in autoclave e i test ISO 10993-1 senza difficoltà. Per impianti e contatto corporeo a lungo termine, titanio, MP35N o platino-iridio sono le scelte tipiche. La regola pratica: scegli la lega in base al metodo di sterilizzazione e alla durata del contatto, poi progetta la geometria della molla. BQUQ lavora e avvolge queste molle in un unico stabilimento ISO9001 a Dongguan, fornisce preventivi in 12 ore lavorative e opera dal prototipo alla produzione con MOQ flessibile.
Una molla è uno dei componenti più piccoli in un dispositivo medico e uno dei più difficili da sostituire una volta che il progetto è bloccato. Si trova anche all'intersezione di due mondi normativi che gli ingegneri spesso gestiscono separatamente: la validazione della sterilizzazione e la valutazione della biocompatibilità. Sbaglia la lega e la molla si corrode in autoclave, rilascia particelle in un percorso fluido o fallisce uno screening di citotossicità. Sbaglia la geometria e non si adatterà all'alloggiamento che hai già attrezzato.
Questo articolo illustra la sequenza decisionale nell'ordine che conta davvero — metodo di sterilizzazione, categoria di contatto, lega, poi geometria della molla — con i numeri e i compromessi che emergono nei programmi reali.
Perché la sterilizzazione guida la scelta del materiale della molla
La sterilizzazione non è un processo delicato. A seconda del metodo, una molla può essere esposta a vapore saturo a 121–134 °C per cicli ripetuti, dosi di radiazioni gamma di 25–50 kGy, ossido di etilene a 37–63 °C con degassamento residuo, vapore di perossido di idrogeno o calore secco superiore a 140 °C. Ognuno di questi attacca la molla in modo diverso.
Le modalità di guasto dominanti sono:
- Corrosione e vaiolatura da esposizione ripetuta al vapore, specialmente nelle leghe 302 e 304 con sollecitazioni residue di trafilatura.
- Rilassamento dello stress — perdita di carico — quando una molla rimane a temperatura elevata sotto carico. Questo è il killer silenzioso negli strumenti riutilizzabili: la molla sembra ancora a posto ma fornisce il 20% in meno di forza dopo 200 cicli in autoclave.
- Reticolazione o infragilimento dei polimeri in qualsiasi rivestimento, guaina o inserto attaccato alla molla dopo esposizione a gamma o e-beam.
- EtO o H₂O₂ residui intrappolati in spire strette o tra una molla e il suo foro, che poi falliscono i test sui limiti residui.
La conclusione è che "acciaio inossidabile per uso medicale" non è una specifica. La specifica è: quale metodo di sterilizzazione, quanti cicli, quale temperatura, quale carico e quale categoria di contatto.
Metodi di sterilizzazione e loro effetto sulle leghe per molle
La tabella seguente riassume ciò che ogni metodo comune fa alle leghe per molle più utilizzate nei dispositivi medici. I valori sono tipici e indicativi — valida sempre con il tuo ciclo specifico.
| Metodo di sterilizzazione | Condizioni tipiche | Leghe per molle che resistono bene | Attenzione a |
|---|---|---|---|
| Autoclave a vapore | 121–134 °C, 15–30 min, molti cicli | 316/316L, 17-7PH (CH900), titanio, MP35N | Il 302 si rilassa; il 304 si vaiola in vapore ricco di cloruri |
| Gamma / e-beam | 25–50 kGy, temperatura ambiente | 302, 316, 17-7PH, titanio, MP35N, Pt-Ir | Rivestimenti e adesivi si degradano; nessun problema metallico a queste dosi |
| Ossido di etilene (EtO) | 37–63 °C, 4–12 h + aerazione | Tutte le leghe comuni per molle | Gas residuo intrappolato in spire strette; il tempo di aerazione deve essere validato |
| Vapore di perossido di idrogeno | 45–55 °C, ciclo breve | 316, titanio, MP35N | Il 302 e l'acciaio al carbonio si corrodono; i lubrificanti devono essere compatibili con H₂O₂ |
| Calore secco | 160–180 °C, 1–2 h | 17-7PH, titanio, Inconel, MP35N | 302/304 si rilassano male; gli inserti polimerici falliscono |
| Combinazione radiazioni + vapore | Entrambi, in sequenza | 17-7PH, titanio, MP35N | Doppio carico termico + ossidativo; testa l'intera sequenza, non ogni singolo passo |
Il modello è chiaro: se il dispositivo viene sterilizzato a vapore o a calore secco, è necessaria una lega con elevata resistenza al rilassamento, che di solito significa un grado indurente per precipitazione (17-7PH, 17-4PH) o una lega di titanio/nickel-cobalto. Se il dispositivo viene sterilizzato solo con gamma, il 302 standard è spesso perfettamente adeguato e molto più economico.
Biocompatibilità: abbinare la molla alla categoria di contatto
La biocompatibilità secondo ISO 10993-1 è organizzata per natura e durata del contatto corporeo. Una molla sepolta all'interno di un alloggiamento sigillato per strumenti ha un onere di test molto diverso da una molla in un percorso di contatto con il sangue o in un impianto.
| Categoria di contatto | Uso tipico della molla | Leghe comuni | Focus tipico dei test |
|---|---|---|---|
| Nessun contatto con il paziente (racchiusa) | Molle di chiusura, ritorni di attuatori | 302, 304, filo armonico | Solo certificazione del materiale |
| Contatto superficiale, limitato (<24 h) | Morsetti esterni, cinghie | 302, 316 | Citotossicità, sensibilizzazione, irritazione |
| Mucosale / comunicante esterno | Meccanismi per endoscopi, cateteri | 316L, MP35N, nitinol | Citotossicità, sensibilizzazione, irritazione, talvolta emolisi |
| Percorso ematico, indiretto | Pompe per infusione, molle di valvole | 316L, MP35N, Pt-Ir | Emocompatibilità, citotossicità, particolato |
| Impianto, a lungo termine (>30 giorni) | Fissaggio, stent, molle di valvole | Ti-6Al-4V, MP35N, Pt-Ir, nitinol | Batteria completa incl. tossicità cronica, cancerogenicità |
Due punti pratici che mettono in difficoltà i team. Primo, la biocompatibilità viene valutata sulla superficie del dispositivo finito e sterilizzato, non sul filo grezzo. Lubrificanti di trafilatura, residui di passivazione e chimica di elettrolucidatura diventano tutti parte del campione di prova. Secondo, la generazione di particolato è importante: una molla che sfrega contro un foro può rilasciare particelle metalliche, il che è un risultato separato e spesso più difficile di un risultato di citotossicità.
Scelta della lega: una lista ristretta operativa
Acciaio inossidabile 302 e 304
Il default per molle non impiantabili e senza contatto ematico. Il 302 ha una resistenza alla trazione superiore ed è lo standard per molle di compressione e estensione. Il 304 è più resistente alla corrosione ma più debole. Entrambi sono economici, ampiamente disponibili e facili da avvolgere. Sono una scelta scarsa per cicli ripetuti a vapore sotto carico e per qualsiasi ambiente ricco di cloruri.
Acciaio inossidabile 316 e 316L
Il cavallo di battaglia per strumenti riutilizzabili e esposizione moderata alla corrosione. Il 316L (a basso carbonio) è preferito quando si salda o quando la sensibilizzazione ai bordi di grano è una preoccupazione. Buono per cicli in autoclave a livelli di stress moderati e accettabile per contatto mucosale a breve termine.
17-7PH e 17-4PH
Acciai inossidabili indurenti per precipitazione con eccellente resistenza al rilassamento alle temperature dell'autoclave. Il 17-7PH nella condizione CH900 è un aggiornamento comune quando una molla in 302 perde carico dopo qualche centinaio di cicli a vapore. Costo più elevato, controllo più stretto del trattamento termico e leggermente più difficile da reperire in filo sottile.
Titanio (Grado 5 / Ti-6Al-4V) e nitinol
Il titanio è lo standard per dispositivi adiacenti a impianti e compatibili con MRI: eccellente resistenza alla corrosione, buona biocompatibilità, non magnetico. Il suo modulo è circa la metà di quello dell'acciaio, quindi una molla in titanio necessita di una geometria diversa per fornire lo stesso carico. Il nitinol aggiunge un comportamento superelastico per dispositivi che richiedono grandi deflessioni in un piccolo ingombro.
MP35N, platino-iridio e altre leghe premium
MP35N (nichel-cobalto-cromo-molibdeno) è la scelta d'elezione per molle impiantabili e fili: alta resistenza, eccellente resistenza alla corrosione e una lunga storia di biocompatibilità. Il platino-iridio è utilizzato dove la radiopacità e la stabilità elettrochimica sono importanti, come nelle molle per elettrodi. Queste leghe sono costose e richiedono avvolgimento specializzato, motivo per cui sono di solito riservate ad applicazioni impiantabili e a contatto ematico.
Per ulteriori informazioni sulle leghe ad alte prestazioni nel lavoro sulle molle, consulta le nostre note su Molle in Hastelloy e Inconel, che seguono la stessa logica di selezione per ambienti estremi di corrosione e temperatura.
Regole di progettazione che mantengono le molle medicali pulibili e stabili
La scelta del materiale ti porta gran parte del percorso, ma la geometria decide se la molla può effettivamente essere pulita e se mantiene il carico durante la sua vita utile.
- Evita il contatto a spire chiuse nei percorsi fluidi. Le spire strettamente chiuse intrappolano sporco e residui di sterilizzazione. Specifica un piccolo gap o un design a spire aperte dove è richiesta la pulizia.
- Progetta per il rilassamento dello stress, non solo per lo stress statico. Se la molla rimane compressa alla temperatura dell'autoclave, mantieni lo stress di lavoro ben al di sotto del massimo raccomandato per la lega — come regola generale, rimani sotto circa il 40% del carico di rottura per il 302 in servizio ripetuto a vapore, e più alto per 17-7PH o titanio.
- Specifica la passivazione e, dove appropriato, l'elettrolucidatura. La passivazione secondo ASTM A967 rimuove il ferro libero e i residui di trafilatura. L'elettrolucidatura migliora la finitura superficiale e la resistenza alla corrosione e riduce il particolato.
- Controlla le condizioni delle estremità. Le estremità chiuse e rettificate danno migliore squadratura e ripetibilità del carico rispetto alle estremità aperte, il che è importante per molle di valvole e chiusure.
- Documenta il lotto del filo. La tracciabilità dal lotto di colata del filo alla molla finita è attesa nelle catene di fornitura medicali ed è semplice se progettata nel processo.
Se una molla ha già fallito sul campo, la nostra guida all'analisi dei guasti delle molle copre le firme di frattura e rilassamento da cercare prima di ri-specificare.
Produzione e validazione: cosa aspettarsi da un fornitore
Un programma di molle medicali di solito passa attraverso tre fasi: prototipo, pilota e produzione. La fase di prototipo è dove si stabilizzano lega e geometria, e vale la pena mantenerla veloce ed economica. BQUQ gestisce prototipi e piccole serie di molle insieme alla produzione sulle stesse quattro linee di produzione in un unico stabilimento a Dongguan, il che accorcia il ciclo tra una modifica di progetto e un campione testato. La nostra panoramica su prototipi e piccole serie di molle spiega come funziona in pratica.
Per la produzione, aspettati quanto segue da qualsiasi fornitore serio:
- Certificazioni dei materiali con tracciabilità del lotto di colata
- Rapporti di ispezione dimensionale (lunghezza libera, diametro esterno, diametro del filo, carico alla deflessione)
- Passivazione e pulizia secondo una specifica concordata
- Ispezione del primo articolo e, ove richiesto, documentazione in stile PPAP
- Controllo delle modifiche che ti notifica prima di qualsiasi cambiamento di processo o materiale
BQUQ è certificata ISO9001 e lavora e avvolge a ±0,005 mm sulle operazioni CNC, il che copre le tolleranze strette spesso richieste dai meccanismi medicali. Non possediamo certificazioni IATF o ISO 13485, quindi se il tuo programma richiede tali certificazioni, pianifica di conseguenza nella qualifica del fornitore. Quello che offriamo è produzione diretta dalla fonte, MOQ flessibile e preventivi restituiti in 12 ore lavorative.
Domande frequenti
D: Le molle in acciaio inossidabile 302 possono essere sterilizzate in autoclave?
R: Sì, ma con limiti. Il 302 sopravvive alle temperature dell'autoclave senza corrodersi gravemente, ma perde carico per rilassamento dello stress quando mantenuto compresso a 121–134 °C per molti cicli. Per strumenti riutilizzabili che si prevede vedano centinaia di cicli a vapore, 17-7PH o 316 è di solito la scelta migliore. Valida il numero effettivo di cicli rispetto alla tua tolleranza di carico.
D: Qual è il miglior materiale per molle per un dispositivo impiantabile?
R: MP35N, leghe di titanio, platino-iridio e nitinol sono le scelte tipiche per il contatto impiantabile a lungo termine, in base alla resistenza alla corrosione e alla storia di biocompatibilità. La selezione finale dipende dalla durata del contatto, dal requisito di carico e se il dispositivo necessita di compatibilità MRI o radiopacità. La biocompatibilità deve essere validata sul dispositivo finito e sterilizzato.
D: La sterilizzazione gamma danneggia le molle metalliche?
R: A dosi tipiche di 25–50 kGy, le radiazioni gamma non modificano in modo significativo le proprietà meccaniche dell'acciaio, del titanio o delle leghe per molle in nichel-cobalto. Il rischio è altrove: rivestimenti, adesivi, lubrificanti e inserti polimerici attaccati alla molla possono reticolare o infragilirsi. Testa il dispositivo assemblato, non la molla nuda.
D: Come posso evitare che una molla medicale rilasci particelle?
R: Specifica l'elettrolucidatura o una finitura di passivazione controllata, evita il contatto strisciante metallo su metallo dove possibile e mantieni le spire abbastanza aperte per la pulizia. La generazione di particelle è di solito un problema di usura tra la molla e il suo foro, quindi l'accumulo di tolleranze e la finitura superficiale della parte accoppiata contano quanto la molla stessa.
D: Quali tolleranze può mantenere BQUQ sulle molle medicali?
R: BQUQ lavora a ±0,005 mm sulle operazioni CNC e avvolge molle a tolleranze commerciali standard, con controllo più stretto disponibile su richiesta per dimensioni critiche come carico alla deflessione e lunghezza libera. Forniamo preventivi in 12 ore lavorative e supportiamo MOQ flessibile dal prototipo alla produzione. Invia disegni e requisiti di sterilizzazione a sc@bquq.com.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Molle di compressione per meccanismi medicali e strumentali: /compression-springs/
- Molle di torsione per chiusure, morsetti e attuatori: /torsion-springs/
- Molle di estensione personalizzate: /extension-custom-springs/
- Tendenze del settore nell'approvvigionamento di dispositivi medici: /industry-dynamics/
- Articoli tecnici e guide ingegneristiche: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura/stampaggio di metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Direttamente dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


