
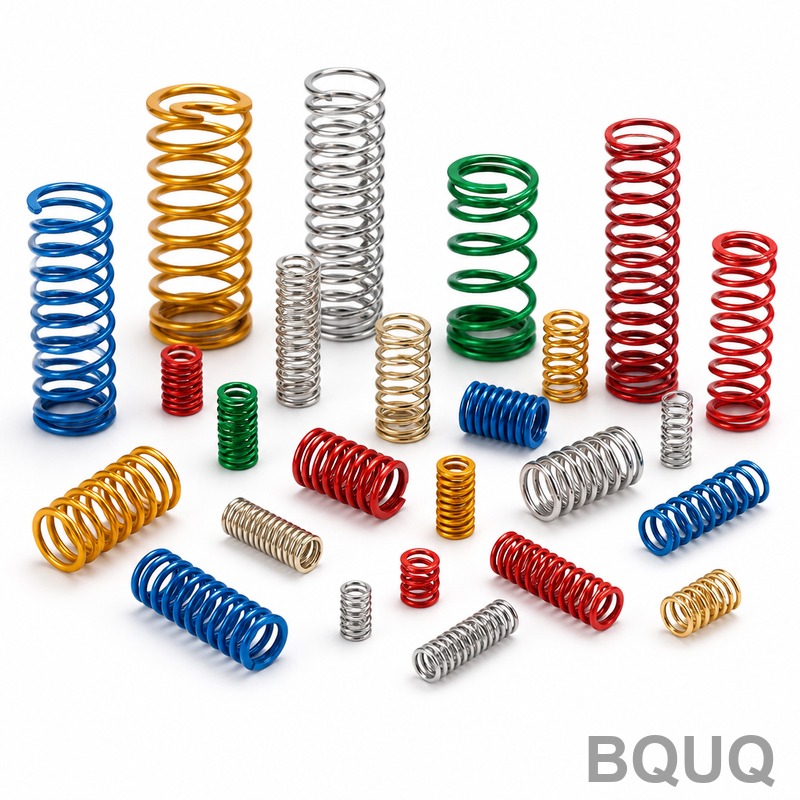
Molle in filo bonificato a olio: applicazioni heavy-duty
Risposta breve: le molle in filo bonificato a olio sono la scelta predefinita quando una molla deve sopportare elevate sollecitazioni statiche o a basso numero di cicli in un ingombro compatto — tipicamente materiale ASTM A229 (classe I) o di classe A230/A231 nel range di filo 0,5–12 mm, con sollecitazione torsionale ammissibile intorno al 40–50% del carico di rottura per servizio statico e circa il 30–35% per servizio ciclico. Costano meno del cromo-silicio o del 17-7PH, resistono meglio al rilassamento rispetto al filo trafilato a freddo e sono ampiamente disponibili. Specificarle per sospensioni, valvole, stampi, chiusure e molle per attuatori pesanti dove la deflessione è modesta e le temperature restano sotto circa 120 °C. BQUQ lavora e avvolge queste molle in un unico stabilimento ISO9001 a Dongguan e quota in 12 ore lavorative.
Cos'è il filo bonificato a olio e perché domina le molle heavy-duty?
Il filo bonificato a olio parte come acciaio a medio carbonio o basso legato — tipicamente 0,55–0,75% di carbonio, talvolta con aggiunte di manganese o silicio. Viene trafilato a misura, austenitizzato, temprabile in olio e poi rinvenuto a una durezza controllata. Quella fase finale di rinvenimento è il punto chiave: trasforma una struttura martensitica dura e fragile in una tenace ed elastica che può assorbire carichi ripetuti senza incrinarsi.
Confrontatelo con il filo trafilato a freddo (ASTM A227), che ottiene la maggior parte della sua resistenza dalla deformazione a freddo. Il trafilato a freddo è economico e adatto a molle leggere, ma perde carico rapidamente quando si scalda e ha un limite di sollecitazione utilizzabile inferiore. Il filo bonificato a olio scambia un po' di costo per una combinazione molto migliore di resistenza, duttilità e stabilità alle alte temperature.
Il risultato pratico è una famiglia di materiali a cui gli ingegneri ricorrono ogni volta che una molla deve fare un lavoro reale:
| Grado | Uso tipico | Range filo (mm) | Note |
|---|---|---|---|
| ASTM A229 (classe I) | Compressione, estensione, torsione per uso generale | 0,5–12 | Grado bonificato a olio più comune; buona vita a fatica |
| ASTM A229 (classe II) | Molle statiche a sollecitazione più elevata | 1,0–12 | Tolleranze più strette, carico di rottura minimo più alto |
| ASTM A230 | Molle per valvole e motori | 1,0–10 | Carbonio più alto, migliore resistenza a fatica |
| ASTM A231 (cromo-vanadio) | Alta temperatura, alto numero di cicli | 1,0–12 | Bonificato a olio legato; utilizzabile fino a ~220 °C |
| ASTM A232 (cromo-silicio) | Fatica severa, carichi d'urto | 1,5–12 | Opzione premium, costo più elevato |
Questi range sono indicativi — le capacità dei produttori variano e il grado esatto acquistabile a un dato diametro cambia con l'offerta. Per la maggior parte delle molle industriali, A229 classe I o II copre il requisito.
Quando scegliere il bonificato a olio rispetto ad altri materiali per molle?
La decisione di solito si riduce a tre domande: quanta sollecitazione, quanti cicli e quanto caldo.
Alta sollecitazione in poco spazio
Il filo bonificato a olio consente sollecitazioni torsionali nell'ordine del 40–50% del carico di rottura per servizio statico o a cicli poco frequenti. Il filo musicale (ASTM A228) può spingersi leggermente più in alto in diametri molto piccoli, ma è limitato a circa 0,1–3 mm e diventa costoso e difficile da reperire a dimensioni maggiori. I gradi inossidabili come 302 o 304 si collocano più in basso come sollecitazione ammissibile e costano di più al chilogrammo.
Se il vostro progetto richiede un diametro del filo di 6 mm che porta un carico di 900 N, il bonificato a olio è di solito l'unica risposta economica.
Vita a fatica moderata
Per molle che ciclano fino a centinaia di migliaia o a qualche milione di cicli, il filo bonificato a olio si comporta bene purché si mantenga la sollecitazione nella banda sicura a fatica. Come regola pratica, progettate la sollecitazione torsionale ciclica al 30–35% del carico di rottura e mantenete il rapporto di sollecitazione (sollecitazione minima divisa per massima) sopra circa 0,2. La pallinatura può aumentare significativamente il limite di fatica — spesso del 15–25% nelle molle industriali tipiche — ed è un'aggiunta standard per i componenti bonificati a olio.
Temperatura
I gradi al carbonio bonificati a olio sono confortevoli fino a circa 120 °C. Al di sopra, la perdita di carico accelera e dovreste passare al cromo-vanadio (A231) per servizio fino a circa 220 °C, o a un inossidabile indurente per precipitazione come il 17-7PH per temperature più elevate con resistenza alla corrosione. Se la vostra applicazione lavora a caldo, rivedete come si comporta l'acciaio per molle 17-7PH alle temperature prima di impegnarvi su un grado al carbonio.
Corrosione
Questo è il punto debole del bonificato a olio. L'acciaio al carbonio semplice arrugginisce. Le mitigazioni includono zincatura o fosfatazione, verniciatura o la scelta dell'inossidabile. Per ambienti esterni o con lavaggi, un grado inossidabile è di solito più economico nell'intero ciclo di vita del prodotto rispetto a una molla in carbonio rivestita che si guasta al terzo anno. La nostra panoramica sulle opzioni di protezione dalla corrosione per molle copre in dettaglio le scelte di rivestimento.
Regole di progettazione che mantengono in vita le molle bonificate a olio
Le molle heavy-duty raramente cedono per un singolo sovraccarico. Cedono per fatica, rilassamento o instabilità — tutti problemi di progettazione, non di materiale.
Mantenete l'indice in una banda lavorabile
L'indice della molla (diametro medio diviso per diametro del filo) dovrebbe generalmente stare tra 4 e 12. Sotto 4, la molla è difficile da avvolgere e la concentrazione di sollecitazioni all'interno della spira aumenta bruscamente. Sopra 12, la molla diventa aggrovigliabile, soggetta a instabilità e difficile da controllare dimensionalmente.
Attenzione all'altezza a pacco e al contatto tra spire
Una molla di compressione che raggiunge l'altezza a pacco in servizio perderà carico o si romperà. Lasciate almeno un margine di corsa del 15% tra la deflessione massima di lavoro e l'altezza a pacco per molle statiche, e del 20–25% per quelle cicliche.
Pianificate il rilassamento
Le molle bonificate a olio sotto carico sostenuto a temperatura elevata perdono carico nel tempo. Due contromisure funzionano bene: ridurre la sollecitazione di lavoro e specificare un'operazione di hot-set o preset. Il preset — comprimere la molla a pacco (o quasi) una volta durante la produzione — induce sollecitazioni residue benefiche e stabilizza la lunghezza libera. La nostra nota sul processo di hot preset delle molle spiega cosa cambia e quanto costa.
Rispettate il limite di sovraccarico
Ogni molla ha una deflessione oltre la quale si snerva permanentemente. Sapere dove si trova quel punto previene i guasti sul campo. La meccanica è trattata in sovraccarico e comportamento allo snervamento delle molle, e vale la pena leggerlo prima di approvare un progetto heavy-duty.
Mappa delle applicazioni heavy-duty
| Applicazione | Tipo di molla tipico | Perché il bonificato a olio è adatto | Attenzione a |
|---|---|---|---|
| Sospensioni e telai veicoli | Compressione | Elevata capacità di sollecitazione, buona vita a fatica, basso costo | Corrosione — rivestire o usare grado legato |
| Valvole e pompe industriali | Compressione | Carico stabile a temperatura moderata | Rilassamento sotto carico sostenuto |
| Stampi e utensili di tranciatura | Compressione, molle per stampi | Carico statico molto elevato, corsa breve | Contatto all'altezza a pacco |
| Chiusure e serrature pesanti | Torsione, estensione | Compatte, alto torque per volume | Concentrazioni di sollecitazione alle estremità |
| Attrezzature agricole | Estensione, compressione | Tolleranza agli urti, facile sostituzione | Abrasione e umidità |
| Macchine per esercizio e fitness | Estensione, compressione | Conveniente ad alto carico | Vita a cicli — specificare pallinatura |
| Ritorno freni e frizioni | Estensione, torsione | Risposta rapida, carico costante | Calore dalle superfici di attrito vicine |
Per le varianti a estensione e torsione, la stessa logica di materiale si applica ma i modi di guasto cambiano. Le molle di estensione cedono al gancio o all'occhiello terminale, non al corpo, quindi la geometria del gancio conta più della sollecitazione della spira. Le molle di torsione cedono all'interno della spira dove la sollecitazione di flessione raggiunge il picco. Entrambe sono disponibili come molle di estensione su misura e molle di torsione avvolte dagli stessi gradi bonificati a olio.
Specificare le molle bonificate a olio: cosa mettere sul disegno
Una specifica completa della molla previene il 90% delle controversie in produzione. Includete:
- Materiale e grado — ad es. "filo bonificato a olio ASTM A229 classe II" invece di "acciaio per molle"
- Diametro del filo con tolleranza, tipicamente ±0,02 mm per lavori di precisione
- Lunghezza libera e tolleranza
- Diametro esterno o interno — sceglietene uno come dimensione di controllo, non entrambi
- Numero totale di spire e spire attive
- Condizione delle estremità — chiuse e rettificate, chiuse non rettificate, aperte
- Direzione di avvolgimento — destra salvo diversa indicazione
- Carico a deflessioni specificate — almeno due punti (ad es. carico al 25% e al 75% di deflessione)
- Trattamento superficiale — pallinatura, rivestimento, passivazione
- Temperatura di esercizio e vita a cicli — questo guida le decisioni su materiale e sollecitazione
Il carico alla deflessione è la singola voce più utile sul disegno. Permette al produttore di regolare il numero di spire e la lunghezza libera per soddisfare il vostro requisito invece di tirare a indovinare.
Come BQUQ produce le molle bonificate a olio
BQUQ gestisce quattro linee di produzione in un unico stabilimento a Dongguan che coprono lavorazioni CNC, tranciatura metalli, molle su misura e produzione di dissipatori di calore. La produzione di molle affianca la capacità di lavorazione meccanica, il che conta quando una molla deve inserirsi in una sede lavorata o in un fermo tranciato — le tolleranze possono essere risolte in un unico posto invece che in tre.
Capacità rilevanti per il lavoro sul bonificato a olio:
- Lavorazioni CNC a ±0,005 mm per sedi molle, fermi e raccordi terminali
- Molle di compressione su tutta la gamma heavy-duty, incluse molle di compressione su misura avvolte da gradi A229 e A231
- Formatura, rettifica delle estremità, pallinatura e operazioni di preset interne
- Sistema qualità ISO9001 con verifica dimensionale e del carico
- MOQ flessibile — da quantità prototipo a volumi di produzione
- Preventivi restituiti in 12 ore lavorative
Poiché la fabbrica è verticalmente integrata, una molla che necessita di un collare lavorato corrispondente o di una clip tranciata non richiede un secondo fornitore e un secondo stack di tolleranze. Questo accorcia sia i tempi di sviluppo sia il percorso verso una produzione stabile.
Aspettative di costo e tempi di consegna
Il filo bonificato a olio è generalmente il materiale per molle ad alta resistenza più economico. Costi relativi indicativi dei materiali, indicizzati ad A229 classe I = 1,0:
| Materiale | Costo relativo | Sollecitazione ammissibile relativa | Temp. max di esercizio |
|---|---|---|---|
| Trafilato a freddo A227 | 0,85 | 0,75 | ~100 °C |
| Bonificato a olio A229 | 1,00 | 1,00 | ~120 °C |
| Bonificato a olio A231 (Cr-V) | 1,35 | 1,08 | ~220 °C |
| Cromo-silicio A232 | 1,60 | 1,15 | ~250 °C |
| Inossidabile 302 | 2,20 | 0,80 | ~250 °C |
| 17-7PH | 4,50 | 1,05 | ~350 °C |
I valori sono indicativi e variano con i prezzi dei produttori e la quantità d'ordine. Il modello è ciò che conta: pagate un premio per la capacità di temperatura e la resistenza alla corrosione, e il bonificato a olio si colloca all'estremità del valore nella fascia ad alta resistenza.
I tempi di consegna per molle bonificate a olio su misura vanno tipicamente da pochi giorni per prototipi semplici a diverse settimane per lotti di produzione con attrezzature, rivestimento e operazioni di preset. La complessità delle attrezzature e la scelta del rivestimento sono di solito le variabili più importanti del programma.
Domande frequenti
D: Qual è la differenza tra filo per molle bonificato a olio e trafilato a freddo?
R: Il filo trafilato a freddo ottiene la sua resistenza dalla deformazione a freddo ed è limitato a molle leggere con sollecitazione ammissibile inferiore e peggiore resistenza al calore. Il filo bonificato a olio viene temprabile e rinvenuto dopo la trafilatura, producendo una microstruttura più tenace con sollecitazione utilizzabile più alta e migliore stabilità del carico fino a circa 120 °C. Il bonificato a olio costa leggermente di più ma sopporta carichi reali, ed è per questo che domina le applicazioni heavy-duty.
D: Le molle bonificate a olio possono essere usate all'aperto?
R: Non nude. Il filo bonificato a olio in acciaio al carbonio semplice arrugginisce rapidamente in presenza di umidità. Per servizio esterno, specificate zincatura o fosfatazione più verniciatura, oppure passate a un grado inossidabile come 302 o 17-7PH. Le molle in carbonio rivestite funzionano bene in condizioni esterne riparate; ambienti completamente esposti, bagnati o con lavaggi giustificano di solito il costo più elevato dell'inossidabile.
D: Quanto può essere compressa una molla di compressione bonificata a olio?
R: Progettate la deflessione massima di lavoro per rimanere almeno il 15% sotto l'altezza a pacco per servizio statico e il 20–25% sotto per servizio ciclico. Superare questo limite rischia contatto tra spire, perdita di carico e guasto prematuro. Il limite assoluto prima della deformazione permanente dipende da sollecitazione, indice e lunghezza libera, quindi verificate rispetto alla sollecitazione torsionale calcolata piuttosto che a una percentuale fissa.
D: La pallinatura migliora davvero la vita delle molle bonificate a olio?
R: Sì, in modo significativo. La pallinatura induce sollecitazioni residue di compressione sulla superficie del filo, che ritardano l'inizio delle cricche di fatica. Per le tipiche molle industriali bonificate a olio, si riportano comunemente miglioramenti della vita a fatica del 15–25%, con guadagni maggiori ad alti rapporti di sollecitazione. È un'operazione a basso costo e una pratica standard per qualsiasi molla destinata a centinaia di migliaia di cicli.
D: Quali tolleranze può mantenere BQUQ su molle bonificate a olio su misura?
R: Il diametro del filo è tipicamente mantenuto a ±0,02 mm, con tolleranze di lunghezza libera e carico alla deflessione impostate in base all'indice della molla e alla condizione delle estremità. BQUQ lavora sedi e fermi per molle a ±0,005 mm sul lato CNC, quindi la molla e il suo hardware di accoppiamento possono essere tollerati come sistema anziché separatamente. Inviate il disegno e confermeremo le tolleranze raggiungibili nel preventivo.
Risorse correlate
- Informazioni su BQUQ e la nostra impronta produttiva a Dongguan — /about/
- Molle di compressione, estensione e torsione su misura — /compression-springs/
- Tendenze del settore nell'approvvigionamento di molle e componenti metallici — /industry-dynamics/
- Articoli tecnici sulla progettazione e sui materiali delle molle — /bquq-blog/
- Domande frequenti su preventivi, MOQ e tolleranze — /faq/
- Casi di studio da progetti di molle su misura e lavorazioni meccaniche — /case/
- Contattate il team di ingegneria per un preventivo in 12 ore — /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


