
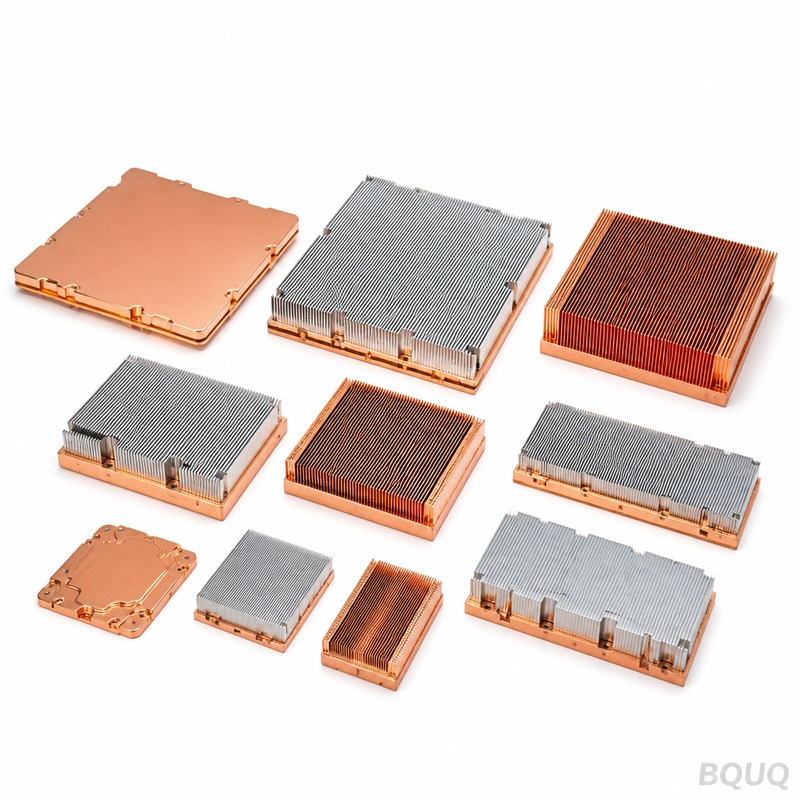
Dissipatori a lamelle skived: processo, densità delle alette e costi
Risposta breve: Lo skiving è un processo di taglio dei metalli che solleva le alette da un blocco solido di alluminio o rame con una lama affilata, in modo che le alette e la base siano un unico pezzo continuo di metallo senza giunzioni, senza materiale di riempimento e senza resistenza d'interfaccia. Le alette skived tipiche hanno uno spessore di 0,4–1,0 mm con un passo di 0,8–2,0 mm, offrendo una densità di alette circa 2–4 volte superiore a quella di un'estrusione comparabile. Per un dissipatore skived in alluminio da 100 × 100 mm, l'attrezzatura è solitamente nulla, il costo unitario è tipicamente 1,5–3 volte quello di un equivalente estruso, e il tempo di consegna da una fabbrica di origine a Dongguan come BQUQ è comunemente di 7–15 giorni dopo l'approvazione del disegno, con preventivi restituiti in 12 ore lavorative.
I dissipatori a lamelle skived si collocano in una fascia ristretta tra i profili estrusi e i gruppi con alette incollate. Esistono a causa di un semplice limite fisico: uno stampo per estrusione può spingere il metallo attraverso una fessura solo fino a una certa strettezza prima che l'attrezzatura si rompa o il profilo si strappi. Lo skiving aggira completamente questo limite tagliando le alette da materiale solido invece di spingerle attraverso uno stampo.
Questo articolo illustra come funziona effettivamente il processo di skiving, quali densità di alette sono realistiche, dove batte l'estrusione e dove no, e come si costruisce il costo in modo da poter prendere una decisione di approvvigionamento informata.
Cos'è un dissipatore a lamelle skived?
Un dissipatore a lamelle skived è un dissipatore monolitico le cui alette sono formate da una lama che taglia e solleva il metallo dalla superficie di un blocco solido. Nulla è saldato, brasato, incollato con epossidica o saldobrasato. L'aletta e la base sono lo stesso grano continuo di alluminio o rame.
Questa continuità è importante termicamente. Ogni giunzione in un dissipatore aggiunge un'interfaccia termica. I dissipatori con alette incollate utilizzano epossidica o saldatura tra aletta e base, e quello strato ha una propria resistenza più il rischio di vuoti. Un'aletta skived non ha tale strato, quindi il calore viaggia dalla base all'aletta con sole perdite di conduzione nel materiale.
Il processo è anche flessibile. Poiché non c'è uno stampo, il numero di alette, l'altezza, lo spessore delle alette e lo spessore della base possono essere tutti modificati tra lotti di produzione senza nuova attrezzatura. Per programmi a volume basso-medio, o per progetti ancora in fase di validazione termica, quella flessibilità spesso vale più del costo unitario inferiore di un'estrusione.
Skiving vs. altri metodi di formatura delle alette
| Metodo | Spessore tipico delle alette | Densità tipica delle alette | Costo attrezzatura | Resistenza di giunzione |
|---|---|---|---|---|
| Skiving | 0,4–1,0 mm | Alta | Da nulla a bassa | Nessuna (monolitico) |
| Estrusione in alluminio | 1,0–3,0 mm | Da bassa a media | Alta (stampo) | Nessuna (monolitico) |
| Alette incollate / saldate | 0,3–1,0 mm | Alta | Da bassa a media | Presente su ogni aletta |
| Alette pieghettate | 0,2–0,5 mm | Molto alta | Media | Presente sulla giunzione di base |
| Pressofusione | 2,0–5,0 mm | Molto bassa | Alta | Nessuna (monolitico) |
La tabella sopra è indicativa e riflette intervalli commerciali comuni piuttosto che limiti fissi. La pressofusione, ad esempio, è eccellente per geometrie 3D complesse e bossaggi di montaggio, ma scarsa per alette dense. Lo skiving è l'opposto: geometria semplice, alette dense.
Come funziona il processo di skiving?
Lo skiving è un'operazione di lavorazione meccanica controllata, solitamente eseguita su una macchina dedicata per skiving o su una piattaforma di tipo piallatrice pesantemente modificata. La sequenza è semplice ma non perdona errori di setup.
Fase 1: Preparazione del materiale
Il processo inizia con un billet o una piastra solida di alluminio (tipicamente 6061 o 6063) o rame (tipicamente C11000). Il blocco viene spianato e squadrato in modo che la superficie superiore sia piatta entro una tolleranza stretta. Qualsiasi incurvamento del materiale si riprodurrà sulle punte delle alette, quindi questa fase stabilisce il limite massimo di planarità finale.
Fase 2: Setup della lama e angolo
Una lama per skiving temprata viene impostata con un angolo ridotto rispetto alla superficie di lavoro. La lama non asporta un truciolo nel senso convenzionale della fresatura — taglia uno strato di metallo e lo arriccia verso l'alto. L'angolo della lama, l'angolo di spoglia, l'affilatura del tagliente e la profondità di taglio determinano insieme se l'aletta si erge in modo pulito o si strappa.
Fase 3: Passate successive
L'utensile avanza di un passo di aletta, taglia l'aletta successiva e ripete. Ogni passata solleva un'aletta e lascia una scanalatura poco profonda nella base. Lo spessore della base viene quindi consumato progressivamente, motivo per cui lo spessore della base deve essere specificato tenendo conto dell'altezza delle alette.
Fase 4: Formatura e raddrizzatura delle alette
Le alette appena skived non sono perfettamente dritte. Di solito vengono pressate o rullate a un'altezza coerente e allineamento parallelo. È qui che viene effettivamente stabilita la tolleranza di altezza delle alette, tipicamente entro ±0,05 mm a ±0,10 mm su una produzione ben controllata.
Fase 5: Lavorazione meccanica secondaria
La base viene fresata allo spessore finale, i fori di montaggio vengono praticati e filettati, i bordi vengono smussati e qualsiasi tasca per una heat pipe o per il gioco dei componenti viene tagliata. Presso BQUQ questo viene fatto sulla stessa piattaforma CNC utilizzata per i nostri dissipatori lavorati a CNC, mantenendo ±0,005 mm su caratteristiche critiche come la posizione dei fori di montaggio e la planarità della base.
Fase 6: Finitura superficiale
I dissipatori skived in alluminio grezzo sono comuni. L'anodizzazione nera è spesso richiesta per l'aspetto o l'emissività, sebbene in condizioni tipiche di convezione naturale il beneficio della radiazione sia modesto rispetto a conduzione e convezione. I pezzi skived in rame sono solitamente lasciati grezzi o nichelati per prevenire l'ossidazione.
Quale densità di alette può effettivamente raggiungere lo skiving?
La densità delle alette è solitamente espressa come passo (distanza centro-centro) o come alette per pollice (FPI). Lo skiving raggiunge abitualmente un passo di 0,8–2,0 mm, che corrisponde a circa 13–32 FPI. In produzione, uno spessore di aletta di 0,5 mm con un passo di 1,0 mm è una combinazione molto comune e stabile.
C'è un triangolo di compromesso che gli ingegneri dovrebbero comprendere prima di specificare:
- Alette più sottili aumentano l'area superficiale ma riducono la conduzione lungo l'aletta, quindi la punta dell'aletta è più fredda della base e contribuisce meno di quanto suggerisca la sua area.
- Passo più stretto aumenta l'area ma limita il flusso d'aria. Sotto circa 1 mm di spazio, l'accumulo di polvere e la caduta di pressione diventano problemi reali nei progetti a convezione forzata.
- Alette più alte aumentano l'area ma amplificano la caduta di temperatura sulla punta. Rapporti d'aspetto oltre circa 15:1 (altezza/spessore) diventano difficili da mantenere dritti e sono soggetti a danni durante la movimentazione.
| Parametro | Conservativo | Produzione tipica | Aggressivo |
|---|---|---|---|
| Spessore aletta | 0,8–1,0 mm | 0,4–0,6 mm | 0,3 mm |
| Passo aletta | 1,5–2,0 mm | 0,8–1,2 mm | 0,6 mm |
| Altezza aletta | 10–25 mm | 25–50 mm | 50–80 mm |
| Tolleranza altezza aletta | ±0,10 mm | ±0,05 mm | ±0,03 mm |
| Spessore base | 5–10 mm | 3–6 mm | 2 mm |
I valori nella colonna "aggressivo" sono raggiungibili ma dovrebbero essere validati con un prototipo termico prima di impegnarsi per il volume. Aumentano anche il costo unitario e riducono la resa.
Skiving vs. estrusione: quando scegliere quale?
Questa è la domanda di approvvigionamento più comune, e la risposta onesta è che risolvono problemi diversi.
Scegli l'estrusione quando: il passo delle alette è di 2 mm o più largo, il volume annuale è sufficientemente alto da ammortizzare uno stampo, il profilo deve essere lungo e costante, e l'obiettivo termico è moderato. I profili estrusi sono economici a volume e disponibili in enormi librerie standard. Vedi il nostro confronto nella checklist di progettazione del dissipatore.
Scegli lo skiving quando: hai bisogno di un passo delle alette inferiore a circa 1,5 mm, il tuo volume è da basso a medio, il tuo progetto è ancora in evoluzione, o hai bisogno di un dissipatore in rame. Il rame non può essere estruso economicamente in profili con alette dense, ed è esattamente per questo che i dissipatori skived in rame dominano le applicazioni high-end.
Scegli le alette incollate quando: hai bisogno di alette più alte di circa 60 mm, o devi combinare materiali, come una base in rame con alette in alluminio.
Una regola pratica: se un'estrusione può raggiungere il tuo obiettivo termico con alette a passo di 2 mm o più largo e il tuo volume supera circa 5.000 pezzi all'anno, l'estrusione sarà di solito più economica per unità. Al di sotto di ciò, o al di sotto di 1,5 mm di passo, lo skiving vince generalmente sul costo totale di proprietà perché non c'è uno stampo da ammortizzare.
Cosa determina il costo di un dissipatore skived?
Il prezzo unitario di un dissipatore skived è composto da cinque componenti. Comprenderli ti consente di mirare alla riduzione dei costi in modo intelligente invece di chiedere semplicemente uno sconto.
| Fattore di costo | Quota del costo unitario (indicativa) | Come ridurlo |
|---|---|---|
| Materia prima (Al o Cu) | 30–55% | Ridurre lo spessore della base; usare alluminio dove il rame non è necessario |
| Tempo macchina | 25–40% | Passo delle alette più largo, alette più corte, meno passate |
| CNC secondaria | 10–20% | Semplificare le caratteristiche di montaggio, ridurre i fori filettati |
| Finitura | 5–15% | Specificare alluminio grezzo invece di anodizzato dove accettabile |
| Resa / scarti | 5–15% | Evitare rapporti d'aspetto aggressivi delle alette |
Il rame è la variabile dominante. Il rame costa diverse volte di più per chilogrammo rispetto all'alluminio ed è circa tre volte più denso, quindi un dissipatore skived in rame può facilmente costare 3–5 volte uno in alluminio di geometria identica. Specifica il rame solo dove la maggiore conduttività termica è realmente necessaria — tipicamente in applicazioni ad alto flusso termico sopra circa 50 W/cm² alla sorgente, o dove la resistenza di diffusione nella base domina.
Il tempo macchina scala con il numero di passate delle alette. Raddoppiare il numero di alette raddoppia approssimativamente il tempo di skiving, motivo per cui densità aggressive di alette comportano una reale penalità di costo invece di essere area superficiale gratuita.
Per un trattamento più ampio di dove il denaro viene tipicamente sprecato in un programma di dissipatori, vedi riduzione dei costi dei dissipatori.
Scelte progettuali che aggiungono silenziosamente costo
- Specificare l'anodizzazione su un pezzo che non sarà mai visibile.
- Aggiungere un modello di fori filettati che richiede un setup di attrezzaggio separato.
- Richiedere una tolleranza di altezza delle alette di ±0,02 mm quando ±0,05 mm passerebbe la validazione termica.
- Progettare un'altezza delle alette che forza due passate di skiving invece di una.
- Mescolare base in rame con alette in alluminio, che reintroduce una giunzione e vanifica lo scopo dello skiving.
Cosa dovrebbero verificare gli acquirenti prima di ordinare?
I dissipatori skived sono facili da quotare e più difficili da produrre in modo coerente. Prima di effettuare un ordine di produzione, conferma quanto segue con il tuo fornitore.
1. Planarità della base dopo lo skiving. Lo skiving induce sollecitazioni che possono incurvare la base. Chiedi un valore di planarità, tipicamente 0,05–0,10 mm su tutta la faccia di montaggio per un pezzo da 100 mm, e conferma che sia misurato dopo la finitura, non prima.
2. Condizione delle punte delle alette. Cerca bave, strappi o punte ribaltate. Questi riducono l'area effettiva e possono mettere in cortocircuito alette adiacenti.
3. Uniformità dell'altezza delle alette. Misura su tutto l'array di alette, non solo al centro. Le alette di bordo spesso risultano più alte o più basse.
4. Certificazione del materiale. Per l'alluminio, conferma la lega e il temper. Per il rame, conferma il grado di conduttività.
5. Specifica della finitura superficiale. I pezzi skived in alluminio grezzo dovrebbero essere chiaramente definiti — vedi anodizzazione e finitura grezza dei dissipatori per come la scelta della finitura interagisce con le prestazioni termiche e la corrosione.
6. Politica di campionamento prima. Testa sempre termicamente un prototipo prima di attrezzare o impegnarti per il volume. Lo skiving non ha attrezzatura da ammortizzare, quindi il campionamento è economico e veloce.
BQUQ gestisce la produzione di dissipatori skived insieme a lavorazione CNC, stampaggio dei metalli e molle su misura su quattro linee di produzione in un'unica fabbrica a Dongguan. Ciò significa che la lavorazione della base, il modello di fori e la finitura per un dissipatore skived sono gestiti nella stessa struttura dello skiving stesso, il che accorcia il ciclo tra primo articolo e produzione. Il MOQ è flessibile e i preventivi tornano entro 12 ore lavorative.
Domande frequenti
D: I dissipatori skived possono essere realizzati in rame?
R: Sì. Lo skiving del rame è comune per applicazioni ad alto flusso termico perché la conduttività termica del rame è circa il doppio di quella dell'alluminio. Il compromesso è il costo: il rame è significativamente più costoso per chilogrammo e circa tre volte più denso, quindi un dissipatore skived in rame costa tipicamente diverse volte uno in alluminio della stessa geometria. Specifica il rame solo quando la resistenza di diffusione della base o la densità di flusso lo richiedono genuinamente.
D: Qual è lo spessore minimo delle alette per lo skiving?
R: In produzione stabile, 0,4 mm è un minimo realistico per l'alluminio, e 0,5 mm è un default più sicuro. Il rame può talvolta essere portato più sottile perché è più duttile, ma le alette sottili in rame si deformano facilmente durante la movimentazione. Alette sotto 0,4 mm sono possibili su base di sviluppo ma di solito riducono la resa abbastanza da compensare il guadagno termico.
D: Lo skiving è più costoso dell'estrusione?
R: Per unità ad alto volume, di solito sì — tipicamente da 1,5 a 3 volte un'estrusione equivalente. Ma l'estrusione richiede uno stampo, che può costare migliaia di dollari e richiede settimane per essere tagliato. A volume basso-medio, o quando il passo delle alette deve essere inferiore a circa 1,5 mm, lo skiving ha spesso un costo totale inferiore perché non c'è attrezzatura da ammortizzare e nessun tempo di consegna dello stampo.
D: I dissipatori skived necessitano di un materiale d'interfaccia termica?
R: Sì. L'array di alette skived è monolitico, ma il dissipatore si monta comunque su un componente attraverso un'interfaccia meccanica, e quell'interfaccia necessita di un TIM. La scelta di gap filler, pad a cambiamento di fase o pasta termica dipende dalla planarità della superficie, dalla pressione di montaggio e dal gap. Vedi la nostra guida alla selezione dell'interfaccia termica per come abbinare il TIM a una base skived.
D: Quale tempo di consegna dovrei aspettarmi?
R: Da una fabbrica di origine a Dongguan come BQUQ, un preventivo viene tipicamente restituito entro 12 ore lavorative dalla ricezione di un disegno o modello 3D. I dissipatori skived prototipo vengono comunemente spediti in 7–15 giorni dopo l'approvazione del disegno, e le serie di produzione dipendono da quantità, finitura e disponibilità dei materiali. I pezzi in rame richiedono generalmente più tempo dell'alluminio a causa del tempo di approvvigionamento del materiale.
Risorse correlate
- Informazioni su BQUQ e le nostre quattro linee di produzione a Dongguan: /about/
- Gamma completa di prodotti per dissipatori, inclusi skived, estrusi e lavorati a CNC: /heat-sinks/
- Dissipatori lavorati a CNC con tolleranza ±0,005 mm: /cnc-machined-heat-sinks/
- Tendenze del settore nella gestione termica e nel raffreddamento dell'elettronica: /industry-dynamics/
- Articoli tecnici e guide ingegneristiche: /bquq-blog/
- Domande frequenti su approvvigionamento e produzione: /faq/
- Casi di studio dai programmi di produzione BQUQ: /case/
- Contatta il team di ingegneria per un preventivo in 12 ore: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0,005 mm), stampaggio dei metalli, molle su misura e produzione di dissipatori in un'unica fabbrica ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


