
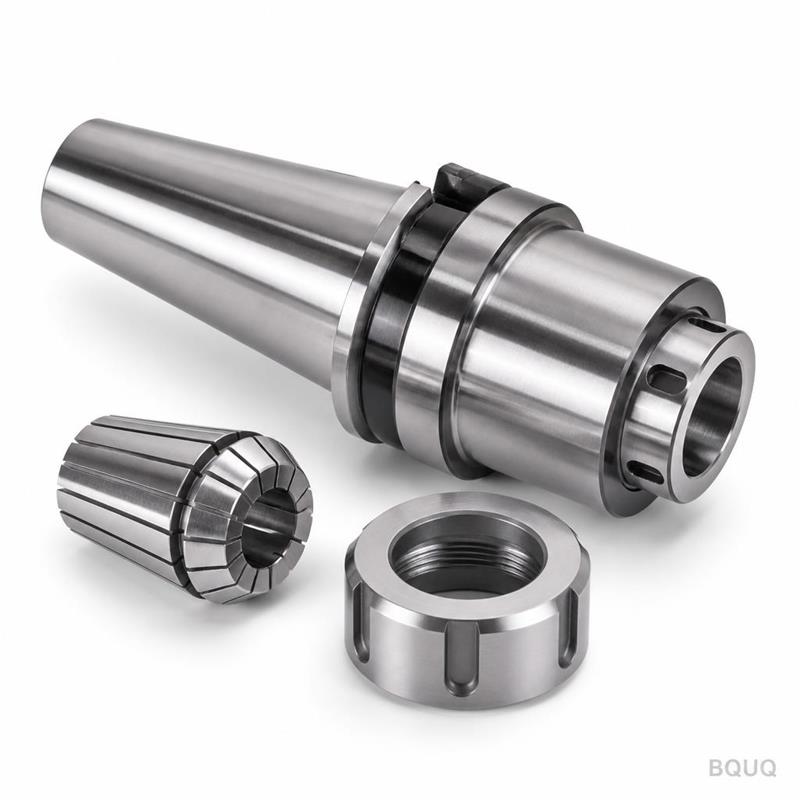
Portapinze per utensili motorizzati: bilanciamento e coppia
Risposta breve: un portapinze per utensili motorizzati fallisce in due modi: squilibrio e slittamento. Mantieni il runout totale indicato sul cono della pinza sotto 0,005 mm, mantieni il portapinze assemblato bilanciato a G2.5 alla massima velocità del mandrino e abbina la coppia di serraggio alla filettatura del dado in modo che la pinza afferri il gambo invece di ruotare su di esso. Per un portapinze ER32 da 20 mm che gira a 6.000 rpm, ciò significa un dado serrato alla coppia indicata dal produttore del portapinze (tipicamente 80–100 N·m per ER32), un gambo afferrato per almeno due terzi della lunghezza della pinza e un assieme portapinze il cui squilibrio residuo rimane all'interno dell'inviluppo ISO 1940-1 G2.5 per quella velocità.
Gli utensili motorizzati trasformano un tornio in un piccolo centro di lavoro. La torretta o la piastra portautensili trasporta un'unità motorizzata, il treno di trasmissione la fa girare e una pinza portautensili tiene l'utensile. Tutto ciò che sta a monte del tagliente — treno di ingranaggi, cuscinetti, pinza, dado — decide se l'utensile taglia in modo pulito o vibra, si sposta e si rompe.
Questo articolo copre ciò che conta davvero quando si specifica un portapinze per una stazione utensile motorizzata: grado di bilanciamento, percorso della coppia, somma dei runout e abitudini di setup che mantengono in vita un utensile motorizzato. BQUQ produce pinze portautensili, dadi e mandrini a pinza in un'unica fabbrica ISO9001 a Dongguan, quindi i numeri seguenti riflettono ciò che vediamo sui disegni di produzione reali.
Perché il bilanciamento conta più sugli utensili motorizzati che su un centro di lavoro?
Su un centro di lavoro verticale, il mandrino è un assieme grande, rigido e ben smorzato. Su una torretta di tornio, l'unità utensile motorizzata è piccola, i cuscinetti sono compatti e il portautensili è a sbalzo. Un portautensili motorizzato è una trave a sbalzo: il tagliente si trova lontano dalla coppia di cuscinetti che lo supporta.
Lo squilibrio crea una forza centrifuga che cresce con il quadrato della velocità:
F = m · e · ω²
dove m è la massa squilibrata, e è l'eccentricità e ω è la velocità angolare. Raddoppia la velocità e la forza quadruplica. A 4.000 rpm uno squilibrio residuo di 10 g·mm è un fastidio. A 8.000 rpm lo stesso errore è quattro volte la forza e si manifesta come conicità sul foro, finitura ondulata su una faccia o un utensile che si scheggia all'ingresso.
Gradi di bilanciamento nella pratica
| Grado di bilanciamento (ISO 1940-1) | Velocità massima tipica per un portapinze da 20 mm | Dove viene utilizzato |
|---|---|---|
| G6.3 | Fino a ~4.000 rpm | Tornitura generale, sbalzo corto, pezzi di basso valore |
| G2.5 | Fino a ~10.000 rpm | Utensili motorizzati standard, maggior parte del lavoro di produzione |
| G1.0 | Fino a ~20.000 rpm | Utensili motorizzati ad alta velocità, frese di piccolo diametro |
| G0.4 | Oltre ~20.000 rpm | Mandini di precisione, non tipici per utensili motorizzati su torretta |
Queste velocità sono indicative. Il limite reale dipende dalla massa del portapinze, dallo sbalzo e dalla rigidità dell'unità motorizzata. Un portapinze ER40 pesante con sbalzo lungo si comporterà male a una velocità inferiore rispetto a un portapinze ER16 compatto a G2.5.
Cosa squilibra un portapinze
- Il dado. Un dado standard con un singolo segno di bilanciamento non è un assieme bilanciato. I dadi con fori di bilanciamento o profili esterni rettificati sono abbinati al corpo del portapinze.
- La pinza. Le pinze con fessure sono intrinsecamente asimmetriche. Una pinza non alloggiata correttamente, o con una bava sul bordo della fessura, aggiunge squilibrio.
- Il gambo dell'utensile. Un gambo rettificato h6 va bene. Un gambo con una faccia piana Weldon, una tacca a fischio o uno smusso danneggiato no.
- Trucioli e refrigerante essiccato. La causa più comune di una vibrazione improvvisa su una macchina che ieri funzionava bene.
Bilancia l'assieme, non i componenti. Un portapinze G2.5 con un dado G6.3 è un assieme G6.3.
Come viaggia effettivamente la coppia dal dado all'utensile?
La trasmissione della coppia in un sistema a pinza è per attrito, non per forma. Il dado spinge la pinza nel cono del portapinze. Il cono chiude la pinza. Il foro della pinza afferra il gambo dell'utensile. Ogni newton-metro che l'utensile vede passa attraverso quell'interfaccia di attrito.
Due cose devono resistere:
1. La pinza non deve ruotare all'interno del cono del portapinze. L'accoppiamento conico è autobloccante quando pulito e caricato correttamente. La contaminazione — un velo d'olio, un truciolo, residui di refrigerante essiccato — riduce il coefficiente di attrito e lascia scorrere la pinza.
2. Il gambo dell'utensile non deve ruotare all'interno del foro della pinza. Questo è il guasto che la maggior parte delle persone chiama "l'utensile è scivolato". È quasi sempre un problema di forza di serraggio, non di qualità della pinza.
Forza di serraggio e coppia del dado
| Dimensione portapinze | Coppia di serraggio tipica del dado | Campo di presa tipico | Note |
|---|---|---|---|
| ER11 | 12–16 N·m | 1,0–7,0 mm | Utensili motorizzati piccoli, tagli leggeri |
| ER16 | 25–35 N·m | 1,0–10,0 mm | Comuni su unità torretta compatte |
| ER20 | 40–50 N·m | 1,0–13,0 mm | Buon equilibrio tra dimensioni e presa |
| ER25 | 60–80 N·m | 1,0–16,0 mm | Utensili motorizzati generici |
| ER32 | 80–100 N·m | 2,0–20,0 mm | Dimensione più comune per utensili motorizzati |
| ER40 | 120–160 N·m | 3,0–26,0 mm | Utensili motorizzati pesanti, sbalzo lungo |
I valori di coppia sono tipici e variano da produttore a produttore. Usa sempre il valore indicato dal produttore del portapinze. Un serraggio eccessivo deforma la filettatura del dado e il cono della pinza; un serraggio insufficiente garantisce lo slittamento.
Le tre regole della trasmissione della coppia
- Impegna almeno due terzi della lunghezza del foro della pinza. Un gambo inserito solo 10 mm in una pinza da 40 mm ha una frazione dell'area di presa. Segna la profondità di inserimento sul gambo con un pennarello.
- Non afferrare mai su una faccia piana Weldon, una tacca a fischio o una sezione filettata. Questi interrompono la fascia di contatto e concentrano il carico su pochi millimetri di foro.
- Usa il dado corretto. Un dado a cuscinetto riduce l'attrito in modo che più coppia raggiunga la pinza. Un dado semplice spreca coppia nell'attrito della filettatura. Mescolare dadi di marche diverse è un modo affidabile per perdere presa.
Quale runout puoi realisticamente mantenere?
Il runout è una somma: errore del mandrino o dell'unità di azionamento, errore del cono del portapinze, errore della pinza, errore di alloggiamento del dado ed errore del gambo dell'utensile. Ognuno contribuisce e si sommano vettorialmente, non linearmente.
| Fonte di errore | Contributo tipico | Come controllarlo |
|---|---|---|
| Unità di azionamento / stazione torretta | 0,002–0,005 mm | Verifica con una barra di prova prima di incolpare il portapinze |
| Cono del portapinze rispetto al gambo | 0,002–0,003 mm | Cono rettificato, ispeziona per ammaccature |
| Foro della pinza rispetto al cono | 0,003–0,008 mm | Usa pinze di precisione o alta precisione |
| Alloggiamento del dado | 0,002–0,005 mm | Filettature pulite, coppia corretta, dado di qualità |
| Gambo dell'utensile | 0,002–0,004 mm | Solo gambi rettificati h6 |
Un obiettivo realistico per una stazione utensile motorizzata ben mantenuta è 0,005–0,010 mm di runout totale indicato sull'utensile, misurato a 2×D dalla faccia del dado. Scendere sotto 0,005 mm richiede una pinza di precisione, un dado abbinato e un cono pulito — e vale la pena farlo per piccole punte e alesatori dove il runout determina direttamente la dimensione del foro.
Per uno sguardo più approfondito su come la qualità della pinza sposta questo numero, vedi come scegliere il sistema di pinze giusto.
Dovresti usare un portapinze o un portautensili a calettamento su un utensile motorizzato?
Il calettamento offre un bilanciamento migliore e un runout inferiore, ma richiede un'unità di riscaldamento sulla macchina e non tollera le piccole variazioni del gambo che le officine di tornitura vedono ogni giorno.
| Criterio | Portapinze | Portautensili a calettamento |
|---|---|---|
| Runout a 2×D | 0,005–0,010 mm | 0,003 mm o meglio |
| Bilanciamento | G2.5 con un dado bilanciato | G2.5 facilmente |
| Tempo di cambio utensile | Secondi, sulla macchina | Minuti, fuori dalla macchina |
| Tolleranza del gambo | h6 a h8 accettabile | Solo h6, banda stretta |
| Punte e maschi piccoli | Eccellente | Buono, ma gamma limitata |
| Costo per portautensili | Inferiore | Superiore |
Per utensili motorizzati su un tornio, il portapinze di solito vince in flessibilità. Il calettamento vince dove si utilizza un utensile per migliaia di pezzi e non lo si cambia mai. I compromessi sono trattati più in dettaglio in calettamento rispetto ai portapinze.
Come si configura correttamente un portapinze per utensili motorizzati?
Prima che il portapinze vada in torretta
1. Pulisci il cono. Asciuga il cono del portapinze e la pinza con un panno privo di lanugine. Qualsiasi velo riduce l'attrito e sposta il runout.
2. Ispeziona la pinza. Cerca bave sui bordi delle fessure, un foro usurato o un cono distorto. Una pinza che è stata serrata eccessivamente su un gambo sottodimensionato è da buttare.
3. Alloggia prima la pinza nel dado. Inserisci la pinza nell'anello eccentrico del dado, poi avvita il dado sul portapinze. Questo è l'ordine di assemblaggio corretto e impedisce che la pinza si inclini.
4. Inserisci l'utensile alla profondità. Almeno due terzi del foro della pinza.
5. Serra alla coppia specificata con una chiave adeguata o un dispositivo di serraggio controllato dalla coppia.
Dopo che il portapinze è in torretta
1. Indica il gambo dell'utensile, non il corpo del portapinze, a 2×D dal dado.
2. Esegui un ciclo di riscaldamento alla velocità prevista per 30 secondi prima del primo taglio. Questo assesta la pinza e rivela problemi di bilanciamento grossolani prima che diventino scarti.
3. Controlla il primo pezzo, poi controlla di nuovo dopo 20 pezzi. La presa della pinza si rilassa leggermente nella prima ora di utilizzo.
Intervalli di manutenzione
| Controllo | Frequenza | Azione se fuori specifica |
|---|---|---|
| Pulizia del cono | Ogni cambio utensile | Asciuga; sostituisci il portapinze se corroso |
| Usura del foro della pinza | Ogni 200–500 cambi utensile | Sostituisci la pinza |
| Condizione della filettatura del dado | Mensile | Sostituisci il dado se la filettatura è grippata |
| Runout sull'utensile | Settimanale o dopo qualsiasi collisione | Reindica; isola la fonte |
| Bilanciamento (su un banco di bilanciamento) | Dopo qualsiasi collisione o cambio dado | Ribilancia o sostituisci |
Da dove viene il portapinze stesso?
Un portapinze per utensili motorizzati è buono solo quanto la rettifica del suo cono e il suo dado. Il corpo del portapinze necessita di un cono rettificato concentrico al gambo entro pochi micron, un dado temprato e rettificato e una pinza il cui foro e cono sono rettificati in un'unica configurazione.
BQUQ gestisce quattro linee di produzione in un'unica fabbrica a Dongguan — lavorazione CNC a ±0,005 mm, tranciatura metalli, molle su misura e produzione di dissipatori termici — tutte sotto ISO9001. Pinze portautensili, dadi e i mandrini a pinza di accoppiamento per macchine Swiss e a torretta sono prodotti nello stesso reparto, il che significa che le tolleranze sono controllate alla fonte anziché assemblate da fornitori misti.
Puoi consultare le gamme standard qui:
- Pinze portautensili — corpi serie ER e TG, dadi e chiavi
- Mandini a pinza per macchine di tipo Swiss — azionamento idraulico e pneumatico per tornitura ad alto volume
- Pinze per tornio automatico — pinze a molla e boccole di guida per macchine Swiss e a camme
Per come il portapinze si interfaccia con il mandrino della macchina, vedi interfacce mandrino-pinza spiegate.
Domande frequenti
D: Quale grado di bilanciamento dovrebbe avere un portapinze per utensili motorizzati?
R: G2.5 è lo standard pratico per la maggior parte degli utensili motorizzati su torretta fino a circa 10.000 rpm. Al di sopra, specifica G1.0 e conferma il contributo di bilanciamento dell'unità motorizzata stessa. Ricorda che il grado si applica al portapinze assemblato — corpo, pinza, dado e utensile — non al solo corpo. Un corpo bilanciato con un dado non abbinato non soddisfa G2.5.
D: Perché il mio utensile scivola nella pinza anche quando serro forte il dado?
R: Lo slittamento è di solito un problema di area di contatto, non di coppia. Verifica che il gambo sia inserito per almeno due terzi del foro della pinza, che non stai afferrando su una faccia piana Weldon o una tacca e che la pinza e il cono siano puliti. Una pinza usurata o una filettatura del dado grippata riducono anche la presa. Sostituisci la pinza prima di aumentare la coppia.
D: Posso usare lo stesso portapinze per forare e fresare su una stazione utensile motorizzata?
R: Sì, entro certi limiti. La foratura richiede basso runout e presa moderata; la fresatura richiede la massima presa e un bilanciamento migliore perché il carico è intermittente. Per la fresatura, usa la dimensione di pinza più grande consentita dalla stazione, mantieni lo sbalzo corto e controlla il bilanciamento dopo ogni cambio utensile. Per la foratura piccola, dai priorità al runout rispetto alla presa.
D: Ogni quanto dovrebbero essere sostituite le pinze per utensili motorizzati?
R: Nella tornitura di produzione, 200–500 cambi utensile per pinza è un valore di pianificazione ragionevole, ma il vero innesco è la misurazione. Sostituisci quando il runout sull'utensile supera la tua tolleranza, quando il foro mostra una fascia di usura o quando la forza di presa cala sensibilmente. Le pinze sono materiali di consumo; trattarle come utensili permanenti è il modo in cui le officine finiscono per inseguire conicità inspiegabili.
D: Un dado a cuscinetto migliora davvero la presa?
R: Sì. Un dado a cuscinetto converte più della coppia applicata in forza di serraggio assiale perché rimuove la maggior parte dell'attrito tra il dado e la pinza. Ciò significa che la pinza si chiude più forte a parità di sforzo sulla chiave. Migliora anche la ripetibilità, il che conta quando diversi operatori serrano lo stesso portapinze nei vari turni. Usa il dado specificato per il portapinze.
Risorse correlate
- Informazioni su BQUQ e il nostro reparto produttivo di Dongguan: /about/
- Pinze portautensili, dadi e portautensili: /tool-holder-collet-chucks/
- Mandini a pinza tipo Swiss e azionamento: /power-chucks-swiss/
- Pinze per tornio automatico e boccole di guida: /auto-lathe-collets/
- Tendenze del settore nella tornitura di precisione: /industry-dynamics/
- Articoli tecnici e guide di ingegneria: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio dalla produzione: /case/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori termici in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


