
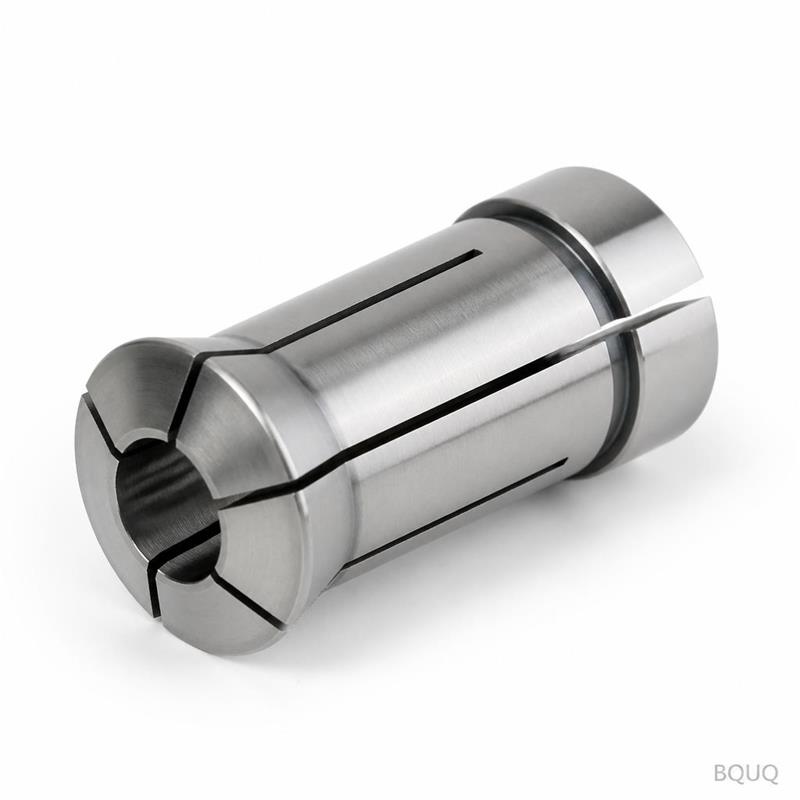
Pinze portafrese per fresatura: rigidità sotto carico laterale
Risposta breve: una pinza portafrese mantiene rigidamente una fresa solo quando tre condizioni sono soddisfatte: lunghezza di presa pari a 2/3 dell'alesaggio sul gambo, coppia del dado corretta e una pinza rotonda e pulita. Sotto carico laterale, una pinza ER32 con gambo da 20 mm e lunghezza di sporgenza di 60 mm si flette tipicamente di 10-25 µm con una forza radiale di 1 kN, e tale deflessione cresce all'incirca con il cubo della sporgenza. Portando la stessa fresa a 90 mm, la deflessione può triplicare. Gli acquirenti dovrebbero specificare TIR (0,005-0,010 mm tipico per la classe di precisione), coppia del dado e lunghezza di presa, non solo "ER32". BQUQ lavora e rettifica queste pinze in un unico stabilimento ISO9001 a Dongguan e preventiva in 12 ore lavorative.
Perché il carico laterale è la domanda sbagliata da porsi per prima
La fresatura non è foratura. Una punta spinge principalmente lungo il proprio asse, quindi il compito della pinza è in gran parte la presa assiale. Una fresa è soggetta a una forza di taglio radiale che cambia direzione a ogni passaggio di dente, e tale forza agisce come momento flettente sull'intero gruppo: gambo della fresa, pinza, dado, corpo del mandrino, cono del mandrino.
Questo momento flettente è ciò che gli ingegneri intendono per "carico laterale". Non rompe le pinze. Flette il gruppo, e la flessione si manifesta come:
- Deflessione dell'utensile sul tagliente — la causa dominante di errore dimensionale e chatter.
- Micro-scivolamento tra gambo e alesaggio della pinza — la causa di estrazione e deriva graduale del TIR.
- Carico non uniforme sui denti — un tagliente taglia più degli altri, il che usura più rapidamente la fresa e peggiora la finitura superficiale.
Quindi la domanda utile non è "una pinza portafrese può sopportare carichi laterali?" ma "quanto si flette questo specifico gruppo pinza, e quanta parte del carico raggiunge l'alesaggio della pinza invece della faccia del mandrino?"
La geometria che controlla realmente la rigidità
Lunghezza di presa: la regola dei 2/3
Una pinza afferra lungo il proprio alesaggio. Se il gambo della fresa entra solo nel terzo anteriore della pinza, la porzione posteriore della pinza si chiude verso l'interno senza contattare nulla, la pinza si inclina nel dado e il gruppo perde sia concentricità che rigidità.
La regola pratica nella maggior parte delle officine: inserire il gambo in modo che occupi almeno due terzi dell'alesaggio della pinza, e mai meno del diametro del gambo in lunghezza. Per una pinza ER32 (46 mm totali, circa 40 mm di alesaggio utilizzabile), un gambo da 20 mm dovrebbe essere inserito per 26-30 mm.
| Dimensione pinza | Intervallo alesaggio nominale | Presa utile tipica | Presa minima per gambo da 12 mm |
|---|---|---|---|
| ER16 | 1-10 mm | ~24 mm | 12-16 mm |
| ER20 | 1-13 mm | ~30 mm | 12-16 mm |
| ER25 | 1-16 mm | ~34 mm | 14-18 mm |
| ER32 | 2-20 mm | ~40 mm | 16-22 mm |
| ER40 | 3-26 mm | ~46 mm | 18-26 mm |
I valori sono tipici per pinze standard DIN 6499; verificare sul disegno specifico del fornitore.
Sporgenza: la penalità cubica
La deflessione di una trave a sbalzo scala con il cubo della lunghezza non supportata. Passare da 50 mm a 75 mm di lunghezza di sporgenza è un aumento di lunghezza di 1,5 volte e un aumento teorico di deflessione di 3,4 volte per la stessa forza. Questo è il motivo per cui una pinza portafrese corta spesso supera un portautensile più lungo, nominalmente "più rigido".
Conseguenza pratica: scegliere la pinza più corta che superi il pezzo e l'attrezzatura. Se è necessario raggiungere in profondità, accettare che si sta scambiando rigidità per portata e ridurre di conseguenza la profondità di taglio radiale.
Tipo di dado e cuscinetto
Il dado svolge due funzioni: spinge la pinza nel cono a 16° del mandrino e deve farlo senza torcere la pinza. Un dado semplice striscia sulla faccia della pinza e può ruotarla leggermente durante il serraggio. Un dado a cuscinetto (ad aghi o a sfere) disaccoppia la rotazione dal serraggio, quindi la stessa coppia manuale produce una forza di serraggio maggiore e più costante.
| Tipo di dado | Forza di serraggio a coppia uguale | Coerenza TIR | Uso migliore |
|---|---|---|---|
| Dado semplice | Base | Discreta | Finitura leggera, basso volume |
| Dado a sfere | ~1,3-1,6× base | Buona | Fresatura generale |
| Dado a aghi | ~1,5-1,8× base | Molto buona | Sgrossatura pesante, alti RPM |
I moltiplicatori sono intervalli indicativi da dati tipici dei fornitori, non valori garantiti.
Quanto costa realmente il TIR in una fresatura
Il runout totale indicato è la somma dell'errore del cono del mandrino, dell'errore della pinza, dell'errore di sede del dado e dell'errore del gambo. Un TIR di 0,010 mm sulla faccia della pinza può diventare 0,020-0,030 mm sulla punta della fresa una volta aggiunta la sporgenza.
In fresatura, il runout significa che un tagliente fa la maggior parte del lavoro. Con una fresa a 4 taglienti e 0,020 mm di runout, il tagliente alto può sopportare un carico di truciolo superiore del 40-60% rispetto alla media. Quel tagliente si scheggia per primo, si scalda per primo e stabilisce il limite di usura per l'intero utensile.
Per un trattamento più approfondito della misurazione e del controllo di questo fenomeno, consultare la nostra guida su come misurare e controllare il TIR della pinza.
Pressione di serraggio: quanto è sufficiente e quando è troppo
Più coppia non è automaticamente meglio. Serrare eccessivamente una pinza oltre il suo intervallo elastico deforma permanentemente l'alesaggio a campana, dopodiché non afferrerà mai più in modo uniforme, anche alla coppia corretta. Un serraggio insufficiente lascia che il gambo scivoli sotto carico laterale alternato.
Un approccio pratico per le pinze ER:
1. Pulire l'alesaggio della pinza, il cono del mandrino e le filettature del dado. Un singolo truciolo nel cono può aggiungere 0,01 mm di TIR.
2. Inserire prima la pinza nel dado, poi avvitare sul mandrino — mai premere una pinza carica nel cono.
3. Serrare alla coppia nominale del costruttore del portautensile con una chiave dinamometrica, non a sensazione.
4. Ricontrollare dopo i primi 30 minuti di taglio; i nuovi gruppi spesso si assestano.
Trattiamo la meccanica di questo in come la pressione di serraggio della pinza influisce su precisione e vita dell'utensile.
Abbinare il design della pinza al lavoro di fresatura
Il corpo del mandrino stesso conta. Lo spessore della parete al cono, la precisione dell'angolo a 16°, la durezza della superficie del cono e la concentricità della filettatura del dado contribuiscono tutti al risultato finale. Un mandrino rettificato dopo il trattamento termico mantiene la sua geometria molto più a lungo di uno rettificato prima.
Per una disamina completa di queste variabili, vedere design della pinza portafrese: cono, dado e geometria del corpo.
| Operazione di fresatura | Portautensile suggerito | Lunghezza di presa | Obiettivo TIR tipico |
|---|---|---|---|
| Finitura, frese a candela piccole | Pinza portafrese ER16 / ER20 | ≥2/3 alesaggio | 0,005-0,010 mm |
| Fresatura generica | Pinza portafrese ER32 | ≥2/3 alesaggio | 0,008-0,015 mm |
| Sgrossatura pesante | Pinza portafrese ER40 o TG100 | ≥2/3 alesaggio | 0,010-0,020 mm |
| Portata profonda | Pinza portafrese estesa, profondità di taglio ridotta | ≥2/3 alesaggio | 0,015-0,025 mm |
| Produzione ad alto volume | Pinza portafrese a cambio rapido | ≥2/3 alesaggio | 0,005-0,010 mm |
Gli obiettivi TIR sono valori tipici per portautensili di classe di precisione; le classi generiche possono essere meno strette.
Quando una pinza portafrese è la scelta sbagliata
Le pinze portafrese sono ottimi generalisti, ma non sempre la risposta rigida:
- Carico radiale molto elevato con sporgenza corta — un portautensile a calettamento o idraulico di solito vince in rigidità e TIR.
- Gambi fresa con piani o estremità Weldon — una pinza afferra un gambo rotondo; un portautensile a bloccaggio laterale è progettato per il piano.
- Cambi utensile ripetuti ad alto volume — i sistemi a cambio rapido riducono l'errore di setup, ma aggiungono interfacce che devono essere controllate ciascuna.
Per la maggior parte delle officine conto terzi e della produzione a volume medio, tuttavia, una pinza portafrese ER o TG ben realizzata con lunghezza di presa e coppia corrette è il miglior equilibrio tra costo, precisione e flessibilità.
Cosa specificare al momento dell'acquisto
Se si acquistano pinze portafrese o le pinze che vi si inseriscono, mettere questi dati sul disegno o sull'ordine:
- Serie della pinza e dimensione dell'alesaggio, con classe di tolleranza.
- Precisione del cono del corpo e requisito di rettifica post-trattamento termico.
- Tipo di dado (semplice, a sfere, ad aghi) e coppia nominale.
- Limite TIR misurato a una distanza dichiarata dalla faccia.
- Materiale e durezza del corpo e della pinza.
- Grado di bilanciamento se l'applicazione supera circa 15.000 RPM.
BQUQ produce pinze portafrese e pinze abbinate su quattro linee di produzione in un unico stabilimento a Dongguan, con lavorazioni CNC mantenute a ±0,005 mm e controllo qualità ISO9001. Il MOQ è flessibile, il che conta se si sta validando un nuovo portautensile prima di impegnarsi in volumi. Sfogliare la gamma di pinze portafrese per portautensili e la serie di pinze per tornio automatico per le dimensioni che produciamo più spesso.
Domande frequenti
D: Posso usare una pinza portafrese ER per fresatura pesante?
R: Sì, entro certi limiti. Una pinza ER32 o ER40 con lunghezza di presa completa, dado a cuscinetto alla coppia nominale e sporgenza corta gestisce la maggior parte delle sgrossature in acciaio e alluminio. Il vincolo è di solito la deflessione, non la presa. Se serve la massima rigidità a grande portata, un portautensile a calettamento o idraulico supererà una pinza. Per la fresatura generale, una pinza portafrese correttamente configurata è del tutto adeguata.
D: Quanto runout è accettabile per una pinza portafrese da fresatura?
R: Per lavori di finitura, puntare a 0,005-0,010 mm di TIR sulla faccia della pinza. Per fresatura generale, 0,010-0,015 mm è utilizzabile. Oltre circa 0,020 mm, un tagliente inizia a sopportare un carico di truciolo sproporzionato, il che riduce la vita dell'utensile e peggiora la finitura superficiale. Misurare sempre sulla punta della fresa, non solo sulla pinza, perché la sporgenza amplifica il runout.
D: Perché la mia fresa si estrae dalla pinza durante la fresatura?
R: L'estrazione deriva quasi sempre da lunghezza di presa insufficiente o forza di serraggio insufficiente. Se il gambo è inserito solo nel terzo anteriore della pinza, l'alesaggio posteriore non lo contatta mai. Combinare questo con un dado semplice serrato a sensazione, e il carico laterale alternato fa uscire la fresa. Pulire l'alesaggio, inserire a due terzi di profondità e serrare il dado alla coppia nominale del costruttore del portautensile.
D: Un dado a cuscinetto migliora davvero la rigidità in fresatura?
R: Migliora la coerenza del serraggio, che supporta la rigidità. Un dado a cuscinetto converte più della coppia di serraggio in forza di serraggio assiale invece che in attrito contro la faccia della pinza, tipicamente 1,3-1,8× in più a parità di sforzo manuale. Ciò significa meno probabilità di serraggio insufficiente e meno probabilità di torcere la pinza durante il serraggio. Il corpo del mandrino e il cono stabiliscono comunque il limite di rigidità.
D: Ogni quanto tempo vanno sostituite le pinze per fresatura?
R: Sostituire quando il TIR deriva oltre l'obiettivo, quando l'alesaggio mostra rigature o deformazione a campana, o quando la pinza non afferra più uniformemente un gambo noto come buono. In produzione mista, molte officine ispezionano le pinze trimestralmente e ritirano più spesso quelle usate per sgrossatura. Le pinze sono materiali di consumo; una pinza usurata costa silenziosamente vita dell'utensile e scarti molto prima di cedere visibilmente.
Risorse correlate
- Informazioni su BQUQ e la nostra presenza produttiva a Dongguan: /about/
- Pinze portafrese, portautensili e mandrini motorizzati: /tool-holder-collet-chucks/
- Serie di pinze per tornio automatico per macchine a fantina mobile e a camme: /auto-lathe-collets/
- Mandrini motorizzati e bloccaggio per fantina mobile: /power-chucks-swiss/
- Tendenze del settore nella produzione di precisione: /industry-dynamics/
- Articoli tecnici e guide ingegneristiche: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contattare il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), stampaggio metalli, molle personalizzate e produzione di dissipatori di calore in un unico stabilimento ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


