
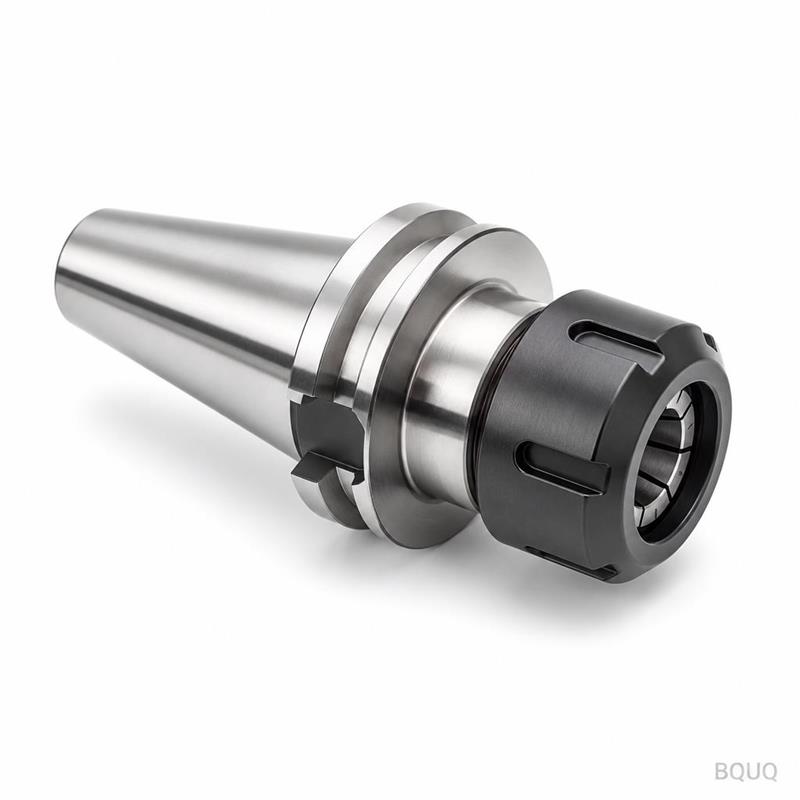
Pinze per lavorazioni di piccolo diametro: sotto 1 mm
Risposta breve: Sotto 1 mm, la pinza non è più solo un supporto — è il sistema di precisione. Utilizzare una pinza di precisione ER11 o ER8 (o una pinza di tipo svizzero con boccola di guida abbinata) con eccentricità totale indicata mantenuta sotto 0,005 mm, tolleranza dell'alesaggio abbinata alla barra entro 0,01 mm e pressione di serraggio mantenuta sufficientemente bassa da evitare lo schiacciamento di pareti sottili. Sotto 0,5 mm, prevedere di ridurre la profondità di taglio, aumentare la velocità del mandrino e utilizzare un setup con refrigerante o getto d'aria per evacuare i trucioli. BQUQ lavora quotidianamente caratteristiche sotto 1 mm su quattro linee di produzione in un'unica fabbrica a Dongguan, con preventivi in 12 ore lavorative.
Perché le lavorazioni di piccolo diametro falliscono sulla pinza, non sull'utensile?
La maggior parte dei problemi di tornitura e fresatura sotto 1 mm risale all'interfaccia tra il pezzo e la pinza, non al tagliente. A 0,8 mm di diametro, un errore di eccentricità di 0,02 mm è il 2,5% del diametro. A 0,3 mm, lo stesso errore è quasi il 7%. L'utensile non taglia più un cilindro — taglia un cono, poi un lobo, poi un pezzo rotto.
Ci sono tre modalità di guasto specifiche per le lavorazioni di piccolo diametro:
- Schiacciamento. Una pinza dimensionata per 1,0 mm che serra un perno da 0,8 mm si chiude su due o tre punti invece che sull'intera circonferenza. Le pareti sottili collassano o il perno si trancia.
- Scivolamento ed estrazione. Pinze serrate insufficientemente lasciano che la barra si sposti durante la foratura a piccoli passi o il troncamento. La lunghezza del pezzo varia e la dimensione finita è sbagliata quando te ne accorgi.
- Vibrazione e chatter. Una pinza con scarsa concentricità lascia che una fresa o una punta di piccolo diametro si fletta. A 0,5 mm, la deflessione dell'utensile è spesso maggiore del carico di truciolo stesso.
La soluzione non è una pinza più grande. È un sistema di pinze il cui alesaggio, cono e dado sono tutti dimensionati per il diametro che stai effettivamente trattenendo.
Quali dimensioni di pinze coprono effettivamente sotto 1 mm?
Le pinze ER standard sono realizzate con intervalli di chiusura di 0,5 mm o 1 mm, il che significa che una pinza ER11 marcata "1,0 mm" può trattenere all'incirca 0,5–1,0 mm se è una vera pinza a molla con intaglio. Questo intervallo è troppo ampio per lavorazioni di precisione sotto 1 mm. Si desidera una pinza il cui alesaggio nominale sia entro 0,01 mm dalla barra.
| Famiglia di pinze | Intervallo tipico di alesaggio | Miglior utilizzo sotto 1 mm | Note |
|---|---|---|---|
| ER8 | 0,5–5 mm | Frese a candela, punte da 0,5–1,0 mm | La più piccola ER comune; bassa forza di serraggio |
| ER11 | 0,5–7 mm | Barra e utensili da 0,6–1,0 mm | Ampiamente disponibile; buon equilibrio tra dimensioni e presa |
| ER16 | 1–10 mm | 1,0 mm e oltre | Eccessiva sotto 1 mm, ma stabile |
| 5C | 0,5–26 mm (per alesaggio) | 0,5–1,0 mm con alesaggio dedicato | Rigida; richiede una pinza dedicata per ogni dimensione |
| Pinza di tipo svizzero | 0,5–10 mm | Barra da 0,5–1,0 mm in mandrino a slitta | Deve essere abbinata a una boccola di guida corrispondente |
| TG100 / TG150 | 0,5–10 mm | Punte di piccolo diametro in mandrini di fresatura | Forza di presa superiore rispetto a ER a parità di dimensioni |
La regola pratica: sotto 1 mm, acquistare una pinza con alesaggio dedicato, non un intervallo di chiusura. Una pinza dedicata da 0,8 mm trattiene una barra da 0,8 mm con una frazione dell'eccentricità di una pinza a molla da 0,5–1,0 mm.
Per macchine di tipo svizzero, la boccola di guida e la pinza devono essere un set abbinato. Mescolare marche o stati di usura tra i due introduce un accumulo di eccentricità che nessuna regolazione dell'utensile può risolvere.
Quanto deve essere stretto il runout per parti sotto 1 mm?
L'eccentricità totale indicata (TIR) sulla faccia della pinza è l'unico numero che decide se un pezzo da 0,6 mm esce rotondo. La tabella seguente fornisce obiettivi operativi, non garanzie — la tua macchina, mandrino e materiale influenzano tutti il risultato.
| Diametro del pezzo | TIR target sulla faccia della pinza | Disallineamento accettabile dell'alesaggio | Conseguenza pratica se superato |
|---|---|---|---|
| 1,0 mm | ≤ 0,010 mm | ±0,01 mm | Conicità visibile, finitura scadente |
| 0,8 mm | ≤ 0,008 mm | ±0,01 mm | Ovalità, deriva della punta |
| 0,5 mm | ≤ 0,005 mm | ±0,005 mm | Rottura all'ingresso, chatter |
| 0,3 mm | ≤ 0,003 mm | ±0,005 mm | Non praticabile su ER standard; utilizzare boccola di guida svizzera |
Questi sono valori tipici per un setup pulito e ben mantenuto. Una pinza usurata, un dado rigato o trucioli nel cono aggiungono istantaneamente 0,01–0,03 mm. Ecco perché le lavorazioni sotto 1 mm richiedono un alesaggio della pinza pulito prima di ogni ciclo, non ogni turno.
BQUQ mantiene ±0,005 mm su lavorazioni CNC, e per caratteristiche sub-millimetriche tale tolleranza è raggiunta attraverso la selezione delle pinze e la disciplina di ispezione piuttosto che solo attraverso la macchina.
Quale tipo di pinza si adatta a quale processo per piccoli pezzi?
La pinza giusta dipende se stai trattenendo il pezzo o l'utensile.
Trattenere il pezzo (barra o grezzo)
- Pinza svizzera + boccola di guida. Lo standard per barre sotto 1 mm. La barra è supportata entro micron dalla zona di taglio, quindi la deflessione è minima. Richiede pinza e boccola abbinate, e la rettilineità della barra conta più della tolleranza di diametro.
- Pinza 5C con alesaggio dedicato. Buona per perni corti e rigidi sotto 1 mm su tornio convenzionale. Meno supporto rispetto alla svizzera, ma più semplice da configurare.
- Pinza per tornio automatico (tipo 15, tipo 25). Utilizzata su torni a camme e automatici per piccoli perni ad alta produzione. Dimensioni di alesaggio fino a 0,5 mm sono disponibili. Vedere la gamma di pinze per tornio automatico per la serie standard.
Trattenere l'utensile (punta, fresa, alesatore)
- Mandrino portapinza ER11 o ER8. Il default per frese a candela micro. Mantenere il dado pulito e serrare a coppia specificata — un serraggio eccessivo deforma la pinza e aggiunge eccentricità.
- Pinza TG100. Presa superiore per punte di piccolo diametro dove il rischio di estrazione è elevato.
- Portautensili idraulico o a calettamento. Migliore eccentricità disponibile, ma limitato a gambi superiori a circa 3 mm. Non applicabile sotto 1 mm nella maggior parte delle officine.
Per la fresatura micro su un centro di lavoro, un mandrino portapinza per portautensili bilanciato con pinza ER11 o ER8 è la scelta pratica. Il bilanciamento conta di più man mano che la velocità del mandrino supera i 20.000 rpm.
Quale pressione di serraggio è sicura sotto 1 mm?
La pressione di serraggio è dove la maggior parte dei setup sotto 1 mm fallisce. Una pinza che afferra comodamente una barra da 12 mm schiaccerà un tubo a parete sottile da 0,8 mm alla stessa coppia.
Linee guida che valgono in pratica:
- Tubi a parete sottile e boccole sotto 1 mm di parete: ridurre la forza di serraggio al minimo che impedisce lo scivolamento. Utilizzare una pinza con alesaggio dedicato, non una a chiusura, in modo che il carico si distribuisca sulla circonferenza.
- Perni pieni e barre: la coppia standard di solito va bene, ma controllare i segni di contatto dopo il primo pezzo. Se si vedono facce piatte, la pinza è troppo grande o troppo stretta.
- Materiali fragili (plastiche caricate con vetro, alcune ceramiche): utilizzare un adattatore a ganasce morbide o a manicotto diviso all'interno della pinza. Il manicotto distribuisce il carico e previene il contatto puntuale.
- Boccola di guida svizzera: regolata per un leggero accoppiamento scorrevole sulla barra. Troppo stretta e la barra si blocca; troppo lenta e la barra frusta.
Se stai lavorando materiali morbidi o sottili, l'approccio in trattenimento con pinze per materiali morbidi si applica direttamente — la stessa logica si ridimensiona fino a sotto 1 mm.
Come si configura un lavoro sotto 1 mm senza scartare i primi dieci pezzi?
La disciplina di setup conta più di qualsiasi singolo componente. Una sequenza ripetibile:
1. Pulire il cono e l'alesaggio della pinza. Strofinare con panno privo di lanugine e controllare sotto ingrandimento. Un singolo truciolo a 0,5 mm è un errore di diametro dell'1%.
2. Misurare la barra. Confermare il diametro in tre punti lungo la lunghezza. La tolleranza della barra è spesso più ampia della tolleranza dell'alesaggio della pinza.
3. Inserire la pinza nel dado prima di inserire la barra. Le pinze ER devono scattare nell'anello eccentrico del dado; inserire prima la barra deforma la pinza.
4. Serrare alla coppia specificata dal produttore del portautensili. Non di più. Il serraggio eccessivo è la causa più comune di eccentricità sotto 1 mm.
5. Indicare la barra, non la pinza. Misurare il TIR sulla barra a 5–10 mm dalla faccia della pinza.
6. Eseguire un pezzo e ispezionare prima di impegnarsi. Misurare diametro, rotondità e lunghezza. Regolare pressione o velocità prima di eseguire il lotto.
7. Ricontrollare dopo 20 pezzi. La deriva termica e l'accumulo di trucioli cambiano l'eccentricità durante una lavorazione.
Questa sequenza è la stessa utilizzata per lavorazioni di tornitura medicale, dove caratteristiche sub-millimetriche e bordi senza bava sono routine.
E per velocità, avanzamento e controllo dei trucioli?
Sotto 1 mm, il controllo dei trucioli è un rischio maggiore dell'usura dell'utensile. I trucioli che verrebbero spazzati via a 10 mm di diametro si avvolgono, ritagliano e rompono un utensile da 0,5 mm.
Punti di partenza tipici per tornitura e fresatura sotto 1 mm (indicativi, non prescrittivi):
- Velocità del mandrino: alta — spesso 8.000–24.000 rpm per fresatura micro, e i torni svizzeri comunemente funzionano con avanzamento barra a diverse migliaia di rpm.
- Profondità di taglio: impegno radiale del 2–5% del diametro dell'utensile per frese a candela micro.
- Avanzamento per dente: 0,002–0,01 mm per utensili sotto 1 mm.
- Refrigerante: alta pressione o getto d'aria per evacuare i trucioli. Il refrigerante a pioggia può spingere i trucioli indietro nel taglio a questa scala.
- Foratura a piccoli passi: passi brevi con ritrazione completa per evacuare le scanalature.
La guida ai numeri standard delle pinze è utile quando è necessario abbinare una pinza a uno specifico mandrino della macchina o gambo utensile prima di iniziare a tagliare.
Quando si dovrebbe passare a un setup di tipo svizzero?
Se il tuo pezzo è sotto 1 mm di diametro e più lungo di circa 3× il diametro, una macchina di tipo svizzero con pinza e boccola di guida abbinate è di solito l'unica via affidabile. La boccola di guida supporta la barra al taglio, quindi la deflessione rimane entro tolleranza anche a rapporti lunghezza-diametro elevati.
Per perni sotto 1 mm ad alta produzione, la decisione è economica oltre che tecnica: l'attrezzatura di tipo svizzero costa di più inizialmente ma mantiene meglio tolleranza e tempo ciclo rispetto a un tornio convenzionale con pinza 5C. BQUQ gestisce entrambi gli approcci, e la scelta è fatta per pezzo, non per cliente.
Se stai anche trattenendo piccoli pezzi in un mandrino a pinza per operazioni secondarie, la gamma di mandrini a pinza e trattenimento svizzero copre le opzioni che si abbinano a un processo primario sotto 1 mm.
Domande frequenti
D: Una pinza ER11 standard può trattenere accuratamente una barra da 0,5 mm?
R: Sì, ma solo se è una pinza con alesaggio dedicato da 0,5 mm, non un tipo a chiusura da 0,5–1,0 mm. Gli alesaggi dedicati mantengono l'eccentricità sotto 0,005 mm quando puliti e serrati correttamente. Le pinze a chiusura a quella dimensione introducono 0,01–0,02 mm di errore, che è troppo per un pezzo da 0,5 mm.
D: Qual è il diametro più piccolo che una pinza può trattenere in modo affidabile?
R: Il lavoro di produzione è praticabile fino a circa 0,3 mm con una pinza di tipo svizzero e boccola di guida abbinata. Sotto quella soglia, la barra stessa diventa difficile da alimentare e raddrizzare, e il danno da manipolazione domina. La maggior parte delle officine traccia il limite a 0,5 mm per pinze convenzionali e 0,3 mm per svizzere.
D: Come posso evitare che un pezzo sotto 1 mm scivoli nella pinza?
R: Primo, abbinare l'alesaggio alla barra entro 0,01 mm. Secondo, serrare alla coppia specificata — il serraggio insufficiente è la causa usuale. Terzo, controllare olio o trucioli sulla barra e sull'alesaggio della pinza. Se lo scivolamento continua, passare a una pinza a presa superiore come TG100 o una pinza svizzera dedicata invece di aumentare la coppia.
D: Il materiale della pinza conta per lavorazioni di piccolo diametro?
R: Sì. L'acciaio per molle temprato e rinvenuto mantiene la tolleranza dell'alesaggio più a lungo sotto serraggi ripetuti. Gli alesaggi lucidati a specchio riducono l'attrito e i segni su materiali morbidi. Per lavorazioni sotto 1 mm, l'usura dell'alesaggio è il fattore limitante, quindi una pinza temprata di qualità dura molto più a lungo di una morbida.
D: BQUQ può preventivare rapidamente lavorazioni con pinze sotto 1 mm?
R: Sì. BQUQ preventiva in 12 ore lavorative, con MOQ flessibile per prototipi e parti sotto 1 mm a basso volume. Inviare disegni, materiale e quantità target a sc@bquq.com o WhatsApp +86 13713157787. Quattro linee di produzione in un'unica fabbrica a Dongguan coprono lavorazioni CNC, stampaggio, molle e dissipatori di calore sotto un unico sistema ISO9001.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Serie di pinze per tornio automatico e opzioni di alesaggio: /auto-lathe-collets/
- Mandrino a pinza e trattenimento svizzero: /power-chucks-swiss/
- Mandrino portapinza per fresatura micro: /tool-holder-collet-chucks/
- Tendenze del settore nella produzione di precisione: /industry-dynamics/
- Articoli tecnici su pinze e trattenimento: /bquq-blog/
- Casi di studio e contatti: /case/ | /contact/
Redatto dal Team di Ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), stampaggio metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Fonte diretta da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


