
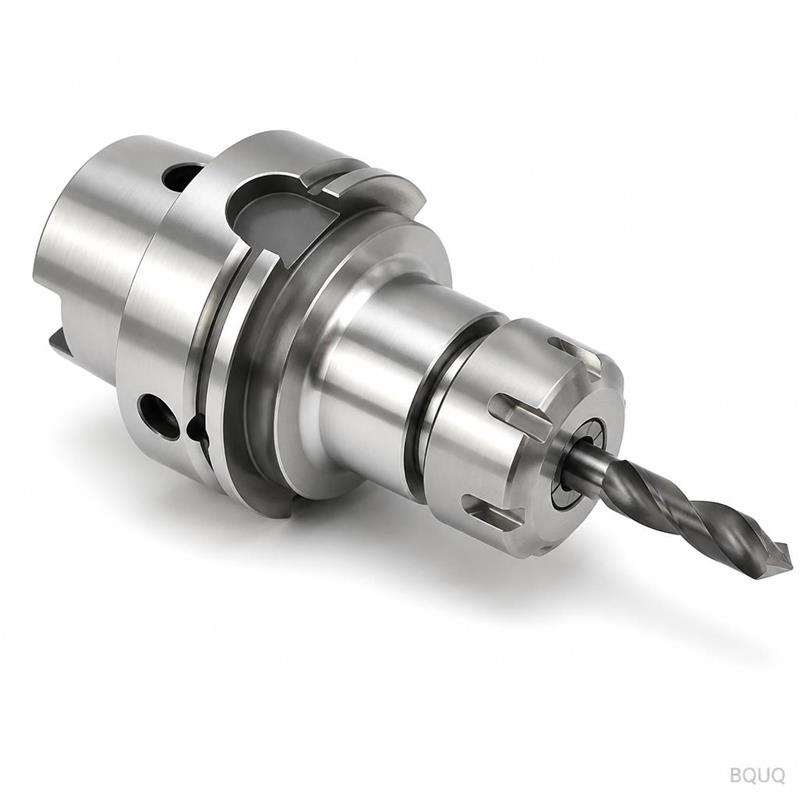
Campo di presa della pinza: cosa può effettivamente trattenere una pinza
Risposta breve: una pinza ER standard trattiene un campo di circa 1 mm totale (0,039 in), ovvero circa ±0,5 mm attorno al suo foro nominale — una pinza ER32 da 10 mm afferra circa 9,5–10,0 mm, non 8–12 mm. Le pinze 5C sono molto più precise, tipicamente +0,000/-0,015 mm sul diametro nominale, quindi una pinza 5C trattiene essenzialmente un solo diametro. Le pinze di tipo svizzero si collocano tra le due, spesso con 0,1–0,5 mm di chiusura utile a seconda del design della testa portapinza. Il campo di presa è un compromesso: più ampia è la chiusura, peggiore è la concentricità e più breve è la vita della pinza.
Perché una pinza non può trattenere "qualsiasi dimensione vicino a 10 mm"
Una pinza non è una griffa di mandrino. È una bussola scanalata in acciaio temprato (o talvolta in berillio rame, bronzo o rivestita in carburo) che viene compressa da una sede conica. Le scanalature sono ciò che permette al foro di restringersi. Quando si chiude una pinza, ogni segmento tra due scanalature si piega verso l'interno e il foro assume una forma leggermente poligonale anziché un cerchio perfetto.
Questa geometria è l'intera storia del campo di presa. Una pinza con 8 scanalature si chiude in 8 archi. Più la si comprime, più gli archi si appiattiscono e più il modello di contatto passa da "presa a cerchio completo" a "contatto lineare sui bordi delle scanalature". L'area di contatto diminuisce, la forza di serraggio per unità di area aumenta e il pezzo o il gambo dell'utensile inizia a subire carichi puntiformi.
Ci sono tre conseguenze pratiche:
1. La concentricità si degrada. La pinza non si posiziona più simmetricamente sul cono, quindi il TIR aumenta.
2. La forza di presa diventa irregolare. Alcuni segmenti mordono, altri toccano appena.
3. La vita della pinza si accorcia. Le cricche di fatica iniziano alle radici delle scanalature e, una volta che una pinza è stata eccessivamente compressa, non torna mai al suo foro originale.
Questo è il motivo per cui ogni standard serio per pinze — DIN 6499 per ER, ISO 15488, la specifica 5C e i vari standard di tipo svizzero — definisce un foro nominale più una piccola finestra comprimibile, non una vasta banda dimensionale.
Qual è il campo di presa effettivo dei tipi di pinza comuni?
La tabella seguente fornisce valori tipici. Considerali come indicazioni ingegneristiche indicative, non come sostituto del disegno del produttore della pinza.
| Tipo di pinza | Esempio di foro nominale | Campo di chiusura tipico | Finestra di presa utilizzabile | Note |
|---|---|---|---|---|
| ER8 / ER11 | 3 mm | ~0,5 mm totale | 2,75–3,0 mm | Le pinze piccole si comprimono meno in termini assoluti |
| ER16 / ER20 | 6 mm | ~1,0 mm totale | 5,5–6,0 mm | Chiusura standard DIN 6499 |
| ER25 / ER32 | 10 mm | ~1,0 mm totale | 9,5–10,0 mm | Dimensione più comune in officina |
| ER40 / ER50 | 20 mm | ~1,0 mm totale | 19,0–20,0 mm | Corpo più grande, stessa chiusura nominale |
| 5C tonda | 12 mm | ~0,015 mm | essenzialmente solo nominale | Temprata, campo elastico minimo |
| 5C di emergenza (morbida) | qualsiasi | 0,5–1,0 mm | alesata a misura | Alesala tu stesso, poi è nominale |
| Tipo svizzero (boccola guida) | 5 mm | 0,1–0,5 mm | dipende dalla testa portapinza | Le versioni rivestite in carburo afferrano più stretto |
| TG100 / TG150 | 12 mm | ~1,0 mm | 11,0–12,0 mm | Forza di presa superiore rispetto a ER |
Due cose risaltano. Primo, le pinze ER di ogni dimensione condividono all'incirca la stessa chiusura assoluta — circa 1 mm — indipendentemente dal diametro del corpo. Secondo, le pinze 5C non sono realmente "comprimibili" nel senso delle ER; sono temprate a molla per afferrare un diametro nominale con pochi micron di cedevolezza.
La regola del 1 mm per le pinze ER
La DIN 6499 definisce le pinze ER come comprimibili di circa 1 mm totale sul foro nominale. In pratica, la maggior parte dei produttori raccomanda di utilizzare solo la metà superiore di quella finestra — circa 0,5 mm — per qualsiasi applicazione in cui l'oscillazione conta. Se devi trattenere 9,0 mm in una ER32, acquista la pinza da 9 mm, non quella da 10 mm compressa.
Una regola pratica utile: il foro della pinza dovrebbe essere entro lo 0,5% del diametro del pezzo per lavori di precisione, e entro il 2% per lavori generali. Per un gambo da 10 mm, ciò significa 9,95–10,0 mm per la precisione e 9,8–10,2 mm per la lavorazione generale.
Perché la 5C si comporta diversamente
Le pinze 5C sono temprate e rettificate a un foro nominale con un campo elastico molto piccolo. La specifica classica 5C consente alla pinza di chiudersi sul diametro nominale e afferrarlo, ma non tollera di essere utilizzata come pinza "di campo". Se devi trattenere 11,8 mm, acquisti una pinza 5C da 11,8 mm — oppure acquisti una 5C morbida (di emergenza) e la alesi a misura.
Questa è una caratteristica, non un limite. Poiché la pinza è dimensionata per il pezzo, il TIR può essere mantenuto a pochi micron e la presa è uniforme su tutta la circonferenza. Ecco perché la 5C rimane lo standard per i lavori di seconda operazione di precisione sui torni.
In che modo il campo di presa influisce sull'oscillazione e sulla precisione?
Oscillazione e campo di presa sono in compromesso diretto. Una pinza utilizzata al suo foro nominale si posiziona simmetricamente nel cono e afferra su un cerchio completo. Una pinza compressa di 0,8 mm si posiziona leggermente fuori asse e afferra su una banda di contatto ridotta.
| Chiusura dal nominale | Impatto tipico sul TIR | Modello di contatto | Uso raccomandato |
|---|---|---|---|
| 0 mm (nominale) | Migliore ottenibile, ad es. ≤0,005 mm | Cerchio completo | Tornitura di precisione, rettifica, ispezione |
| 0,1–0,3 mm | Leggero aumento, spesso ≤0,01 mm | Quasi cerchio completo | Fresatura e foratura CNC generali |
| 0,3–0,5 mm | Notevole, 0,02–0,05 mm | Banda ridotta | Sgrossatura, lavori non critici |
| >0,5 mm | Scarso e imprevedibile | Contatto di bordo/linea | Evitare dove la precisione conta |
Questi valori sono tipici per una pinza di buona qualità, temprata e rettificata, in un cono pulito e non danneggiato. I tuoi numeri dipenderanno dal dado del mandrino, dalle condizioni del cono e dal mandrino.
Se stai inseguendo un TIR a singola cifra di micron, la pinza è solo un anello della catena. Il cono, il dado e il gambo contano tutti. La nostra guida su TIR della pinza e cosa lo determina realmente scompone quella catena, e il confronto tra tolleranza della pinza rispetto al mandrino a 3 griffe mostra dove una pinza vince e dove no.
Come si sceglie la pinza giusta per un dato diametro?
La decisione è più semplice di quanto molti pensino. Segui questi passaggi:
1. Misura il diametro effettivo del gambo o del pezzo. Non quello nominale. Un gambo di punta "da 10 mm" è spesso 9,95 mm; una barra "da 10 mm" può essere 9,90 mm.
2. Scegli la pinza il cui foro nominale è uguale o leggermente più grande del diametro misurato.
3. Controlla la chiusura. Se la differenza supera 0,5 mm per ER, passa alla dimensione inferiore successiva.
4. Controlla il campo del mandrino stesso. Un mandrino portapinza con dado ha un campo di serraggio definito; superarlo danneggia il dado e il cono.
5. Per lavori ad alto volume o alta precisione, vai su misura. Un foro dedicato abbinato al tuo pezzo elimina completamente il compromesso.
Per i torni di tipo svizzero, la stessa logica si applica alla boccola guida, ma le tolleranze sono più strette e la boccola è solitamente rivestita in carburo. La guida al diametro del naso della pinza copre come la geometria del naso interagisce con l'alimentazione della barra e la boccola guida.
Quando acquistare una pinza personalizzata invece di comprimerne una standard
I fori personalizzati hanno senso quando:
- Il diametro del pezzo è non standard (ad es. 7,42 mm) e il volume giustifica una pinza dedicata.
- Il pezzo è a parete sottile e non può tollerare carichi puntiformi da una pinza eccessivamente compressa.
- Il materiale è tenero (alluminio, ottone, plastiche) e hai bisogno della massima area di contatto per evitare segni.
- Stai utilizzando un tornio di tipo svizzero o un tornio automatico dove la pinza fa parte della catena di precisione della macchina.
BQUQ produce pinze a foro tondo, esagonale, quadrato e con profilo speciale, incluse varianti lucidate a specchio e temprate, in un'unica fabbrica a Dongguan. I fori personalizzati vengono quotati da un disegno in 12 ore lavorative e il MOQ è flessibile — un pezzo è possibile per un prototipo, con prezzi che diminuiscono all'aumentare del volume.
E per quanto riguarda le pinze a molla e le pinze per torni automatici?
Le pinze a molla (chiamate anche mandrini portapinza a molla o pinze per torni automatici) sono una famiglia diversa dalle ER e 5C. Sono utilizzate su torni automatici e macchine di tipo svizzero e sono progettate attorno a un diametro specifico della barra con un campo di chiusura definito integrato nella camma o nell'azionamento idraulico della macchina.
| Famiglia | Finestra di presa tipica | Azionamento | Dove viene utilizzata |
|---|---|---|---|
| Pinza per tornio automatico (tipo 15) | 0,1–0,3 mm | Camma / leva | Torni automatici di piccolo diametro |
| Pinza per tornio automatico (tipo 25) | 0,1–0,5 mm | Camma / leva | Torni automatici di medie dimensioni |
| Pinza per tornio automatico (tipo 36–46) | 0,2–0,8 mm | Camma / leva | Lavori su barre più grandi |
| Pinza di tipo svizzero | 0,1–0,5 mm | Idraulico / pneumatico | Torni CNC svizzeri |
| Boccola guida | 0,01–0,05 mm | Fissa o rotante | Supporto barra svizzero |
La differenza chiave è che le pinze per torni automatici e svizzere sono progettate per essere azionate ripetutamente con cicli elevati, quindi il campo di chiusura è funzione della corsa della macchina, non solo dell'elasticità della pinza. Spingersi oltre la corsa progettata incrina la pinza alle radici delle scanalature.
La nostra gamma di pinze per torni automatici copre i corpi comuni di tipo 15, 25 e 36–46, e la pagina mandrini motorizzati per macchine svizzere copre il lato dell'azionamento idraulico e pneumatico.
In che modo il design del mandrino portapinza limita il campo di presa?
Una pinza è solo metà del sistema. Il corpo del mandrino, l'angolo del cono, il dado e il meccanismo di chiusura stabiliscono tutti il limite reale.
- Angolo del cono. ER utilizza un cono di 8° (16° incluso). L'angolo determina il vantaggio meccanico e il comportamento di autobloccaggio. Un cono usurato modifica la chiusura effettiva.
- Design del dado. Un dado standard rispetto a un dado a cuscinetto cambia quanta coppia raggiunge la pinza. I dadi a cuscinetto consentono una forza di serraggio maggiore a parità di sforzo con la chiave.
- Corsa di chiusura. I mandrini motorizzati e idraulici hanno una corsa definita. Superarla comprime eccessivamente la pinza.
- Condizioni del cono. Sporco, ammaccature o usura da sfregamento nel cono fanno sì che la pinza si posizioni fuori asse, riducendo il campo utilizzabile.
Per applicazioni di portautensili, la gamma di mandrini portapinza per portautensili copre corpi ER, TG e DA con dadi abbinati. Per il bloccaggio del pezzo, un mandrino portapinza con dado offre la presa più prevedibile perché il dado controlla direttamente la trazione assiale.
Manutenzione che preserva il campo di presa
Una pinza che è stata eccessivamente compressa non tornerà indietro. Per mantenere il campo utilizzabile:
- Non chiudere mai una pinza senza un pezzo o un utensile all'interno.
- Pulisci il cono e le scanalature della pinza prima di ogni cambio.
- Conserva le pinze nei loro fori originali o in un supporto, non sciolte in un cassetto.
- Sostituisci le pinze che mostrano cricche alle radici delle scanalature, scolorimento o un foro che non corrisponde più alla sua dimensione nominale.
- Serra il dado alla specifica del produttore — un serraggio insufficiente causa slittamento, un serraggio eccessivo schiaccia la pinza.
Domande frequenti
D: Posso usare una pinza ER32 da 10 mm per trattenere una punta da 9 mm?
R: Solo per lavori di sgrossatura. Si tratta di 1 mm di chiusura, che è l'intero campo DIN 6499 e ben oltre lo 0,5 mm raccomandato per la precisione. Il TIR aumenterà e la punta potrebbe slittare. Acquista la pinza da 9 mm, o un set da 9–10 mm, e conserva la pinza da 10 mm per gambi nominali da 10 mm. Il costo della pinza corretta è molto inferiore al costo di un pezzo scartato.
D: Un campo di presa più ampio è sempre peggiore?
R: Non sempre — dipende dall'applicazione. Per foratura di sgrossatura, maschiatura o per trattenere una barra in un tornio di seconda operazione, una chiusura più ampia è conveniente e la penalità di precisione non importa. Il problema appare quando hai bisogno di concentricità, finitura superficiale o ripetibilità. Allora il campo utilizzabile più ampio è circa la metà della chiusura nominale, e un foro dedicato è ancora meglio.
D: Quanto può effettivamente comprimersi una pinza 5C?
R: Una pinza 5C tonda temprata ha solo pochi micron di campo elastico — effettivamente afferra un diametro nominale. Le pinze 5C morbide o di emergenza possono essere alesate a qualsiasi dimensione entro lo spessore della parete del corpo, dopodiché si comportano come pinze nominali. Se hai bisogno di un campo, la 5C è la famiglia sbagliata; usa ER o una pinza a molla.
D: Il campo di presa cambia con il materiale della pinza?
R: Sì. L'acciaio per molle temprato offre la chiusura standard ma è soggetto a cricche di fatica se eccessivamente compresso. Le pinze in berillio rame e bronzo tollerano una maggiore chiusura e sono utilizzate dove contano la resistenza alla corrosione o le proprietà non magnetiche. Le boccole guida svizzere rivestite in carburo mantengono tolleranze più strette ma hanno quasi nessun campo di chiusura. La scelta del materiale segue l'applicazione, non il contrario.
D: Come faccio a sapere se la mia pinza è eccessivamente compressa?
R: Controlla il foro con un micrometro o uno spillo di riscontro rispetto alla sua dimensione nominale — una pinza usurata leggerà sovradimensionata e non si chiuderà in modo uniforme. Cerca cricche alle radici delle scanalature, bande lucide sul cono o un pezzo che non ripete più il suo TIR dopo un nuovo serraggio. Ognuno di questi segnali indica che la pinza ha perso il suo campo elastico e dovrebbe essere sostituita anziché riutilizzata.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Pinze per torni automatici e gamme di pinze a molla: /auto-lathe-collets/
- Mandrino motorizzati per macchine di tipo svizzero: /power-chucks-swiss/
- Mandrino portapinza per portautensili (ER, TG, DA): /tool-holder-collet-chucks/
- Tendenze del settore nella produzione di precisione: /industry-dynamics/
- Articoli tecnici e guide ingegneristiche: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il nostro team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura/stampaggio di metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


