
Nozioni di base sulla progettazione di stampi progressivi: layout della striscia, fori pilota, stazioni e larghezza della striscia, con regole che determinano il costo dell‘utensile e la qualità del pezzo.
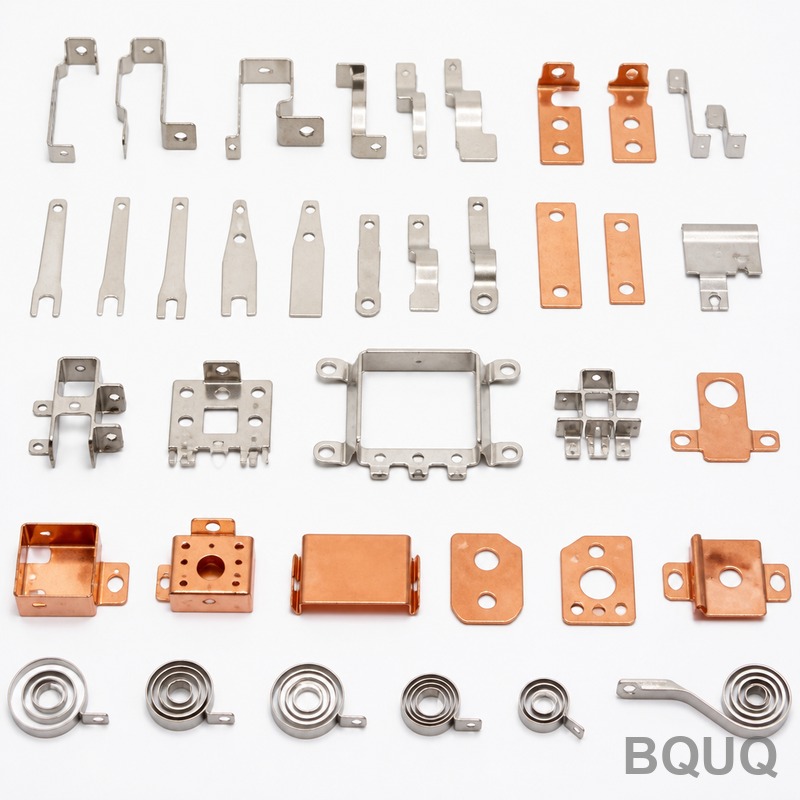
Progettazione di Stampo Progressivo: Nozioni di Base su Layout, Piloti e Larghezza della Striscia
Risposta breve: uno stampo progressivo trasforma una striscia di materiale in bobina in un pezzo finito in un'unica avanzata continua della pressa, aggiungendo caratteristiche stazione per stazione fino a quando l'ultima stazione trancia il pezzo liberandolo. L'intero progetto si basa su tre decisioni: il layout della striscia, lo schema di pilotaggio che mantiene ogni stazione registrata sullo stesso riferimento, e la larghezza della striscia che trasporta il pezzo senza sprechi o debolezze.
Gli stampi progressivi sono il motivo per cui un terminale per connettori costa centesimi invece di dollari: una corsa di pressa, poche centinaia di corse al minuto, e ogni corsa produce un pezzo finito. Ma la velocità è possibile solo perché la striscia è guidata con disciplina a livello di micrometro dalla prima punzonatura alla tranciatura finale. Questa guida copre i fondamenti — layout, piloti, stazioni e larghezza — che determinano se uno stampo funziona per un milione di pezzi o se crea problemi fin dal primo giorno di prova.
Il Layout della Striscia È il Progetto
Il layout è il disegno di come i pezzi sono posizionati sulla striscia: la loro spaziatura (passo), l'orientamento, i ponti di materiale tra di essi, e la sequenza di stazioni che tagliano e formano progressivamente. Tutto il resto ne deriva. Un buon layout massimizza l'utilizzo del materiale e permette che ogni caratteristica sia tagliata in un ordine logico; un cattivo layout spreca il 20% della bobina e costringe le stazioni a combattere tra loro.
| Decisione di layout | Pratica tipica | Cosa controlla |
|---|---|---|
| Passo (distanza di avanzamento) | Lunghezza pezzo + ponte + margine | Uso del materiale, velocità pressa |
| Orientamento del pezzo | Ruotato per adattarsi a larghezza e fibra | Utilizzo, direzione di piega |
| Larghezza del ponte | Tipicamente 1,5–2,5× lo spessore | Resistenza della striscia tra i pezzi |
| Lato del supporto | Uno o entrambi i lati del pezzo | Supporto durante la formatura |
| Ordine delle caratteristiche | Punzonare prima di formare, formare prima di tranciare | Precisione della geometria finale |
Da ricordare: il layout è una decisione di costo presa una volta e bloccata nell'acciaio. Il materiale è tipicamente il costo maggiore in un pezzo stampato, quindi un layout che aumenta l'utilizzo dal 50% al 65% vale più della maggior parte dei trucchi di efficienza dello stampo — e può avvenire solo prima che lo stampo sia tagliato.
Piloti: Il Sistema di Registrazione
Ogni stazione taglia o forma in una posizione relativa alla striscia. Se la striscia si sposta di un pelo tra le stazioni, le caratteristiche si spostano con essa. I piloti sono perni di precisione che scendono nei fori pilota — punzonati all'inizio della striscia — per bloccare la posizione della striscia prima di ogni operazione critica. La prima punzonatura crea il foro pilota, e da quel momento il foro, non il bordo della striscia, è il riferimento.
| Tipo di pilota | Come funziona | Uso tipico |
|---|---|---|
| Piloti rotondi | Scendono in fori rotondi punzonati | Registrazione standard |
| Piloti oblunghi/alleggeriti | Permettono variazioni di avanzamento | Strisce lunghe, materiale sottile |
| Piloti formati | Pilotaggio nel pezzo stesso | Pezzi senza striscia di riserva |
| Pilota in foro tranciato | Usa una caratteristica reale del pezzo | Risparmia materiale |
Da ricordare: il pilotaggio trasforma l'errore di avanzamento della striscia — che può essere di decine di micrometri o più dal alimentatore — in un non-problema, perché il pilota ri-registra la striscia contro lo stampo in ogni stazione. Uno stampo senza un solido pilotaggio è uno stampo la cui tolleranza dipende dalla curvatura del fornitore della bobina.
Ordine delle Stazioni: Punzonare, Formare, Tranciare
Le stazioni sono sequenziate in modo che ogni operazione avvenga su materiale ancora ben supportato, e che la formatura non disturbi mai le caratteristiche tagliate in precedenza. La logica classica: punzonare i fori e rifilare il contorno prima, poi formare pieghe e goffrature, e tranciare il pezzo libero all'ultima stazione. Formare prima di punzonare rischia di deformare i fori; tranciare prima di formare lascia senza striscia per tenere il pezzo.
| Tipo di stazione | Cosa fa | Regola di progettazione |
|---|---|---|
| Punzonatura | Taglia fori e fessure | Fare per primo, mantenere i piloti registrati |
| Rifilatura/separazione | Taglia il contorno progressivamente | Lasciare abbastanza materiale per la formatura |
| Formatura/piega | Modella caratteristiche 3D | Considerare il ritorno elastico nello stampo |
| Coniatura/goffratura | Appiattisce o marca | Stringe lo spessore locale |
| Tranciatura | Separa il pezzo | Ultima stazione, maggiore usura |
Da ricordare: la sequenza esiste per proteggere la precisione. Un foro punzonato vicino a una piega che viene formata successivamente non si sposterà; una piega formata vicino a un foro che viene punzonato successivamente potrebbe spostare la posizione del foro. Il sequenziamento è dove si mostra l'esperienza nella progettazione di stampi, ed è il motivo per cui lo stesso pezzo può funzionare perfettamente in un layout e derivare in un altro.
Larghezza della Striscia: Il Numero che la Gente Sbaglia
La larghezza della striscia sembra banale — larghezza del pezzo più margine — ma è un calcolo complesso. La striscia deve essere abbastanza larga per il pezzo, i ponti, i piloti, e la formatura che tira il materiale lateralmente. Deve anche rimanere entro la larghezza dello stampo e le dimensioni standard della bobina, perché acquistare larghezze di bobina non standard costa un sovrapprezzo e crea sprechi.
| Elemento della striscia | Cosa aggiunge alla larghezza |
|---|---|
| Larghezza del pezzo | Il pezzo stesso, ruotato come da layout |
| Ponti laterali | 1,5–2,5× lo spessore per lato |
| Fori pilota | Fori nel supporto o nelle zone del ponte |
| Margine per formatura | Materiale tirato lateralmente dalle pieghe |
| Margine per curvatura | Assicurazione sulla rettilineità di avanzamento |
| Tolleranza di taglio | ±0,1–0,3 mm sulla larghezza della bobina |
Da ricordare: gli errori di larghezza si manifestano come scarto, non come un difetto ovvio — una striscia leggermente troppo stretta affama le stazioni di formatura e produce distorsioni intermittenti che superano l'ispezione in un pezzo e falliscono nel successivo. La larghezza, come il layout, è decisa prima che l'acciaio sia tagliato e corretta solo con rilavorazione dello stampo.
Utilizzo del Materiale e Scarto
Lo scarto è il denaro che esce dallo stampo. Lo scheletro — la striscia rimasta dopo la tranciatura — è tipicamente il 30–50% della bobina per un layout semplice, meno per uno con nidificazione stretta. Nidificare i pezzi vicini, condividere le linee di taglio tra pezzi adiacenti, e usare il supporto in modo economico aumentano tutti l'utilizzo. Gli stampi progressivi possono anche tranciare due pezzi per passo in una singola fila o in più file dove il volume lo giustifica.
| Approccio di layout | Utilizzo tipico | Ideale per |
|---|---|---|
| Fila singola, ponti larghi | 40–55% | Pezzi semplici, basso volume |
| Fila singola, nidificazione stretta | 55–70% | La maggior parte dei pezzi di produzione |
| Multi-fila / multi-uscita | 60–75% | Pezzi piccoli ad alto volume |
| Linee di taglio condivise | +5–15% rispetto a separate | Pezzi adiacenti simmetrici |
| Riutilizzo del supporto | Dipende dal pezzo | Pezzi che richiedono supporto formato |
Da ricordare: l'utilizzo è una negoziazione tra geometria del pezzo, passo e velocità della pressa. Gli stampi multi-uscita aggiungono costo allo stampo ma possono raddoppiare la produzione per corsa; per un terminale ad alto volume, il premio dello stampo si ripaga in settimane.
Cosa Rende uno Stampo Costoso
Il costo dello stampo segue il numero di stazioni, la precisione e le caratteristiche — non la dimensione del pezzo. Uno stampo di tranciatura semplice può costare poche migliaia di dollari; uno stampo progressivo a 15 stazioni per terminali con formatura, coniatura e tolleranze strette tipicamente costa a cinque cifre; un grande stampo progressivo automobilistico con sensori e passo fine può superare sei cifre. I costi di precisione derivano da acciai per utensili temprati, rettifica, dettagli con elettroerosione a filo, e il tempo di prova per regolare il ritorno elastico e la temporizzazione.
Poiché il costo dello stampo è la barriera che impedisce allo stampaggio di essere un processo per prototipi, la fase di progettazione è dove si risparmia denaro: un layout che rimuove una stazione o rilassa una tolleranza rimuove costo reale dall'utensile. Inviate il disegno del pezzo con il volume annuale reale e le tolleranze, e un'azienda di stampaggio può predisporre il layout della striscia, contare le stazioni e quotare lo stampo prima che vi impegniate. Sulla nostra linea di stampaggio, ogni programma di stampo progressivo inizia con quella revisione del layout — la quotazione dello stampo e quella del pezzo provengono dallo stesso piano di striscia, sotto lo stesso percorso di documentazione ISO9001.
Domande Frequenti
D: Qual è la differenza tra uno stampo progressivo e uno stampo transfer?
Uno stampo progressivo alimenta la striscia di bobina in modo continuo e i pezzi rimangono attaccati alla striscia fino alla tranciatura finale. Uno stampo transfer taglia i pezzi liberi e li muove meccanicamente tra le stazioni — migliore per pezzi grandi o con imbutitura profonda che non possono viaggiare su una striscia.
D: Perché uno stampo progressivo ha bisogno di fori pilota?
I piloti ri-registrano la striscia in ogni stazione così le caratteristiche rimangono allineate indipendentemente dalla variazione dell'alimentatore. Senza piloti, la precisione dipende dalla curvatura della bobina e dalla ripetibilità dell'alimentatore, che non è sufficiente per lo stampaggio con tolleranze strette.
D: Come si calcola la larghezza della striscia per un nuovo stampo?
Larghezza del pezzo più ponti laterali di circa 1,5–2,5× lo spessore del materiale, più margini per fori pilota e formatura, più margine per curvatura e tolleranza di taglio. Il disegno del layout lo definisce con precisione; il costruttore dello stampo dimensiona lo stampo attorno ad esso.
D: Qual è un utilizzo tipico del materiale nello stampaggio progressivo?
Dal quaranta al settanta percento è l'intervallo pratico: layout semplici a fila singola girano al 40–55%, la nidificazione stretta raggiunge il 60–70%, e i layout multi-uscita per piccoli pezzi ad alto volume possono andare oltre. Lo scheletro di scarto è la principale variabile che un layout controlla.
D: Quante stazioni ha tipicamente uno stampo progressivo?
Un pezzo semplice può richiedere 3–6 stazioni (punzonatura, rifilatura, formatura, tranciatura); un terminale per connettori con diverse pieghe e coniatura spesso gira a 10–20; grandi pezzi automobilistici complessi possono superare quel numero. Il numero di stazioni è il principale fattore che determina il costo dello stampo.
Redatto dal Team Ingegneristico BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metallico, molle personalizzate, dissipatori di calore e pinze sotto lo stesso tetto. Inviate i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


