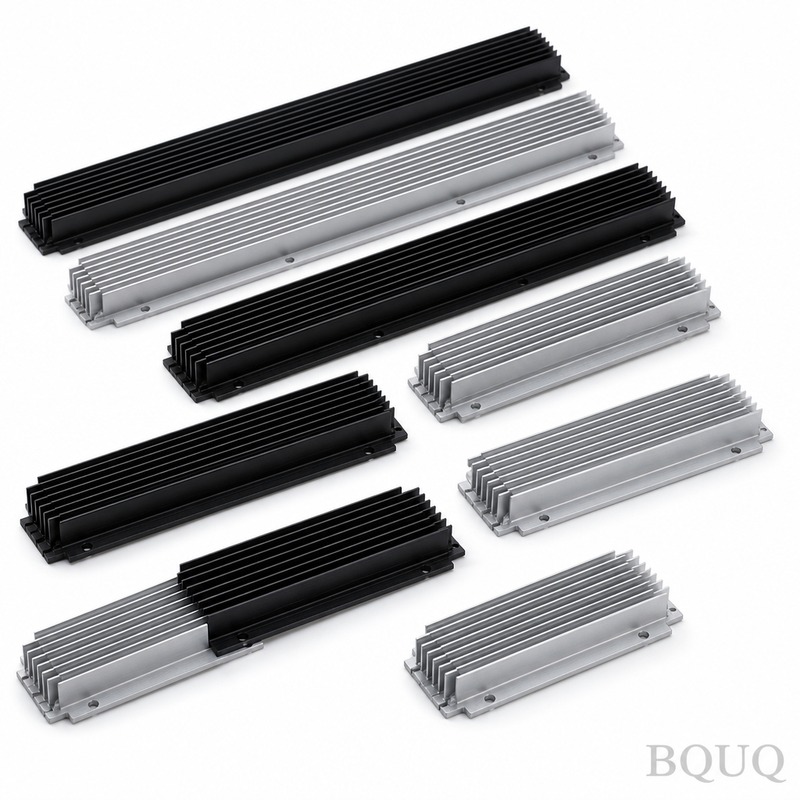
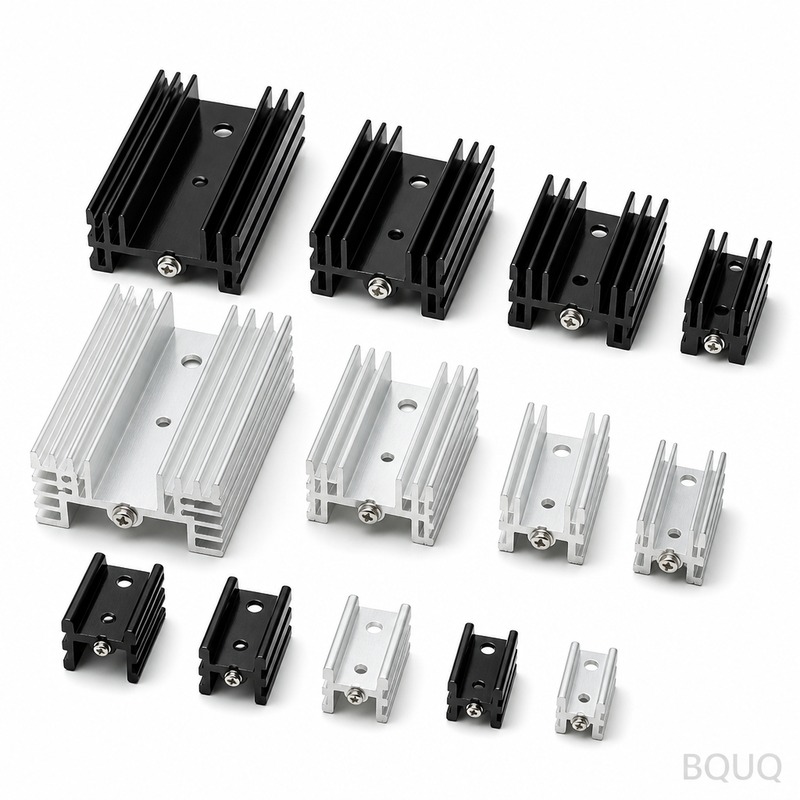
Planarità e Passo delle Alette Misurabili all‘Arrivo Questa è una collezione di dissipatori di calore in alluminio stampato e alettature di raffreddamento prodotte su presse ad alt
Dissipatori di Calore in Alluminio Stampato e Alettature di Raffreddamento | BQUQ Precision
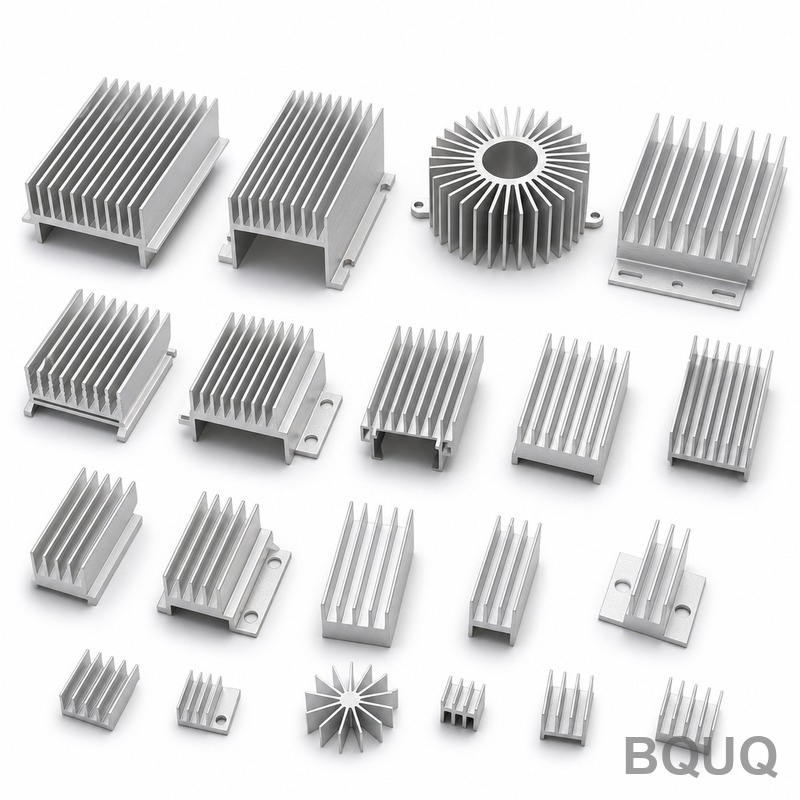
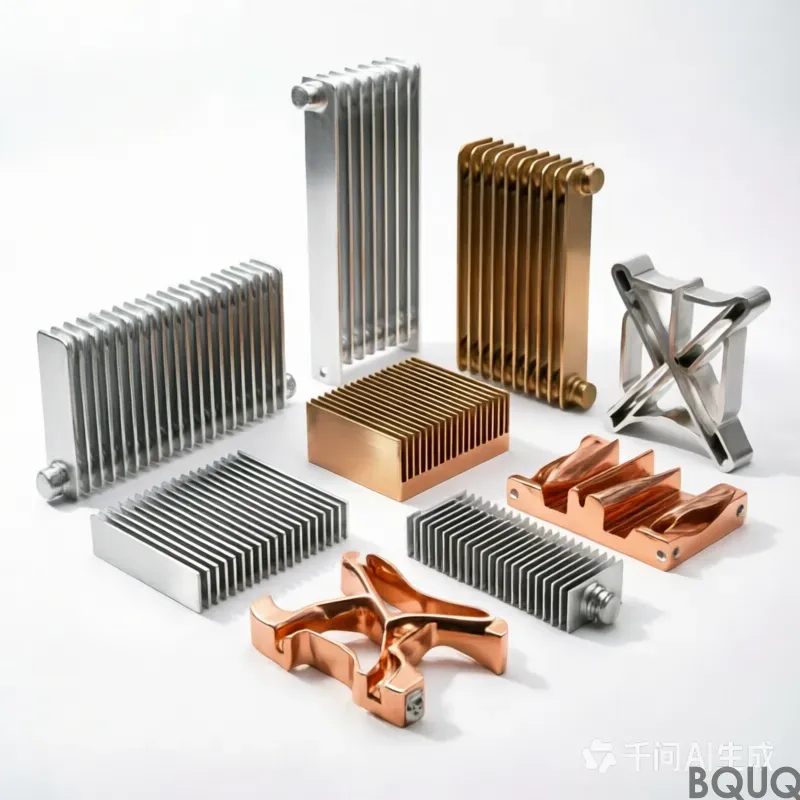
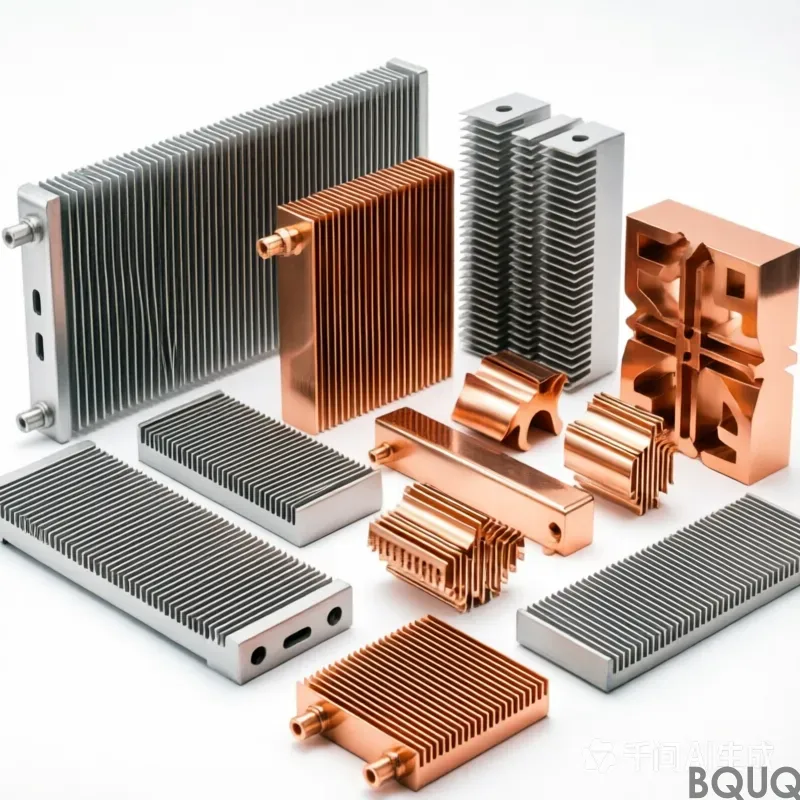
Planarità e Passo delle Alette Misurabili all'Arrivo Questa è una collezione di dissipatori di calore in alluminio stampato e alettature di raffreddamento prodotte su presse ad alta velocità da 25 a 1
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Planarità e Passo delle Alette Misurabili all'Arrivo
Questa è una collezione di dissipatori di calore in alluminio stampato e alettature di raffreddamento prodotte su presse ad alta velocità da 25 a 160 tonnellate. Il vantaggio concreto: il passo delle alette mantiene ±0.05mm, la planarità rimane entro 0.08mm su una lunghezza di 150mm, e la finitura superficiale raggiunge Ra 8–12 senza lavorazioni secondarie. Forniamo spessori standard delle alette da 0.3mm a 3.0mm, con tempi di consegna di 15 giorni per i prototipi e 25 giorni per le produzioni in serie.
Tutti i componenti provengono da bobine di alluminio 5052 o 6061, stampati internamente, poi sbavati e sottoposti a distensione. L'attrezzatura viene rettificata nel nostro stabilimento, motivo per cui possiamo garantire ripetibilità su decine di migliaia di pezzi. Se stai progettando assemblaggi di raffreddamento ad aria forzata o passiva, questa collezione ti offre una soluzione pronta all'uso senza il costo della fresatura CNC per ogni aletta.
Perché lo Stampaggio Supera l'Estrusione per Geometrie a Alette Sottili
I dissipatori estrusi hanno difficoltà al di sotto di uno spessore delle alette di 1.0mm e spesso richiedono costose lavorazioni post-stampaggio per mantenere tolleranze strette. Lo stampaggio, al contrario, punzona il profilo dell'aletta direttamente da una lamiera piana, ottenendo un bordo senza sbavature e una sezione trasversale costante su tutta la lunghezza. Le nostre presse ad alta velocità operano a 40-120 colpi al minuto, il che significa che un ordine prototipo di 100 pezzi è completato in due giorni.
Per alettature di raffreddamento con un rapporto altezza-spessore superiore a 8:1, utilizziamo stampi progressivi con un sistema di pilotaggio di precisione per mantenere il passo delle alette. Questo è lo stesso approccio utilizzato nelle alette dei radiatori automobilistici e nelle matrici di dissipatori per server. Il risultato è un componente che si appoggia piatto su una piastra di base senza spessori, e il gap dell'interfaccia termica è ridotto a quasi zero.
Materiali e Trattamenti Termici per Stabilità a Lungo Termine
Utilizziamo due leghe di alluminio per questa collezione. La 5052-H32 offre una migliore resistenza alla corrosione ed è il nostro standard per ambienti esterni o umidi. La 6061-T6 viene scelta quando necessiti di una maggiore resistenza meccanica o di una superficie più dura per il montaggio con viti autofilettanti. Per entrambe le leghe, specifichiamo una tempra che mantiene la resistenza allo snervamento sopra i 150 MPa dopo lo stampaggio.
Dopo il processo di stampaggio, eseguiamo una ricottura di distensione a 180°C per 45 minuti. Questo passaggio previene la deformazione delle alette quando vengono fissate a una CPU, GPU o modulo di potenza caldo. La durezza dopo il trattamento è tipicamente di 45–55 HRB per la 5052 e 55–65 HRB per la 6061, abbastanza morbida da evitare cricche durante la piegatura ma abbastanza dura da resistere ad ammaccature durante l'assemblaggio.
Controllo Dimensionale: Come Manteniamo Passo delle Alette e Planarità
Le dimensioni critiche su qualsiasi dissipatore stampato sono il passo delle alette, l'altezza delle alette e la planarità della base. Misuriamo il passo delle alette su una CMM Zeiss con risoluzione di 0.002mm, e controlliamo ogni primo articolo rispetto al tuo disegno prima di avviare la produzione. Per la produzione, campioniamo ogni 30 minuti e registriamo i dati in un grafico SPC che puoi richiedere con la tua spedizione.
La planarità è controllata nel progetto dello stampo: aggiungiamo un passo di coniatura alla base di ogni aletta, che comprime il materiale ed elimina il naturale ritorno elastico. Questo ti offre una superficie di montaggio stabile che non oscilla su una sorgente di calore. Se il tuo assemblaggio utilizza pasta termica o materiale a cambiamento di fase, la planarità influisce direttamente sulla resistenza termica—e la nostra tolleranza di 0.08mm supera la maggior parte dei fornitori di estrusi di un fattore due.
Opzioni di Finitura Superficiale: Dall'Alluminio Nudo all'Anodizzazione Nera
La nostra finitura standard è una superficie in alluminio nudo, pulita e sbavata, con Ra 8–12. Se necessiti di una maggiore emissività per il raffreddamento per radiazione, offriamo un'anodizzazione trasparente (5–10 micron) o un'anodizzazione nera (8–15 micron) che aumenta l'emissività a 0.85 o superiore. La linea di anodizzazione è gestita internamente, quindi non ci sono passaggi di spedizione aggiuntivi o variazioni di qualità.
Per componenti che saranno saldati o brasati su una piastra di base, possiamo applicare un sottostrato di nichel o una stagnatura selettiva sui pad di montaggio. Questo è comune per assemblaggi di raffreddamento IGBT e alloggiamenti di amplificatori RF. Non raccomandiamo la verniciatura delle alette stampate perché il film di vernice può creare ponti tra le alette e bloccare il flusso d'aria; l'anodizzazione è sempre la scelta migliore per le prestazioni termiche.
Ispezione Prima di Ogni Spedizione: CMM, Durezza e Nebbia Salina
Ogni lotto di questa collezione passa attraverso un'ispezione in tre fasi. Prima, la CMM controlla passo delle alette, altezza e planarità della base su 5 pezzi per 1000. Seconda, un durometro Rockwell verifica la tempra sugli stessi campioni. Terza, un test di nebbia salina su un campione del tuo lotto conferma la resistenza alla corrosione se hai selezionato la lega 5052.
Controlliamo anche l'altezza delle sbavature sui bordi delle alette utilizzando un microscopio digitale. Sbavature superiori a 0.03mm non sono accettabili perché possono tagliare il materiale dell'interfaccia termica o causare cortocircuiti in applicazioni ad alta tensione. Il nostro processo di sbavatura è una tamburatrice vibratoria con media ceramici, seguita da un controllo visivo manuale sotto ingrandimento 10x per le aree critiche.
Imballaggio e Movimentazione: Nessuna Aletta Piegata in Transito
Le alette stampate sono sottili per design, quindi possono essere danneggiate in una scatola non protetta. Imballiamo ogni dissipatore in un vassoio in cartone ondulato personalizzato con slot individuali, poi impiliamo i vassoi con separatori in schiuma. Per le spedizioni internazionali, aggiungiamo un pacchetto di essiccante e una carta indicatrice di umidità per prevenire l'ossidazione.
Se ordini una produzione ad alto volume, utilizziamo pellicola a bolle antistatica sull'esterno di ogni strato e un cartone a doppia parete con una resistenza allo schiacciamento di 10 kg. Questo imballaggio è stato testato su trasporto aereo e marittimo verso gli Stati Uniti e l'Europa con zero danni segnalati negli ultimi 12 mesi.
| Specifica | Valore Standard | Note | | --- | --- | --- | | Lega di Base | 5052-H32 / 6061-T6 | Scegli in base a esigenze di corrosione o resistenza | | Spessore Alette | 0.3mm – 3.0mm | ±0.03mm | | Altezza Alette | fino a 20mm | Più alta su richiesta con cambio attrezzatura | | Passo Alette | 2.0mm – 8.0mm | ±0.05mm | | Planarità Base | 0.08mm su 150mm | Coniata per stabilità | | Finitura Superficiale | Ra 8–12 (nudo) | Ra 3–5 dopo lucidatura secondaria | | Durezza | 45–55 HRB (5052) / 55–65 HRB (6061) | Dopo distensione | | Altezza Sbavature | ≤0.03mm | Sbavatura vibratoria | | Tempi di Consegna | 15 giorni (prototipo) / 25 giorni (produzione) | Dalla approvazione del disegno | | MOQ | Nessun MOQ | 1 pezzo per campione è accettabile |
FAQ: Risposte Rapide per Ingegneri di Prodotto
È vero che non c'è un MOQ per i dissipatori in alluminio stampato?
Sì, accettiamo ordini di un singolo pezzo per campioni e test, e le quantità di produzione possono iniziare da soli 50 pezzi se vuoi validare una nuova linea di assemblaggio.
Potete personalizzare il pattern delle alette o i fori della piastra di base?
Assolutamente, costruiamo nuovi stampi progressivi per il tuo pattern di alette entro 10–14 giorni, e possiamo aggiungere fori filettati, montanti di fissaggio o una piastra di base più spessa nella stessa operazione di stampaggio.
Come garantite che il mio dissipatore rispetti la tolleranza del disegno?
Eseguiamo un'ispezione completa del primo articolo con CMM prima della produzione e campionamento SPC durante il processo, poi spediamo il rapporto di ispezione con la merce come pratica standard.
Qual è il tempo di consegna più rapido per un prototipo di dissipatore stampato?
Se il tuo design rientra nella nostra libreria di stampi esistente, possiamo spedire un prototipo in 3 giorni; per un nuovo stampo, conta su 14 giorni dalla approvazione del disegno alla tua scrivania.
Abbinamento delle Alette Stampate con il Tuo Processo di Produzione
I dissipatori stampati sono ideali per prodotti ad alto volume dove il costo per pezzo conta più della geometria esotica. Se abbini questa collezione con la tua lavorazione CNC esistente della piastra di base o dell'alloggiamento, puoi ridurre il costo totale di produzione del 30–40% rispetto a un dissipatore completamente lavorato. Per riferimento, consulta la nostra guida alla selezione degli utensili da taglio CNC per capire come lavoriamo le superfici di accoppiamento.
Quando specifichi le tolleranze per le alette, ricorda che i componenti stampati hanno un profilo di tolleranza diverso rispetto a quelli lavorati. La nostra guida alle tolleranze di lavorazione CNC spiega la differenza in termini pratici, così puoi evitare di sovraspecificare una caratteristica che aggiunge costo senza migliorare le prestazioni.
Ordina Direttamente dalla Fabbrica: Preventivo Fermo in 12 Ore
Inviaci il tuo disegno o uno schizzo approssimativo con dimensioni e quantità target. I nostri ingegneri risponderanno entro 12 ore con un prezzo unitario fermo, il costo dell'attrezzatura (se presente) e una data di consegna. Siamo una fabbrica di produzione di precisione a Dongguan, Cina, con 20 anni di esperienza in lavorazione CNC, stampaggio, molle e dissipatori di calore.
Invia il tuo file via email a sc@bquq.com o tramite WhatsApp a +86 13713157787. Includi lo spessore delle alette richiesto, il passo delle alette e le dimensioni della base. Riceverai una risposta con un preventivo in PDF e una lista di feedback DFM entro un giorno lavorativo.