Cosa Sono Questi Ingranaggi in Ottone e Perché Gli Ingegneri Li Specificano Gli Ingranaggi in Ottone Lavorati a CNC sono tagliati da barre di ottone C36000 o C54400 su fresatrici a
Ingranaggi in Ottone Lavorati a CNC di Precisione da BQUQ | Basso Disallineamento, Tempi di Consegna Rapidi
Cosa Sono Questi Ingranaggi in Ottone e Perché Gli Ingegneri Li Specificano Gli Ingranaggi in Ottone Lavorati a CNC sono tagliati da barre di ottone C36000 o C54400 su fresatrici a 5 assi Fanuc e Maza
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cosa Sono Questi Ingranaggi in Ottone e Perché Gli Ingegneri Li Specificano
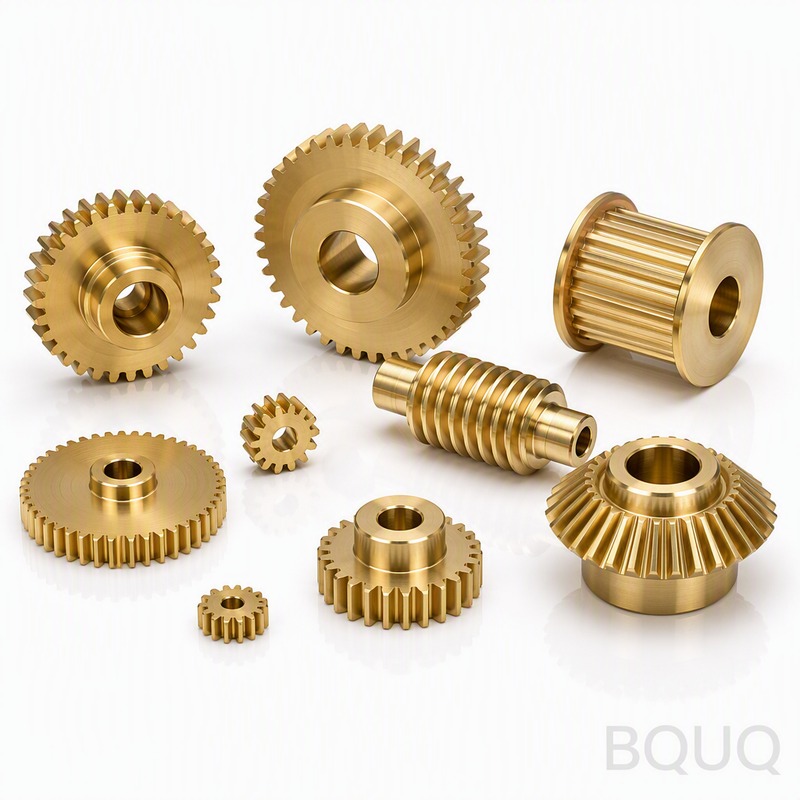
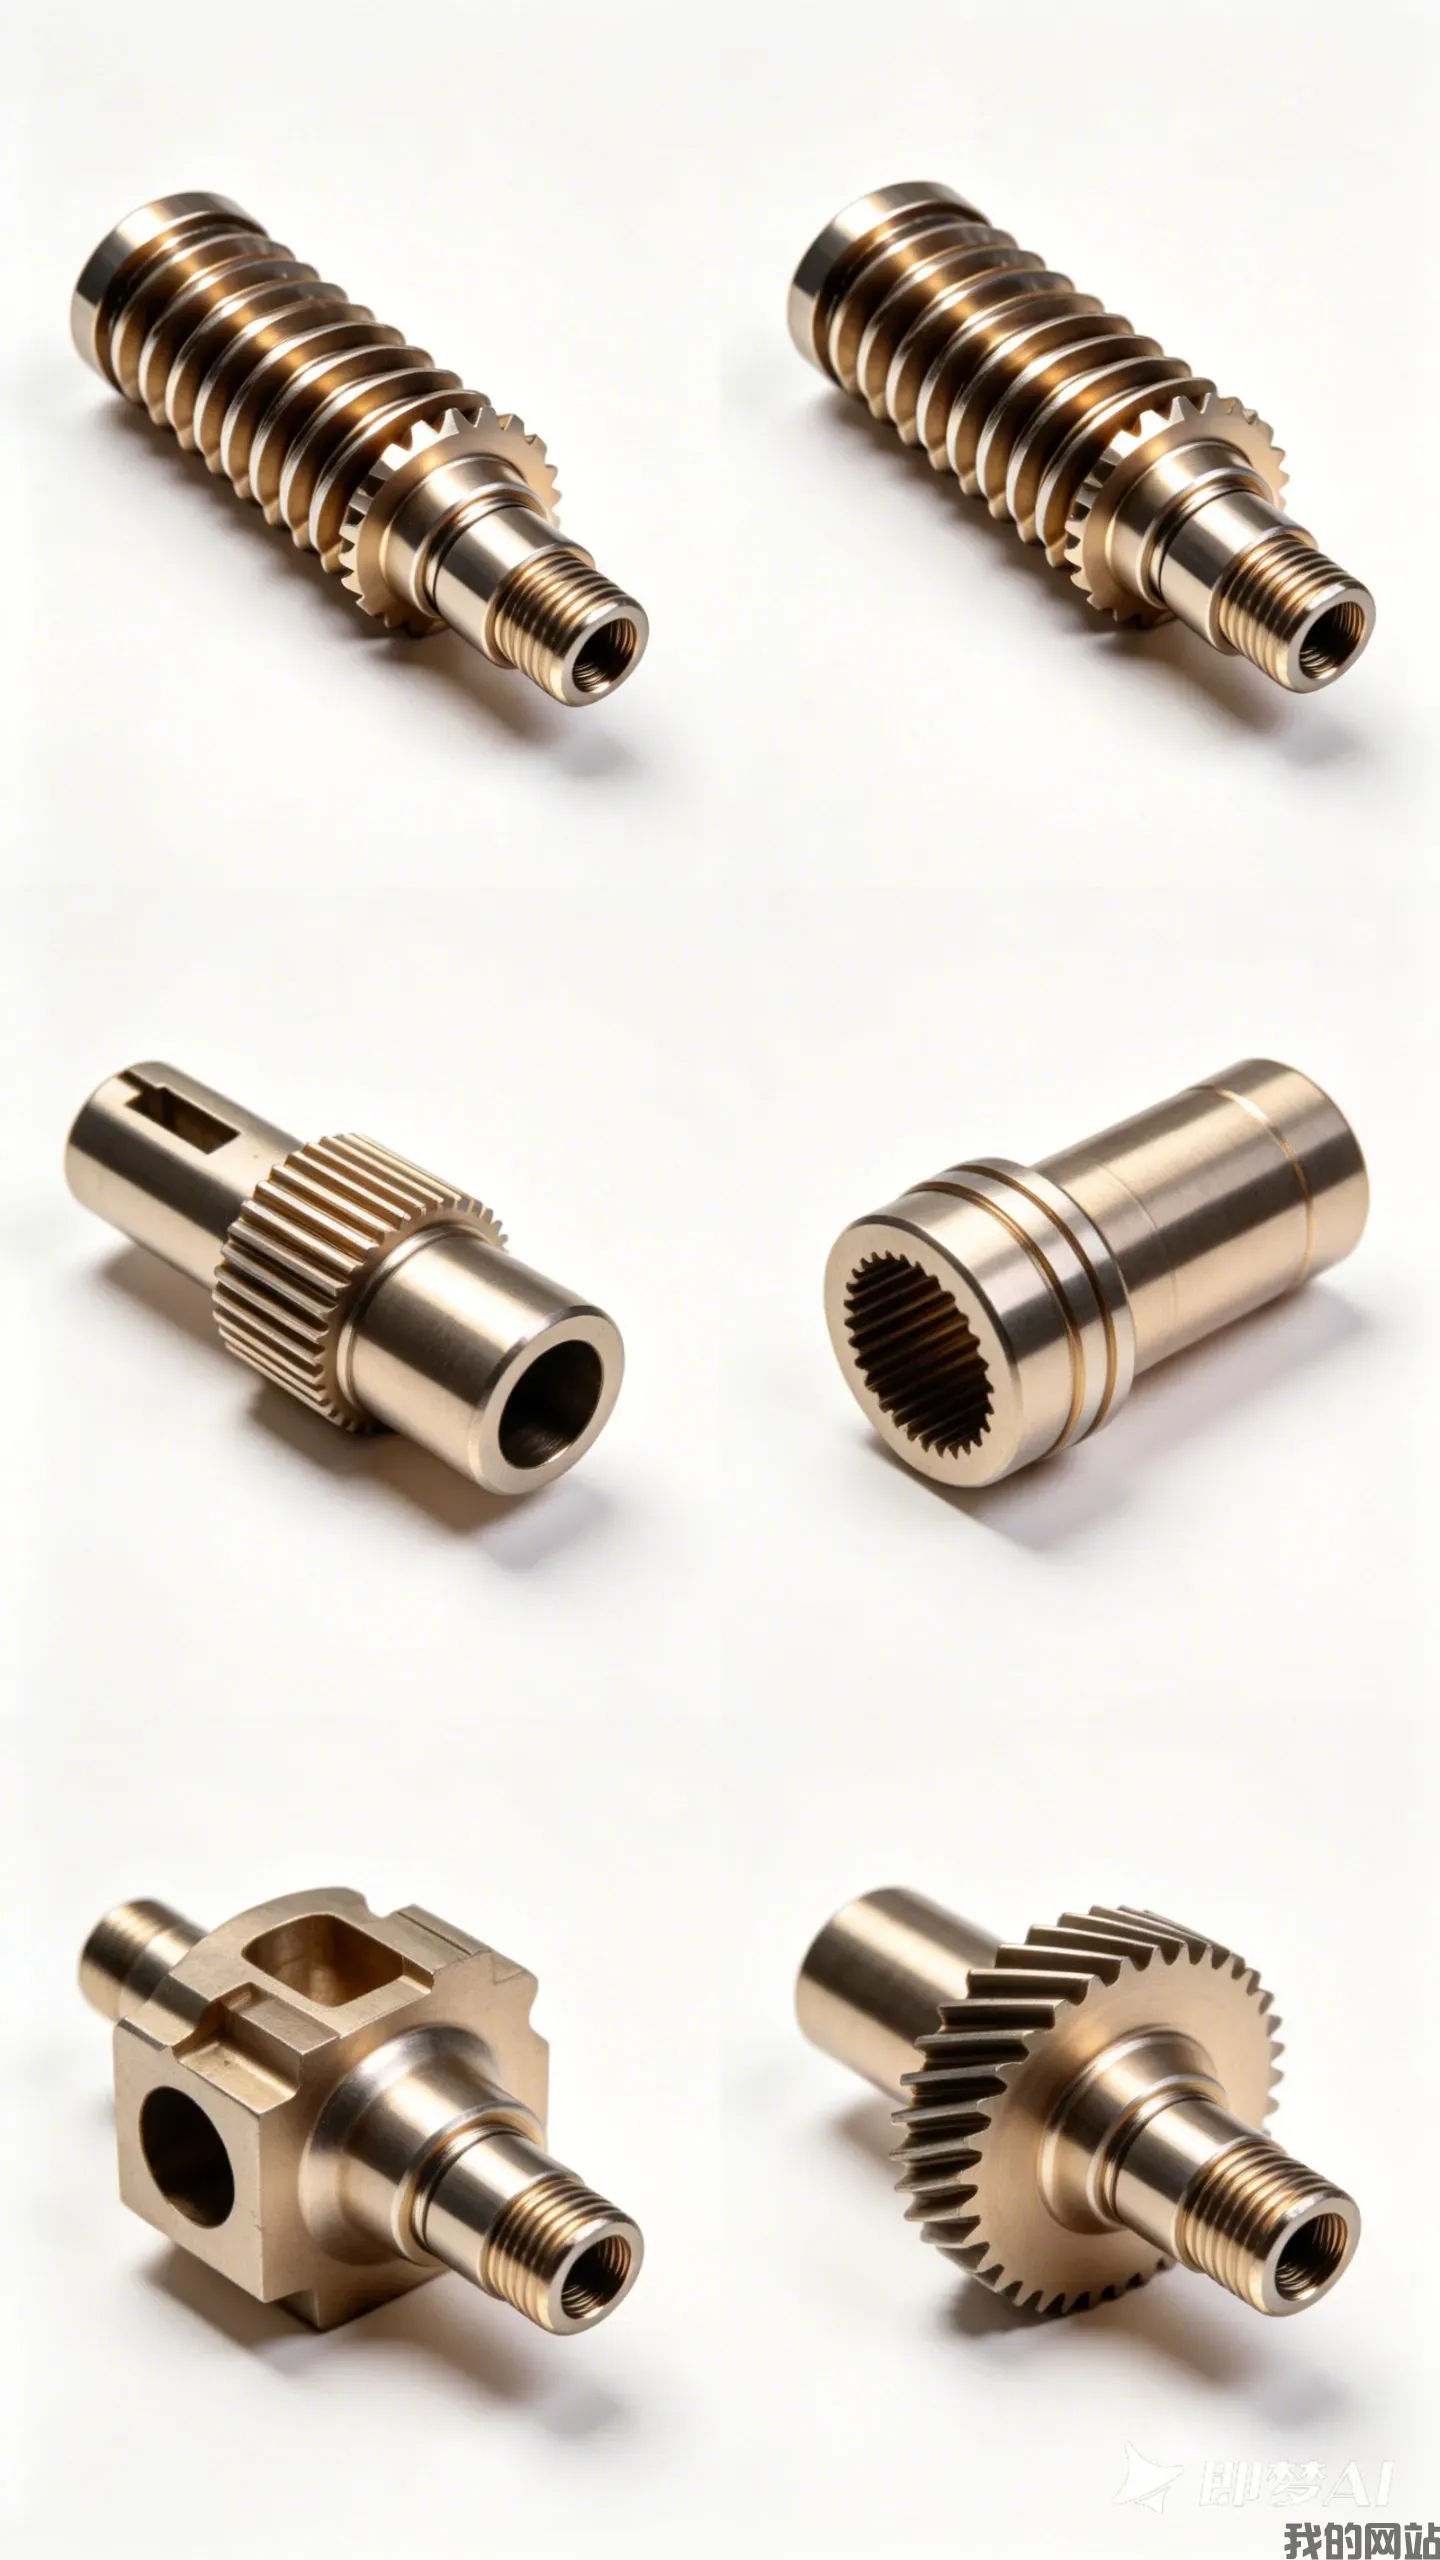
Gli Ingranaggi in Ottone Lavorati a CNC sono tagliati da barre di ottone C36000 o C54400 su fresatrici a 5 assi Fanuc e Mazak. Si ottiene una tolleranza di ±0,005 mm sul profilo del dente e un disallineamento composito totale di 0,02 mm o inferiore. Ciò significa un funzionamento più silenzioso, meno gioco tra i denti e nessuna rilavorazione sulla vostra linea di assemblaggio. I tempi di consegna sono di 7 giorni per i prototipi e di 15 giorni per lotti di produzione di 1.000 pezzi.
Precisione del Profilo del Dente: Come Manteniamo ±0,005 mm Senza Rettifica
Non rettifichiamo gli ingranaggi in ottone. Li tagliamo in un'unica passata con frese madri in metallo duro rettificate su misura, quindi sbaviamo con una spazzola ceramica a grana 120. La chiave è la nostra rettifica utensili interna: ogni fresa madre è profilata con un angolo di pressione di 20° e una tolleranza sul profilo di 0,01 mm. Eseguiamo inoltre un ciclo completo di compensazione CNC dopo ogni 50 pezzi per correggere la deriva termica. Questo garantisce un errore costante da dente a dente inferiore a 0,003 mm, verificato su un banco di prova ingranaggi Klingelnberg P40.
Materiali e Trattamenti Termici che Utilizziamo per gli Ingranaggi in Ottone
Teniamo in magazzino due qualità di ottone. C36000 (a taglio libero) per la trasmissione generale del moto e C54400 (bronzo fosforoso) quando è necessaria una maggiore resistenza all'usura. Per ingranaggi che devono sopportare 10 milioni di cicli, offriamo un'opzione in rame-berillio C17200 indurito per precipitazione a 38-42 HRC. Gli ingranaggi standard in ottone sono utilizzati come lavorati a 85-95 HRB. Se è necessaria una superficie più dura, possiamo applicare una nichelatura chimica da 5 micron che aumenta la durezza superficiale fino a 55 HRC equivalenti. Non è necessario alcun trattamento termico per l'ottone standard perché non risponde all'indurimento: lo lavoriamo alla durezza finale.
Controllo del Disallineamento su Foro e Diametro Primitivo
Il disallineamento è il nemico di un corretto ingranamento. Manteniamo il disallineamento del foro a 0,015 mm TIR utilizzando un mandrino ad espansione idraulica che afferra il foro con una forza di 400 N. Ispezioniamo inoltre ogni ingranaggio con un calibro ad aria a doppio asse che verifica simultaneamente il disallineamento del diametro primitivo e il disallineamento del fianco del dente. Se il vostro disegno prevede una linguetta, la tagliamo dopo la finitura dei denti dell'ingranaggio, così la linguetta non deforma il foro. Il valore finale del disallineamento è stampato sul rapporto di ispezione: vedrete 0,01-0,02 mm, non 0,05 mm.
Finitura Superficiale e Sbavatura: Nessuno Spigolo Vivo, Nessuna Bava Residua
Puntiamo a una finitura superficiale di Ra 0,8 sui fianchi dei denti e Ra 1,6 sul foro. Questo si ottiene con un processo in due fasi: fresatura di sgrossatura a 6.000 giri/min, quindi fresatura di finitura a 10.000 giri/min con un impegno radiale di 0,2 mm. Tutti gli spigoli vivi sono smussati con una smussatura di 0,1 mm. Per ingranaggi di diametro inferiore a 50 mm, li trattiamo in una vasca vibrante con media ceramici per 20 minuti. Per ingranaggi più grandi, sbaviamo a mano con un raschiatore in metallo duro. Nessuna bava significa nessun inceppamento nel vostro riduttore e nessuna scheggia metallica che contamina il lubrificante.
Ispezione Prima di Ogni Spedizione: Calibri ad Aria e Banchi di Prova Ingranaggi
Ogni lotto di Ingranaggi in Ottone Lavorati a CNC riceve un'ispezione completa, non un controllo a campione. Utilizziamo una CMM Zeiss Contura per la verifica dimensionale su 10 punti per dente e un Klingelnberg P40 per il test dell'errore composito. Il criterio di accettazione è AGMA Q10 o superiore. Eseguiamo anche un controllo visivo al 100% con ingrandimento 5x per difetti superficiali. Riceverete un rapporto di ispezione in PDF con i valori effettivamente misurati, non solo un certificato di conformità. Se troviamo un pezzo fuori specifica, rilavoriamo l'intero lotto.
Parametro
Specifica / Valore
Qualità dei Materiali
C36000, C54400, C17200 (rame-berillio)
Intervallo Modulo
0,5 a 6,0 (Metrico) / 48 a 4 (DP)
Diametro Massimo
300 mm
Tolleranza Profilo Dente
±0,005 mm (AGMA Q10)
Disallineamento Composito Totale
0,02 mm TIR massimo
Finitura Superficiale (Fianchi)
Ra 0,8 µm
Durezza (Standard)
85-95 HRB
Durezza (C17200)
38-42 HRC
Tempi di Consegna (Prototipo)
7 giorni lavorativi
Tempi di Consegna (Produzione)
15 giorni lavorativi per 1.000 pz
MOQ
Nessun MOQ – da 1 pezzo a 100.000+
Perché Evitiamo Lavorazioni Secondarie sulla Maggior Parte degli Ingranaggi in Ottone
L'ottone è morbido rispetto all'acciaio, quindi possiamo combinare tornitura, dentatura e smussatura in un unico ciclo CNC. Questo significa che non pagate per fasi separate di brocciatura o rasatura. L'unica lavorazione secondaria che raccomandiamo è un'ossidazione nera a bassa temperatura o una nichelatura se il vostro ingranaggio opera in un ambiente corrosivo. Per applicazioni standard asciutte o leggermente lubrificate, la superficie come lavorata è pronta all'uso. Risparmiate il 15-20% sul costo unitario rispetto a un ingranaggio in acciaio con lo stesso profilo del dente.
Feedback sul Design che Forniamo Prima di Tagliare il Metallo
Inviateci il vostro disegno e lo verificheremo per la producibilità entro 4 ore. Problemi comuni che segnaliamo: sottosquadro su pignoni piccoli (sotto i 12 denti), raggio di raccordo alla base insufficiente e tolleranza del foro troppo stretta per il disallineamento richiesto (suggeriamo H7). Raccomandiamo inoltre una larghezza minima della faccia di 1,5 volte il modulo per evitare vibrazioni. Se il vostro ingranaggio fa parte di un riduttore a più stadi, possiamo simulare l'ingranamento e suggerire uno spostamento del profilo per ridurre il gioco tra i denti.
Imballaggio e Rintracciabilità per la Vostra Linea di Assemblaggio
Ogni ingranaggio è avvolto singolarmente in carta VCI e collocato in un vassoio compartimentato per prevenire danni ai denti durante la spedizione. Incidiamo al laser un codice DataMatrix 2D sulla faccia o sul foro con il vostro numero di parte, il numero di lotto e il nostro ID di ispezione. Questo codice collega al rapporto CMM completo nel nostro sistema cloud. Se avete bisogno di documentazione FDA o RoHS, la includiamo nel pacco di spedizione. Spediamo tramite DHL Express o FedEx, con un tempo di transito tipico di 3-5 giorni verso USA o UE.
Avete una quantità minima di ordine per gli Ingranaggi in Ottone Lavorati a CNC?
No, non abbiamo un MOQ – potete ordinare un singolo ingranaggio prototipo per test o una produzione di 100.000 pezzi, e il prezzo unitario si adegua di conseguenza.
Potete lavorare ingranaggi con profilo del dente non standard o foro personalizzato?
Sì, possiamo lavorare qualsiasi modulo, angolo di pressione o configurazione del foro che rientri in un diametro di 300 mm, inclusi linguette, viti di fissaggio e denti elicoidali fino a un angolo di elica di 30°.
Come garantite il controllo qualità su un piccolo lotto di ingranaggi?
Ogni ingranaggio, indipendentemente dalla dimensione del lotto, viene misurato sulla CMM e sul banco di prova ingranaggi – non ci affidiamo al campionamento e ricevete i dati di misurazione individuali per ogni pezzo.
Qual è il tempo di consegna tipico se ho bisogno di 20 ingranaggi in ottone per una prova?
Per una prova di 20 ingranaggi, spediamo in 5 giorni lavorativi dopo l'approvazione del disegno, e possiamo accelerare a 3 giorni se necessario per una scadenza critica del prototipo.
Ottenete un Preventivo Fermo con Tempi di Lavorazione Reali Entro 12 Ore
Inviate il vostro disegno 2D o 3D (STEP, IGES o PDF) a sc@bquq.com o via WhatsApp al +86 13713157787. Rispondiamo con un prezzo fermo per pezzo, il costo degli utensili (se presente) e una data di consegna confermata entro 12 ore lavorative. Niente stime vaghe – ottenete il tempo di lavorazione esatto basato sui nostri percorsi utensile reali. Per un riferimento rapido, consultate la nostra guida alla selezione degli utensili da taglio CNC per vedere come scegliamo l'utensile giusto per la vostra qualità di ottone, e la nostra guida alle tolleranze di lavorazione CNC per capire cosa possiamo garantire sulla vostra specifica caratteristica. Siamo una fabbrica di produzione di precisione a Dongguan, Cina, con 20 anni di esperienza nella lavorazione CNC e nello stampaggio. Tutto il lavoro è svolto internamente – nessuna esternalizzazione, nessuna sorpresa. Inviate il vostro disegno oggi e scoprite perché gli ingegneri si affidano a BQUQ per gli Ingranaggi in Ottone Lavorati a CNC.