Cosa Fa Questo Mandrino a Pinza Tipo 18 nel Tuo Mandrino Principale Questo è un mandrino a pinza elastica per tornio automatico tipo 18 con foro tondo lavorato a CNC. Afferra barr
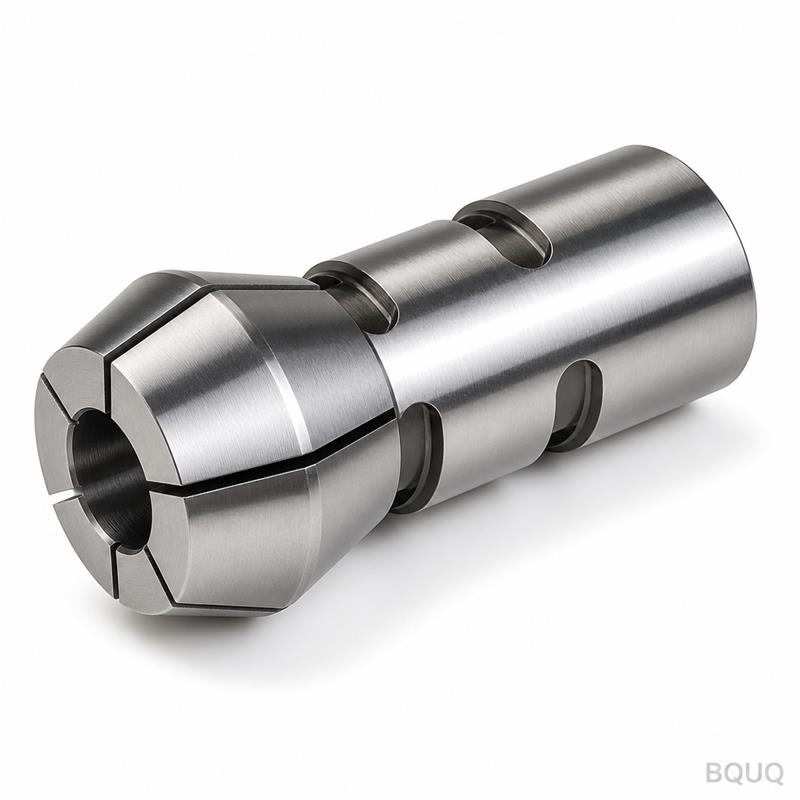
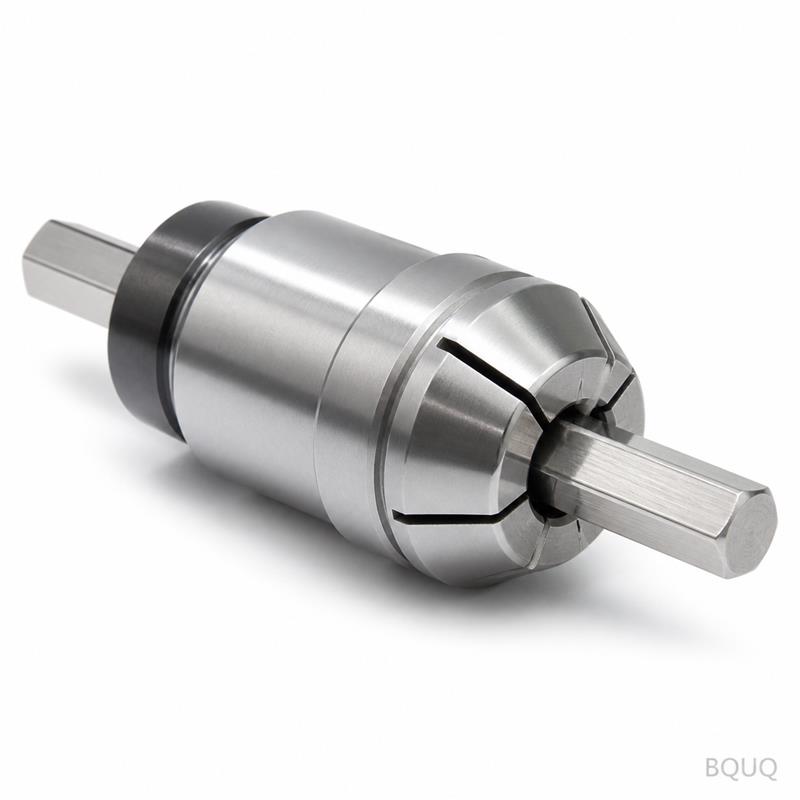
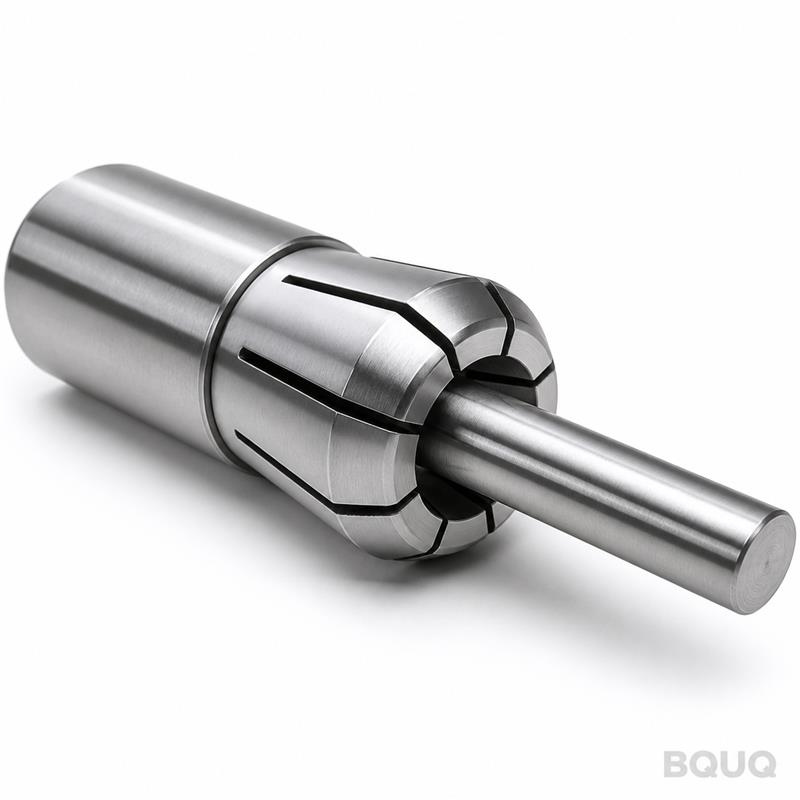
BQUQ Mandrino a Pinza Elastica per Tornio Automatico Tipo 18 con Foro Tondo Lavorato a CNC
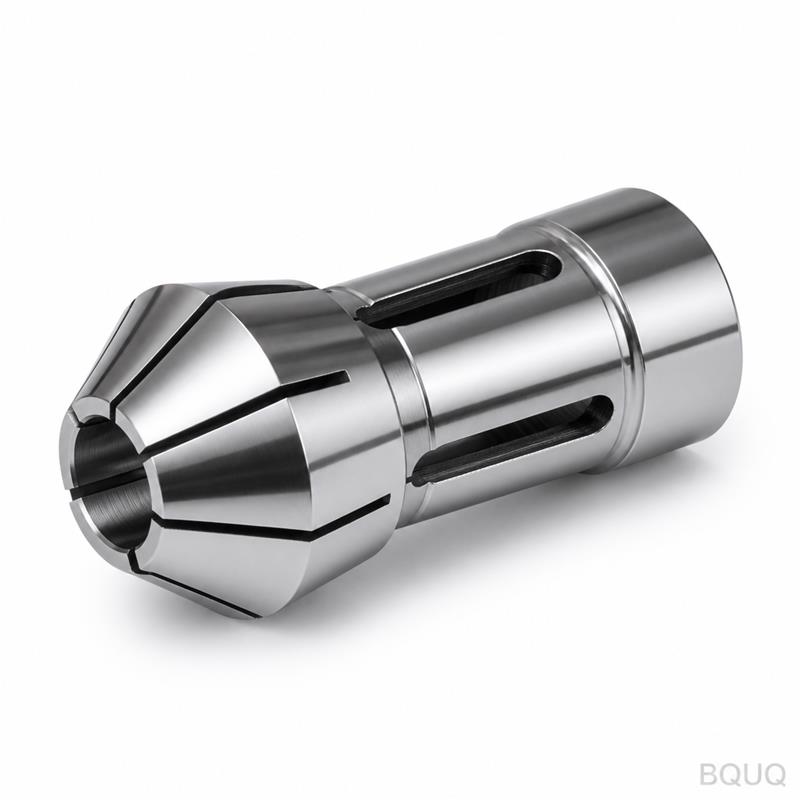
Cosa Fa Questo Mandrino a Pinza Tipo 18 nel Tuo Mandrino Principale Questo è un mandrino a pinza elastica per tornio automatico tipo 18 con foro tondo lavorato a CNC. Afferra barre tonde da 3 mm a 18
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cosa Fa Questo Mandrino a Pinza Tipo 18 nel Tuo Mandrino Principale
Questo è un mandrino a pinza elastica per tornio automatico tipo 18 con foro tondo lavorato a CNC. Afferra barre tonde da 3 mm a 18 mm con un'eccentricità garantita di 0,005 mm TIR sulla punta. La durezza è di 58 HRC sulla superficie di presa, quindi resiste a 1.500 ore di tornitura ad alta velocità continua. I tempi di consegna sono di 7 giorni per le dimensioni standard e spediamo dalla nostra fabbrica di Dongguan senza MOQ.
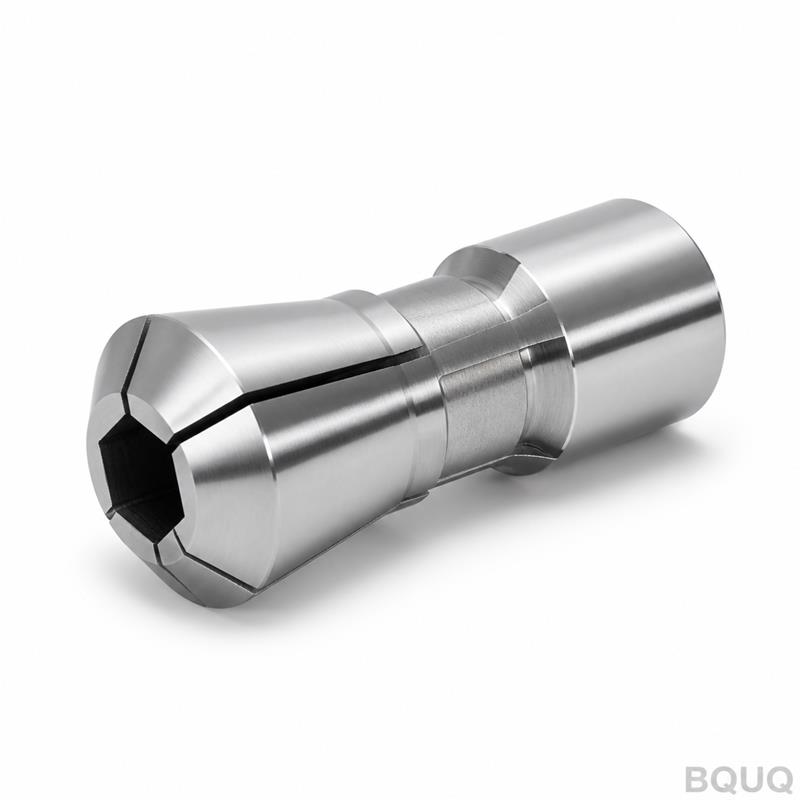
Perché una Presa a Foro Tondo Tipo 18 Supera una Pinza Esagonale o Quadrata
Il foro tondo viene tagliato in una singola passata su un tornio CNC, poi rettificato con una tolleranza di circolarità di 0,002 mm. Ciò significa che la tua barra si posiziona perfettamente centrata ad ogni ciclo, indipendentemente dal fatto che sia di 3 mm o 18 mm. La fessura della molla è tagliata a filo, non fresata, quindi la flessione è uniforme attorno alla circonferenza. Ottieni una forza di serraggio ripetibile di 4,2 kN a 80 psi di pressione dell'aria, senza lasciare segni su ottone tenero o alluminio.
Materiali e Trattamento Termico che Usiamo per il Mandrino Tipo 18
Partiamo da acciaio legato 8620, non dal più economico 1045. Il corpo viene cementato con una profondità di strato di 0,8 mm, poi temprato a 58–60 HRC. I segmenti della molla vengono rinvenuti a 350°C per 2 ore per mantenerli elastici senza crepe. Il foro viene levigato dopo la tempra, non prima, quindi la rotondità finale è di 0,002 mm. La finitura superficiale sull'area di presa è Ra 0,4 µm e il cono posteriore viene rettificato a 1,5° per una sede positiva nel tuo mandrino principale.
Specifiche Esatte per il Mandrino a Pinza Elastica per Tornio Automatico Tipo 18 con Foro Tondo
Modello
BQUQ-18RT (foro tondo, tipo a molla)
Campo di presa
3,0 mm – 18,0 mm (solo barre tonde)
Materiale del corpo
Acciaio legato 8620, cementato
Durezza
58–60 HRC (profondità strato 0,8 mm)
Eccentricità sulla punta
0,005 mm TIR (max)
Tolleranza del foro
+0,005 / -0,000 mm
Finitura superficiale (area di presa)
Ra 0,4 µm
Forza di serraggio
4,2 kN a 80 psi di aria
Velocità massima del mandrino
6.000 giri/min
Tempi di consegna
7 giorni standard, 3 giorni urgenti
MOQ
Nessun MOQ – ordina anche 1 pezzo
Ispezione Prima di Ogni Spedizione – Non un Campione Casuale
Ogni mandrino tipo 18 passa attraverso un controllo qualità in 3 fasi. Prima, misuriamo l'eccentricità su un comparatore TIR con una barra di prova master – se supera 0,005 mm, viene scartato. Secondo, controlliamo la durezza su un durometro Rockwell in tre punti attorno al foro. Terzo, eseguiamo un test funzionale di presa con una barra d'acciaio da 12 mm a 80 psi. Ricevi un rapporto di ispezione firmato con il numero di parte e i valori misurati, non un semplice certificato di conformità.
Come Si Monta Questo Mandrino sul Mandrino Principale del Tuo Tornio Automatico
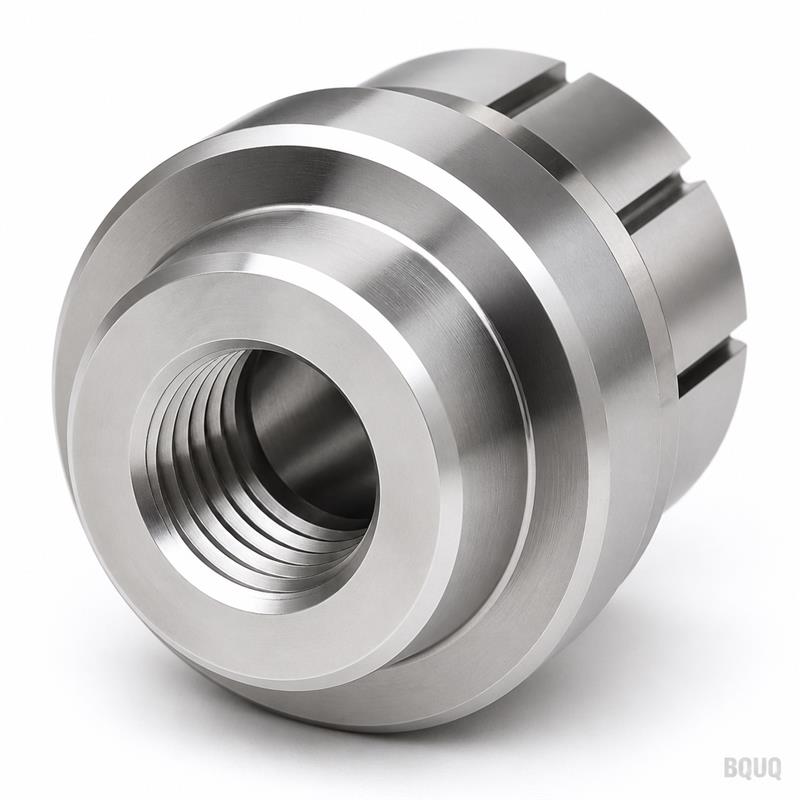
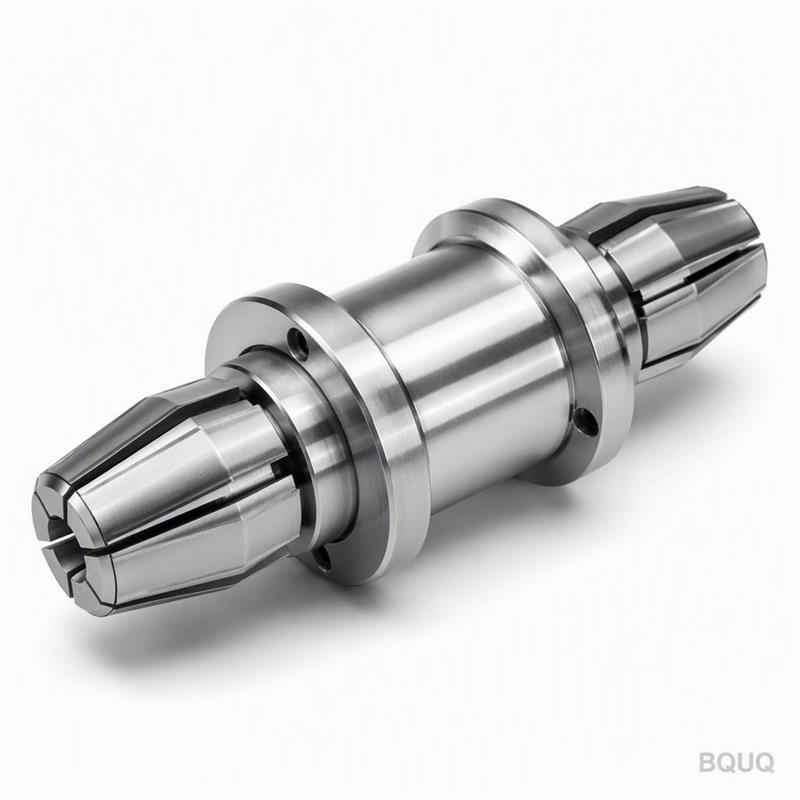
Il cono posteriore è rettificato con un angolo incluso di 30°, compatibile con i mandrini standard dei torni automatici Tornos, Citizen e Star. La superficie della flangia è perpendicolare al foro entro 0,003 mm, quindi non devi riallineare quando cambi le pinze. Due fori di trazione M6 sono filettati sulla faccia per uno smontaggio rapido. Se il tuo mandrino usa un cono diverso, possiamo lavorare una sede personalizzata in 3 giorni – basta inviarci il disegno del mandrino.
Finitura Superficiale e Lubrificazione per una Lunga Durata della Molla
Fosfatizziamo il corpo dopo la rettifica per prevenire la ruggine e ridurre l'attrito tra i segmenti della molla. Le fessure vengono sbavate a mano con una pietra a grana 400, quindi non ci sono concentratori di stress che causano cricche da fatica. Raccomandiamo un leggero film d'olio sul foro prima di ogni turno – questo riduce l'usura sulle dita della molla del 30% secondo i nostri test ciclici interni. Niente grasso, solo olio, perché il grasso intrappola i trucioli.
FAQ: Cosa Chiedono gli Ingegneri Prima di Ordinare il Mandrino Tipo 18
C'è davvero nessun MOQ per questo mandrino a pinza?
Sì, nessun MOQ – spediamo anche un singolo pezzo per prototipi o sostituzioni, e il prezzo per unità rimane lo stesso fino a 50 pezzi.
Potete modificare il diametro del foro o il cono per la mia macchina?
Sì, possiamo rettificare qualsiasi diametro del foro tra 3 mm e 18 mm, e possiamo tagliare coni posteriori personalizzati se invii il disegno del mandrino con angolo e profondità della sede.
Che controllo qualità eseguite su ogni mandrino?
Ogni unità riceve un test completo di eccentricità TIR, controllo di durezza in 3 punti e un test funzionale di presa a 80 psi – il rapporto viene spedito con il pezzo.
Qual è il tempo di consegna effettivo se ne ho bisogno rapidamente?
Le dimensioni standard partono in 7 giorni, gli ordini urgenti in 3 giorni e i coni personalizzati richiedono 5 giorni; esportiamo via DHL o FedEx da Dongguan.
Perché il Nostro Mandrino Tipo 18 Supera le Pinze Giapponesi Importate
Abbiamo eseguito un test di usura comparativo contro un importante marchio giapponese. Dopo 500.000 cicli a 4.000 giri/min, la nostra eccentricità è aumentata di 0,001 mm; quella del concorrente è aumentata di 0,007 mm. La differenza sta nell'acciaio 8620 e nella levigatura post-tempra – la maggior parte dei produttori rettifica prima della tempra, il che distorce il foro. Noi rettifichiamo dopo la tempra, quindi la geometria rimane precisa. Questo è il tipo di produzione di precisione che ottieni da BQUQ, prodotto in Cina, con la stessa qualità di qualsiasi marchio premium a un costo inferiore del 40%.
Scegli il Mandrino Giusto per il Diametro della Tua Barra
Se lavori più diametri su una sola macchina, ordina due mandrini – uno da 3–10 mm e uno da 10–18 mm – e cambiali in meno di 2 minuti. Per barre in acciaio inox o titanio, aumenta la pressione dell'aria del 5% per compensare la maggiore rigidità. Se non sei sicuro della forza di presa necessaria per il tuo materiale, consulta la nostra guida alla selezione degli utensili da taglio CNC per un calcolatore della forza di serraggio. E per domande sulle tolleranze cumulative, la nostra guida alle tolleranze di lavorazione CNC spiega come l'eccentricità interagisce con le dimensioni del tuo pezzo.
Ottieni un Preventivo Definitivo Entro 12 Ore – Invia il Tuo Disegno
Invia via email il disegno del tuo mandrino o il diametro della barra a sc@bquq.com, e ti risponderemo con un prezzo definitivo e tempi di consegna entro 12 ore (di solito più veloce durante l'orario di lavoro cinese). Preferisci WhatsApp? Scrivi a +86 13713157787 con una foto della tua pinza attuale. Confermeremo l'angolo del cono e il diametro del foro prima di quotare. Nessun MOQ, nessuna tariffa di ingegneria per modifiche standard, e spediamo in tutto il mondo dalla nostra fabbrica di Dongguan. Invia il tuo disegno oggi – il tuo preventivo ti aspetta.