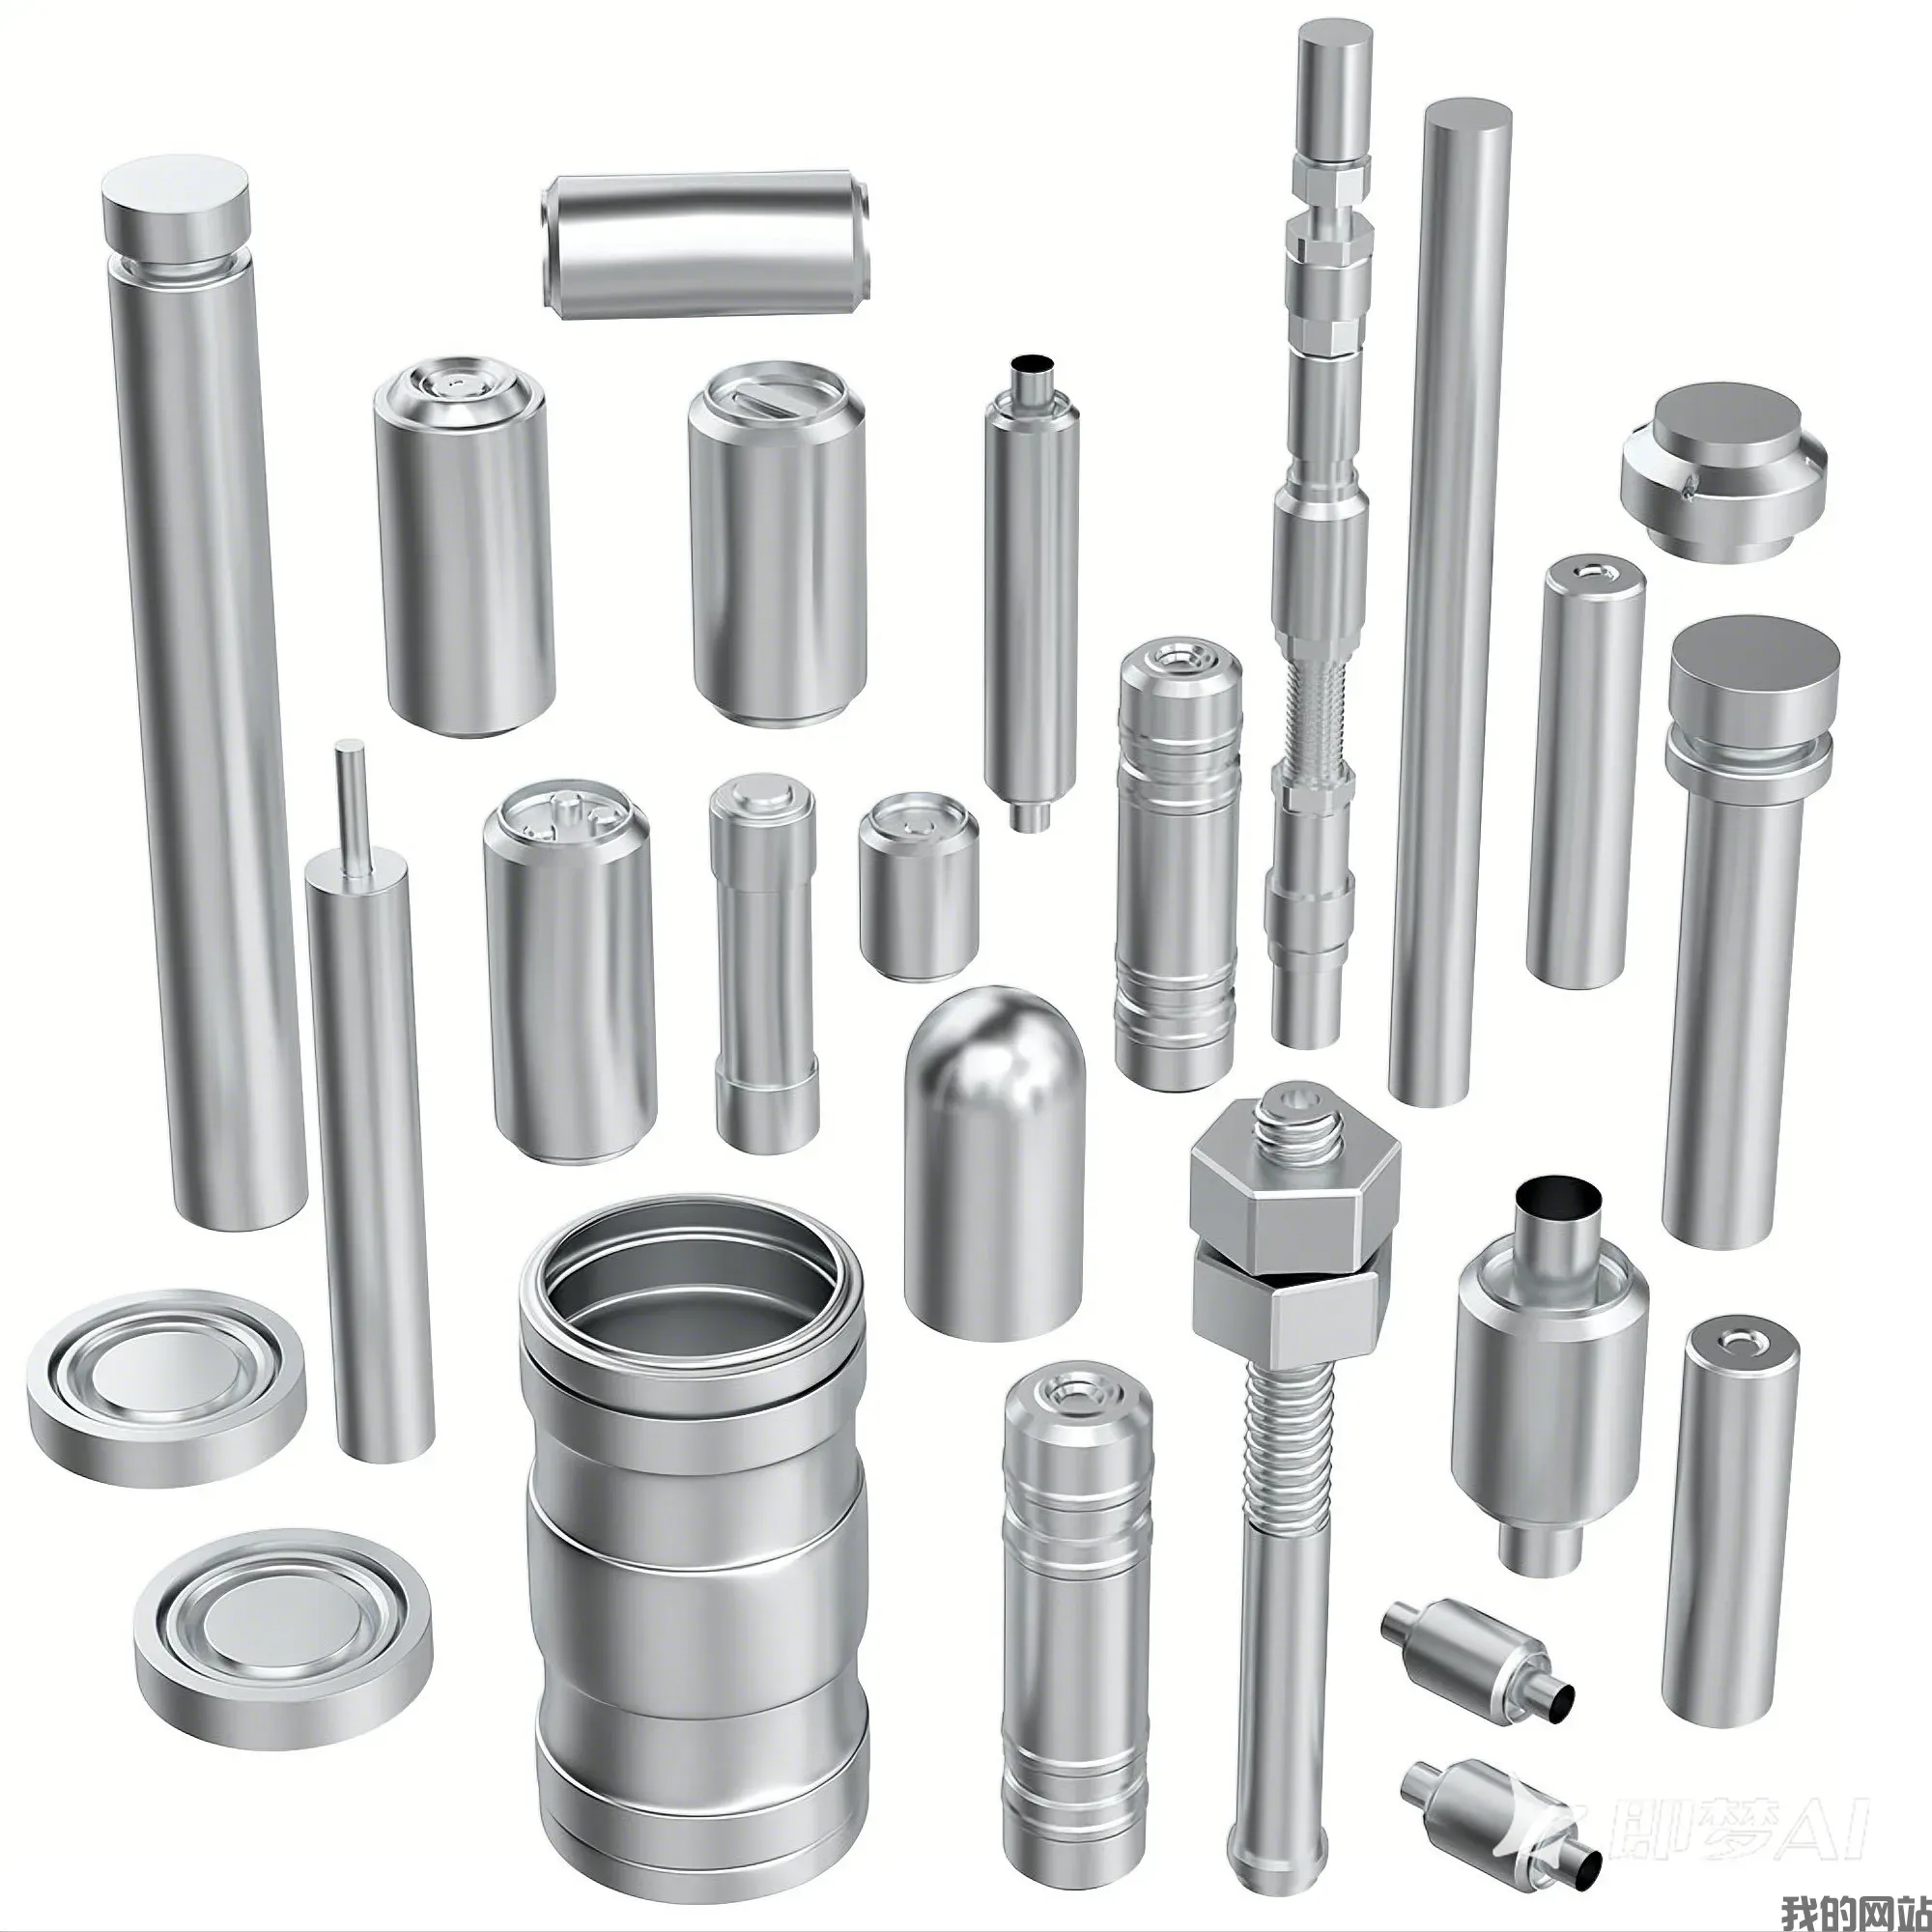
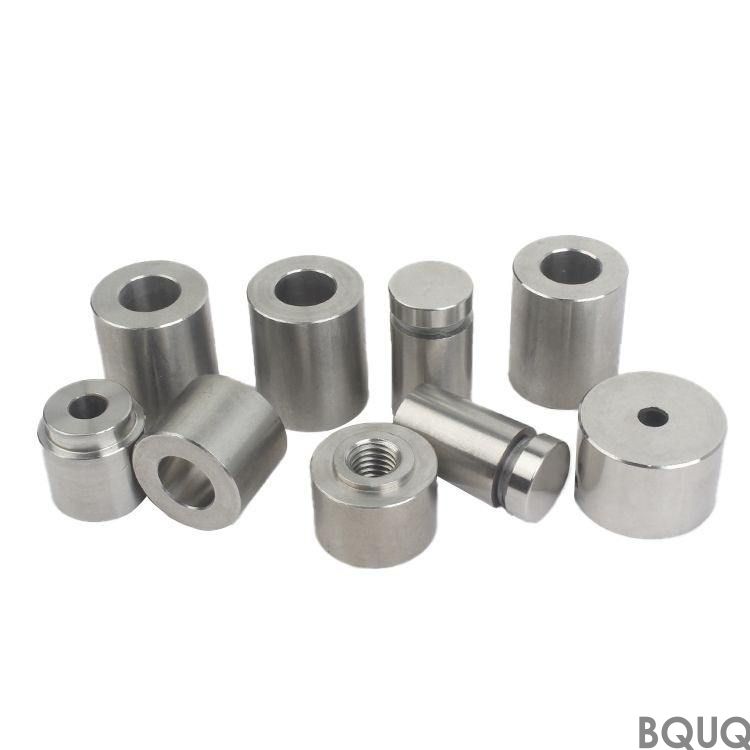
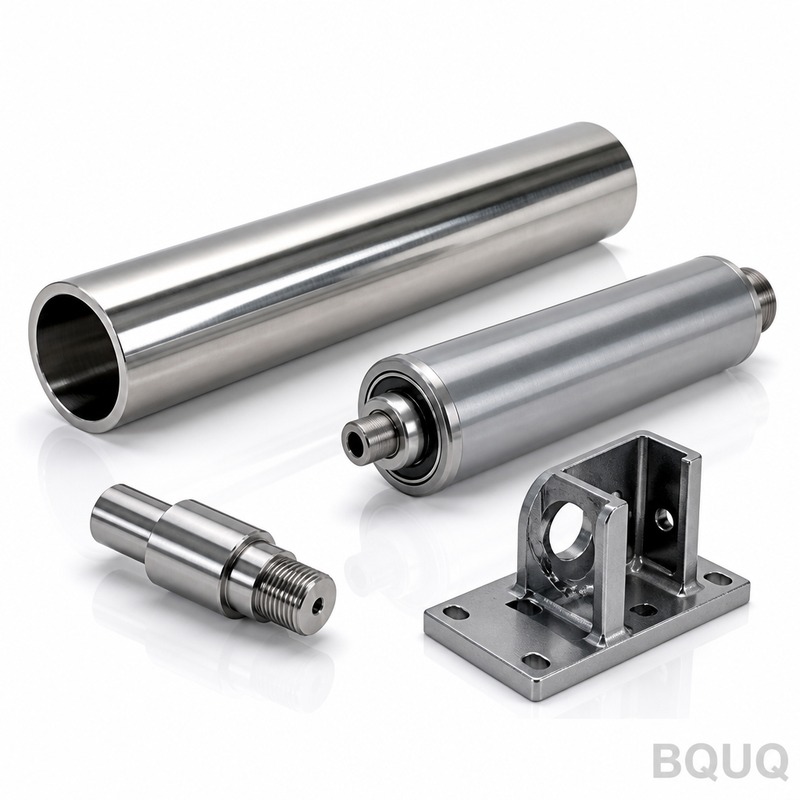
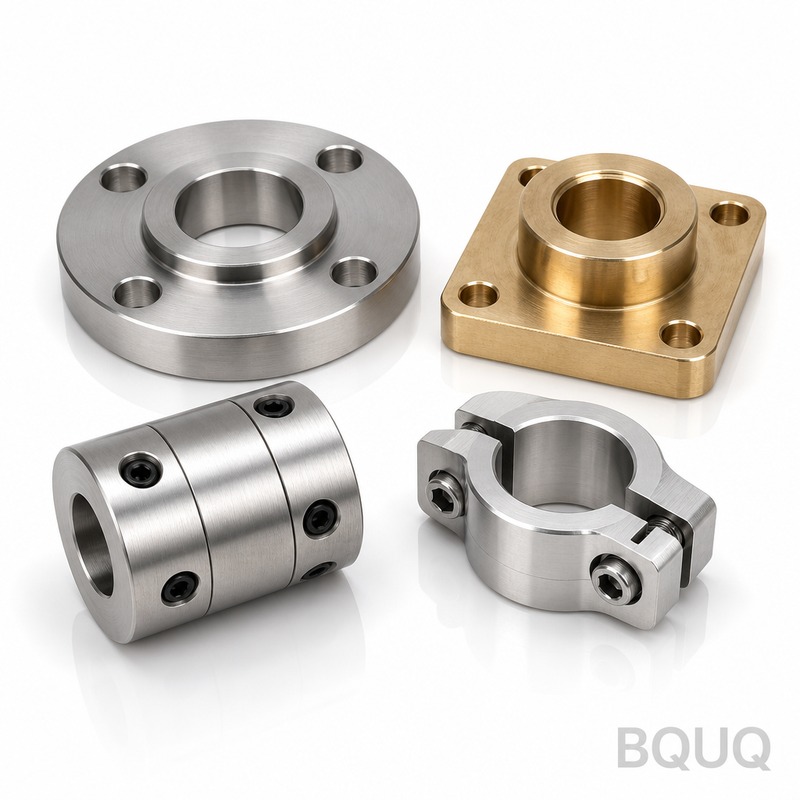
I particolari torniti CNC di BQUQ sono lavorati in Acciaio Inox 303 / 304 / 316L e possono raggiungere una lunghezza fino a 1000 mm mantenendo la planarità sulla faccia di montaggio direttamente dall'utensile. La resistenza termica viene misurata per lotto, le lavorazioni con attrezzatura sono stabili e l'ispezione rileva l'usura dello stampo come spostamento misurabile del passo delle alette prima che i particolari raggiungano il campo. Lo spessore ridotto delle alette e il passo stretto offrono più superficie per millimetro cubo rispetto ai profili lavorati o estrusi nello stesso ingombro.
I particolari torniti CNC combinano il passo delle alette con lo stock in Acciaio Inox 303 / 304 / 316L, così i particolari fino a 1000 mm di lunghezza mantengono la planarità sulla faccia di montaggio. La resistenza termica è misurata per lotto.
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità sulla faccia di montaggio è mantenuta direttamente dall'utensile, il che garantisce un contatto termico uniforme all'interfaccia.
Un singolo colpo di pressa forma l'intero particolare tornito CNC, quindi il costo del pezzo smette di crescere con la complessità. Le lavorazioni con attrezzatura sono stabili, e il ciclo alimenta una linea dedicata.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette sottili con passo stretto offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva in produzione anziché sul campo.
La pressatura dell'Acciaio Inox 303 / 304 / 316L mantiene leggeri i particolari torniti CNC, a partire da un peso variabile in base all'ingombro, senza sacrificare la densità delle alette, un aspetto cruciale dove la lunghezza del percorso del flusso d'aria è già vincolata dall'involucro.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è Acciaio Inossidabile 303 / 304 / 316L, fornito con sabbiatura + passivazione. Per applicazioni in cui l'esposizione robotica rappresenta una preoccupazione, consigliamo il trattamento passivato; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali rientrano in , con caratteristiche critiche quali gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta a . Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della costruzione dell'attrezzatura anziché dopo.
Ogni lotto è accompagnato da un rapporto CMM da . Registriamo planarità, passo, spessore di base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di prima che lasci la linea.
La planarità viene misurata su granito anziché su ghisa, perché a una lunghezza fino a 1000 mm si legge diversamente su una piastra non lappata. I registri conservano entrambe le letture.
Ispezioniamo punte di alette per bava e cricca dopo la formatura, perché lo stampaggio può fessurare una radice senza alterare alcuna dimensione di disegno. Il limite di bava è impostato per singolo particolare.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni a corredo del fascicolo ISO9001.
Nella robotica, il rating determina quanta portata d'aria necessita ancora l'involucro. Alle temperature di giunzione tipiche della robotica, le alette con questo passo mantengono il delta-T entro il budget del sensore.
Per le applicazioni robotiche, la superficie di montaggio conta quanto il rating termico: determina se il materiale di interfaccia termica si distribuisce in modo uniforme o si accumula a un'estremità.
I clienti del settore robotica specificano tipicamente Stainless 303 / 304 / 316L per motivi di corrosione e poi mantengono il disegno entro le tolleranze richieste. La linea assorbe il volume senza necessità di una seconda fonte di fornitura.
I requisiti di imballaggio e le normative sulle vibrazioni nel settore robotica spingono verso una costruzione monopezzo. Un componente stampato e tornito CNC non presenta adesivo soggetto a scorrimento, che è la modalità di guasto tipica nei dissipatori a due parti.
Specifiche
Parametro
Valore / Intervallo
Materiale
Stainless 303 / 304 / 316L
Finitura superficiale
bead blast + passivate
Gamma dimensionale
fino a 1000 mm di lunghezza
MOQ (prototipo)
30 pz
MOQ (produzione)
200 pz
Tempi di consegna (prototipo)
72 ore
Tempi di consegna (produzione)
10 giorni lavorativi
FAQ: Le vostre domande prima di ordinare
Quali tolleranze potete mantenere?
Le dimensioni generali rientrano in ; quelle critiche come sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di . Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della costruzione dell'attrezzatura, così possiamo pianificare l'operazione di pressatura aggiuntiva.
Potete consegnare senza trattamento superficiale?
Sì, spediamo allo stato grezzo di pressatura per i clienti che eseguono la finitura internamente. Il rischio sono i segni di manipolazione sulle alette , quindi imballiamo quei pezzi con fogli interposti all'interno di .
Quali sono le condizioni di imballaggio e spedizione?
L'imballaggio standard è . Quotiamo . I cartoni per l'esportazione sono etichettati con lotto, quantità e stato di ispezione, e la documentazione completa, incluso il rapporto di ispezione, viaggia con la merce.
Fornite file CAD o un disegno?
Forniamo un disegno 2D con il rapporto CMM, e il file 3D STEP su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate nel vostro assemblaggio.
Potete aiutarci con la simulazione termica prima del campionamento?
Sì. Inviate il flusso d'aria dell'involucro, la temperatura di ingresso e il carico termico da dissipare, e eseguiremo un modello a regime stazionario restituendo una combinazione suggerita di e . Di solito questo fa risparmiare un'iterazione dell'attrezzatura.
La nostra esperienza nella robotica risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui lo standard di sabbiatura + passivazione e sono conservativi anziché ottimistici.
L'attrezzaggio viene costruito internamente, ed è così che viene mantenuto su un intero programma anziché andare alla deriva pezzo per pezzo.
Il personale addetto alla qualità siede accanto alla pressa, non in una stanza separata. Le deviazioni su o fermano la produzione all'attrezzaggio anziché all'ispezione finale.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Planarità mantenuta direttamente dall'attrezzaggio sulla faccia di montaggio
Tempi di consegna
Tempi di produzione standard dopo l'approvazione dell'attrezzaggio
MOQ
Produzione a basso volume e a lotti accettata
Capacità
Parti fino a 1000 mm di lunghezza; il ciclo alimenta una linea
Selezione / confronto
Opzione
Ideale per
Compromesso
Alette stampate
Elevata densità di alette in un involucro di flusso d'aria fisso
L'usura dello stampo modifica il passo delle alette nel tempo
Profilo lavorato alle macchine
Geometria semplice e controllo preciso su pezzo singolo
Superficie inferiore per millimetro cubo
Profilo estruso
Sezioni lunghe e uniformi
Meno tollerante alle variazioni di lotto rispetto allo stampaggio
Assemblaggio brasato
Forme complesse multi-pezzo
Il giunto brasato può cedere sotto cicli termici
Base e alette pressate in un unico pezzo
Contatto termico uniforme all'interfaccia
Richiede attrezzatura e controllo della corsa
Processo / ispezione
Fase
Controllo
Registrazione
Selezione del materiale
Acciaio inossidabile 303 / 304 / 316L verificato
Certificato del materiale e tracciabilità del lotto
Formatura
Una singola corsa forma base e alette in un unico pezzo
Registro dell'attrezzatura e del ciclo
Verifica del passo delle alette
Rilevata variazione misurabile del passo delle alette
Registrazione dell'ispezione a livello di lotto
Verifica della planarità
Planarità sulla faccia di montaggio mantenuta dall'attrezzatura
Rapporto dimensionale prima della spedizione
Test termico
Resistenza termica misurata per lotto
Dati di resistenza termica per lotto
Ispezione finale
Ispezione prima di ogni spedizione
Registrazione di rilascio della spedizione
Domande frequenti
Quali materiali vengono utilizzati per i particolari torniti CNC?
BQUQ lavora particolari torniti CNC in Acciaio Inox 303 / 304 / 316L. Queste gradi supportano particolari fino a 1000 mm di lunghezza mantenendo la planarità sulla faccia di montaggio direttamente dall'utensile, così il contatto dell'interfaccia termica rimane uniforme e il particolare resta leggero in base all'ingombro.
Come viene controllata la planarità sulla faccia di montaggio?
La planarità sulla faccia di montaggio è mantenuta direttamente dall'utensile, non da una lavorazione secondaria. Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. L'ispezione verifica la planarità prima di ogni spedizione, il che mantiene il contatto dell'interfaccia termica uniforme su tutto il lotto.
Qual è la lunghezza massima del particolare che potete produrre?
BQUQ produce particolari torniti CNC fino a 1000 mm di lunghezza. A quella lunghezza, la planarità sulla faccia di montaggio è ancora mantenuta direttamente dall'utensile, e il processo di formatura a corsa singola mantiene la base e le alette come un unico pezzo senza giunto brasato.
Come verificate la resistenza termica?
La resistenza termica viene misurata per lotto. Questa misurazione per lotto conferma che il passo delle alette, lo spessore delle alette e la planarità della faccia di montaggio rimangono entro specifica. Se l'usura dello stampo modifica il passo delle alette, l'ispezione lo rileva a livello di lotto anziché sul campo.
Perché scegliere alette stampate invece di profili lavorati o estrusi?
Il basso spessore delle alette è il punto di forza dello stampaggio: alette con questo passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro. La costruzione stampata tollera inoltre meglio la variazione di lotto rispetto all'estrusione, perché l'usura dello stampo si manifesta prima come uno scostamento misurabile nel passo delle alette che l'ispezione rileva.
Qual è la quantità minima d'ordine per i particolari torniti CNC?
BQUQ accetta produzioni a basso volume e in lotti per particolari torniti CNC. Poiché un singolo passaggio forma l'intero pezzo, il costo del particolare smette di crescere con la complessità, e le serie di utensili sono sufficientemente stabili da alimentare una linea. Contatta BQUQ con il tuo ingombro e il passo delle alette per una quantità minima d'ordine specifica.
Come vengono ispezionati i particolari torniti CNC prima della spedizione?
L'ispezione prima di ogni spedizione copre il passo delle alette, lo spessore delle alette, la planarità sulla faccia di montaggio e la resistenza termica misurata per lotto. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, quindi l'ispezione a livello di lotto intercetta le variazioni prima che i particolari raggiungano il campo.