鏁版帶鍔犲伐缂栫鎶€鏈: Acciaio 4140 / 4340, tolleranza 0,005 mm, placcatura dura al cromo 0,025 mm, tempo di consegna 15 giorni lavorativi, MOQ 500 pezzi. Capacità per automotive. Revisione del disegno e rapporto del primo articolo inclusi.
Tecnologia di programmazione per la lavorazione CNC
Punto Chiave
La tecnologia di programmazione per la lavorazione CNC definisce la finestra di processo prima che la macchina entri in gioco: le condizioni del materiale e la geometria dell'utensile vengono fissate per prime, poi la capacità viene dimostrata alla velocità di produzione. Per componenti robotici in acciaio 4140/4340, l'inviluppo raggiunge 400 x 300 x 200 mm, le tolleranze si mantengono a ±0.002 mm su richiesta, la finitura dell'alesaggio raggiunge Ra 0.4 e il tempo di consegna produttivo è di 10 giorni lavorativi.
La maggior parte degli acquirenti parte da un disegno e da un prezzo obiettivo. Noi partiamo dalla 鏁版帶鍔犲伐缂栫▼鎶€鏈 e chiediamo cosa deve effettivamente sopportare il componente: cicli di carico, escursioni termiche o un ambiente corrosivo nella robotica.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Acciaio 4140 / 4340 |
| tolerance_standard | ±0.002 mm su richiesta |
| Finitura superficiale | Ra 0.4 sull'alesaggio, Ra 0.8 esterna |
| roughness_ra | Ra 0.2 |
| Intervallo dimensionale | Inviluppo 400 x 300 x 200 mm |
| Tempo di consegna (produzione) | 10 giorni lavorativi |
Contesto di Mercato e Tecnico
Il consolidamento tra gli acquirenti di robotica significa programmi meno numerosi ma più grandi. Questo premia i fornitori in grado di documentare la capacità di processo a piuttosto che quelli che vincono su un singolo campione.
L'incertezza tariffaria e logistica ha reso la qualificazione regionale una priorità nella robotica. Gli acquirenti richiedono sempre più spesso una seconda fonte qualificata, il che cambia il modo in cui viene specificata la 鏁版帶鍔犲伐缂栫▼鎶€鏈 e come vengono documentate le tolleranze.
Lettura correlata: Come lo stampaggio dei connettori 5G soddisfa le esigenze di precisione delle telecomunicazioni?.
Come lo Produciamo
Il percorso per 鏁版帶鍔犲伐缂栫▼鎶€鏈 inizia con una finestra di processo, non con una macchina. Fissiamo prima lo stato del materiale e la geometria dell'attrezzatura, poi confermiamo che ±0,002 mm su richiesta venga mantenuto alla velocità di produzione anziché su un singolo pezzo lavorato lentamente.
In produzione, 鏁版帶鍔犲伐缂栫▼鎶€鏈 viene eseguito con controlli in-process a intervalli fissi. Gli operatori registrano le dimensioni ogni 30-50 pezzi, il che intercetta l'usura dell'utensile prima che il lotto si discosti oltre ±0,002 mm su richiesta.
L'ispezione finale per 鏁版帶鍔犲伐缂栫▼鎶€鏈 è basata su campionamento per le dimensioni generali e al 100% per le caratteristiche critiche. La suddivisione viene concordata prima dell'attrezzaggio, perché spostare una caratteristica da generale a critica modifica il costo e i 10 giorni lavorativi.
Materiale e Finitura Superficiale
La specifica superficiale per 鏁版帶鍔犲伐缂栫▼鎶€鏈 è Ra 0,4 sul foro, Ra 0,8 esterno, scelta per l'ambiente di servizio nella robotica. Lo spessore viene verificato su un provino di riferimento dello stesso lotto anziché essere presunto dalle impostazioni di processo.
Vedi anche: Come ridurre i tempi di consegna della stampa metallica del 30%.
Dove 鏁版帶鍔犲伐缂栫▼鎶€鏈 è soggetto a carichi di contatto, la durezza del materiale viene specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la causa più comune di contestazioni all'ispezione in ingresso.
Il contenuto riciclato e le dichiarazioni RoHS/REACH sono disponibili per 鏁版帶鍔犲伐缂栫▼鎶€鏈 su richiesta. Se il vostro cliente nel settore robotica verifica l'origine dei materiali, richiedete il certificato del produttore in fase di preventivo, non alla consegna.
Tolleranze e Ispezione
Il metodo di misurazione fa parte della specifica. Una caratteristica misurata su una CMM e la stessa caratteristica misurata con un calibro possono dare risultati discordanti, per questo i disegni di 鏁版帶鍔犲伐缂栫▼鎶€術 specificano come viene verificata ogni dimensione critica.
Scopri di più su BQUQ Mandrino Portapunta ER11 a Molla con Punta da Trapano, Lavorato a CNC.
La tracciabilità è mantenuta per colata e data di produzione. Se dovesse emergere un problema sul campo con 鏁版帶鍔犲伐缂栫▼鎶€術, possiamo identificare quale lotto, quale set di attrezzature e quale registro di ispezione sono applicabili.
Il materiale non conforme viene messo in quarantena fisicamente, non solo nel sistema. Per 鏁版帶鍔犲伐缂栫▼鎶€術, questo significa che il lotto rimane in un'area contrassegnata fino a quando la disposizione non è documentata, il che previene l'errore di spedizione più comune.
Dove Viene Utilizzato
L'ambiente di servizio guida più riprogettazioni di quanto faccia il carico. 鏁版帶鍔犲伐缂栫▼鎶€術 in servizio esterno o con lavaggio necessita di Ra 0,4 sull'alesaggio, Ra 0,8 esterno e tenuta considerata in fase di progettazione, non aggiunta successivamente.
L'accesso per la manutenzione è importante. Dove 鏁版帶鍔犲伐缂栫▼鎶€術 è un componente soggetto a usura, raccomandiamo di specificarlo come ricambio con il proprio codice articolo, in modo che il riordino non richieda una revisione completa del disegno.
Dettaglio tecnico: Lavorazione CNC per componenti metallici marini.
Cosa Confermare Prima di Ordinare
Definire le caratteristiche critiche in fase di preventivo. Spostare una caratteristica da generale ±0,002 mm su richiesta a critica dopo l'attrezzaggio aggiunge costo e prolunga di 10 giorni lavorativi, che è il ritardo più evitabile nell'approvvigionamento personalizzato.
Confrontare i preventivi sulla stessa base: grado del materiale, Ra 0,4 sull'alesaggio, Ra 0,8 esterno, ambito di ispezione e imballaggio. Un prezzo unitario inferiore che elimina l'ispezione al 100% non è un costo totale inferiore.
Lettura consigliata: BQUQ Mandrino a Pinza TG100 Lavorato a CNC.
FAQ: Le vostre domande prima di ordinare
Qual è la quantità minima d'ordine per 鏁版帶鍔犲伐缂栫▼鎶€鏈?
Le dimensioni generali sono mantenute a ±0,002 mm su richiesta. Le caratteristiche critiche sono identificate sul disegno e mantenute entro una tolleranza più stretta, con il metodo di misurazione dichiarato in modo che il collaudo in entrata corrisponda al nostro.
Quanto tempo richiede la produzione per 鏁版帶鍔犲伐缂栫▼鎶€鏈?
Il lead time standard per 鏁版帶鍔犲伐缂栫▼鎶€鏈 è di 10 giorni lavorativi dopo l'approvazione del disegno e la convalida dell'attrezzatura. I prototipi sono in genere più rapidi perché non richiedono attrezzatura, e gli ordini ripetuti sono ancora più rapidi perché l'attrezzatura è già disponibile.
Da confrontare con: Guarnizioni per pinze con refrigerante passante: lavorazione ad alta pressione.
Potete lavorare dal nostro disegno esistente?
Sì. Inviate il disegno in qualsiasi formato comune. Lo esaminiamo prima per la producibilità e segnaliamo qualsiasi caratteristica per cui ±0,002 mm su richiesta richiederebbe un'operazione aggiuntiva, così potete decidere prima della realizzazione dell'attrezzatura.
Lettura correlata: Difetti comuni nello stampaggio dei metalli e come risolverli.
Fornite certificati di materiale e di ispezione?
Ra 0,4 sul foro, Ra 0,8 esterno è lo standard per 鏁版帶鍔犲伐缂栫▼鎶€鏈. Le altre finiture sono quotate con un intervallo di spessore definito e verificate su un provino dello stesso lotto anziché essere desunte dalle impostazioni di processo.
Vedi anche: Lavorazione CNC Personalizzata di Pinze e Mandrini.
Quali finiture superficiali sono disponibili per 鏁版帶鍔犲伐缂栫▼鎶€鏈?
Le modifiche sono documentate rispetto al rapporto di primo articolo originale. Identifichiamo quali dimensioni sono interessate, riquotiamo solo le operazioni interessate e vi comunichiamo se lo stock esistente di 鏁版帶鍔犲伐缂栫▼鎶€鏈 rimane utilizzabile.
Inviate il disegno e il volume annuale. Riceverete una revisione di producibilità, un ciclo di processo e un preventivo che indica esplicitamente ±0,002 mm su richiesta, 10 giorni lavorativi e 1000 pz, non per implicazione.
Scopri di più su Come lo stampaggio dei metalli rende i contatti per batterie e le clip a molla più duraturi?.
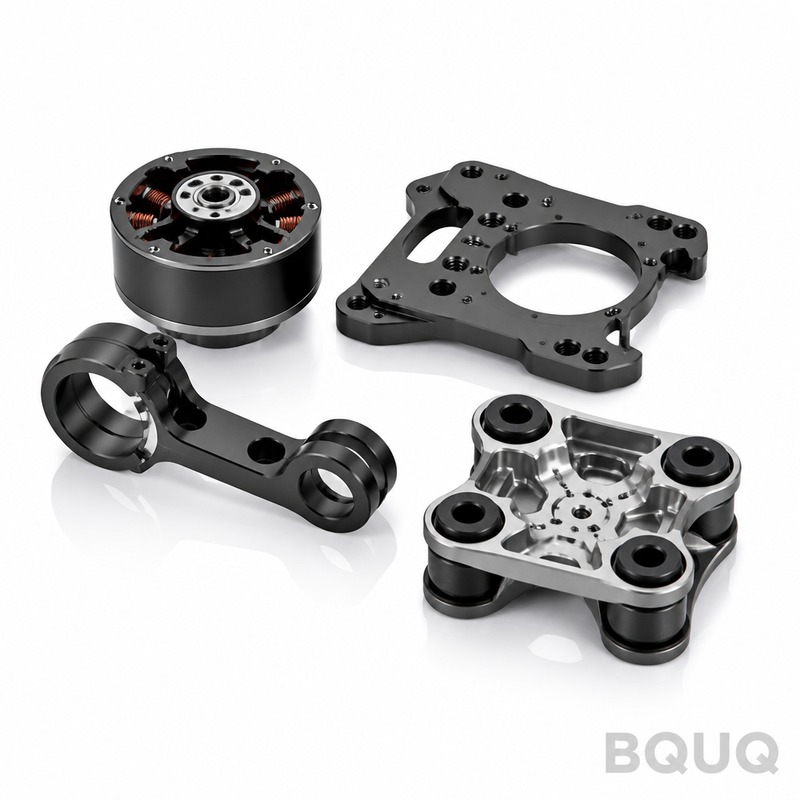
Specifiche chiave e guida alla selezione
Confronto delle specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Acciaio 4140 / 4340 |
| Tolleranza | ±0,002 mm su richiesta |
| Tempi di consegna | 10 giorni lavorativi (produzione) |
| MOQ | Non specificato nell'estratto; confermare con il fornitore |
| Capacità | Volume utile 400 x 300 x 200 mm |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Programmazione con tolleranza stretta (±0,002 mm) | Componenti per robotica soggetti a cicli di carico o escursioni termiche | Richiede controlli in-process a intervalli fissi e una disciplina di ciclo più lenta |
| Programmazione con tolleranza standard | Caratteristiche non critiche e passate di sgrossatura | Minore documentazione della capacità di processo alla velocità di produzione |
| Finitura alesaggio Ra 0,4 | Alesaggi che richiedono basso attrito o tenuta | Aggiunge tempo di finitura e costo dell'attrezzatura |
| Finitura esterna Ra 0,8 | Superfici esterne generiche | Più grossolana della finitura alesaggio; può richiedere un'operazione secondaria per Ra 0,2 |
| Qualifica di una seconda fonte regionale | Acquirenti esposti a incertezza tariffaria e logistica | Duplica la documentazione e le evidenze della capacità di processo |
Processo / ispezione
| Fase | Controllo | Registrazione |
|---|---|---|
| Definizione della finestra di processo | Fissare le condizioni del materiale e la geometria dell'attrezzatura prima della lavorazione | Scheda della finestra di processo |
| Programmazione | Impostare avanzamenti, velocità e traiettorie utensile per la velocità di produzione | Programma CNC e scheda di setup |
| Controlli in processo | Misurare a intervalli fissi durante la produzione | Registro delle ispezioni in processo |
| Verifica delle tolleranze | Confermare ±0,002 mm su richiesta alla velocità di produzione, non su un singolo pezzo lento | Dati di capacità |
| Verifica della finitura superficiale | Controllare Ra 0,4 per l'alesaggio e Ra 0,8 per l'esterno | Report della finitura superficiale |
Domande frequenti
Che cos'è la tecnologia di programmazione per la lavorazione CNC?
È il processo di definizione della finestra di lavorazione prima del taglio del metallo: condizioni del materiale, geometria dell'attrezzatura, avanzamenti, velocità e traiettorie utensile. Per i componenti per robotica, deve mantenere ±0,002 mm su richiesta alla velocità di produzione, non solo su un singolo campione lento, con controlli in processo a intervalli fissi.
Quali tolleranze può mantenere la programmazione per la lavorazione CNC?
L'articolo specifica ±0,002 mm su richiesta. Tale tolleranza viene confermata alla velocità di produzione anziché su un singolo pezzo lento. Per un ingombro di 400 x 300 x 200 mm in acciaio 4140/4340, ciò richiede controlli in processo fissi e capacità di processo documentata.
Quale finitura superficiale si può ottenere su fori e superfici esterne?
La finitura dei fori raggiunge Ra 0,4, le superfici esterne raggiungono Ra 0,8 e la rugosità può arrivare a Ra 0,2 dove specificato. Questi valori sono legati alla finestra di programmazione, pertanto le passate di finitura e la geometria dell'utensile devono essere definite prima della produzione.
Lettura consigliata: Come Ordinare Molle Personalizzate: Quali Specifiche Devi Fornire.
Quale tempo di consegna devo prevedere per la produzione?
Il tempo di consegna per la produzione è di 10 giorni lavorativi. Questo presuppone che la finestra di processo sia definita e che i controlli in-process siano pianificati a intervalli fissi. Se è richiesta una tolleranza di ±0,002 mm su richiesta su un ingombro di 400 x 300 x 200 mm, confermare la capacità prima di rilasciare l'ordine.
Perché la qualificazione regionale è importante per la programmazione della lavorazione CNC?
L'incertezza tariffaria e logistica ha reso la qualificazione regionale una priorità nella robotica. Gli acquirenti richiedono sempre più spesso una seconda fonte qualificata, il che modifica il modo in cui viene specificata la tecnologia di programmazione e come vengono documentate le tolleranze. Ciò significa che le prove di capacità devono accompagnare il processo, non solo il campione.
Come si dimostra la capacità di processo alla velocità di produzione?
Fissiamo prima la condizione del materiale e la geometria dell'utensile, poi eseguiamo controlli in-process a intervalli fissi. L'obiettivo è ±0,002 mm su richiesta alla velocità di produzione, non su un singolo pezzo lavorato lentamente. I registri includono il foglio della finestra di processo, il programma CNC e il registro delle ispezioni in-process.
Da confrontare con: Portapinza SK40 ER32 BQUQ Lavorato a CNC, Precisione di Produzione dalla Cina.
Cosa devo confermare prima di ordinare parti lavorate CNC?
Confermare la qualità del materiale 4140 o 4340, la tolleranza ±0,002 mm su richiesta, la finitura dei fori Ra 0,4, la finitura esterna Ra 0,8 e l'ingombro di 400 x 300 x 200 mm. Confermare inoltre il tempo di consegna di 10 giorni lavorativi e se è richiesta una seconda fonte qualificata per la qualificazione regionale.