
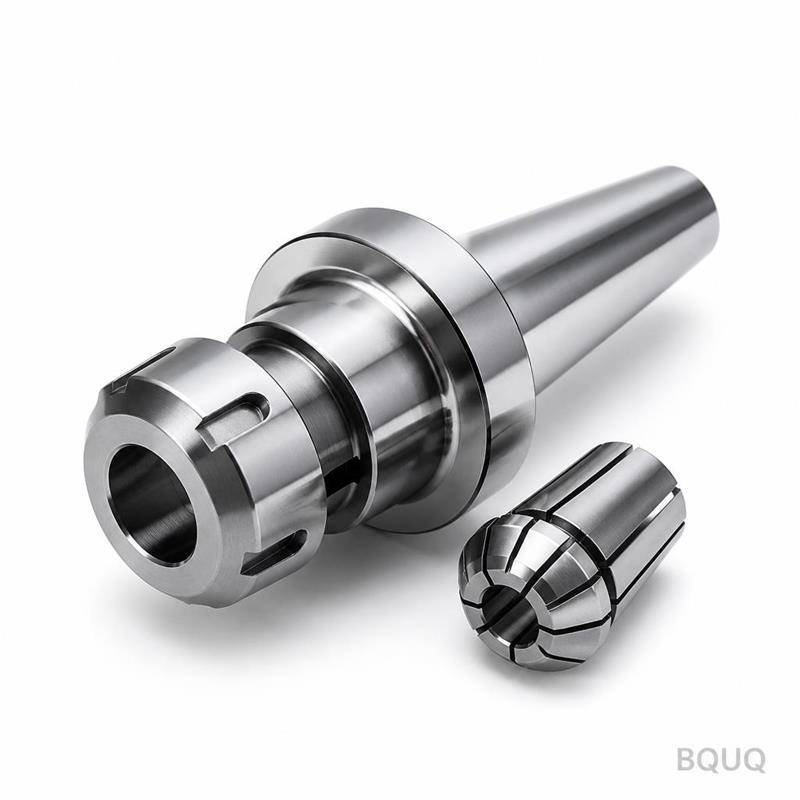
Guarnizioni per pinze con refrigerante passante: lavorazione ad alta pressione
Risposta breve: Una guarnizione per pinza con refrigerante passante è un piccolo anello in elastomero o polimero che chiude lo spazio tra il corpo della pinza, il gambo dell'utensile e l'alesaggio del dado, in modo che il refrigerante ad alta pressione venga forzato attraverso i canali interni dell'utensile invece di fuoriuscire radialmente. I sistemi tipici operano a 30–80 bar (435–1.160 psi); oltre i 100 bar, le guarnizioni devono essere specificamente classificate, e l'alesaggio della pinza, il dado e la guarnizione devono essere un set abbinato. Senza una guarnizione, la maggior parte dell'energia della pompa viene persa sulla faccia del porta-utensile, l'evacuazione dei trucioli crolla e la vita dell'utensile diminuisce. BQUQ fornisce pinze portautensili sigillate e pinze abbinate da un unico stabilimento ISO9001 a Dongguan, con preventivi restituiti in 12 ore lavorative.
Il refrigerante ad alta pressione è uno degli aggiornamenti di produttività più economici in un'officina meccanica — finché non inizia a fuoriuscire dal porta-utensile. A 30 bar, il refrigerante a base acquosa troverà qualsiasi gioco radiale più largo di pochi micron e lo trasformerà in un getto tagliente puntato contro il cono del mandrino. La soluzione non è una pompa più grande. È un'interfaccia della pinza adeguatamente sigillata.
Questo articolo spiega come funzionano le guarnizioni per pinze con refrigerante passante, quale geometria di guarnizione si adatta a quale porta-utensile, quale pressione ogni design sopravvive realisticamente e come specificare pinze sigillate in modo che il refrigerante vada dove dovrebbe.
Quale problema risolve effettivamente una guarnizione per pinza con refrigerante passante?
Una pinza standard ER, TG o 5C è un elemento elastico. Afferra il gambo dell'utensile per deformazione elastica, e quella deformazione lascia uno spazio elicoidale tra i segmenti della pinza. Sotto refrigerante a pioggia a 3–8 bar, quello spazio perde un po' e nessuno se ne accorge. Sotto 50 bar, lo stesso spazio diventa un ugello.
Tre cose vanno storte quando il refrigerante ad alta pressione fuoriesce dalla faccia della pinza:
- Perdita di pressione sul tagliente. Il refrigerante che perde dal dado non raggiunge mai i canali interni dell'utensile. La pressione effettiva sulla punta può calare della metà o più.
- Fallimento dell'evacuazione dei trucioli. La foratura profonda e lo svuotamento in titanio o acciaio inossidabile dipendono dal refrigerante per espellere i trucioli dalle scanalature. La perdita significa ritagliare, e ritagliare significa bordi scheggiati.
- Contaminazione del mandrino e dei cuscinetti. Una nebbia fine ad alta velocità di refrigerante più particelle migra nel naso del mandrino, degradando il contatto del cono e alla fine la vita dei cuscinetti.
Una guarnizione per pinza con refrigerante passante è la barriera che ferma tutti e tre. È una parte consumabile a basso costo che svolge un lavoro di alto valore — ecco perché specificare quella giusta conta più che specificare una economica.
Come funziona una guarnizione per pinza in un sistema ad alta pressione?
La guarnizione funziona convertendo un percorso di perdita radiale in un percorso di flusso assiale controllato.
In un assemblaggio sigillato, il refrigerante entra nel corpo del porta-utensile dietro la pinza, viaggia attraverso il gioco interno della pinza o una scanalatura dedicata, e viene indirizzato nei fori del refrigerante del gambo dell'utensile. La guarnizione — solitamente un O-ring, una guarnizione a labbro, una guarnizione frontale incollata o un collare polimerico stampato — si trova in una di due posizioni:
1. Tra la pinza e il gambo dell'utensile, sigillando sulla superficie cilindrica dell'utensile.
2. Tra la pinza e l'alesaggio del dado / faccia del porta-utensile, sigillando il percorso esterno.
La maggior parte dei design di produzione utilizza entrambi, perché la pressione trova la via più facile. L'elastomero viene compresso di una quantità controllata quando il dado viene serrato; la compressione è ciò che genera la forza di tenuta. Questo è il motivo per cui la compressione della guarnizione è una variabile dipendente dalla coppia, non una proprietà fissa — un punto trattato più approfonditamente nel nostro articolo sulla pressione di serraggio della pinza.
L'equilibrio di pressione all'interno di una pinza sigillata
A 50 bar, la pressione interna agisce sulla guarnizione in tre direzioni contemporaneamente: verso l'esterno contro l'alesaggio del dado, verso l'interno contro il gambo dell'utensile, e assialmente contro la faccia della pinza. Una guarnizione a labbro utilizza la prima di queste per auto-energizzarsi — una pressione più alta spinge il labbro più forte contro la superficie di tenuta, motivo per cui le guarnizioni a labbro superano i semplici O-ring sopra circa 40 bar.
Gli O-ring si affidano puramente allo schiacciamento. Sono economici, tolleranti sulla finitura superficiale e perfettamente adeguati fino a circa 30–40 bar. Oltre, l'estrusione nello spazio diventa la modalità di guasto.
Tipi di guarnizione e limiti di pressione realistici
La tabella seguente riassume i design comuni trovati nei porta-utensili a pinza. Le cifre sono valori tipici del settore — confermare con il porta-utensile specifico e il fornitore della guarnizione prima di impegnarsi in un processo.
| Tipo di guarnizione | Intervallo di pressione tipico | Posizione di tenuta | Ideale per | Modalità di guasto principale |
|---|---|---|---|---|
| O-ring (NBR) | 10–30 bar | Gambo dell'utensile | Fresatura generale, porta-utensili ER | Estrusione, deformazione permanente |
| O-ring (FKM/HNBR) | 20–50 bar | Gambo dell'utensile | Acciaio inossidabile, ghisa, temperature più elevate | Estrusione allo spazio |
| Guarnizione a labbro / U-cup | 40–80 bar | Gambo dell'utensile o alesaggio del dado | Foratura profonda, tornitura ad alta pressione | Usura del labbro, contaminazione |
| Guarnizione frontale incollata | 60–120 bar | Faccia del porta-utensile | Porta-utensili dedicati con refrigerante passante | Danni alla faccia da trucioli |
| Collare polimerico stampato | 50–100 bar | Corpo della pinza | Pinze sigillate compatte, porta-utensili svizzeri | Degradazione termica |
Due note pratiche. Primo, la classificazione di pressione della guarnizione è raramente il fattore limitante — di solito lo è la rigidità del porta-utensile e della pinza. Sopra circa 80 bar, l'espansione idraulica e la distorsione della pinza iniziano a influenzare il runout. Secondo, la temperatura conta: l'NBR è comodo fino a circa 100 °C, l'FKM fino a circa 200 °C. Un taglio caldo in titanio con flusso di refrigerante minimo può spingere la guarnizione oltre il suo limite.
Pinze sigillate vs non sigillate: cosa cambia nel processo
| Parametro | Pinza non sigillata | Pinza sigillata |
|---|---|---|
| Refrigerante effettivo sulla punta dell'utensile | 40–60% della pressione della pompa | 85–95% della pressione della pompa |
| Evacuazione dei trucioli in fori profondi | Marginale | Affidabile |
| Vita dell'utensile in Ti / acciaio inossidabile | Base | Tipicamente 20–50% più lunga |
| Runout (indicativo) | Stessa classe di pinza | Stessa classe di pinza, se la guarnizione è concentrica |
| Intervallo di manutenzione | Lungo | Sostituzione della guarnizione a 500–2.000 h (indicativo) |
| Costo per porta-utensile | Inferiore | Superiore per la guarnizione e la lavorazione della scanalatura |
La riga del runout è quella che preoccupa di più gli acquirenti. Una guarnizione correttamente stampata non aggiunge runout misurabile perché si trova al di fuori della zona di presa. Una guarnizione mal stampata, o una che è sovracompressa, può spingere la pinza fuori asse di diversi micron — abbastanza da contare su una caratteristica di ±0,005 mm.
Quali sistemi di pinze supportano la tenuta con refrigerante passante?
Non ogni famiglia di pinze ha un'opzione di tenuta. La tabella seguente mappa i sistemi comuni alla loro praticità di tenuta.
| Sistema di pinze | Tenuta con refrigerante passante | Note |
|---|---|---|
| ER11 / ER16 / ER20 | Limitata | Alesaggio del dado piccolo; solo bassa pressione |
| ER25 / ER32 / ER40 | Sì | Configurazione di fresatura sigillata più comune |
| ER50 | Sì | Alesaggio del dado grande, buono spazio per la guarnizione |
| TG100 / TG150 | Sì | Rigido, adatto a 70 bar+ |
| 5C | Sì (speciale) | Pinze 5C sigillate utilizzate in lavori svizzeri e a torretta |
| R8 | Raro | Principalmente macchine manuali, bassa pressione |
| Pinze tipo svizzero / boccole di guida | Sì | Le boccole di guida sigillate sono standard nei lavori svizzeri ad alta pressione |
Per la lavorazione di tipo svizzero, la tenuta non è opzionale — la boccola di guida e la pinza si trovano a millimetri dal taglio, e una perdita lì allaga la zona di lavoro. BQUQ produce pinze per tornio automatico e boccole di guida abbinate esattamente per questo ambiente, insieme a mandrini motorizzati per macchine svizzere dove il percorso del refrigerante passa attraverso il corpo del mandrino piuttosto che la pinza.
Il dado è metà del sistema di tenuta
Una pinza sigillata è inutile con il dado sbagliato. I dadi con refrigerante passante hanno un alesaggio alleggerito e una sede per la guarnizione; un dado standard schiaccerà la guarnizione o la lascerà non in sede. Le differenze geometriche sono sottili e facili da trascurare in una revisione del disegno — la nostra analisi dei tipi di dado per pinze copre i profili dell'alesaggio e dove ciascuno è appropriato.
Come si specifica correttamente una pinza sigillata?
La specifica si riduce a cinque numeri e una decisione sul materiale.
1. Pressione operativa — il massimo che la tua pompa eroga al porta-utensile, non la pressione nominale della pompa.
2. Tipo e concentrazione del refrigerante — olio puro, emulsione o MQL. L'olio gonfia alcuni elastomeri; le emulsioni ad alta concentrazione possono attaccarne altri.
3. Temperatura sulla faccia del porta-utensile — misurala, non stimarla.
4. Tolleranza e finitura superficiale del gambo dell'utensile — una guarnizione ha bisogno di un gambo liscio, rotondo e consistente. I gambi usurati o rettificati perdono.
5. Classe della pinza e requisito di runout — la tenuta non deve compromettere la concentricità.
Poi scegli l'elastomero: NBR per lavori generali, FKM per resistenza alla temperatura e chimica, HNBR o poliuretano per resistenza all'abrasione dove le particelle sono pesanti.
Installazione e disciplina di serraggio
Le guarnizioni falliscono più spesso per installazione che per pressione. Tre regole:
- Serrare al valore del produttore del porta-utensile, non a sensazione. Un serraggio insufficiente lascia la guarnizione non compressa; un serraggio eccessivo la estrude nello spazio.
- Mantieni pulito il percorso della guarnizione. Un singolo truciolo intrappolato sotto una guarnizione a labbro crea un percorso di perdita permanente. La disciplina di pulizia è la stessa che mantiene accurati gli alesaggi delle pinze — vedi pulizia delle pinze.
- Sostituisci le guarnizioni secondo un programma, non al guasto. Una guarnizione che trasuda è un sintomo che noti troppo tardi.
Per le officine che utilizzano porta-utensili sigillati su molti mandrini, un semplice registro delle ore di sostituzione delle guarnizioni per porta-utensile si ripaga rapidamente.
Dove si inserisce BQUQ in un programma di pinze con refrigerante passante?
BQUQ è una fabbrica di origine a Dongguan che gestisce quattro linee di produzione sotto un unico sistema ISO9001: lavorazioni CNC a ±0,005 mm, tranciatura metalli, molle su misura e produzione di dissipatori di calore. Per il lavoro sulle pinze, ciò significa che il corpo della pinza, la scanalatura della guarnizione, il dado e il porta-utensile di accoppiamento possono essere tutti prodotti e ispezionati secondo un unico set di disegni piuttosto che assemblati da quattro fornitori.
In pratica, questo conta per tre ragioni:
- Controllo della geometria della scanalatura. Le scanalature delle guarnizioni sono caratteristiche a livello di micron. Produrle sulla stessa linea CNC che tornisce il cono della pinza mantiene intatta la concentricità.
- Set abbinati. Pinza sigillata, dado sigillato e porta-utensile spediti come set verificato eliminano la conversazione su "quale parte perde".
- MOQ flessibile. Quantità di prova per un nuovo processo sono possibili prima di impegnarsi in volumi di produzione.
Forniamo pinze portautensili per applicazioni di fresatura e foratura, e preventiviamo in 12 ore lavorative da un disegno o campione. Se stai ancora selezionando una famiglia di porta-utensili, la nostra guida alla selezione del sistema di pinze è un punto di partenza sensato.
Domande frequenti
D: Quale pressione può sopportare una guarnizione per pinza con refrigerante passante?
R: Dipende dal tipo di guarnizione. Un O-ring standard in NBR è comodo fino a circa 30 bar; gli O-ring in FKM fino a circa 50 bar; le guarnizioni a labbro e U-cup fino a 80 bar; le guarnizioni frontali incollate e i collari polimerici stampati fino a 100–120 bar in condizioni ben controllate. Sopra 80 bar, la rigidità del porta-utensile e la distorsione della pinza diventano di solito i fattori limitanti prima della guarnizione stessa. Confermare sempre con la classificazione specifica del porta-utensile e del fornitore della guarnizione.
D: Posso adattare la tenuta con refrigerante passante a un portapinza ER esistente?
R: A volte. Se il dado ha un alesaggio alleggerito e la pinza ha una scanalatura per la guarnizione, una pinza sigillata e un dado abbinato funzioneranno. Se il dado è un design standard a alesaggio chiuso, schiaccerà o posizionerà male la guarnizione. In quel caso è necessario un dado con refrigerante passante, e spesso un porta-utensile con un percorso interno del refrigerante. L'adattamento è di solito più economico che sostituire il porta-utensile, ma controlla prima il dado.
D: Una guarnizione per pinza riduce la forza di serraggio o la precisione?
R: Una guarnizione correttamente progettata no. Si trova al di fuori della zona di presa e non aggiunge runout misurabile. I problemi appaiono quando la guarnizione è sovracompressa da una coppia eccessiva, o quando una guarnizione stampata di bassa qualità non è concentrica — entrambe possono spingere la pinza fuori asse di alcuni micron. Su un pezzo di ±0,005 mm, questo è sufficiente a contare, quindi acquista pinze sigillate e dadi come set abbinato.
D: Con quale frequenza devono essere sostituite le guarnizioni per pinze con refrigerante passante?
R: Indicativamente, ogni 500–2.000 ore operative a seconda della pressione, della chimica del refrigerante e del livello di contaminazione. I sistemi ad alta pressione con olio puro a 70 bar e oltre tendono verso l'estremità corta; i sistemi a bassa pressione con emulsione durano più a lungo. Sostituisci secondo programma piuttosto che al guasto, perché una guarnizione che trasuda contamina il mandrino molto prima che diventi evidente al taglio. Tieni un registro per porta-utensile delle ore di sostituzione.
D: Quale refrigerante dovrei usare con pinze sigillate?
R: L'olio puro offre la migliore vita della guarnizione e lubrificazione ma richiede controlli di sicurezza antincendio. Le emulsioni a base acquosa al 6–10% di concentrazione sono il compromesso comune; concentrazioni più elevate possono gonfiare alcuni elastomeri, quindi abbina l'elastomero alla chimica. Evita di far passare particelle abrasive attraverso il percorso della guarnizione — la qualità della filtrazione influisce sulla vita della guarnizione tanto quanto la pressione. Conferma la compatibilità dell'elastomero con il tuo fornitore di refrigerante prima di impegnarti.
Risorse correlate
- Informazioni su BQUQ e la nostra impronta produttiva a Dongguan: /about/
- Pinze portautensili, dadi e porta-utensili sigillati: /tool-holder-collet-chucks/
- Pinze per tornio automatico e svizzere: /auto-lathe-collets/
- Tendenze del settore nella lavorazione ad alta pressione: /industry-dynamics/
- Articoli tecnici su pinze e sistemi di serraggio: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/ — Contatta il nostro team di ingegneria: /contact/
Redatto dal Team di Ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


