
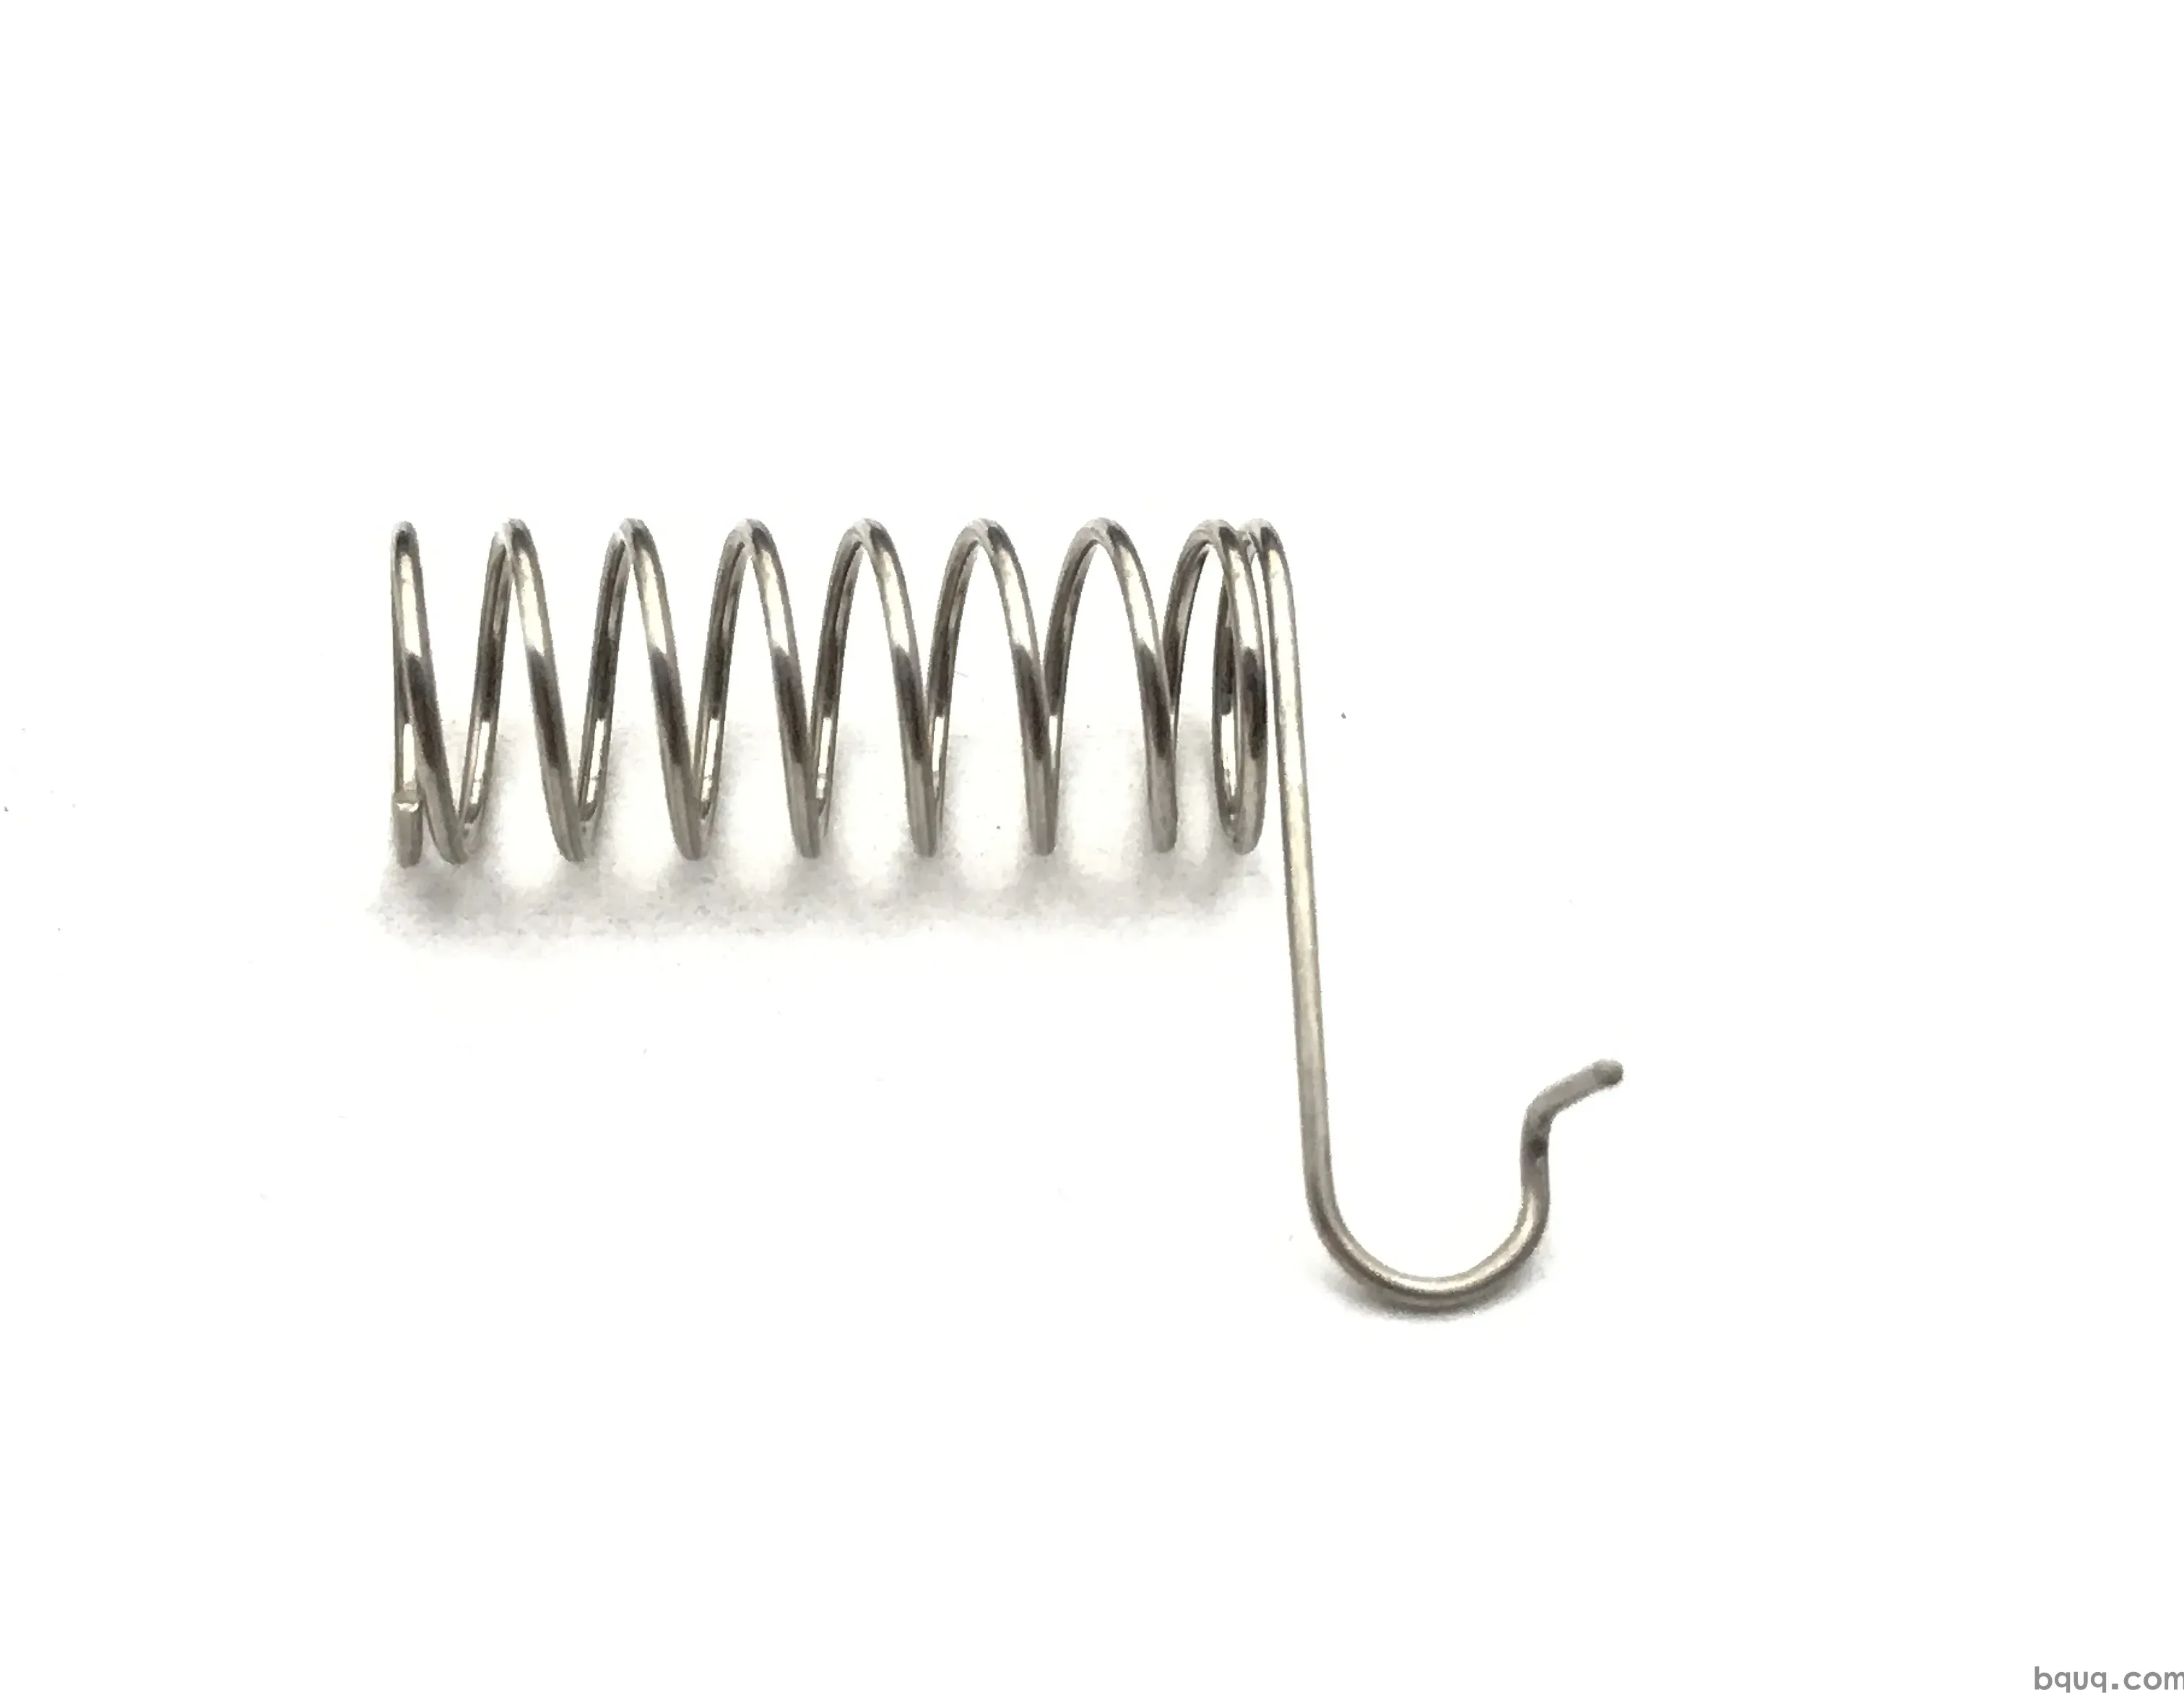
Scegliere un fornitore di molle: domande sulle capacità da porre
Risposta breve: Chiedi cinque cose prima di inviare una RFQ — la gamma di diametri del filo che il fornitore può avvolgere (la copertura produttiva tipica va da 0,1 mm a 8 mm, con 0,2–6 mm il punto ottimale pratico), la tolleranza di carico e rigidità che possono mantenere, se misurano la forza internamente su un tester calibrato, quali costi di attrezzaggio e setup si applicano alla tua quantità d'ordine, e come gestiscono i certificati dei materiali e la finitura. Un fornitore che risponde a tutte e cinque con numeri, non aggettivi, merita un campione. BQUQ gestisce quattro linee di produzione in un unico stabilimento a Dongguan, quota molle personalizzate in 12 ore lavorative e lavora con MOQ flessibili così puoi validare prima di impegnarti su volumi.
Perché la base di fornitura di molle è più difficile da valutare rispetto a un fornitore di lavorazioni meccaniche
Un'officina CNC è facile da qualificare. Invii un disegno con un profilo, una tolleranza e una specifica di materiale, e il pezzo o è conforme o non lo è. Le molle sono diverse. Un disegno di molla è una specifica di prestazione vestita con i panni di una specifica dimensionale. Gli output critici — lunghezza libera, altezza solida, rigidità della molla, carico a una data deflessione, vita a fatica, comportamento al rilassamento — sono proprietà emergenti della chimica del filo, dello stress di avvolgimento, del trattamento termico e delle operazioni di set/scrub.
Ciò significa che due fornitori possono entrambi produrre una molla che misura 12,0 mm di lunghezza libera e 6,0 N/mm di rigidità al banco, e consegnare comunque parti molto diverse dopo 10.000 cicli nel tuo assemblaggio. Le differenze risiedono nel processo, non nel disegno.
Quindi la selezione del fornitore per le molle è in realtà un interrogatorio sulla capacità di processo. Le domande seguenti sono quelle che separano un'officina di formatura del filo che si trova a fare molle da un produttore di molle che controlla le proprie variabili.
Domanda 1: Quale gamma di diametri del filo avvolgete effettivamente?
Questo è il filtro più rapido dell'intera conversazione. Il diametro del filo guida la selezione della macchina, e la selezione della macchina guida ciò che una fabbrica può fare bene.
Un'officina con solo avvolgitrici CNC di piccolo diametro quoterà il tuo lavoro con filo da 4 mm e poi avrà difficoltà con il controllo del diametro della spira, la rettifica delle estremità e lo stress residuo. Un'officina con solo avvolgitrici meccaniche di grande diametro quoterà il tuo lavoro con filo da 0,3 mm e produrrà passo incoerente.
| Fascia di diametro del filo | Processo tipico | Cosa verificare |
|---|---|---|
| 0,1 – 0,5 mm | Avvolgimento CNC di precisione, spesso con visione in linea | Controllo della tensione, nessun segno sul filo, coerenza del passo |
| 0,5 – 2,0 mm | Avvolgimento CNC, multi-asse | Ripetibilità della rigidità, squadratura delle estremità |
| 2,0 – 6,0 mm | Avvolgimento CNC o a camme | Tolleranza del diametro della spira, uniformità del trattamento termico |
| 6,0 – 12 mm+ | Avvolgimento pesante, in alcuni casi avvolgimento a caldo | Distensione dello stress residuo, capacità di test di carico |
Chiedi la gamma che gestiscono in produzione, non la gamma che possono tentare. Poi chiedi gli ultimi tre lavori nella tua fascia. Un fornitore che non sa nominare lavori recenti con il tuo diametro sta quotando sulla speranza.
BQUQ avvolge su un'ampia gamma su quattro linee di produzione in un unico stabilimento a Dongguan, il che conta perché avvolgimento, trattamento termico e finitura rimangono sotto un unico tetto invece di viaggiare tra subfornitori che si incolpano a vicenda.
La domanda di follow-up che la maggior parte degli acquirenti dimentica
Chiedi cosa succede ai bordi della loro gamma. Se il tuo pezzo si trova a 0,15 mm di filo, i metodi di movimentazione, imballaggio e ispezione del fornitore contano quanto l'avvolgitrice. Le molle in filo sottile si aggrovigliano, si deformano in transito e perdono carico se vengono gettate in un sacco sfuso.
Domanda 2: Quale tolleranza di carico e rigidità potete mantenere — e come lo dimostrate?
La tolleranza sulla rigidità della molla è dove i preventivi divergono maggiormente. Un fornitore che quota ±10% sulla rigidità è un prodotto diverso da uno che quota ±5%, e il divario di prezzo riflette un controllo reale del processo: coerenza del diametro del filo, ripetibilità dell'avvolgitrice e uniformità del trattamento termico.
| Parametro | Ampia (commodity) | Standard (buono) | Stretta (precisione) |
|---|---|---|---|
| Rigidità della molla | ±10% | ±5% | ±3% o meglio |
| Carico a deflessione | ±10% | ±7% | ±5% |
| Lunghezza libera | ±1,0 mm | ±0,5 mm | ±0,2 mm |
| Diametro della spira | ±0,3 mm | ±0,15 mm | ±0,05 mm |
| Squadratura delle estremità | Gioco visibile | ≤3° | ≤1,5° |
Considera queste cifre come fasce indicative del settore, non standard universali — la tolleranza raggiungibile dipende dal tuo rapporto di indice (diametro della spira ÷ diametro del filo), dal tipo di filo e dal fatto che la molla sia rettificata piatta alle estremità.
La vera domanda non è "quale tolleranza potete mantenere" ma "come sapete di averla mantenuta". Chiedi:
- Testate il carico a deflessione su ogni lotto di produzione, o solo sul primo articolo?
- Qual è l'intervallo di calibrazione dei vostri tester di forza, e potete mostrare il certificato?
- Registrate i dati di test rispetto a un numero di lotto che posso tracciare?
Un fornitore che testa il carico su un tester di molle calibrato e conserva i dati può difendere un'affermazione di ±5%. Un fornitore che misura la lunghezza libera con un calibro e la considera sufficiente non può difendere nulla riguardo alla forza.
Per uno sguardo più approfondito su come dovrebbe essere strutturata la verifica della forza, consulta il nostro articolo su test di carico delle molle.
Domanda 3: Come gestite il materiale e potete documentarlo?
Le prestazioni della molla iniziano dal filo. Chiedi quali gradi il fornitore tiene a magazzino o può approvvigionare in modo affidabile, e se acquista da acciaierie con certificazione tracciabile.
Scelte comuni e dove si collocano:
- Music wire (ASTM A228) — alta resistenza a trazione, basso costo, buono per piccole molle di compressione ed estensione in ambienti asciutti. Scarsa resistenza alla corrosione.
- Filo temprato in olio (ASTM A229/A230) — economico per diametri maggiori, buon comportamento a fatica se trattato termicamente in modo corretto.
- Acciaio inossidabile 302/304 — il cavallo di battaglia per la resistenza alla corrosione e applicazioni non magnetiche. Modulo inferiore rispetto all'acciaio al carbonio, quindi aspettati un comportamento di rigidità diverso.
- Acciaio inossidabile 316 — migliore resistenza ai cloruri, costo più elevato, utile in ambienti marini e medicali.
- 17-7 PH — indurimento per precipitazione, alta resistenza più resistenza alla corrosione, usato dove conta il rilassamento dello stress a temperatura.
- Bronzo fosforoso e lega di berillio-rame — requisiti di conduttività e non magneticità.
Chiedi specificamente: Fornite un certificato di acciaieria o una dichiarazione di materiale con la spedizione, e potete collegarlo al lotto? Se la risposta è vaga, non hai modo di indagare su un guasto sul campo.
Chiedi anche della verifica del diametro del filo sul materiale in ingresso. La tolleranza del filo si moltiplica direttamente nella variazione della rigidità — una deriva del 2% nel diametro del filo può spostare la rigidità di circa il 4%. I fornitori che ispezionano il filo in ingresso catturano i problemi prima che diventino 50.000 molle difettose.
La nostra guida alla selezione del diametro del filo per molle copre come la scelta del filo si ripercuote sul resto del progetto.
Domanda 4: Quanto costano attrezzaggio e setup, e come scalano?
Questa domanda determina se il tuo progetto è economicamente sostenibile al tuo volume effettivo, ed è quella che gli acquirenti spesso saltano fino all'arrivo del preventivo.
La produzione di molle ha tre livelli di costo:
1. Ingegneria non ricorrente e attrezzaggio — programmi di avvolgimento, mandrini, attrezzature per la rettifica delle estremità, camme di formatura per gambe di torsione o ganci di estensione.
2. Setup — cambio macchina, ispezione del primo articolo, preparazione del lotto per il trattamento termico.
3. Prezzo unitario — filo, tempo macchina, finitura, ispezione, imballaggio.
A basso volume, i livelli 1 e 2 dominano. Ad alto volume, il livello 3 domina e l'attrezzaggio si ammortizza fino a diventare trascurabile. Un fornitore che quota un costo di attrezzaggio di $400 su un ordine di 500 pezzi ti sta dicendo la verità; un fornitore che quota zero attrezzaggio sullo stesso ordine o se lo sta mangiando (e lo recupererà dopo) o sta pianificando di lavorare il tuo pezzo su setup improvvisati che non saranno ripetibili.
Chiedi direttamente:
- L'attrezzaggio è un costo una tantum, e ne sono proprietario?
- Se riordino tra 18 mesi, pago di nuovo il setup?
- Quale quantità d'ordine fa flettere verso il basso il prezzo unitario?
Il MOQ flessibile conta qui. Un fornitore che produrrà 500 pezzi per la validazione e poi 50.000 per la produzione ti consente di ridurre il rischio del progetto prima di impegnarti. Questo è il modello su cui lavora BQUQ — valida in piccolo, scala quando i dati di carico sono buoni. Se vuoi vedere come è strutturata una RFQ ben formulata per molle, la nostra guida alla RFQ per molle personalizzate la illustra.
Domanda 5: Quali finiture, distensione dello stress e operazioni secondarie controllate internamente?
Qui è dove un vero produttore di molle si distingue da un formatore di filo.
Distensione dello stress dopo l'avvolgimento non è opzionale per qualsiasi cosa che necessiti di un carico stabile nel tempo. Le molle incrudite portano stress residuo che causa perdita di carico in servizio — a volte 5–15% nei primi migliaia di cicli se non trattate. Chiedi quale temperatura e durata il fornitore utilizza per il tuo materiale e diametro del filo, e se avviene internamente o presso un subfornitore.
Presetting / rimozione del set (scrub) — comprimere la molla a solido o quasi solido una volta per stabilizzare la lunghezza libera. Chiedi se è standard o un supplemento, e se viene applicato al tuo pezzo.
Pallinatura — induce stress superficiale di compressione e può estendere significativamente la vita a fatica su molle caricate ciclicamente. Chiedi se il fornitore ha l'attrezzatura o subappalta, e se può specificare la copertura.
Rettifica delle estremità — le estremità rettificate piatte migliorano la squadratura e la ripetibilità del carico nelle molle di compressione. Chiedi quale squadratura mantengono.
Finitura — passivazione per acciaio inossidabile, placcatura (zinco, nichel, stagno), verniciatura a polvere o lubrificanti a film secco. Ognuna ha compromessi: la placcatura può causare infragilimento da idrogeno su filo ad alta resistenza se non viene eseguito il baking, e lo spessore della placcatura cambia il diametro della spira. Un fornitore che segnala quel rischio senza che glielo si chieda è un fornitore che ha visto le cose andare male.
Per maggiori informazioni sui compromessi dei trattamenti superficiali, leggi protezione dalla corrosione delle molle.
Una scheda pratica per valutare i fornitori
Assegna a ciascun candidato un punteggio da 1 a 5 sui criteri seguenti. Chiunque ottenga meno di 3 sulla verifica del carico o sulla tracciabilità dei materiali dovrebbe essere squalificato indipendentemente dal prezzo.
| Criterio | Come si presenta un 5 | Peso |
|---|---|---|
| Copertura della gamma di fili | Lavora il tuo diametro quotidianamente, nomina lavori recenti | Alto |
| Verifica del carico | Test al 100% del lotto, tester calibrato, dati conservati | Critico |
| Tracciabilità dei materiali | Certificati di acciaieria collegati ai numeri di lotto | Critico |
| Capacità di tolleranza | ±5% di rigidità o meglio, documentato | Alto |
| Trasparenza sull'attrezzaggio | NRE dettagliato, proprietà chiara, termini di riordino | Medio |
| Finitura interna | Distensione dello stress e preset sotto il proprio tetto | Alto |
| Risposta ingegneristica | Risponde a domande di progettazione, non solo al prezzo | Medio |
| Velocità di quotazione | Restituisce un preventivo utilizzabile entro un giorno lavorativo | Medio |
Segnali d'allarme da cui è meglio allontanarsi
- Tolleranza di rigidità quotata come "standard" senza un numero.
- Nessun test di carico interno, o test solo sul primo articolo.
- Costo di attrezzaggio che appare solo dopo che insisti sul prezzo unitario.
- Riluttanza a nominare l'acciaieria o il grado del filo.
- Nessuna risposta per la distensione dello stress su un pezzo caricato dinamicamente.
- Quotare una molla con filo da 6 mm e una con filo da 0,2 mm dalla stessa macchina senza spiegazioni.
Domande frequenti
D: Quanti fornitori di molle dovrei campionare prima di impegnarmi?
R: Tre è di solito il numero giusto. Due non ti danno spareggio se uno sottoperforma; più di quattro sprecano tempo ingegneristico su preventivi che non userai. Invia lo stesso disegno, la stessa quantità e le stesse domande a tutti e tre, poi confronta i dati dei test di carico e i termini di attrezzaggio piuttosto che il prezzo unitario di facciata.
D: Dovrei chiedere un rapporto di ispezione del primo articolo?
R: Sì, sempre, e chiedi cosa contiene. Un FAIR utile mostra i risultati dimensionali rispetto a ogni richiamo del disegno più il carico a due o più deflessioni, con la data di calibrazione del tester. Se il fornitore riporta solo la lunghezza libera e il diametro della spira, non hai prove che la molla si comporterà correttamente nel tuo assemblaggio sotto carico.
D: Qual è un tempo di consegna ragionevole per molle personalizzate?
R: Per una molla di compressione o estensione semplice con filo standard a magazzino, i campioni di solito vengono spediti in una o due settimane e le serie di produzione in due o quattro settimane, a seconda della quantità e della finitura. Le molle di torsione con gambe complesse, filo speciale o placcatura aggiungono tempo. Considera questi valori indicativi e confermali con la capacità attuale del tuo fornitore.
D: Come faccio a sapere se l'affermazione di tolleranza di rigidità di un fornitore è reale?
R: Chiedi la capacità di processo che ne sta alla base. Un fornitore che mantiene ±5% sulla rigidità dovrebbe essere in grado di descrivere l'ispezione del filo in ingresso, i dati di ripetibilità dell'avvolgitrice e i test di carico a livello di lotto. Se non riescono a collegare l'affermazione a un passo di misurazione, la tolleranza è un numero di vendita piuttosto che di produzione, e dovresti pianificare una variazione in ingresso più ampia.
D: Un prezzo unitario più basso giustifica mai un fornitore più debole?
R: Raramente, perché i guasti delle molle di solito vengono scoperti tardi — in assemblaggio o sul campo. Un risparmio del 15% sul prezzo unitario di un pezzo che causa un tasso di reso sul campo del 2% è una perdita. Il prezzo conta, ma dai più peso alla verifica del carico e alla tracciabilità dei materiali. Le molle economiche sono economiche solo fino al primo richiamo.
Risorse correlate
- Informazioni su BQUQ e la nostra configurazione produttiva a Dongguan: /about/
- Pagine prodotto molle di compressione, torsione ed estensione: /compression-springs/, /torsion-springs/, /extension-custom-springs/
- Tendenze del settore nell'approvvigionamento di componenti metallici: /industry-dynamics/
- Articoli tecnici sulla progettazione e produzione di molle: /bquq-blog/
- Domande frequenti su quotazioni e tolleranze: /faq/
- Casi di studio da progetti di produzione di precisione: /case/
- Contatta il team ingegneristico per un preventivo in 12 ore: /contact/
A cura del team ingegneristico BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle personalizzate e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


