
Via termiche e dissipazione del calore PCB per componenti SMD
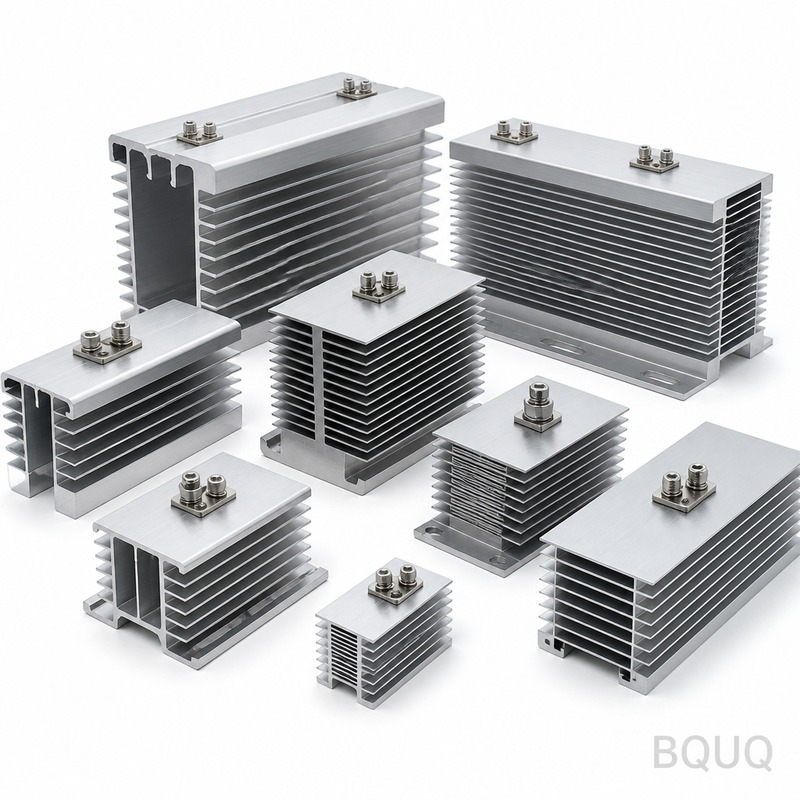
Risposta breve: Uno stack termico SMD pratico utilizza un array da 2 x 2 a 4 x 4 di via placcate da 0,3 mm sotto il pad termico, su passo 1,0-1,2 mm, collegate ad almeno 2-4 strati di rame con rame da 1 oz (35 µm) o 2 oz (70 µm). Questo dà all'incirca 20-40 K/W per coppia di via in aria ferma, quindi venti via si attestano intorno a 1-3 K/W totali. Il PCB alimenta quindi un dissipatore di calore incollato con uno strato di interfaccia di 0,1-0,3 mm. BQUQ lavora e stampa il dissipatore in alluminio o rame che riceve quel calore, e preventiva in 12 ore lavorative.
La maggior parte dei problemi termici SMD non si risolve a livello del componente. Si risolvono nei 3 mm di materiale direttamente sotto di esso. Un QFN, un MOSFET di potenza in package DFN o un LED ad alta luminosità scaricano tutti il calore in un pad di saldatura che spesso è più piccolo di 5 mm x 5 mm. Quel pad non ha dove andare a meno che il PCB non sia progettato prima come diffusore di calore e poi come substrato di cablaggio.
Questo articolo copre il percorso termico dal die all'ambiente: geometria delle via, diffusione del rame, selezione dell'interfaccia e come viene specificato il dissipatore meccanico in modo che il progetto elettrico e termico si connettano effettivamente.
Perché la diffusione del calore conta più della dimensione grezza del dissipatore?
Perché il collo di bottiglia non è quasi mai l'area delle alette. È la resistenza di costrizione tra un die piccolo e un dissipatore grande.
Considera un package di potenza da 5 mm x 5 mm che dissipa 3 W. Se quel calore entra in un dissipatore da 100 mm x 100 mm attraverso una zona di contatto di 25 mm², la resistenza di diffusione all'interno della piastra di base domina. Il dissipatore può essere classificato a 1,5 °C/W in convezione libera, ma la resistenza effettiva del sistema può essere di 8-12 °C/W perché il calore non si diffonde lateralmente prima di raggiungere le alette.
La soluzione è un approccio a strati:
1. Componente al pad — vuoti di saldatura inferiori al 10% in area, verificati ai raggi X.
2. Pad al rame interno — via termiche, non solo una singola connessione.
3. Rame interno alla superficie della scheda — piani di rame su ogni strato disponibile, cuciti insieme.
4. Scheda al dissipatore — un'interfaccia a spessore controllato, sia un pad termico, un adesivo o un piedistallo lavorato.
5. Dissipatore all'aria — geometria delle alette adattata al regime di flusso d'aria.
I passaggi 2 e 3 sono quelli che gli ingegneri spesso sottodimensionano, perché sono invisibili sullo schema elettrico.
Quante via termiche servono effettivamente?
Non esiste un numero universale, ma esiste un intervallo di partenza difendibile. La resistenza termica delle via dipende dallo spessore della placcatura del barrel, dal diametro della foratura, dallo spessore della scheda e dal fatto che la via sia riempita o aperta.
La tabella seguente fornisce valori indicativi per una scheda FR-4 da 1,6 mm con placcatura in rame da 25 µm nel barrel. Considerali come guida di progettazione, non come dati di datasheet.
| Configurazione via | Resistenza approssimativa per via | Array di 16 via (parallelo) | Note |
|---|---|---|---|
| Foro 0,2 mm, barrel aperto | 55-75 K/W | 3,4-4,7 K/W | Resistenza più alta, più economico |
| Foro 0,3 mm, barrel aperto | 35-50 K/W | 2,2-3,1 K/W | Default comune |
| Foro 0,3 mm, riempito + coperto | 25-35 K/W | 1,6-2,2 K/W | Meglio per la stampa della pasta |
| Foro 0,5 mm, barrel aperto | 20-30 K/W | 1,3-1,9 K/W | Spreca area del pad |
| 0,3 mm, placcatura 2 oz | 18-26 K/W | 1,1-1,6 K/W | Migliore opzione pratica |
Alcune regole pratiche che valgono per la maggior parte dei progetti:
- Foro da 0,3 mm su passo 1,0-1,2 mm è il cavallo di battaglia. Bilancia resistenza, integrità dello stencil della pasta e producibilità.
- Rimani all'interno del pad termico. Le via posizionate al di fuori dell'area del pad non riducono la resistenza di costrizione sul die.
- Copri o riempi il lato superiore. Le via aperte assorbono la pasta saldante durante il reflow e creano vuoti. Se non puoi permetterti via riempite e coperte, copri la parte superiore e lascia il fondo aperto per il degasaggio.
- Più di circa 25 via sotto un pad da 5 mm danno rendimenti decrescenti; sei quindi limitato dalla diffusione del rame, non dal numero di via.
L'effetto di impilamento
Le via aiutano solo se atterrano su rame dall'altro lato. Una via che termina su uno strato interno con un'isola di 2 mm² è quasi inutile. Ogni via dovrebbe connettersi a un piano o a un pour con almeno 100 mm² di rame continuo, idealmente su due o più strati, cuciti con via aggiuntive attorno al perimetro del pour.
Quanto deve essere spesso il rame?
Lo spessore del rame determina la resistenza di diffusione laterale. Uno strato da 1 oz diffonde il calore sensibilmente meglio di 0,5 oz, e 2 oz rappresentano un ulteriore salto per schede ad alta potenza.
| Peso del rame | Spessore | Uso tipico | Beneficio di diffusione |
|---|---|---|---|
| 0,5 oz | 17 µm | Schede a prevalenza di segnale | Scarso per >1 W |
| 1 oz | 35 µm | Schede di potenza standard | Adeguato fino a ~2-3 W per dispositivo |
| 2 oz | 70 µm | Array LED, driver motore | Buono fino a ~5 W per dispositivo |
| 3 oz+ | 105 µm+ | IGBT, LED densi | Richiede regole di pista/spazio più ampie |
Per un tipico componente SMD da 1 W, una scheda da 1 oz con un pour di rame da 400-600 mm² sotto e attorno al dispositivo è di solito sufficiente per mantenere la giunzione entro i limiti a 25 °C ambiente. Per 3 W e oltre, passa a 2 oz o aggiungi un substrato a nucleo metallico o supportato in alluminio.
Un avvertimento: il rame spesso cambia la capacità di incisione. A 2 oz e oltre, la larghezza minima della pista e lo spazio tipicamente aumentano, il che influisce sulla densità di routing. Pianifica lo stack-up prima del layout, non dopo.
Come si collega il PCB a un dissipatore?
Qui è dove il progetto termico diventa un problema meccanico, e dove molti progetti perdono i loro guadagni. Un array di via perfetto che alimenta un dissipatore mal incollato è uno sforzo sprecato.
Ci sono tre comuni vie di fissaggio:
Pad di interfaccia termica o gap filler
Un pad pretagliato, tipicamente spesso 0,5-2,0 mm, con conducibilità termica nell'intervallo 1-6 W/m·K per gap filler siliconici e superiore per materiali speciali. Accommoda tolleranze, è riparabile e non richiede polimerizzazione. Il compromesso è una resistenza di interfaccia relativamente alta, spesso 1-3 °C/W per un'area di 25 mm x 25 mm a pressione moderata.
Scegliere il materiale giusto è un esercizio a sé stante — trattiamo i compromessi nella nostra guida alla selezione dell'interfaccia termica.
Adesivo termico
Gli adesivi possono raggiungere 1-3 W/m·K e dare una linea di incollaggio più sottile, spesso 0,1-0,2 mm. Sono permanenti, il che conta per la riparazione. Se il tuo prodotto necessita di riparazione sul campo, pianificalo — vedi riparazione e ricondizionamento del dissipatore.
Contatto con piedistallo lavorato
L'opzione termicamente più efficiente è un dissipatore con un piedistallo lavorato che contatta direttamente il PCB, con uno strato di interfaccia sottile solo sulla faccia del piedistallo. Questo ti permette di controllare con precisione planarità e altezza. BQUQ lavora questi piedistalli su dissipatori CNC a ±0,005 mm sulle dimensioni critiche, il che mantiene la linea di incollaggio uniforme su tutto il pad.
Una linea di incollaggio uniforme vale più di un materiale di interfaccia marginalmente migliore. Una linea di incollaggio di 0,1 mm che varia da 0,05 mm a 0,4 mm su un pad da 25 mm crea un punto caldo all'estremità sottile e una regione resistiva all'estremità spessa.
Quale geometria del dissipatore si adatta a una scheda SMD alimentata da via?
Una volta che il calore raggiunge la base del dissipatore, il problema di progettazione si sposta sulla geometria delle alette e sul flusso d'aria. Due parametri dominano:
- Spaziatura delle alette — troppo stretta e gli strati limite si fondono, uccidendo la convezione. Troppo larga e sprechi volume. Per convezione naturale, spazi di 6-10 mm sono tipici; per aria forzata, 2-4 mm. Trattiamo il calcolo in dettaglio in spaziatura delle alette in convezione naturale.
- Spessore della base — deve essere abbastanza spesso da diffondere il calore lateralmente prima che raggiunga le alette. Per una sorgente di calore di 25 mm x 25 mm su un dissipatore da 100 mm, una base di 5-8 mm è un punto di partenza ragionevole. Basi più sottili risparmiano peso ma reintroducono la resistenza di costrizione.
Per schede SMD con una singola sorgente di calore dominante, un profilo estruso con base spessa e numero moderato di alette di solito batte un dissipatore grande e a base sottile. Per sorgenti distribuite — array LED, stadi di potenza multi-rail — una base più piatta con alette più dense e aria forzata è più efficace.
BQUQ produce dissipatori in tutti questi formati: profili estrusi, assemblaggi stampati e incollati, alette skived, pressofusi e varianti lavorate CNC con piedistalli lavorati e caratteristiche di montaggio. La gamma completa è elencata sotto dissipatori di calore, e le parti critiche per il piedistallo sono trattate sotto dissipatori lavorati CNC.
Checklist di progettazione per uno stack termico SMD alimentato da via
| Passo | Obiettivo | Errore comune |
|---|---|---|
| Vuoti di saldatura sotto il pad | <10% area | Volume di pasta troppo basso, via aperte che assorbono |
| Numero e passo delle via | 16-25 via, 0,3 mm, passo 1,0-1,2 mm | Via posizionate fuori dal pad |
| Terminazione delle via | Piano su 2+ strati | Via atterra su isola isolata |
| Peso del rame | 1 oz min, 2 oz per >3 W | 0,5 oz su un componente da 2 W |
| Area del pour di rame | 400-600 mm² per classe di watt | Pour tagliato dal routing |
| Strato di interfaccia | 0,1-0,3 mm, uniforme | Piedistallo irregolare, pad spesso |
| Base del dissipatore | 5-8 mm per sorgente da 25 mm | Base sottile, alta costrizione |
| Spaziatura delle alette | Adattata alla modalità di flusso d'aria | Spaziatura per convezione naturale in un condotto con ventola |
Domande frequenti
D: Posso usare via termiche sotto un QFN senza riempirle?
R: Sì, ma copri il lato superiore con solder mask e lascia il fondo aperto. Le via aperte agiscono come percorsi di assorbimento della pasta durante il reflow, il che tira via la saldatura dal pad termico e crea vuoti. Se l'apertura dello stencil e il volume di pasta sono strettamente controllati, le via aperte sono utilizzabili per produzioni a basso volume. Per qualsiasi cosa sopra qualche migliaio di unità, le via riempite e coperte danno risultati più ripetibili e migliori prestazioni termiche.
D: Quanto aiuta effettivamente un pour di rame rispetto all'uso di più via?
R: Di solito aiuta di più. Le via spostano il calore verticalmente; il rame lo sposta lateralmente. Un array denso di via che termina su una piccola isola concentra comunque il calore. Un pour di 500 mm² su due strati, cucito con via perimetrali, diffonde il calore attraverso la scheda e abbassa la resistenza effettiva sorgente-dissipatore molto più che raddoppiare il numero di via sotto il pad. Costruisci entrambi, ma non trascurare il pour.
D: Qual è lo spessore minimo pratico della base del dissipatore per una scheda SMD?
R: Per una sorgente di calore di 25 mm x 25 mm, 5 mm è un limite ragionevole e 6-8 mm è più sicuro per sorgenti superiori a 3 W. Sotto i 4 mm, la resistenza di costrizione all'interno della base inizia a dominare e aggiungere area delle alette smette di aiutare. Se il peso è critico, una piastra di diffusione in rame incollata in una base in alluminio dà una migliore diffusione per grammo rispetto a semplicemente ispessire l'alluminio.
D: Lo spessore della placcatura delle via conta quanto il diametro delle via?
R: Conta molto a piccoli diametri. Una via da 0,3 mm con placcatura del barrel da 25 µm ha all'incirca 35-50 K/W; la stessa via con placcatura da 50 µm scende a circa 18-26 K/W. Poiché lo spessore della placcatura del barrel è impostato dal processo del tuo produttore di schede, specificalo esplicitamente sul disegno di fabbricazione. Se non puoi controllarlo, usa più via invece di affidarti allo spessore della placcatura.
D: Come faccio a sapere se il mio stack termico è adeguato prima di costruire l'hardware?
R: Esegui una simulazione termica con l'array di via, il peso del rame e l'area del pour modellati esplicitamente — i modelli concentrati nascondono la resistenza di costrizione. Poi convalida con una scheda di test termico che includa il dissipatore effettivo e il materiale di interfaccia. Misura la temperatura del case e la temperatura della base del dissipatore separatamente; la differenza ti dice se l'interfaccia o il dissipatore è il tuo collo di bottiglia. Regola prima quello più economico.
Risorse correlate
- Informazioni su BQUQ e le nostre linee di produzione a Dongguan: /about/
- Gamma completa di dissipatori: /heat-sinks/
- Profili di dissipatori estrusi: /extruded-heat-sinks/
- Tendenze del settore nella gestione termica: /industry-dynamics/
- Libreria di articoli tecnici: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il team di ingegneria: /contact/
Redatto dal team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori in un'unica fabbrica ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


