
I torni svizzeri mantengono tolleranze strette su parti piccole e lunghe tramite una boccola di guida. Scopri quando la svizzera supera il tornio convenzionale. BQUQ preventiva in 12 ore.
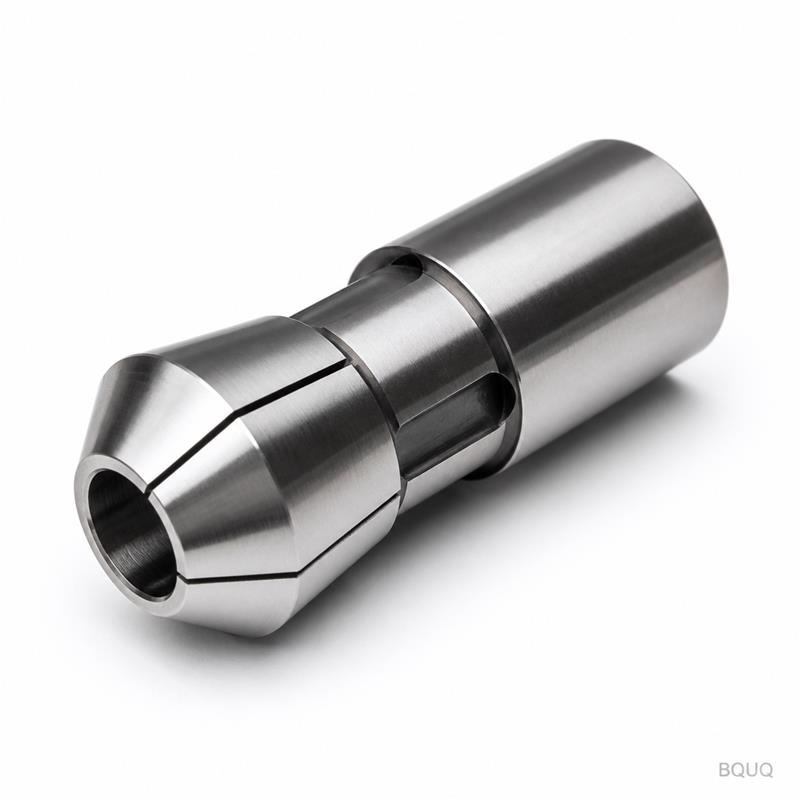
Lavorazione CNC Svizzera: Cos'è e Quando Ti Serve Davvero
La lavorazione svizzera è la risposta quando il pezzo è piccolo, lungo e con tolleranze strette: mantiene concentricità e rettilineità su parti da circa 0,5 mm a 32 mm di diametro, con rapporti lunghezza/diametro che nessun tornio convenzionale può gestire. Se il tuo pezzo è un perno, una boccola, un connettore o un componente per impianti sotto circa 30 mm di diametro, la svizzera vale il sovrapprezzo — per una flangia da 100 mm, è denaro sprecato.
I torni CNC di tipo svizzero sembrano torni CNC convenzionali ma funzionano su un principio diverso. Invece di far ruotare il pezzo mentre un utensile si muove lungo di esso, la barra scorre attraverso una boccola di guida mentre gli utensili tagliano vicino a quella boccola. Il taglio avviene proprio nel punto di supporto, motivo per cui le parti lunghe e sottili non si deformano e per cui rotondità e concentricità risultano buone quanto il mandrino della macchina. Questa guida spiega come funziona la lavorazione svizzera, le tolleranze e le forme dei pezzi che realmente domina, e l'onesto punto di crossover dove un tornio convenzionale è lo strumento più economico.
Come un Tornio Svizzero è Diverso
In un tornio CNC convenzionale, il mandrino afferra la barra e il pezzo si estende senza supporto nello spazio; lavorare una caratteristica lontano dal mandrino significa che il pezzo flette, e rapporti lunghezza/diametro oltre circa 3:1 o 4:1 richiedono una lunetta o una contropunta. Un tornio svizzero inverte la logica: la testa motrice scorre sull'asse Z e spinge la barra attraverso una boccola di guida fissa o scorrevole, mentre gli utensili tagliano il materiale proprio sulla faccia della boccola. La lunghezza non supportata del materiale al taglio è sempre breve — spesso meno di pochi millimetri — quindi un albero con rapporto 20:1 lunghezza/diametro viene lavorato dritto, tondo e concentrico senza vibrazioni.
| Fattore di lavorazione | Tornio CNC convenzionale | Tornio di tipo svizzero |
|---|---|---|
| Supporto del pezzo | Mandrino + contropunta/lunetta | Boccola di guida al taglio |
| Rapporto L/D pratico | ~3:1 a 4:1 senza supporto | 10:1 a 20:1+ di routine |
| Gamma diametri tipica | 5 mm a 300 mm+ | ~0,5 mm a 32 mm standard |
| Concentricità su parti lunghe | Deriva con la lunghezza non supportata | Mantenuta alla boccola |
| Operazioni multiple | Di solito due o più setup | Un solo setup con contromandrino e utensili motorizzati |
| Tariffa oraria macchina | Inferiore | Superiore |
Il prezzo dell'approccio svizzero è la macchina stessa: un tornio svizzero con contromandrino e utensili motorizzati è un'attrezzatura complessa e costosa, e il suo volume di lavoro è deliberatamente piccolo. Ecco perché la tecnologia si concentra su piccole parti di precisione — medicale, orologeria, elettronica, componenti automobilistici per carburante e freni — dove la geometria e le tolleranze giustificano la tariffa.
Le Tolleranze che la Lavorazione Svizzera Realmente Offre
Le macchine svizzere guadagnano la loro reputazione su caratteristiche con cui un tornio convenzionale fatica: diametri lunghi che devono rimanere tondi e dritti, e caratteristiche su estremità opposte di una parte lunga che devono allinearsi. Lavorare vicino alla boccola di guida significa che le forze di taglio agiscono su una sezione corta e ben supportata, quindi la rotondità su un diametro di 3 mm può mantenersi nel range dei pochi micron e i diametri comunemente arrivano a ±0,005 mm o meglio con un controllo di processo stabile. La concentricità tra un diametro tornito e una superficie fresata o un foro trasversale su una parte lunga è mantenuta perché il riferimento non cambia — il pezzo non lascia mai la boccola.
| Tipo di pezzo | Dimensione tipica | Perché la svizzera è adatta |
|---|---|---|
| Componenti per guide mediche | 0,5–3 mm di diametro | Lunghi, sottili, senza bave, tolleranze strette |
| Perini per orologeria e strumenti | 1–6 mm di diametro | Caratteristiche concentriche, finitura fine |
| Perini per connettori e contatti | 1–8 mm di diametro | Alto volume, fori trasversali, superfici fresate |
| Parti per valvole carburante/freni | 5–20 mm di diametro | Diametri multipli, sedi di tenuta |
| Parti per fissaggi e macchine automatiche | 3–25 mm di diametro | Forme complesse in una passata |
L'affermazione sulle tolleranze da fare è modesta e corretta: la lavorazione svizzera mantiene le stesse tolleranze per caratteristica di una buona tornitura convenzionale — ±0,005 mm è realistico su diametri critici — e le mantiene su geometrie dove un tornio convenzionale non può nemmeno tentare il pezzo. Fori trasversali, superfici fresate, scanalature e operazioni di lavorazione posteriore vengono eseguiti in un unico serraggio con un contromandrino, il che elimina l'errore di setup tra le operazioni. Per un pezzo che richiede due setup convenzionali, il singolo serraggio della via svizzera è spesso il vantaggio di tolleranza che conta.
Quando Non Hai Bisogno della Lavorazione Svizzera
La svizzera non è una tecnologia di tornitura generica. La boccola di guida vincola il lavoro a barre entro il volume della macchina, quindi una flangia da 60 mm di diametro, un albero lungo oltre 32 mm, o un grande alloggiamento da mandrino non possono essere lavorati su una macchina svizzera standard. Per quelli, un tornio CNC convenzionale — spesso con contropunta o lunetta per il supporto — è lo strumento corretto e più economico. Il sovrapprezzo della svizzera è giustificato solo quando la geometria del pezzo sfrutta realmente la boccola: piccolo diametro, alto rapporto lunghezza/diametro, o molte operazioni su una parte piccola.
La logica del crossover rispecchia ciò che abbiamo scritto su accuratezza CNC vs ripetibilità: scegli il processo che soddisfa la tolleranza con il minor rischio di setup, non la macchina più impressionante. Un albero di precisione da 12 mm di diametro per 80 mm di lunghezza è un pezzo svizzero. Una puleggia da 50 mm di diametro non lo è, e quotarla su svizzera aggiunge solo costo. Anche il volume conta — la svizzera eccelle in parti piccole ad alto volume dove l'automazione della macchina e l'alimentazione della barra funzionano senza supervisione; per una manciata di prototipi, il costo di setup domina in ogni caso.
Cosa Inviare Quando Vuoi un Preventivo Svizzero
Il disegno deve avere la stessa completezza di qualsiasi lavoro di tornitura, più alcune note specifiche per la svizzera. Indica il diametro della barra e la condizione del materiale — le macchine svizzere lavorano da barra, quindi la dimensione del materiale deve adattarsi alla boccola di guida, e la barra esagonale o quadrata necessita della boccola corrispondente. Evidenzia esplicitamente le tolleranze critiche di concentricità e oscillazione, perché sono le caratteristiche che la lavorazione svizzera esiste per mantenere. Se il pezzo richiede bordi senza bave — comune per parti medicali ed elettroniche — dillo; le parti svizzere spesso ricevono una passata di sbavatura o un processo secondario, e il preventivo dovrebbe includerlo onestamente.
Comunica anche la quantità annuale. Il setup svizzero è complesso — boccole di guida, setup dell'alimentatore di barre, layout degli utensili — quindi il prezzo per pezzo scende notevolmente con il volume. Un'officina che gestisce la tornitura di precisione in stile svizzero come linea di produzione piuttosto che come novità chiederà il volume prima di quotare, perché cambia le scelte di utensileria e programmazione. Per una visione completa di come vengono prezzati i lavori su piccole parti, la nostra guida ai costi di lavorazione CNC analizza la logica di setup e tempo di ciclo punto per punto.
Svizzera vs le Alternative, Onestamente
Per parti molto piccole e ad alto volume, la svizzera compete con i torni automatici a camme e con le macchine multi-mandrino; la svizzera vince su flessibilità e cambio rapido, mentre i camme vincono su velocità pura a volumi enormi. Per parti all'estremità piccola con precisione estrema, la svizzera è spesso l'unica via pratica. Per tutto ciò che è più grande del volume, la tornitura CNC convenzionale è la risposta. La scelta è guidata dalla geometria, e il fornitore onesto lo dirà — un reparto di componenti di precisione CNC che gestisce sia capacità convenzionale che svizzera può quotare lo stesso disegno in entrambi i modi e lasciare che siano i numeri a decidere, che è esattamente ciò che facciamo da BQUQ prima di raccomandare una via.
Domande Frequenti
D: Qual è la differenza tra un tornio svizzero e un normale tornio CNC?
R: Su un tornio svizzero la barra scorre attraverso una boccola di guida mentre gli utensili tagliano proprio alla boccola, quindi le parti lunghe e sottili rimangono supportate al taglio. Un tornio convenzionale tiene il materiale in un mandrino, lasciando una lunghezza non supportata che flette oltre circa 3:1 a 4:1 di rapporto lunghezza/diametro.
D: Quali dimensioni di parti vengono lavorate con la svizzera?
R: Tipicamente barre da 0,5 mm a 32 mm di diametro, con il punto ottimale sotto circa 20 mm. Parti più grandi del volume della macchina non possono essere lavorate su svizzera e appartengono a un tornio convenzionale.
D: Quando dovrei scegliere la lavorazione svizzera rispetto alla tornitura CNC convenzionale?
R: Quando il pezzo è piccolo, lungo (rapporto lunghezza/diametro oltre circa 4:1), richiede concentricità stretta tra caratteristiche alle estremità, o combina tornitura con fresatura e fori trasversali in un unico serraggio. Altrimenti un tornio convenzionale è più economico per la stessa tolleranza.
D: Quali tolleranze può mantenere la lavorazione svizzera?
R: I diametri critici comunemente mantengono ±0,005 mm o meglio con un controllo di processo stabile, e la rotondità su piccoli diametri ben supportati è nel range dei pochi micron. Il vantaggio maggiore è mantenere quelle tolleranze su parti lunghe e sottili che un tornio convenzionale non può supportare.
D: La lavorazione svizzera costa più della tornitura convenzionale?
R: Sì — le macchine svizzere hanno tariffe orarie più alte e un setup più complesso. Il sovrapprezzo si ripaga con meno setup, meno scarti su parti sottili e produzione ad alto volume senza supervisione. Per parti grandi e semplici, il tornio convenzionale è la risposta più economica e corretta.
Autore: Team Ingegneristico BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce lavorazioni CNC, stampaggio metalli, molle personalizzate, dissipatori di calore e linee di pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


