
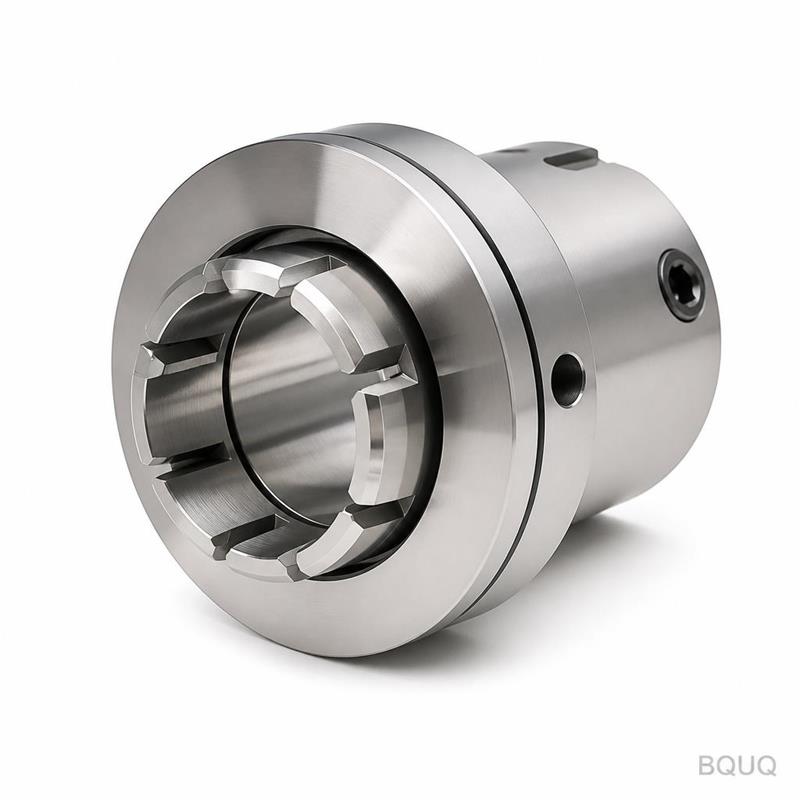
Utensili motorizzati nella tornitura CNC: fresatura su tornio
Risposta breve: gli utensili motorizzati trasformano un tornio CNC in un centro di tornitura in grado di fresare, forare, maschiare e scanalare senza una seconda configurazione. Un pezzo con sei spianature fresate, un foro trasversale e una faccia frontale maschiata può essere finito in un solo ciclo, mantenendo ±0,005 mm sui diametri torniti e circa ±0,02 mm sulle lavorazioni fresate. Gli utensili motorizzati vincono quando il pezzo è prima tondo e poi fresato — tipicamente riducono del 15–40% il costo rispetto a dividere il lavoro tra tornio e fresatrice, ma solo quando la geometria lo consente davvero.
La maggior parte dei pezzi non è puramente tonda né puramente piatta. Un albero motore ha un perno tornito, una sede per linguetta fresata e un'estremità maschiata. Un raccordo idraulico ha una filettatura, un esagono e un foro trasversale. Se tornisci le parti tonde su un tornio e poi riattrezzi per le parti fresate, paghi due volte la configurazione, e ogni nuovo serraggio aggiunge un ulteriore errore di accumulo. Gli utensili motorizzati esistono per eliminare quella seconda configurazione.
Cosa sono gli utensili motorizzati su un tornio CNC?
Gli utensili motorizzati — detti anche utensili motorizzati — sono portautensili sulla torretta del tornio che portano un proprio motore e fanno ruotare una fresa, una punta o un maschio mentre il mandrino principale si ferma, si indicizza o ruota lentamente. Un utensile da tornio standard è fisso e taglia perché il pezzo ruota. Un utensile motorizzato fa ruotare il proprio tagliente, così il tornio può eseguire operazioni di fresatura come fa un centro di lavoro. L'abilitatore è l'asse C: il mandrino principale diventa un asse rotativo programmabile in grado di mantenere una posizione angolare, così una spianatura fresata dall'utensile motorizzato cade ad un angolo noto rispetto al datum del pezzo. Senza l'asse C, gli utensili motorizzati non avrebbero modo di indicizzare sulla faccia corretta.
Utensili motorizzati con asse C vs asse Y
Questa è la distinzione più importante nella fresatura su tornio, e cambia quali pezzi puoi realizzare.
Una macchina solo con asse C si avvicina al pezzo radialmente. Puoi forare e maschiare sul diametro e fresare spianature, ma non puoi spostare il tagliente fuori dall'asse della macchina, il che limita tasche e caratteristiche eccentriche. Una torretta con asse Y si muove su e giù fuori centro, così il tagliente può essere posizionato ovunque attraverso la faccia del pezzo. Questo sblocca tasche, scanalature e spianature che non passano per l'asse, ed elimina l'aggiramento scomodo di simulare caratteristiche fuori centro interpolando X e C insieme. Una testa mill-turn con asse B ruota e aggiunge caratteristiche angolate e contornatura quasi a cinque assi in un'unica configurazione.
| Configurazione | Libertà di fresatura | Tolleranza tipica delle caratteristiche | Pezzi più adatti |
|---|---|---|---|
| Tornio a 2 assi + seconda operazione su fresatrice | Illimitata sulla fresatrice | ±0,02–0,05 mm dopo riattrezzaggio | Bassi volumi, fresatura complessa |
| Utensili motorizzati con asse C | Foratura/maschiatura radiale, spianature | ±0,02–0,03 mm | Fori trasversali, esagoni, spianature semplici |
| Utensili motorizzati con asse Y | Tasche fuori centro, scanalature, spianature | ±0,01–0,02 mm | La maggior parte dei pezzi prima tondi con fresatura |
| Mill-turn con asse B | Caratteristiche angolate e contornate | ±0,005–0,01 mm | Pezzi di alto valore in un'unica configurazione |
Cosa possono fare realmente gli utensili motorizzati?
L'elenco delle operazioni è più ampio di quanto la maggior parte degli acquirenti si aspetti. Ecco cosa gestisce un tornio con utensili motorizzati ben configurato, e cosa mantiene realisticamente.
| Operazione | Tolleranza tipica | Note |
|---|---|---|
| Foratura trasversale sul diametro | ±0,05 mm posizione | Più facile con asse Y; richiede prima una spianatura o una centratura |
| Foratura assiale sulla faccia frontale | ±0,02 mm posizione | Preforare per evitare deviazioni |
| Fresatura di spianature o esagono | ±0,02 mm tra le facce | L'indicizzazione dell'asse C imposta l'angolo |
| Scanalatura | ±0,02 mm larghezza | Diametro del tagliente e rigidità dominano |
| Maschiatura a motore | Classe 6H tipica | La maschiatura rigida evita la deriva del maschio |
| Incisione o marcatura frontale | Estetica | Capacità gratuita, nessuna seconda configurazione |
Una regola conta sopra tutte: mantieni leggero il sovrametallo di fresatura. Un portautensili motorizzato è meno rigido di un mandrino da fresatrice, quindi la fresatura pesante richiede molte passate superficiali e usura rapidamente i taglienti. Quando una caratteristica richiede una seria asportazione di metallo, una vera fresatrice è ancora la risposta onesta. La seconda regola è pianificare i cambi utensile. Ogni portautensili motorizzato occupa una stazione della torretta, e se un pezzo richiede quattro utensili motorizzati diversi potresti esaurire le stazioni prima delle caratteristiche. I buoni programmatori raggruppano le operazioni per utensile, non per ordine di disegno, così l'asse C si indicizza il minor numero di volte possibile.
Quando gli utensili motorizzati battono una fresatrice separata
Gli utensili motorizzati vincono quando le caratteristiche fresate sono secondarie rispetto a un pezzo fondamentalmente tornito. Il valore è l'eliminazione della configurazione e l'integrità del datum, non la potenza di fresatura grezza. Se un pezzo è tondo con alcuni piccoli dettagli fresati, un ciclo con utensili motorizzati batte due operazioni su due macchine sia in costo che in precisione. Se il pezzo è un blocco piatto con un singolo foro alesato, una fresatrice è più economica e semplice. Il punto di crossover è di solito quando il tempo di fresatura sul tornio supererebbe circa un quarto del ciclo totale.
C'è anche un argomento di qualità. Ogni volta che un pezzo lascia un mandrino e viene riserrato, si inietta un nuovo errore di allineamento. La concentricità tra un diametro tornito e un foro fresato è molto più facile da controllare quando entrambi sono tagliati nello stesso serraggio. Gli acquirenti che cercano la posizione reale tra caratteristiche tonde e piatte dovrebbero chiedere al loro fornitore di quotare il pezzo come un'unica operazione con utensili motorizzati prima di accettare un piano a due macchine.
Un esempio pratico rende l'economia più chiara. Supponiamo che un albero in acciaio inossidabile da 40 mm richieda un foro trasversale da 6 mm, due spianature fresate e un'estremità maschiata M5. Come due operazioni, ciò comporta una configurazione al tornio, un'attrezzatura per fresatrice, due movimentazioni e due punti di ispezione. Come un ciclo con utensili motorizzati, è una barra in ingresso, un pezzo finito in uscita, con il foro trasversale e le spianature che condividono lo stesso datum dei diametri torniti. A poche centinaia di pezzi la differenza solo in manodopera di configurazione di solito paga la tariffa macchina più alta, e il tasso di scarti da riattrezzaggio diminuisce con essa.
Note su precisione e finitura superficiale
I diametri torniti su un buon tornio raggiungono ±0,005 mm e Ra 0,8 µm senza problemi. Le caratteristiche fresate con utensili motorizzati sono più lasche — pensa a ±0,02 mm e Ra 1,6 µm — perché il portautensili è meno rigido e lo sbalzo effettivo dell'utensile è maggiore. I tagli interrotti da fori trasversali o spianature rendono più probabile il chatter, quindi gli avanzamenti sono impostati in modo conservativo. Se un disegno richiede ±0,005 mm su una tasca fresata, è davvero difficile con utensili motorizzati e una fresatrice è la strada difendibile. Diffida di qualsiasi officina che promette tolleranze da fresatrice su un utensile motorizzato senza vedere il disegno.
La finitura superficiale sulle facce lavorate con utensili motorizzati dipende anche dal percorso del tagliente. Una fresa frontale in una passata lascia una spianatura più pulita di una fresa a candela avanzata a passi sulla stessa larghezza. Per spianature estetiche, chiedi una passata di finitura con un tagliente affilato e una profondità di taglio leggera. Per spianature di posizionamento funzionale, dai priorità alla planarità e alla posizione rispetto alla finitura estetica — un percorso utensile leggermente visibile su una faccia di montaggio non influisce sulle prestazioni del pezzo, e pagare per una faccia nascosta esteticamente perfetta è denaro speso per nulla.
Costo e tempo ciclo: il vero compromesso
Gli utensili motorizzati non sono gratuiti. I portautensili costano di più, la programmazione è più complessa e la tariffa macchina è più alta. Quello che ottieni in cambio è una configurazione invece di due, meno movimentazione, meno attrezzature e un controllo del datum più stretto. Per un pezzo da 500–5.000 pezzi, quella differenza tipicamente si attesta nel range del 15–40% sul costo unitario. Alla quantità prototipo il risparmio di configurazione è proporzionalmente maggiore, ma l'overhead di programmazione può cancellarlo.
Il modo più pulito per decidere è fare due domande. Primo, quale frazione del ciclo del pezzo è fresatura? Secondo, quanto è stretto il rapporto tra le caratteristiche tornite e fresate? Un alto contenuto di fresatura e rapporti laschi favoriscono una fresatrice o un mill-turn. Un basso contenuto di fresatura e rapporti stretti favoriscono gli utensili motorizzati. Inviaci il disegno e quoteremo entrambe le strade invece di scegliere silenziosamente quella che riempie il nostro programma.
Regole di progettazione per pezzi con utensili motorizzati
Tieni a mente queste e un'officina di pronta consegna può quotarti con fiducia. Minimizza il numero di facce del pezzo che richiedono fresatura, perché ogni faccia consuma un'indicizzazione dell'asse C e spesso un cambio utensile. Evita tasche molto profonde che richiedono frese lunghe di piccolo diametro — vibrano e si spezzano. Datti un datum chiaro; una spalla tornita è un ottimo riferimento per le caratteristiche fresate. Specifica le tolleranze di fresatura con utensili motorizzati onestamente invece di impostare ogni caratteristica a ±0,005 mm, perché la sovra-tolleranza è puro overhead. E se il pezzo richiede davvero fresatura pesante, progettalo come un pezzo fresato e smetti di cercare di forzarlo su un tornio.
Domande frequenti
D: Gli utensili motorizzati sono la stessa cosa di una macchina mill-turn?
R: No, anche se si sovrappongono. Gli utensili motorizzati significano un utensile motorizzato sulla torretta di un tornio, di solito con un asse C. Una vera macchina mill-turn ha un asse B o un secondo mandrino e può avvicinarsi al pezzo da più angoli con molta più potenza di fresatura. Se il tuo pezzo è principalmente tornito con fresatura leggera, gli utensili motorizzati sono lo strumento più economico; se è davvero lavoro a cinque assi, vuoi il mill-turn.
D: Quale tolleranza possono mantenere gli utensili motorizzati sulle caratteristiche fresate?
R: Prevedi ±0,02 mm su spianature e tasche fresate e ±0,05 mm sulla posizione dei fori trasversali per un lavoro normale. Caratteristiche strette e ben supportate possono raggiungere ±0,01 mm, ma gli utensili motorizzati sono meno rigidi di una fresatrice, quindi tratta la fresatura sotto ±0,01 mm come una richiesta speciale piuttosto che come default. I diametri torniti mantengono ancora ±0,005 mm.
D: Quanto fanno risparmiare gli utensili motorizzati rispetto a due configurazioni?
R: Tipicamente 15–40% a 500–5.000 pezzi, guidato dall'eliminazione della configurazione e da meno movimentazione. Il risparmio deriva dalla rimozione di una seconda macchina, una seconda attrezzatura e un secondo serraggio, non dal fatto che il tornio taglia più velocemente. A volumi molto bassi l'overhead di programmazione può superare il risparmio di configurazione, quindi il volume conta.
D: Si può fresare una sede per linguetta con utensili motorizzati?
R: Sì. Una scanalatura o sede per linguetta su un albero è uno dei lavori più comuni con utensili motorizzati, mantenuta intorno a ±0,02 mm per larghezza. Per sedi per linguetta lunghe o tolleranze strette sulle pareti laterali, una fresatrice con una fresa a candela adeguata può essere più affidabile, e lo diremo sul preventivo invece di forzarlo sul tornio.
D: Quali dettagli del disegno servono per quotare pezzi con utensili motorizzati?
R: Un file STEP o un disegno 2D quotato, il materiale, la quantità, la finitura e eventuali richiami di posizione reale tra le caratteristiche tonde e fresate. Quei richiami di relazione sono ciò che decide se il pezzo appartiene a un tornio con utensili motorizzati o a una fresatrice. Inviali a sc@bquq.com e restituiamo un preventivo entro 12 ore lavorative.
Risorse correlate
- Tornitura CNC vs fresatura: scegliere il processo giusto — come decidere quando un pezzo appartiene a un tornio, a una fresatrice o a entrambi.
- Servizi di lavorazione CNC — tornitura, fresatura e lavoro al tornio in un'unica configurazione da una fabbrica fonte di Dongguan.
- Informazioni su BQUQ — una fabbrica fonte ISO9001 che gestisce linee CNC, stampaggio, molle e dissipatori di calore sotto lo stesso tetto.
- Contattaci — invia il tuo disegno per un preventivo entro 12 ore lavorative.
A cura del team di ingegneria BQUQ. BQUQ è una fabbrica fonte certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle su misura, dissipatori di calore e pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


