
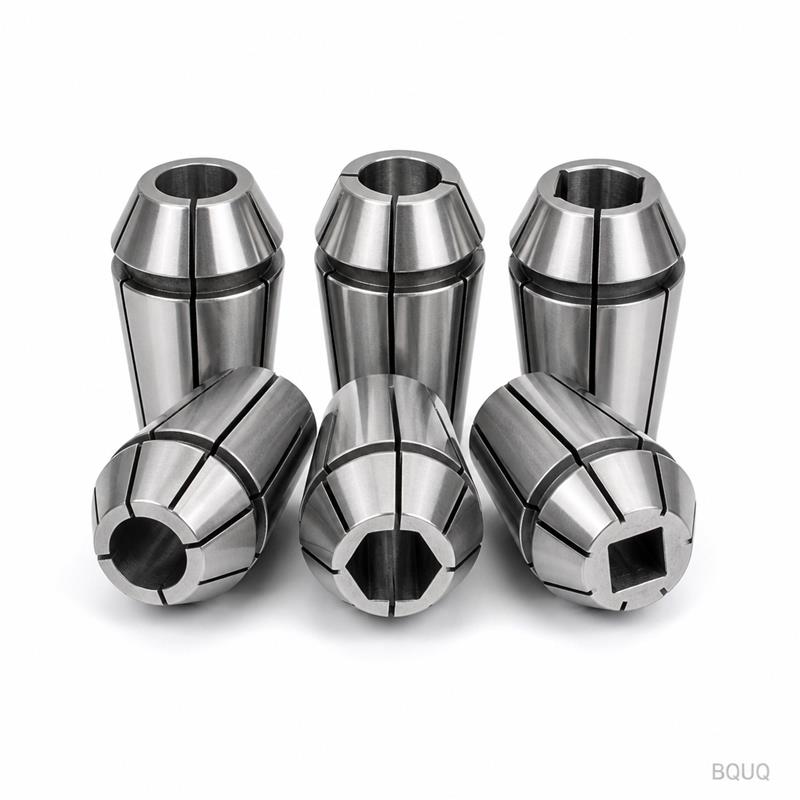
Alimentatori a barre e lavorazione Swiss: setup per lunghe produzioni
Risposta breve: un alimentatore a barre spinge il materiale in barra direttamente in un tornio di tipo Swiss, così la macchina taglia pezzo dopo pezzo quasi senza intervento dell'operatore. Un alimentatore a caricatore o idraulico contiene diverse barre e mantiene il mandrino alimentato attraverso una boccola di guida, mantenendo ±0,005 mm su diametri torniti fino a circa 1 mm. Il dettaglio di setup che decide il successo è la qualità della barra — tolleranza sul diametro, rettilineità e un'estremità smussata. Se sono corretti, un tornio Swiss funziona per ore senza assistenza; se sono sbagliati, si ferma ogni dieci minuti. Per produzioni superiori a qualche migliaio di pezzi, l'alimentazione a barre è di solito la soluzione a costo più basso.
Piccoli pezzi torniti e lunghe produzioni sono un abbinamento naturale. Un perno in acciaio inox da 6 mm, un inserto in ottone, un piccolo distanziale in alluminio — pezzi come questi sono lenti da caricare a mano e costosi da ispezionare uno alla volta. Un alimentatore a barre risolve il problema del carico alimentando il materiale automaticamente, e un tornio di tipo Swiss risolve il problema della precisione mantenendo la barra vicino alla zona di taglio. Insieme trasformano un tornio in qualcosa di più simile a una linea di produzione continua che a una macchina da officina conto terzi.
Come funziona un alimentatore a barre
Un alimentatore a barre si trova sul retro del mandrino del tornio e contiene un caricatore di barre. Indicizza una barra alla volta, la spinge attraverso il mandrino e nella boccola di guida, quindi la avanza a incrementi precisi mentre il pezzo viene lavorato. Quando la barra si accorcia, l'alimentatore ritrae il residuo, lo fa cadere in un contenitore, carica la barra successiva e ripristina il riferimento dell'estremità della barra in modo che la macchina continui senza che un operatore la tocchi. Il tornio esegue ancora tutto il taglio; l'alimentatore garantisce solo che ci sia sempre materiale e che il materiale avanzi di una quantità nota.
Le funzioni meccaniche chiave sono una forza di spinta costante e una separazione pulita delle barre. Un alimentatore che schiaccia o ammacca la barra, o che lascia caricare due barre contemporaneamente, fermerà la macchina e produrrà scarti. Ecco perché la qualità dell'alimentatore conta quanto quella del tornio su una lunga produzione.
Tipi di alimentatore a barre e confronto
Non esiste un alimentatore migliore in assoluto — sono il pezzo e la lunghezza della produzione a sceglierlo per voi.
| Tipo di alimentatore | Lunghezza barra | Cambio formato | Produzioni ideali |
|---|---|---|---|
| Caricatore corto (pneumatico) | fino a ~1,5 m | Rapido, secondi | Pezzi piccoli, alta varietà, produzione senza operatore |
| Caricatore lungo (idraulico) | 3–4 m | Moderato | Volumi più alti, meno cambi pezzo |
| Magazzino barre / caricatore automatico | 3–6 m | Più lento, carico in blocco | Produzioni molto lunghe, attenzione minima |
| Rastrelliera lift-and-carry | 3–4 m | Moderato | Produzione Swiss generale |
I caricatori corti sono la scelta predefinita per le officine che cambiano spesso pezzo, perché una barra da 1,5 m è facile da maneggiare e il cambio formato è rapido. I caricatori lunghi vincono quando lo stesso pezzo viene prodotto per giorni e l'obiettivo è caricare una rastrelliera una volta e allontanarsi. Il compromesso è la movimentazione delle barre: le barre più lunghe sono più pesanti e meno tolleranti al materiale piegato.
Perché la lavorazione Swiss richiede una boccola di guida
Un tornio di tipo Swiss differisce da un tornio convenzionale per un aspetto strutturale: il pezzo viene lavorato immediatamente accanto a una boccola di guida, e la barra viene spinta in avanti attraverso quella boccola man mano che il materiale viene rimosso. Gli utensili da taglio non si allontanano mai molto dal punto di supporto, quindi anche un pezzo snello rimane rigido. Ecco perché le macchine Swiss possono tornire diametri fino a una frazione di millimetro e mantenere ±0,005 mm senza che la barra frusti o vibri.
La conseguenza è che il diametro della barra è un input di precisione, non approssimativo. La boccola di guida è abbinata alla barra, e qualsiasi variazione nel diametro della barra si ripercuote direttamente sul pezzo finito. Un tornio convenzionale serra dall'esterno della barra ed è più tollerante; un tornio Swiss si affida al fatto che la barra abbia ogni volta la dimensione corretta. Questo è il fatto di setup più importante per chi è nuovo alla lavorazione Swiss.
Materiale in barra: il dettaglio di setup che decide tutto
Gli acquirenti spesso si concentrano sulla macchina e ignorano il materiale che vi entra. Su un tornio Swiss, la qualità del materiale in barra è la differenza tra una produzione fluida e continue interruzioni.
| Attributo della barra | Obiettivo | Conseguenza se errato |
|---|---|---|
| Tolleranza sul diametro | Stretta, stile h7 o più stretta | Deriva dimensionale del pezzo; usura o grippaggio della boccola |
| Rettilineità | Molto rettilinea, bassa curvatura | Inceppamenti della barra, alimentazione difettosa |
| Smusso dell'estremità | Smussata, sbavata | L'alimentatore non riesce a entrare nella boccola in modo pulito |
| Condizione superficiale | Pulita, senza scaglie o bave | Usura utensile, difetti di finitura, rigature sulla boccola |
| Consistenza del materiale | Stessa colata, durezza costante | Variazioni nella vita utensile, variazione dimensionale |
La rettilineità conta perché una barra piegata contrasta contemporaneamente la boccola e l'alimentatore. Lo smusso dell'estremità conta perché una barra tagliata a squadro si impiglia nel foro della boccola e blocca l'avanzamento. Se il vostro fornitore spedisce barre non smussate, la squadra di setup deve smussare ogni barra a mano, il che erode silenziosamente il risparmio di manodopera che l'alimentazione a barre doveva garantire.
Cambio formato e gestione dei residui
Gli alimentatori a barre non sono esenti da attenzione; spostano semplicemente l'attenzione da ogni pezzo a ogni cambio barra. Ogni barra lascia un residuo alla fine che non può essere lavorato perché si trova all'interno dell'alimentatore. Su barre corte e pezzi lunghi, quel residuo può essere una frazione significativa del materiale, e diventa scarto se non lo si pianifica. Scegliere una lunghezza di barra che si divida uniformemente nella lunghezza del pezzo più il taglio è una leva di costo reale su lavori ad alto volume.
La strategia del refrigerante conta altrettanto. Le macchine Swiss tagliano in un involucro stretto, e i pezzi di piccolo diametro evacuano male i trucioli se il refrigerante è debole. Il refrigerante ad alta pressione attraverso l'utensile mantiene i trucioli lontani dalla boccola di guida, proteggendo sia la finitura che la vita della boccola. Se una produzione inizia a produrre graffi o derive dimensionali dopo qualche centinaio di pezzi, una debole evacuazione dei trucioli è una causa comune, ed è spesso più economico risolverla con la pressione del refrigerante che con un cambio macchina.
Il tempo di cambio formato dipende dall'alimentatore. Un caricatore corto si cambia in secondi ed è adatto alla produzione ad alta varietà. I caricatori in blocco richiedono più tempo ma necessitano di attenzione meno spesso. Se lo stesso pezzo viene prodotto per giorni, vince il caricatore; se i pezzi cambiano ogni poche centinaia, il caricatore corto mantiene la macchina in taglio.
Quando l'alimentazione a barre è adatta al vostro pezzo
L'alimentazione a barre e la lavorazione Swiss sono la risposta giusta quando il pezzo è piccolo, rotondo e richiesto in volume. Un pezzo che ha un diametro inferiore a circa 32 mm, è prevalentemente tornito e viene ordinato in migliaia è un lavoro Swiss da manuale. Un pezzo grande, prevalentemente fresato o richiesto in quantità molto basse è di solito meglio su un tornio convenzionale o una fresatrice, perché il sovraccarico di setup dell'alimentazione a barre non si ripaga.
Le qualità a truciolo corto ripagano generosamente l'alimentatore. L'ottone C360 e gli acciai al piombo come il 12L14 formano trucioli corti che evacuano facilmente dalla stretta zona di taglio Swiss, quindi sia la vita utensile che la finitura superficiale migliorano e la macchina può funzionare più velocemente. L'acciaio inox 303 si comporta in modo simile. Se un progettista specifica una qualità tenace e appiccicosa dove una qualità a truciolo corto farebbe il lavoro, il tempo ciclo e il costo utensile aumentano senza alcun vantaggio funzionale. La scelta del materiale è una decisione di progettazione, ma sul lavoro alimentato a barre è anche una decisione di costo, e vale la pena parlarne con il fornitore prima che il disegno venga congelato.
Il punto di pareggio onesto dipende dal costo della manodopera e dalla complessità del pezzo, ma come regola generale, una volta che un pezzo tornito viene ordinato in migliaia basse, l'alimentazione a barre più la lavorazione Swiss tende a battere la tornitura convenzionale a carico manuale sul costo unitario. Se la quantità è nell'ordine delle decine, la risposta si inverte.
Regole di progettazione per pezzi alimentati a barre
Mantenete il diametro massimo entro l'intervallo di barre che intendete acquistare, ed evitate bruschi salti di diametro che costringono la boccola di guida a rinunciare al supporto. Evitate caratteristiche che richiedono agli utensili di lavorare lontano dalla boccola, perché ciò vanifica la rigidità che rende precisa la lavorazione Swiss. Raggruppate le tolleranze in modo che solo le caratteristiche che ne hanno bisogno siano strette; una macchina Swiss può mantenere ±0,005 mm, ma pagare quella tolleranza su ogni dimensione è uno spreco. Infine, comunicate al vostro fornitore il diametro della barra che intendete utilizzare, perché la boccola è abbinata ad esso, e un cambio di diametro all'ultimo minuto può richiedere una nuova boccola.
Domande frequenti
D: Qual è la quantità minima che giustifica un alimentatore a barre?
R: Non c'è un numero fisso, ma l'alimentazione a barre di solito si ripaga quando un pezzo tornito viene ordinato in migliaia basse ed è abbastanza piccolo da essere prodotto da barra. A qualche centinaio di pezzi può ancora vincere se il pezzo è molto semplice, e a qualche decina il carico manuale è di solito più economico perché il setup è più rapido.
D: Qualsiasi tornio può essere dotato di un alimentatore a barre?
R: La maggior parte dei torni ben costruiti può montare un alimentatore, ma un tornio di tipo Swiss è progettato attorno ad esso fin dall'inizio. Un tornio convenzionale con alimentazione a barre funziona bene per pezzi più grandi, mentre le macchine Swiss esistono specificamente per sfruttare l'alimentazione a barre su piccoli pezzi di precisione. L'alimentatore e la macchina devono essere abbinati per diametro e lunghezza della barra.
D: Perché la dimensione del pezzo sul mio tornio Swiss deriva durante una produzione?
R: Di solito per variazione del diametro della barra o usura della boccola. Un tornio Swiss mantiene la dimensione tenendo la barra stretta contro la boccola, quindi se il diametro della barra cambia tra una barra e l'altra, la dimensione del pezzo lo segue. Controllate prima la tolleranza della barra, poi ispezionate la boccola per usura. Materiale in barra consistente e stretto è la cura.
D: Quanto deve essere rettilineo il materiale in barra per un alimentatore a barre?
R: Più rettilineo di quanto la maggior parte degli acquirenti supponga. Una curvatura eccessiva causa alimentazioni difettose e inceppamenti, e contrasta la boccola di guida. Specificate barre a bassa curvatura e conservatele in modo che non si deformino. Se un alimentatore si ferma ripetutamente, una barra piegata è una delle prime cose da controllare.
D: Utilizzate macchine Swiss e alimentatori a barre presso BQUQ?
R: Sì. Le nostre linee di tornitura includono produzione alimentata a barre per piccoli pezzi di precisione, mantenendo ±0,005 mm sui diametri critici. Inviate il disegno, il materiale previsto e la vostra quantità annuale a sc@bquq.com, e vi consiglieremo alimentazione a barre o carico manuale in base al pezzo, non a ciò che fa comodo ai nostri programmi.
Risorse correlate
- Lavorazione CNC Swiss: capacità e tolleranze — cosa può mantenere un tornio di tipo Swiss e quando batte la tornitura convenzionale.
- Servizi di lavorazione CNC — tornitura alimentata a barre e lavorazione di precisione da una fabbrica fonte di Dongguan.
- Informazioni su BQUQ — una fabbrica fonte ISO9001 che gestisce linee CNC, stampaggio, molle e dissipatori termici sotto lo stesso tetto.
- Contattaci — inviate il vostro disegno per un preventivo entro 12 ore lavorative.
A cura del team di ingegneria BQUQ. BQUQ è una fabbrica fonte certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle su misura, dissipatori termici e pinze sotto lo stesso tetto. Inviate i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


