La stampa dei metalli supporta un‘ampia gamma di metalli duttili, ma le scelte pratiche per componenti di grado produttivo sono acciaio al carbonio, acciaio inossidabile, alluminio
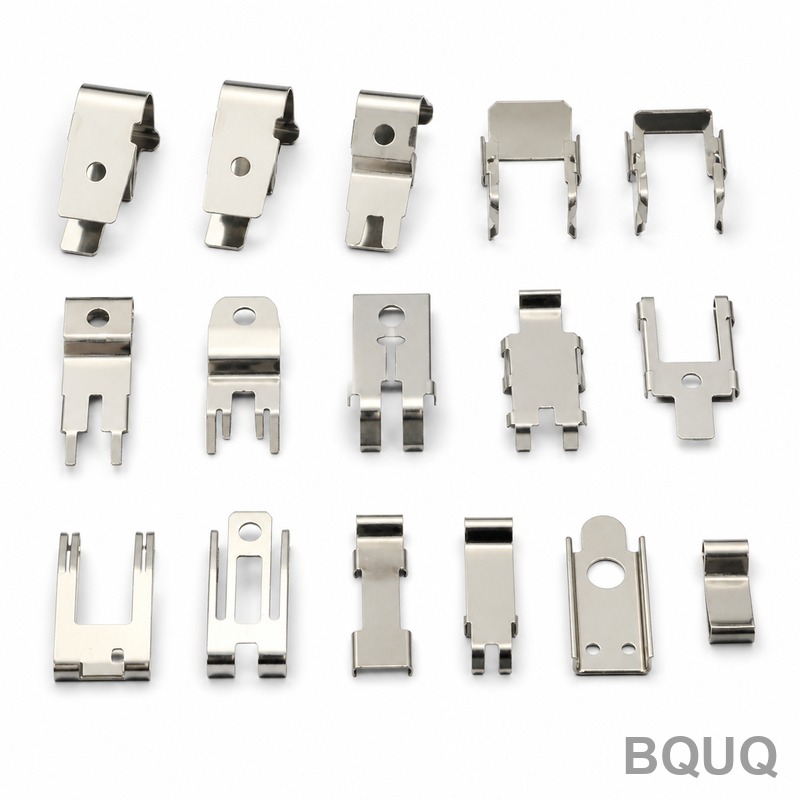
Quali materiali possono essere utilizzati nello stampaggio dei metalli? Guida completa ad acciaio, alluminio e rame
La stampa dei metalli supporta un'ampia gamma di metalli duttili, ma le scelte pratiche per componenti di grado produttivo sono acciaio al carbonio, acciaio inossidabile, alluminio, rame e ottone. La selezione dipende dalla resistenza a trazione richiesta, dalla resistenza alla corrosione, dalla conducibilità elettrica e dal costo per chilogrammo, con tolleranze tipiche di stampaggio che vanno da ±0,05 mm per lamiera d'acciaio sottile a ±0,13 mm per alluminio morbido.
Criteri di Selezione dei Materiali per Operazioni di Stampaggio
Il processo di stampaggio—che sia con stampo progressivo, imbutitura profonda o tranciatura fine—impone specifiche esigenze meccaniche al materiale grezzo. I parametri critici sono il carico di snervamento, la percentuale di allungamento e il tasso di incrudimento. Affinché uno stampo produca pezzi consistenti senza cricche o eccessivo ritorno elastico, il materiale deve presentare un allungamento uniforme di almeno il 15% per pieghe semplici e del 25% per coppe imbutite profondamente. Il team di ingegneria di BQUQ valuta questi fattori in relazione alla geometria del pezzo, alla tonnellaggio della pressa (tipicamente da 25 a 400 tonnellate nel nostro stabilimento) e al volume di produzione richiesto.
Lo spessore del materiale è un altro fattore determinante. Gli stampi di precisione sono costruiti per uno spessore specifico, e variazioni oltre ±0,03 mm possono causare formazione di bave o usura dello stampo. Per produzioni ad alto volume, raccomandiamo l'acquisto di materiale con tolleranza di spessore garantita di ±0,05 mm per l'acciaio e ±0,04 mm per l'alluminio, per mantenere la stabilità dimensionale su milioni di colpi.
Qualità di Acciaio: Acciaio al Carbonio e Acciaio Inossidabile
L'acciaio a basso tenore di carbonio, in particolare SAE 1008 e 1010, domina l'industria dello stampaggio grazie al basso costo e all'eccellente formabilità. Queste qualità hanno un carico di snervamento di circa 210 MPa e un allungamento del 30-40%, rendendole ideali per staffe, involucri e parti strutturali automobilistiche. Per componenti che richiedono maggiore resistenza senza trattamento termico, gli acciai HSLA (High Strength Low Alloy) come l'A572 Grade 50 offrono carichi di snervamento fino a 345 MPa, sebbene il loro ridotto allungamento (circa 18%) richieda una progettazione più attenta dei raggi dello stampo per prevenire cricche.
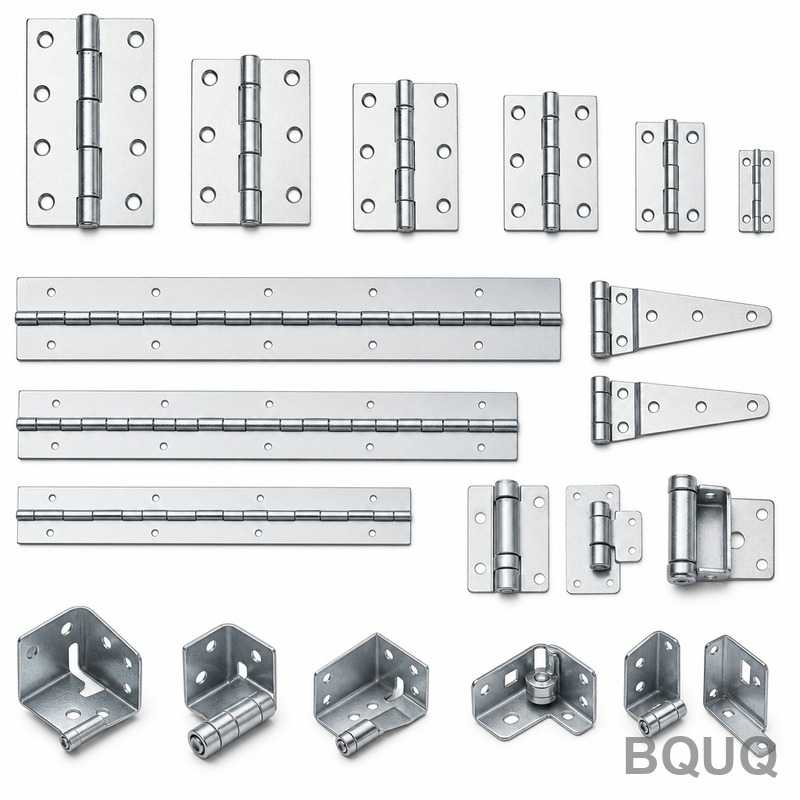
Gli acciai inossidabili 304 e 301 sono utilizzati quando la resistenza alla corrosione o l'igiene sono critiche. Il tipo 304 offre una buona formabilità con il 40% di allungamento ma si incrudisce rapidamente, richiedendo una maggiore tonnellaggio della pressa e frequenti lucidature dello stampo. Il tipo 301, disponibile nella condizione full-hard, raggiunge resistenze a trazione di 1240 MPa per applicazioni a molla. La differenza di prezzo è significativa: l'acciaio al carbonio laminato a freddo costa circa 0,70 USD al kg, mentre l'acciaio inossidabile 304 varia da 2,80 a 3,50 USD al kg a seconda delle fluttuazioni del mercato del nichel.
Leghe di Alluminio: Formabilità vs. Resistenza
Lo stampaggio dell'alluminio è in crescita grazie all'alleggerimento nei veicoli elettrici e nell'elettronica di consumo. Le leghe più stampabili sono la 5052 e la 3003. La lega 5052 offre una resistenza moderata (snervamento 193 MPa) con eccellente resistenza alla corrosione ed è la scelta predefinita per involucri di batterie e chassis per dissipatori di calore. La lega 3003 è più morbida (snervamento 145 MPa) ma più economica e più facile da imbutire, spesso utilizzata per pentolame e schermi termici automobilistici. Per parti strutturali, la lega 6061 è occasionalmente stampata, ma il suo minore allungamento (10-12%) la rende soggetta a cricche in raggi stretti; tipicamente lavoriamo la 6061 tramite asportazione di truciolo invece di stamparla.
La minore densità dell'alluminio (2,7 g/cm³ contro 7,85 g/cm³ dell'acciaio) non riduce il costo di stampaggio perché il prezzo del materiale per kg è più alto (da 2,20 a 2,80 USD al kg per la 5052) e il tasso di usura dello stampo è tre volte superiore a causa dello strato di ossido abrasivo dell'alluminio. L'attrezzatura per l'alluminio richiede acciaio D2 o M2 con rivestimento TiN per raggiungere una durata dello stampo superiore a 500.000 colpi senza ricondizionamento.
Rame e Ottone: Conducibilità Elettrica e Termica
Le leghe di rame sono selezionate per terminali elettrici, connettori e componenti per dissipatori di calore dove la conducibilità è non negoziabile. Il rame puro (C11000) ha una conducibilità elettrica del 101% IACS ma è costoso (8,50 USD al kg) e viscoso, causando grippaggio sulla superficie dello stampo. Per lo stampaggio, raccomandiamo il C11000 solo per rondelle piatte o pieghe semplici. Per geometrie di connettori complesse, il rame al berillio (C17200) o il bronzo fosforoso (C51000) offrono maggiore resistenza con conducibilità accettabile.
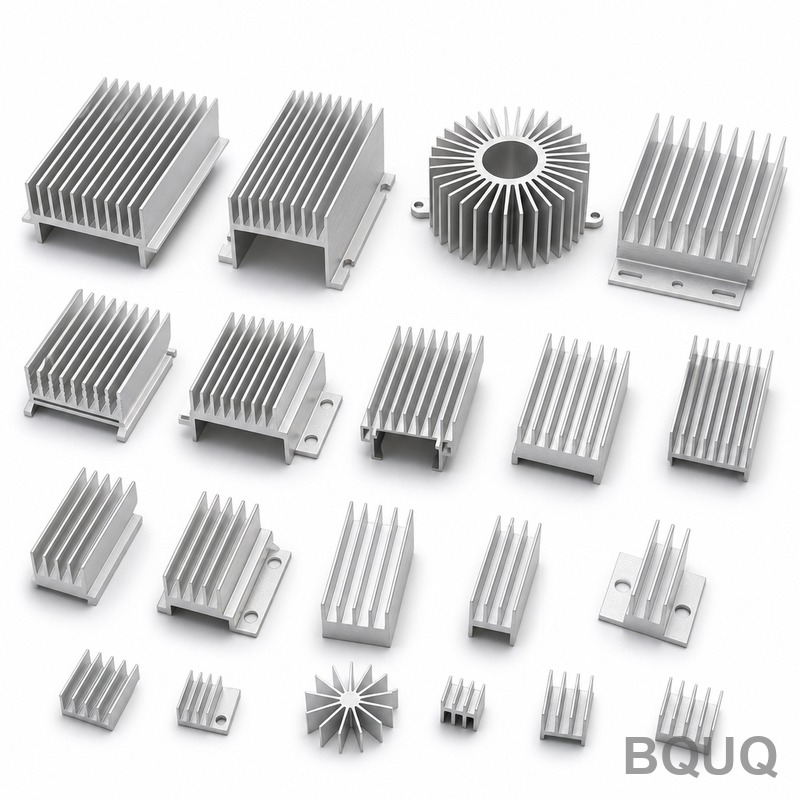
L'ottone (C26000, 70% rame, 30% zinco) è un'alternativa economicamente vantaggiosa per contatti a molla e terminali. Offre una buona resistenza alla corrosione, un carico di snervamento di 150 MPa e costa circa 5,20 USD al kg. Tuttavia, l'ottone è soggetto a cricche da corrosione sotto tensione se stampato con tensioni residue eccessive; raccomandiamo una ricottura di distensione a 250°C per 30 minuti dopo la formatura se il pezzo opera in ambienti umidi.
Tabella Comparativa dei Materiali con Specifiche Chiave
| Materiale | Carico di Snervamento (MPa) | Allungamento (%) | Conducibilità Elettrica (%IACS) | Costo Relativo (USD/kg) | Tolleranza Tipica di Stampaggio (mm) | Spessore Massimo Raccomandato (mm) |
| Acciaio Laminato a Freddo 1008 | 210 | 35 | 15 | 0,70 | ±0,05 | 6,0 |
| Acciaio Inossidabile 304 | 290 | 40 | 2,5 | 3,10 | ±0,08 | 4,0 |
| Acciaio Inossidabile 301 Full Hard | 965 | 8 | 2,0 | 3,40 | ±0,10 | 2,5 |
| Alluminio 5052 | 193 | 20 | 35 | 2,50 | ±0,13 | 5,0 |
| Alluminio 3003 | 145 | 25 | 40 | 2,20 | ±0,13 | 5,0 |
| Rame C11000 | 70 | 45 | 101 | 8,50 | ±0,05 | 3,0 |
| Ottone C26000 | 150 | 50 | 28 | 5,20 | ±0,08 | 3,0 |
| Bronzo Fosforoso C51000 | 330 | 35 | 15 | 7,80 | ±0,06 | 2,0 |
Fattori di Costo e Considerazioni sui Tempi di Consegna
Il costo del materiale rappresenta il 40-60% del prezzo totale del pezzo stampato, quindi la scelta della lega incide direttamente sul prezzo unitario. Ad esempio, una staffa da 50mm x 50mm stampata da acciaio da 1,0mm costa circa 0,12 USD in materiale, mentre lo stesso pezzo in alluminio 5052 costa 0,35 USD. Anche il costo dell'attrezzatura varia: uno stampo progressivo per acciaio costa da 15.000 a 30.000 USD, mentre lo stesso stampo per alluminio richiede rivestimenti speciali e costa da 20.000 a 35.000 USD.
I tempi di consegna per l'approvvigionamento dei materiali sono spesso il collo di bottiglia. L'acciaio laminato a freddo e l'alluminio 5052 sono articoli standard in magazzino con consegna in 3-5 giorni a Dongguan. L'acciaio inossidabile e le leghe di rame possono richiedere 10-15 giorni dalla fonderia. Per lotti di prototipi, manteniamo inventario di spessori comuni (0,5, 1,0, 1,5, 2,0 mm) in tutte e cinque le famiglie di materiali per avviare le prove di stampo entro 48 ore dall'approvazione del disegno.
Raccomandazioni Pratiche per la Selezione dei Materiali
Per staffe strutturali e chassis dove il peso non è critico, specificare acciaio SAE 1008 con zincatura di 8 micron per la protezione dalla corrosione. Se il pezzo deve pesare meno di 200 grammi e operare sotto i 150°C, utilizzare alluminio 5052 con anodizzazione trasparente. Per contatti elettrici che trasportano più di 5 ampere, scegliere rame al berillio C17200 nonostante il costo più elevato, perché resiste alla fatica e mantiene una bassa resistenza di contatto. Evitare il rame puro per qualsiasi pezzo con raggio di piega inferiore a 1x lo spessore del materiale, poiché si strapperà.
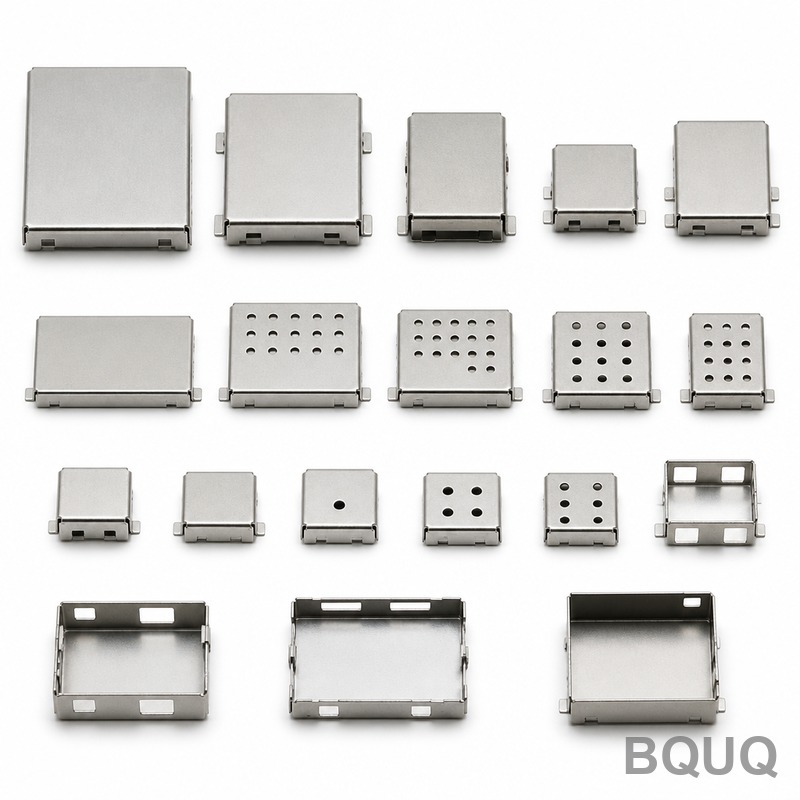
Considerare sempre il processo di finitura nella selezione del materiale. I pezzi in acciaio richiedono zincatura o verniciatura a polvere, aggiungendo da 0,05 a 0,15 USD per pezzo. L'alluminio può essere anodizzato per 0,10 USD per pezzo, ma questo aumenta lo spessore effettivo di 0,005 mm, influenzando le tolleranze strette. L'acciaio inossidabile e l'ottone non richiedono rivestimento, risparmiando costi secondari ma aumentando i costi della materia prima. Per produzioni ad alto volume superiori a 100.000 pezzi, raccomandiamo una revisione DFM per garantire che il materiale scelto possa essere stampato entro la tolleranza richiesta a una velocità di ciclo costante di 60-120 colpi al minuto.
Consigli in Stile FAQ per Ingegneri
Qual è il materiale più economico da stampare? L'acciaio laminato a freddo 1008 è il più basso costo per chilogrammo e ha la maggiore durata dello stampo, rendendolo la scelta più economica per ambienti non corrosivi. Quale materiale resiste meglio al calore per un dissipatore? L'alluminio 5052 mantiene l'integrità strutturale fino a 200°C, ma per operazione continua sopra i 150°C, considerare il rame C11000 che ha tre volte la conducibilità termica dell'alluminio. Il titanio può essere stampato? Sì, ma solo titanio commercialmente puro di Grado 2, che ha il 28% di allungamento; richiede 2-3 volte la tonnellaggio della pressa rispetto all'acciaio e costa 25 USD al kg, quindi è utilizzato solo per applicazioni aerospaziali o impianti medici. E l'acciaio zincato? L'acciaio zincato è stampabile ma il rivestimento di zinco si sfalda sul bordo di taglio, causando usura dello stampo e difetti del rivestimento; raccomandiamo di stampare acciaio nudo e applicare la zincatura dopo la formatura.
Conclusione e Prossimi Passi
Il materiale di stampaggio ottimale bilancia proprietà meccaniche, costo e requisiti di lavorazione a valle. L'acciaio rimane il cavallo di battaglia per le parti strutturali, l'alluminio è leader per l'alleggerimento, e le leghe di rame sono obbligatorie per applicazioni elettriche e termiche. Ogni lega ha specifici requisiti di progettazione dello stampo e di tonnellaggio che influenzano il budget dell'attrezzatura e la qualità del pezzo. Per la tua applicazione specifica, considera la temperatura operativa, la tolleranza richiesta e il volume annuo prima di finalizzare il grado del materiale.
In BQUQ, abbiamo stampato pezzi da tutti gli otto materiali sopra elencati in 20 anni di produzione a Dongguan. Il nostro team di ingegneria può esaminare il tuo disegno, suggerire il materiale più conveniente e fornire un preventivo definitivo entro 12 ore. Invia i tuoi file 2D o 3D a sc@bquq.com o contattaci su WhatsApp al numero +86 13713157787. Visita www.bquq.com per scaricare la nostra guida alla selezione dei materiali e richiedere un kit di campioni con provini stampati di ogni lega.
Articoli Correlati
- Compensazione del Ritorno Elastico nella Stampa della Lamiera: Guida alla Progettazione e Simulazione
- Meccanismi di cedimento multi-fisici accoppiati nel processo di stampaggio e strategie di prevenzione e controllo sistematiche
- fabbrica di molle per contatti elettrici in metallo stampato personalizzate