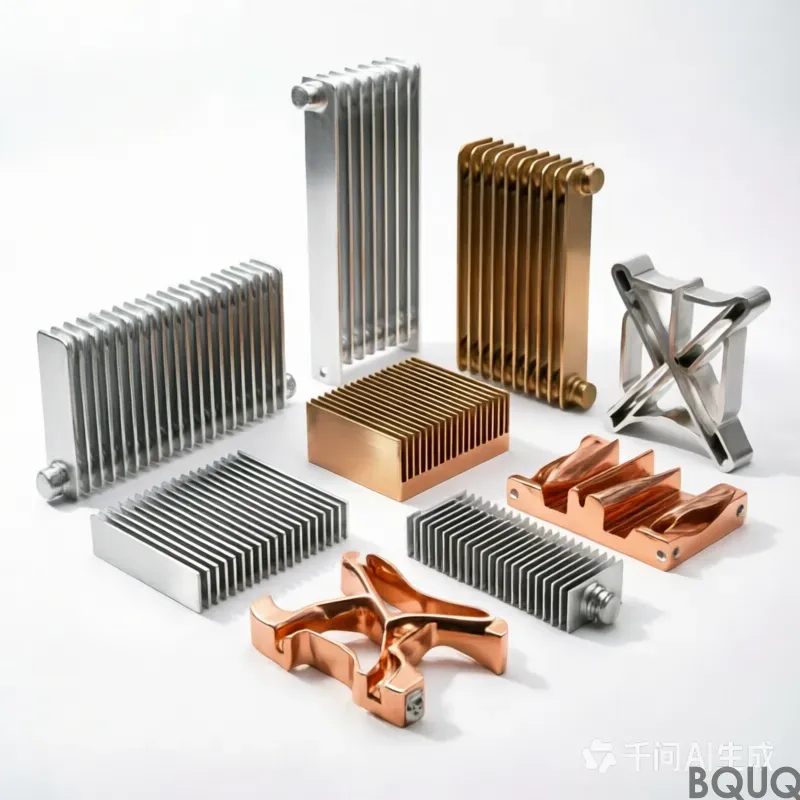
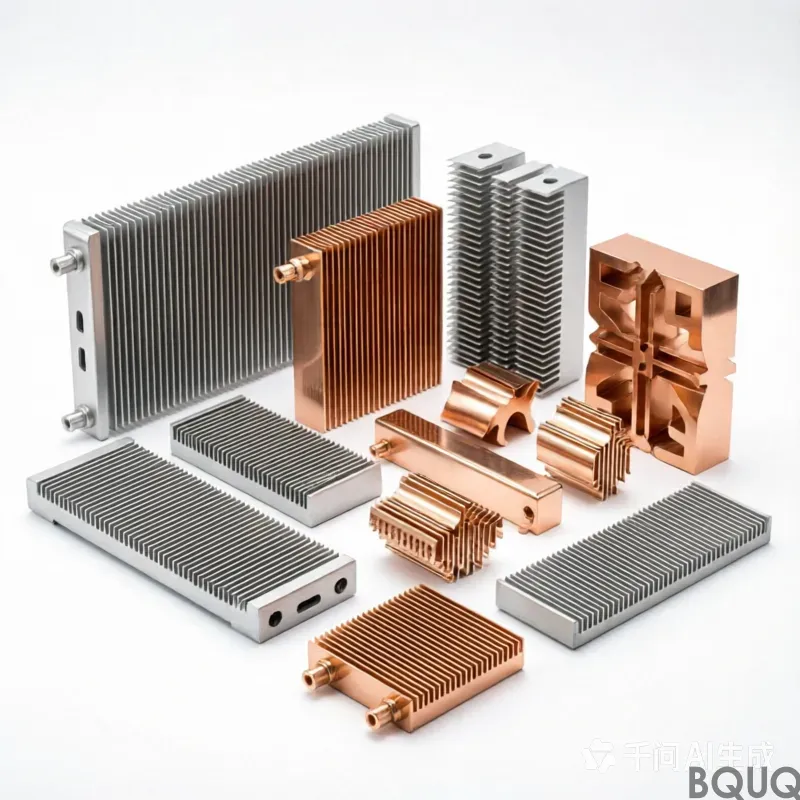
pasta termoconduttiva: rame puro C110, tolleranza 0,20 mm, superficie anodizzata nera Tipo II, 10-15 µm, tempo di consegna 20 giorni lavorativi, MOQ 1000 pz. Capacità 300.000 pz per server 1U e acceleratore AI. Revisione del disegno e rapporto del primo articolo inclusi.
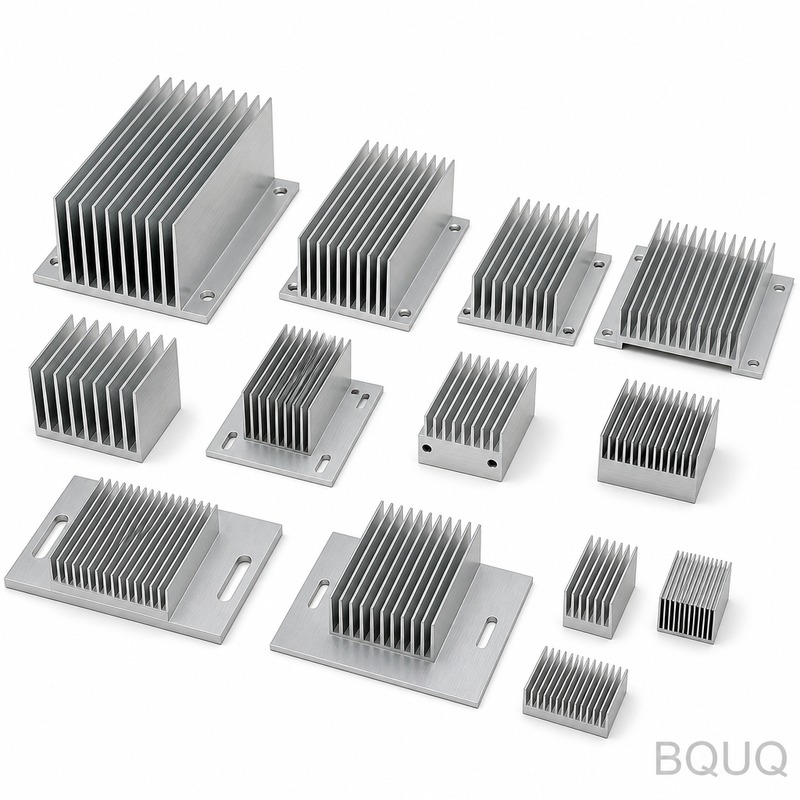
pasta termoconduttiva
Punti Chiave
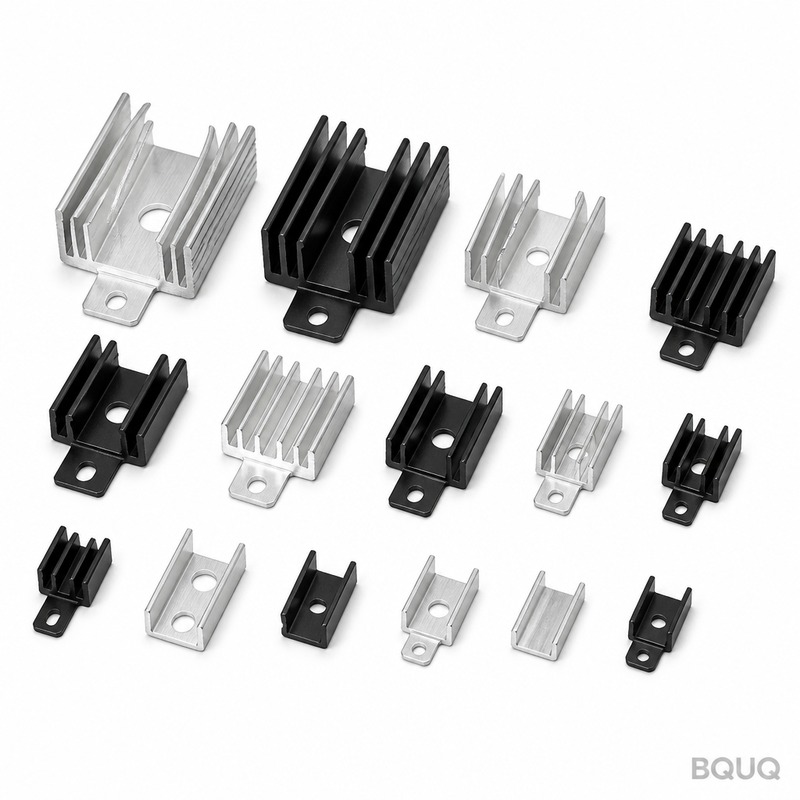
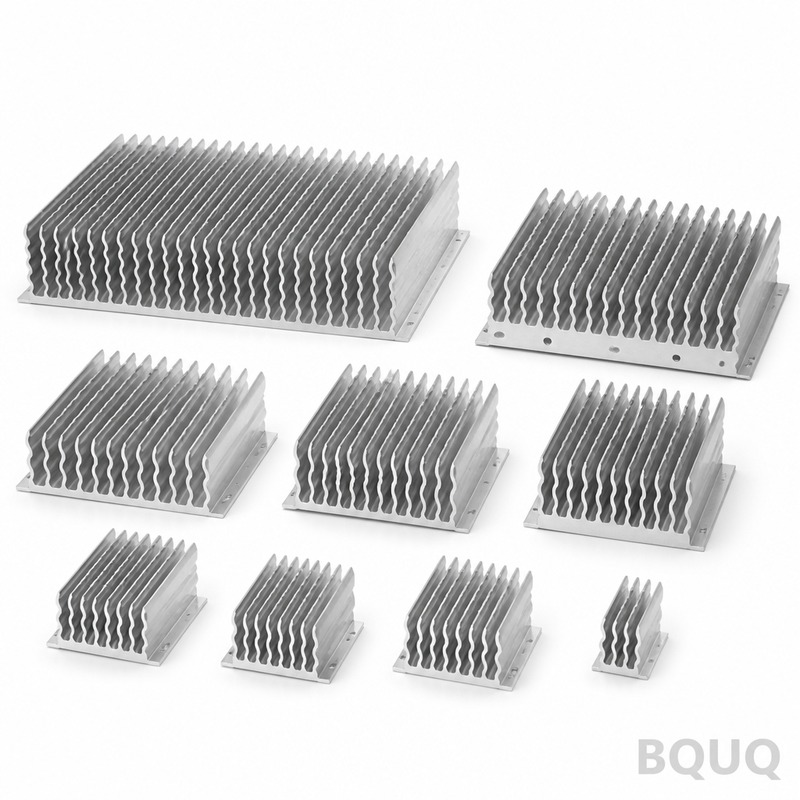
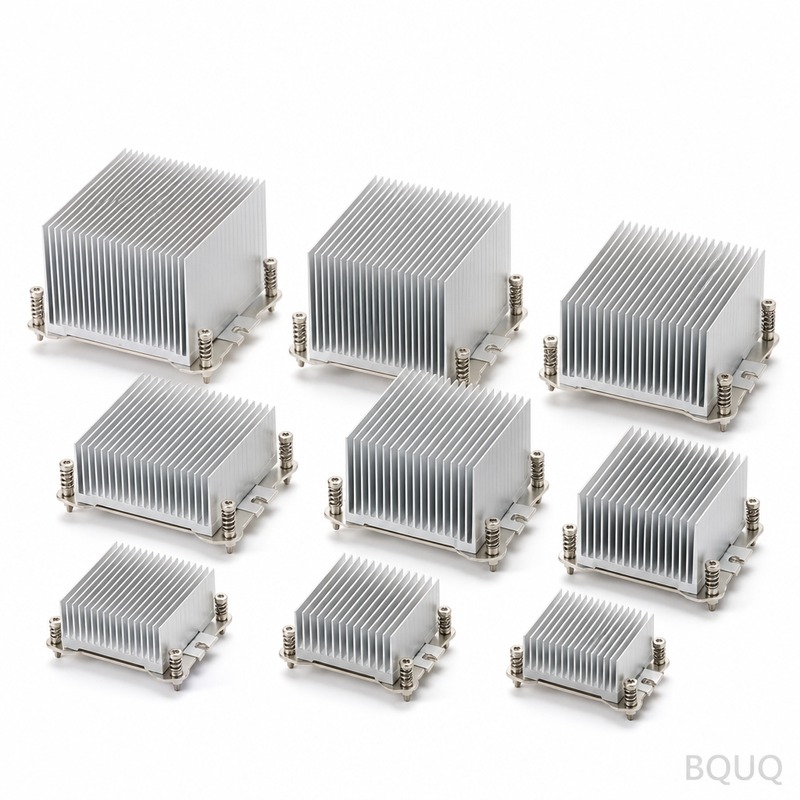
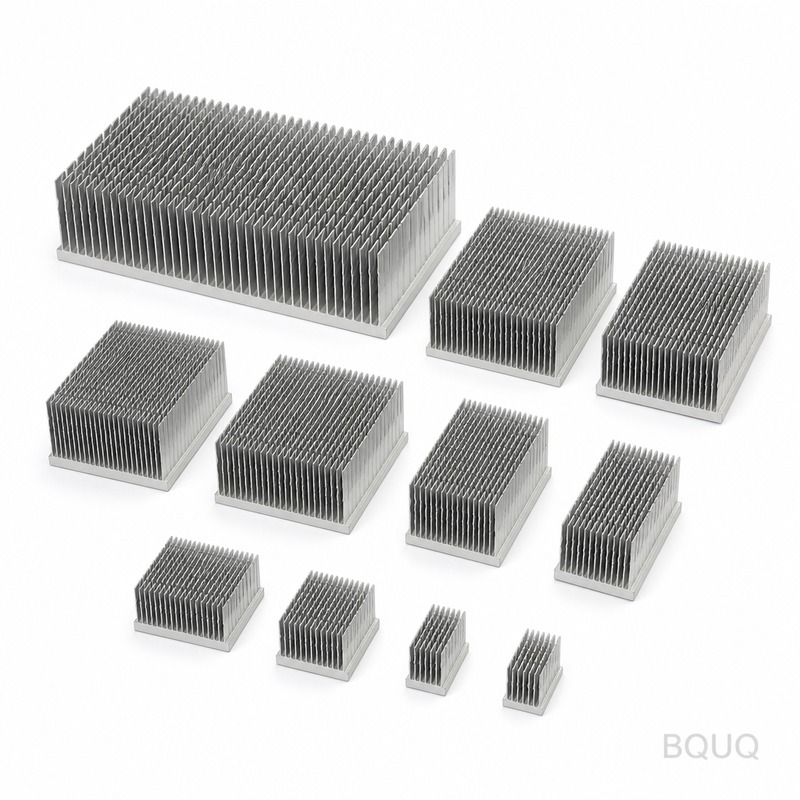
La pasta termoconduttiva per dissipatori è un dissipatore in alluminio 1050A con spessore delle alette di 0,8 mm, passo delle alette di 1,5 mm e resistenza termica di 0,85 K/W. Utilizza anodizzazione dura Tipo III, 25-40 µm, e mantiene una tolleranza generale di ±0,20 mm. Il tempo di consegna può essere di 10 giorni lavorativi per 50 fino a 50.000 pezzi, con il costo determinato da sbavatura, placcatura e ispezione.
Che tu abbia bisogno di 50 pezzi per la validazione o 50.000 per una linea di produzione, la pasta termoconduttiva per dissipatori segue la stessa fisica. Ciò che cambia è quale finestra di processo manteniamo e quanta ispezione mettiamo dietro di essa.
Lettura correlata: Gruppo Boccola di Guida per Tornio Automatico CNC Personalizzato.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 1050A |
| Spessore delle alette | 0,8 mm |
| Passo delle alette | 1,5 mm |
| Resistenza termica | 0,85 K/W |
| Finitura superficiale | anodizzazione dura Tipo III, 25-40 µm |
| Tolleranza generale | ±0,20 mm |
Contesto di Mercato e Tecnico
La pressione sui tempi di consegna si è compressa in tutto il settore VFD e inverter. Quello che una volta era un ciclo di attrezzaggio e qualifica di 12 settimane ora viene quotato a 10 giorni lavorativi, il che funziona solo se la progettazione dell'attrezzatura e la validazione del processo procedono in parallelo.
La pressione sui costi nel settore VFD e inverter raramente deriva dalla materia prima. Deriva dalle operazioni secondarie: sbavatura, placcatura e ispezione al 100%. Rimuovere uno di questi passaggi di solito sposta il costo unitario più di qualsiasi sostituzione di materiale.
Come Lo Produciamo
Il percorso per la pasta termoconduttiva per dissipatori inizia con una finestra di processo, non con una macchina. Fissiamo prima la condizione del materiale e la geometria dell'attrezzatura, poi confermiamo che ±0,20 mm venga mantenuto alla velocità di produzione anziché su un singolo pezzo lento.
L'attrezzatura è progettata attorno alla capacità misurata del processo, quindi ±0,20 mm è una conseguenza della geometria dell'attrezzatura anziché un filtro di ispezione. Ecco perché 10 giorni lavorativi sono realistici invece che ottimistici.
La sbavatura e la preparazione dei bordi sono specificate sul disegno per la pasta termoconduttiva per dissipatori. Un bordo tagliente che supera l'ispezione dimensionale può comunque fallire l'assemblaggio, quindi la rottura del bordo è un parametro controllato anziché estetico.
Vedi anche: Lavorazione CNC di compositi in fibra di carbonio: bordi e polvere.
Materiale e Finitura Superficiale
La condizione del materiale conta quanto la qualità. L'alluminio 1050A fornito con la tempra sbagliata si deforma dopo la lavorazione, motivo per cui la pasta termoconduttiva per dissipatori viene distensionata prima della finitura quando la geometria è asimmetrica.
Scopri di più su Ispezione di terze parti in Cina: prenotazione e utilizzo dei rapporti.
La specifica superficiale per la pasta termoconduttiva per dissipatori è anodizzazione dura Tipo III, 25-40 µm, scelta per l'ambiente di servizio in VFD e inverter. Lo spessore viene verificato su un provino di riferimento dello stesso lotto anziché presunto dalle impostazioni di processo.
Dettaglio tecnico: Selezione del Lubrificante per Stampaggio 2024: Bilanciare Durata dello Stampo, Qualità del Pezzo e Conformità Ambientale.
Dove la pasta termoconduttiva per dissipatori è soggetta a carichi di contatto, la durezza del materiale è specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la fonte più comune di controversie all'ispezione in entrata.
Lettura consigliata: Mandrino Portapinza CNC Personalizzato Tipo 30 per Tornio Automatico Barra Tonda.
Tolleranza e Ispezione
Le dimensioni generali sulla pasta termoconduttiva per dissipatori sono mantenute a ±0,20 mm; le caratteristiche critiche sono identificate sul disegno e controllate separatamente con una banda più stretta.
Da confrontare con: Qual è la differenza tra stampaggio e imbutitura profonda? Guida al confronto dei processi.
Il metodo di misurazione fa parte della specifica. Una caratteristica misurata su una CMM e la stessa caratteristica misurata con un calibro possono discordare, quindi i disegni della pasta termoconduttiva per dissipatori indicano come viene verificata ogni dimensione critica.
Lettura correlata: Tabella delle dimensioni delle filettature metriche e imperiali per parti CNC.
La capacità di processo è monitorata per caratteristica. Dove il Cpk scende sotto la soglia concordata sulla pasta termoconduttiva per dissipatori, o regoliamo il processo o riclassifichiamo la caratteristica, anziché selezionare i pezzi alla fine.
Dove Viene Utilizzata
VFD e inverter è l'area applicativa più ampia per la pasta termoconduttiva per dissipatori, dove il componente tipicamente vede carico continuo e un'ampia gamma di temperature anziché condizioni di laboratorio.
Le richieste di retrofit sono comuni: un assemblaggio esistente necessita di pasta termoconduttiva per dissipatori in una dimensione leggermente diversa. Poiché la finestra di processo è già nota, 10 giorni lavorativi su un retrofit sono di solito più brevi che su un pezzo nuovo.
Cosa Confermare Prima di Ordinare
Definisci le caratteristiche critiche in fase di quotazione. Spostare una caratteristica da ±0,20 mm generale a critica dopo l'attrezzaggio aggiunge costo ed estende i 10 giorni lavorativi, che è il ritardo più evitabile nell'approvvigionamento personalizzato.
Confronta i preventivi sulla stessa base: qualità del materiale, anodizzazione dura Tipo III, 25-40 µm, ambito di ispezione e imballaggio. Un prezzo unitario inferiore che elimina l'ispezione al 100% non è un costo totale inferiore.
FAQ: Le Tue Domande Prima di Ordinare
Quale tolleranza potete mantenere sulla pasta termoconduttiva per dissipatori?
Il tempo di consegna standard per la pasta termoconduttiva per dissipatori è di 10 giorni lavorativi dopo l'approvazione del disegno e la firma dell'attrezzatura. I prototipi sono tipicamente più veloci perché bypassano l'attrezzaggio, e gli ordini ripetuti sono ancora più veloci perché l'attrezzatura esiste.
Qual è la quantità minima d'ordine per la pasta termoconduttiva per dissipatori?
Sì. Invia il disegno in qualsiasi formato comune. Lo esaminiamo prima per la producibilità e segnaliamo qualsiasi caratteristica in cui ±0,20 mm richiederebbe un'operazione extra, così puoi decidere prima dell'attrezzaggio.
Quanto tempo richiede la produzione per la pasta termoconduttiva per dissipatori?
anodizzazione dura Tipo III, 25-40 µm è lo standard per la pasta termoconduttiva per dissipatori. Altre finiture sono quotate con un intervallo di spessore definito e verificate su un provino dello stesso lotto anziché presunte dalle impostazioni di processo.
Vedi anche: Guida alle Tolleranze nello Stampaggio: Limiti di Precisione, Costi e Regole di Progettazione.
Fornite certificati di materiale e ispezione?
Sì, e lo consigliamo. La prototipazione della pasta termoconduttiva per dissipatori senza attrezzaggio valida vestibilità e funzionalità a una frazione del costo dell'attrezzaggio, e di solito fa emergere una modifica progettuale prima che l'acciaio venga tagliato.
Come gestite una modifica progettuale a metà programma?
Le modifiche sono documentate rispetto al rapporto di primo articolo originale. Identifichiamo quali dimensioni sono interessate, requotiamo solo le operazioni interessate e ti diciamo se lo stock esistente di pasta termoconduttiva per dissipatori rimane utilizzabile.
Se la pasta termoconduttiva per dissipatori è già in produzione altrove, invia un campione e il disegno attuale. Quoteremo su di esso e ti diremo onestamente se il cambio migliora costo, tempo di consegna o nessuno dei due.
Scopri di più su Perché i mandrini a pinza ER sono lo standard per il bloccaggio utensili nelle fresatrici CNC?.
Dettaglio tecnico: Dissipatori di Calore Personalizzati e Soluzioni Vapor Chamber.
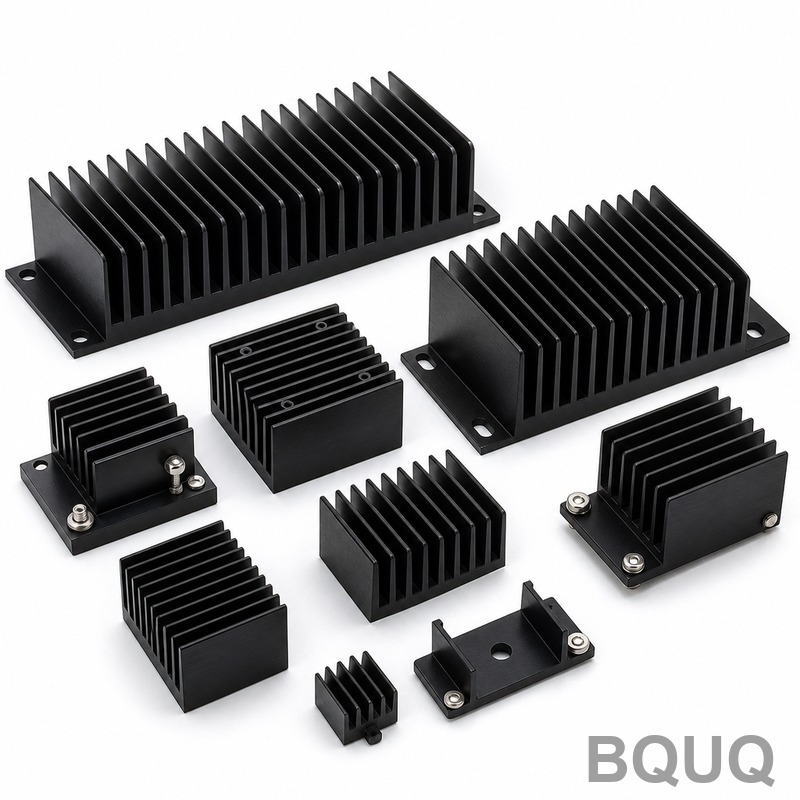
Lettura consigliata: Dissipatore a Base in Rame con Alette in Alluminio BQUQ.
Specifiche Chiave e Guida alla Selezione
Confronto specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 1050A |
| Tolleranza | ±0,20 mm |
| Tempo di consegna | 10 giorni lavorativi |
| MOQ | 50 pezzi |
| Capacità | 50.000 pezzi |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Anodizzazione dura Tipo III standard | Gestione termica VFD e inverter | Il rivestimento di 25-40 µm aggiunge costo rispetto all'alluminio grezzo |
| Spessore delle alette di 0,8 mm | Bilanciare prestazioni termiche e peso | Alette più sottili riducono la rigidità e possono richiedere sbavatura extra |
| Passo delle alette di 1,5 mm | Elevata superficie in involucri compatti | Un passo più stretto aumenta l'usura dell'attrezzatura e il tempo di ispezione |
| Tolleranza generale ±0,20 mm | Velocità di produzione con CNC e stampaggio standard | Tolleranze più strette richiedono ispezione al 100% e costo unitario più elevato |
| Ciclo di validazione da 50 pezzi | Verifica del progetto prima della produzione in serie | Costo per unità più elevato rispetto alla produzione da 50.000 pezzi |
Processo / ispezione
| Fase | Controllo | Registrazione |
|---|---|---|
| Progettazione dell'attrezzatura | Fissare la condizione del materiale e la geometria dell'attrezzatura prima della lavorazione | Progettazione dell'attrezzatura e validazione del processo procedono in parallelo |
| Lavorazione | Mantenere ±0,20 mm alla velocità di produzione, non su un singolo pezzo lento | Capacità misurata registrata per la finestra di processo |
| Sbavatura | Rimuovere le sbavature da alette e bordi | Fase di sbavatura registrata come operazione secondaria |
| Anodizzazione | Anodizzazione dura Tipo III, 25-40 µm | Spessore del rivestimento e finitura superficiale registrati |
| Ispezione finale | Ispezione al 100% quando richiesta da tolleranza o cliente | Dati di ispezione conservati per la tracciabilità |
Domande Frequenti
Qual è la resistenza termica di questa pasta termoconduttiva per dissipatori?
La resistenza termica è 0,85 K/W. Questo valore è legato alla base in alluminio 1050A, allo spessore delle alette di 0,8 mm e al passo delle alette di 1,5 mm. È un numero chiave per il confronto con altre soluzioni di raffreddamento per VFD e inverter prima di impegnarti in un ordine da 50 o 50.000 pezzi.
Quale materiale e finitura superficiale utilizzate?
Utilizziamo alluminio 1050A con anodizzazione dura Tipo III a 25-40 µm. Questa finitura supporta la gestione termica nelle applicazioni VFD e inverter. La tolleranza generale è ±0,20 mm. Se il tuo progetto necessita di un rivestimento o spessore diverso, confermalo prima di ordinare perché cambia costo e tempo di consegna.
Qual è il tempo di consegna per 50 fino a 50.000 pezzi?
Il tempo di consegna può essere di 10 giorni lavorativi quando la progettazione dell'attrezzatura e la validazione del processo procedono in parallelo. Questo vale da 50 pezzi per la validazione fino a 50.000 per la produzione. Il ciclo compresso sostituisce quello che una volta era un ciclo di attrezzaggio e qualifica di 12 settimane, quindi conferma presto il tuo disegno e i requisiti di ispezione.
Quale tolleranza potete mantenere alla velocità di produzione?
Manteniamo una tolleranza generale di ±0,20 mm alla velocità di produzione, non solo su un singolo pezzo lento. Fissiamo prima la condizione del materiale e la geometria dell'attrezzatura, poi confermiamo la capacità su tutta la produzione. Se la tua applicazione necessita di una tolleranza più stretta di ±0,20 mm, prevedi ispezione aggiuntiva e costo unitario più elevato.
Cosa determina il costo unitario della pasta termoconduttiva per dissipatori?
La pressione sui costi nel settore VFD e inverter raramente deriva dalla materia prima. Deriva dalle operazioni secondarie: sbavatura, placcatura e ispezione al 100%. Rimuovere uno di questi passaggi di solito sposta il costo unitario più di qualsiasi sostituzione di materiale. Conferma quali operazioni secondarie sono realmente necessarie prima di richiedere un preventivo.
Potete supportare sia cicli di validazione che produzione in serie?
Sì. Che tu abbia bisogno di 50 pezzi per la validazione o 50.000 per una linea di produzione, si applica la stessa fisica. Ciò che cambia è quale finestra di processo manteniamo e quanta ispezione mettiamo dietro di essa. La progettazione dell'attrezzatura e la validazione del processo procedono in parallelo per supportare il tempo di consegna di 10 giorni lavorativi.
Da confrontare con: Dissipatori a lamelle in rame fresate (Skived Fin) su misura.
Cosa devo confermare prima di ordinare la pasta termoconduttiva per dissipatori?
Conferma materiale alluminio 1050A, spessore delle alette 0,8 mm, passo delle alette 1,5 mm, resistenza termica 0,85 K/W, anodizzazione dura Tipo III a 25-40 µm e tolleranza generale ±0,20 mm. Conferma anche la quantità da 50 a 50.000 pezzi, il tempo di consegna di 10 giorni lavorativi e quali operazioni secondarie come sbavatura, placcatura o ispezione al 100% sono necessarie.