
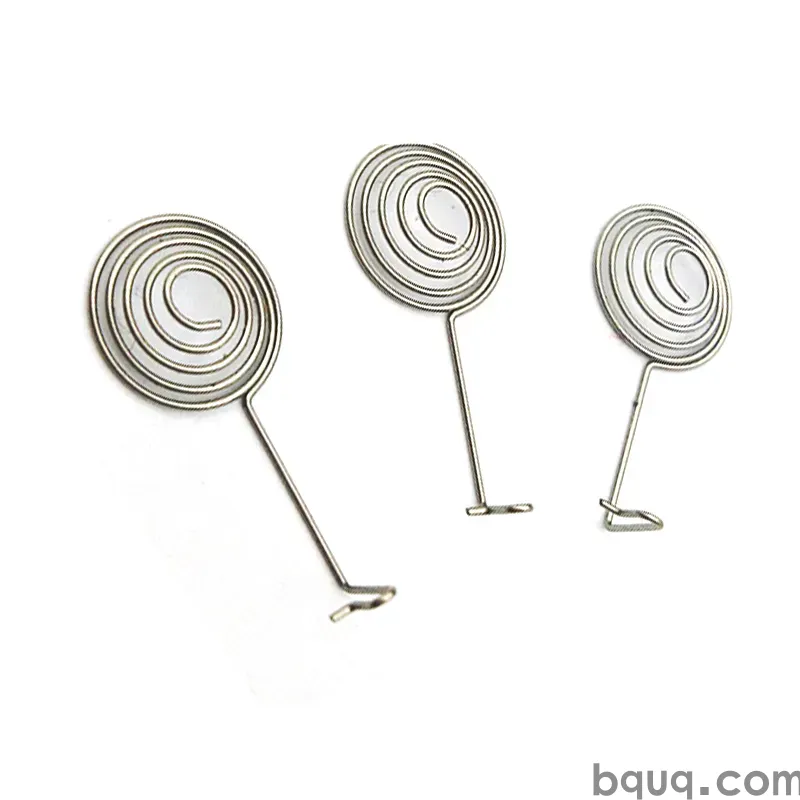
Pin e terminali stampati: design press-fit e a saldare
Risposta breve: i pin e i terminali stampati vengono prodotti su stampi progressivi da nastri di 0,10–3,0 mm, normalmente in ottone, bronzo fosforoso o berillio rame. I design press-fit tengono grazie a una fascia di interferenza di circa 0,05–0,15 mm in un foro metallizzato e richiedono un ritorno elastico; i design a saldare necessitano di una superficie bagnabile e resistente al calore e di un terminale cedevole. Scegliete prima il metodo di giunzione: geometria, materiale e placcatura ne derivano. BQUQ stampa entrambi i tipi a Dongguan e mantiene ±0,05 mm sulle caratteristiche del nastro.
I pin e i terminali stampati sono il tessuto connettivo dell'elettronica. Trasportano corrente da un connettore a una scheda, da una batteria a un contatto, da un fusibile a una barra collettrice. Sono economici da produrre in volume, ed è proprio per questo che i dettagli del design contano: un centesimo o due di nastro in più per pezzo, moltiplicato per due milioni di pezzi, è denaro reale. Questa guida copre i due metodi di giunzione dominanti — press-fit e saldatura — e come ciascuno modifica il design, il materiale e la tolleranza da specificare. Se volete il quadro più ampio della famiglia di parti, iniziate dalla nostra guida alle parti stampate su misura.
Press-fit vs saldatura: scegliere la giunzione prima della geometria
L'errore più grande che fanno gli acquirenti è trattare i pin press-fit e quelli a saldare come la stessa parte con una finitura diversa. Non lo sono. Un pin press-fit è una molla. È progettato in modo che, quando viene spinto in un foro leggermente più piccolo della sua fascia più larga, il metallo si flette elasticamente e spinge indietro contro la parete del foro. Quella forza normale tiene il pezzo in posizione e crea l'interfaccia elettrica. Deve sopravvivere all'inserimento, non deve snervarsi permanentemente e deve mantenere la forza di contatto attraverso i cicli termici.
Un terminale a saldare fa il lavoro opposto. Non ha bisogno di tenersi meccanicamente: lo fa la saldatura. Deve presentare una superficie che la lega possa bagnare, sopportare le temperature di rifusione senza perdere l'integrità della placcatura e fornire un terminale o un piedino cedevole che assorba i piccoli disallineamenti tra il terminale e il pad. Un pin ottimizzato per il press-fit realizza una giunzione saldata scadente, e un piedino a saldare inserito a pressione in un foro non terrà. Scegliete la giunzione, poi progettate.
Un riferimento utile: il press-fit è per schede che non volete rifondere, percorsi ad alta corrente e connettori riparabili sul campo. La saldatura è per linee SMT o through-hole a rifusione dove il terminale è uno dei tanti componenti sul pannello. Esistono popolazioni miste, ma di solito sono due codici parte diversi.
Materiali e placcatura per pin e terminali
| Materiale base | Uso tipico | Conduttività vs rame | Note |
|---|---|---|---|
| Ottone (H65/C2600) | Terminali generici, pin a basso costo | ~28% IACS | Facile da stampare e placcare, molla moderata |
| Bronzo fosforoso (C51000) | Pin press-fit, contatti | ~15% IACS | Buona molla, resiste al rilassamento degli sforzi |
| Berillio rame (C17200) | Press-fit ad alto ciclo, relè | ~22% IACS | Migliore molla e vita a fatica, costo più alto |
| Lega di rame (C194) | Lead frame, pin ad alta corrente | ~60% IACS | Conduttività eccellente, resistenza moderata |
| Acciaio inox 301/304 | Schermatura, clip non conduttive | Bassa | Resistenza alla corrosione, conduttività scarsa |
La placcatura viene scelta in base al metodo di giunzione e all'ambiente. Lo stagno (1–3 µm, opaco o lucido) è il cavallo di battaglia per i terminali a saldare perché bagna facilmente ed è economico. L'oro selettivo (0,05–0,8 µm su 0,5–1,5 µm di nichel) è lo standard per i pin press-fit e per i contatti che devono sopportare molti cicli di accoppiamento o trasportare segnali a bassa tensione dove i film di ossido contano. L'argento è usato su contatti ad alta corrente e clip per fusibili. Il sotto-placcatura di nichel è importante: blocca la diffusione tra il metallo base e la finitura superiore e mantiene la superficie stabile nel tempo.
| Metodo di giunzione | Placcatura comune | Guida allo spessore | Perché |
|---|---|---|---|
| Saldatura (SMT/THT) | Stagno opaco | 5–10 µm | Bagnabilità, basso costo |
| Saldatura (passo fine) | Stagno o Ni/Pd/Au | 1–3 µm stagno | Stabilità termica |
| Press-fit | Oro su nichel | 0,4–0,8 µm Au | Resistenza di contatto stabile, usura |
| Press-fit (riduzione costi) | Stagno su nichel | 2–5 µm | Accettabile per pochi inserimenti |
| Alta corrente | Argento su nichel | 2–5 µm | Bassa resistenza, tolleranza all'arco |
Manteniamo onesta la scelta della placcatura: se il numero di inserimenti è inferiore a cinque e le tensioni sono ordinarie, l'oro è spesso denaro buttato. Se il pin trasporta un segnale analogico di basso livello o vede centinaia di cicli di accoppiamento, lo stagno vi darà problemi. Comunicateci il numero di cicli e la corrente, e vi diremo la finitura adatta. Maggiori informazioni sulle opzioni di finitura nella nostra guida alla finitura delle parti stampate.
Regole geometriche per i pin press-fit
Il successo del press-fit risiede in tre numeri: la fascia di interferenza, lo smusso di imbocco e la lunghezza di cedevolezza.
| Caratteristica | Intervallo tipico | Effetto se errata |
|---|---|---|
| Diametro foro | 0,6–1,0 mm | Determina la forza di inserimento |
| Interferenza | 0,05–0,15 mm | Troppo poca = lento; troppa = danno al foro |
| Smusso di imbocco | 0,2–0,5 mm, 15–30° | Assente = danno alla scheda, disallineamento |
| Lunghezza cedevole | 1,5–3,0 mm | Corta = nessuna molla; lunga = instabilità |
| Spessore placcatura | 0,4–0,8 µm Au | Sottile = usura completa |
Le forme a occhio di ago e a pin diviso sono i due design cedevoli comuni. Entrambi si basano sulla capacità del pin di flettersi senza deformazione permanente. Ecco perché si usa bronzo fosforoso o berillio rame invece dell'ottone: l'ottone prende una deformazione permanente dopo pochi inserimenti e la forza di contatto decade. Se il vostro disegno specifica un pin press-fit in ottone, aspettatevi che la forza di ritenzione cali dopo qualche rilavorazione.
La tolleranza sulla larghezza della fascia è il fattore che guida il costo. Una fascia di ±0,05 mm soddisfa la maggior parte dei design; spingersi a ±0,02 mm su una fascia larga 2 mm inizia a richiedere nastro migliore e manutenzione dello stampo più stretta. Manteniamo ±0,05 mm come standard sulle caratteristiche del nastro e segnaliamo quando un disegno richiede qualcosa che lo stampo non può mantenere economicamente. Consultate la nostra guida alle tolleranze di stampaggio metalli per il quadro completo.
Checklist di progettazione per terminali a saldare
Il terminale a saldare è più un problema termico e di bagnabilità che meccanico. Punti da definire prima di rilasciare un disegno:
- Geometria del piedino: i gull-wing e i J-lead si auto-centrano durante la rifusione; un reoforo passante dritto no.
- Area saldabile: mantenere il pad bagnato libero da placcatura su stampo e dalla bava di taglio dello stampo sul lato inferiore.
- Percorso termico: terminali sottili e lunghi conducono calore via dalla giunzione e la indeboliscono; mantenere la sezione del reoforo corta e la sezione trasversale adeguata.
- Rilievo termico: su un pad collegato a massa, una connessione diretta a un grande piano di rame assorbe calore e causa giunzioni fredde. Usare razze di rilievo.
- Coplanarità: per terminali SMT, specificare la coplanarità — di solito 0,1 mm max per un pin piccolo, più stretta per passo fine.
I terminali a saldare sono spesso combinati con un barilotto a crimpare sul lato filo, motivo per cui molte parti sono descritte come linguette crimp-saldatura. Questo ibrido è trattato nel nostro articolo su linguette crimp e saldate.
Attrezzature, tolleranze e collaudo
Entrambe le famiglie di pin vengono prodotte su stampi progressivi, il che significa che lo stesso stampo produce il pin, il nastro trasportatore e il taglio in un'unica passata. Caratteristiche inferiori a 0,3 mm richiedono attrezzature a taglio fine e un attento controllo delle bave, perché la bava su una fascia press-fit modifica l'interferenza effettiva. Aspettatevi ispezione del primo articolo sulla larghezza della fascia, l'angolo di smusso e lo spessore della placcatura, più un test di trazione della forza di ritenzione su un provino placcato per le parti press-fit. Per i terminali a saldare, il test di saldabilità (bilancia di bagnabilità o dip-and-look) fa parte del pacchetto PPAP se richiesto dal cliente. Il nostro articolo sui metodi di ispezione dello stampaggio illustra calibri e frequenze.
L'attrezzatura è un costo una tantum. Uno stampo semplice a fila singola per pin è economico; uno stampo a più file che produce otto terminali per corsa distribuisce l'attrezzatura su più parti ed è la scelta giusta una volta che il volume lo giustifica. Per quantità prototipo possiamo anche fornire parti da uno stampo morbido o, per forme semplici, un campione tagliato al laser e format, così potete validare l'accoppiamento prima di impegnarvi nell'attrezzatura definitiva. La selezione del materiale interagisce con tutto questo: una lega più rigida si stampa con più ritorno elastico e può richiedere una stazione di formatura diversa, motivo per cui confermiamo il grado del nastro prima di finalizzare il layout dello stampo. Se state ancora scegliendo la lega, il nostro articolo sui materiali per terminali stampati confronta i gradi comuni fianco a fianco.
Domande frequenti
D: Qual è la differenza tra un pin press-fit e un pin a saldare?
R: Un pin press-fit si tiene meccanicamente per interferenza elastica in un foro placcato e necessita di buone proprietà elastiche; un pin a saldare è tenuto dalla giunzione e necessita di una superficie bagnabile e resistente al calore e di un terminale cedevole. I due richiedono materiali e geometrie diversi e normalmente sono codici parte separati.
D: Quale materiale è migliore per i terminali stampati?
R: Ottone per terminali a basso costo e bassa corrente; bronzo fosforoso per pin press-fit e contatti che devono mantenere la forza elastica; berillio rame per contatti ad alto ciclo o relè; lega di rame C194 per lead frame ad alta corrente. La selezione segue corrente, cicli di inserimento e obiettivo di costo.
D: Quanto oro serve per i pin press-fit?
R: Tipicamente 0,4–0,8 µm di oro su 0,5–1,5 µm di nichel. Questo intervallo sopravvive ai cicli di inserimento e mantiene stabile la resistenza di contatto. Oro più sottile si consuma con accoppiamenti ripetuti; oro più spesso raramente ripaga al di fuori di ambienti severi.
D: BQUQ può stampare pin con placcatura selettiva?
R: Sì. Eseguiamo placcatura selettiva in oro, stagno e argento su nastri stampati e possiamo placcare solo la zona di contatto per risparmiare sui costi mantenendo specificata l'area saldabile o press-fit. Inviate il disegno e le specifiche di placcatura per un preventivo.
D: Quale tolleranza potete mantenere sulle caratteristiche dei pin stampati?
R: ±0,05 mm sulle caratteristiche del nastro è il nostro standard, con ±0,02 mm disponibile su fasce critiche quando lo stampo e il nastro lo supportano. Segnaliamo qualsiasi specifica che farebbe aumentare bruscamente i costi prima di preventivare, invece di quotarla in silenzio.
Risorse correlate
- Guida alla progettazione di terminali stampati — geometria dei terminali, placcatura e selezione dei materiali per connettori e contatti.
- Terminali e contatti stampati — terminali, pin e contatti stampati di precisione prodotti su stampi progressivi a Dongguan.
- Informazioni su BQUQ — una fabbrica certificata ISO9001 che gestisce stampaggio, CNC, molle e dissipatori sotto lo stesso tetto.
- Contattaci — inviate un disegno a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative.
A cura del team di ingegneria BQUQ. BQUQ è una fabbrica certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle su misura, dissipatori di calore e pinze sotto lo stesso tetto. Inviate i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


