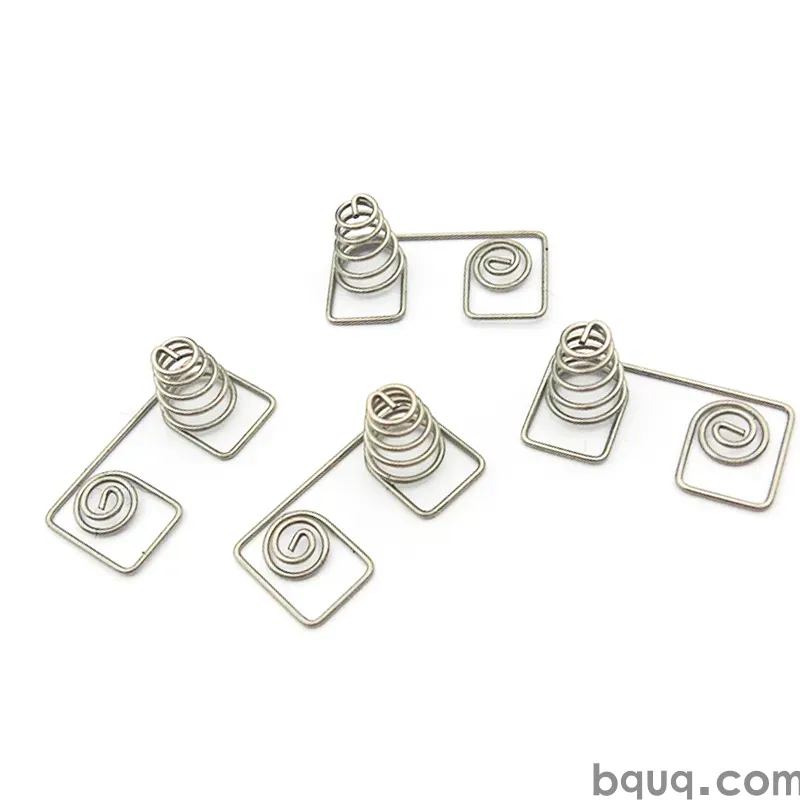
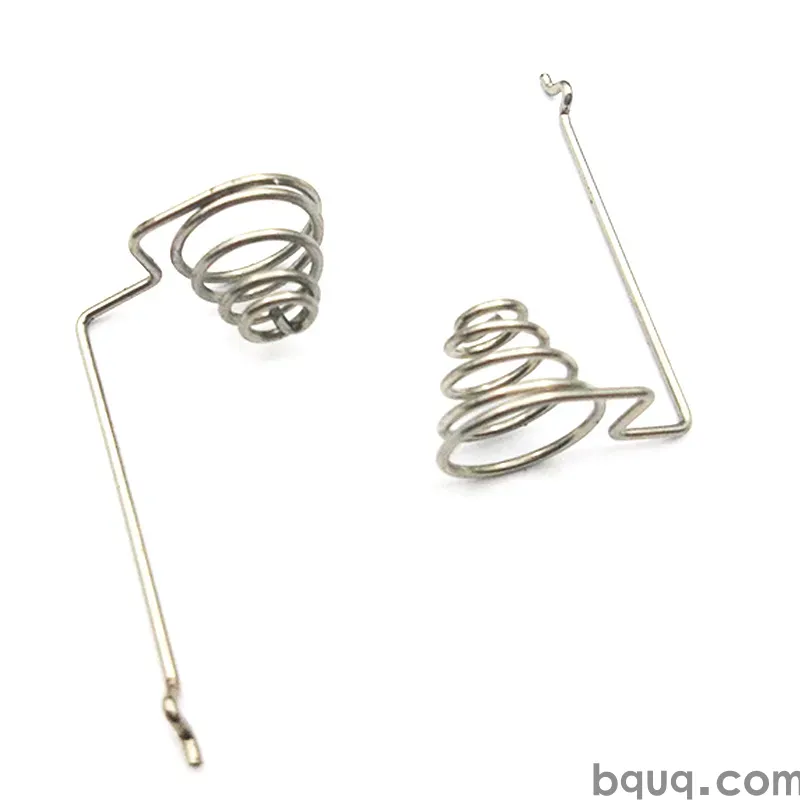
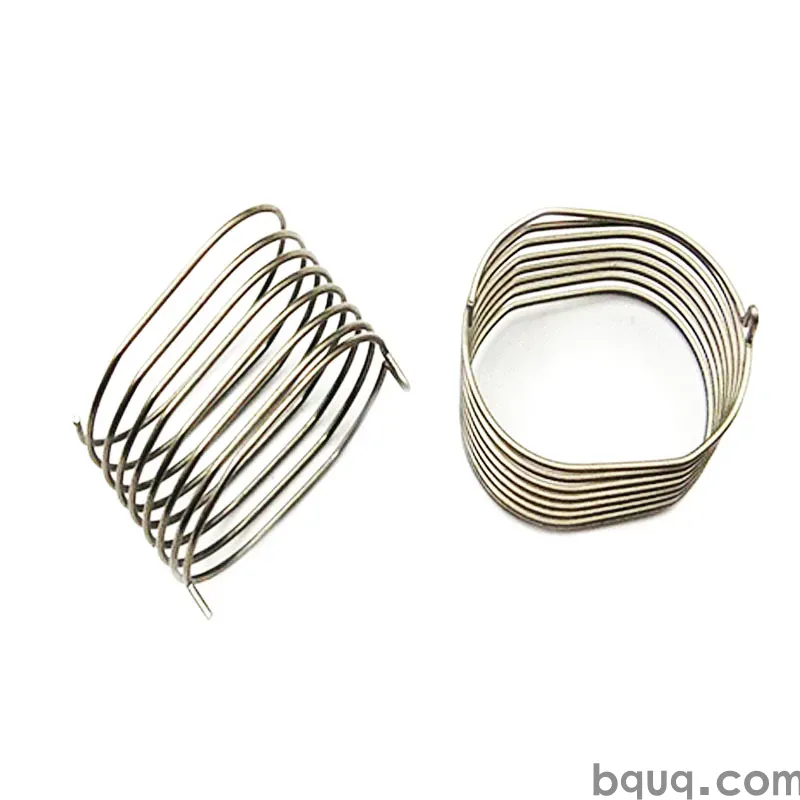
esportatore di parti in lamiera metallica: POM / PEEK / nylon, tolleranza 0,003 mm, placcatura dura a cromo superficiale 0,025 mm, tempo di consegna 10 giorni lavorativi, MOQ 1000 pz. Capacità per apparecchiature per semiconduttori. Revisione del disegno e rapporto del primo articolo inclusi.
esportatore di parti in lamiera
Punto Chiave
Il fornitore esportatore di parti in lamiera BQUQ utilizza alluminio 6061-T6 con sabbiatura + passivazione, tempo di produzione di 20 giorni lavorativi e MOQ di 200 pezzi. Gli acquirenti devono confermare le tolleranze sulle caratteristiche critiche, la preparazione dei bordi e lo spessore della finitura superficiale, perché gli assemblaggi robotici spesso richiedono un controllo più stretto di ±0,005 mm e una seconda fonte qualificata.
La maggior parte degli acquirenti parte da un disegno e da un prezzo obiettivo. Noi partiamo dal fornitore esportatore di parti in lamiera e chiediamo cosa deve effettivamente sopportare il pezzo: cicli di carico, escursioni termiche o un ambiente corrosivo nella robotica.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 6061-T6 |
| Finitura superficiale | sabbiatura + passivazione |
| Tempo di consegna (produzione) | 20 giorni lavorativi |
| MOQ (produzione) | 200 pezzi |
Contesto di Mercato e Tecnico
L'incertezza tariffaria e logistica ha reso la qualificazione regionale una priorità nella robotica. Gli acquirenti richiedono sempre più spesso una seconda fonte qualificata, il che cambia il modo in cui viene specificato il fornitore esportatore di parti in lamiera e come vengono documentate le tolleranze.
L'asticella tecnica continua a salire: gli assemblaggi che una volta accettavano ±0,005 mm ora specificano un controllo più stretto sulle caratteristiche critiche, il che sposta la decisione sulla progettazione dell'attrezzatura piuttosto che sull'ispezione finale.
Come Lo Produciamo
Il trattamento termico e il trattamento superficiale sono programmati come fasi controllate, non come ripensamenti. La sabbiatura + passivazione viene applicata a un intervallo di spessore definito e verificata, perché la variazione in questa fase causa più guasti sul campo della deriva dimensionale.
Lettura correlata: Lavorazione CNC di leghe di rame per l'elettronica: consigli degli esperti.
La sbavatura e la preparazione dei bordi sono specificate sul disegno per il fornitore esportatore di parti in lamiera. Un bordo tagliente che supera l'ispezione dimensionale può comunque fallire l'assemblaggio, quindi la rottura del bordo è un parametro controllato piuttosto che estetico.
L'ispezione finale per il fornitore esportatore di parti in lamiera è basata sul campionamento per le dimensioni generali e al 100% per le caratteristiche critiche. La suddivisione viene concordata prima dell'attrezzatura, perché spostare una caratteristica da generale a critica cambia il costo e i 20 giorni lavorativi.
Vedi anche: Dimensionamento dei dissipatori per convezione naturale.
Materiale e Finitura Superficiale
L'alluminio 6061-T6 è lo standard per il fornitore esportatore di parti in lamiera perché mantiene ±0,005 mm in modo prevedibile e si lavora senza sorprese di incrudimento. Le alternative vengono quotate quando la corrosione o la conduttività dominano il requisito.
La condizione del materiale conta quanto il grado. L'alluminio 6061-T6 fornito con la tempra sbagliata deriva dopo la lavorazione, motivo per cui il fornitore esportatore di parti in lamiera viene distensionato prima della finitura quando la geometria è asimmetrica.
Il contenuto riciclato e le dichiarazioni RoHS/REACH sono disponibili per il fornitore esportatore di parti in lamiera su richiesta. Se il vostro cliente nel settore robotico verifica l'origine del materiale, richiedete il certificato del produttore in fase di quotazione, non alla consegna.
Scopri di più su Fabbrica digitale di stampaggio e progettazione basata sulla simulazione: dal prototipo virtuale al funzionamento del gemello digitale.
Tolleranza e Ispezione
Il metodo di misurazione fa parte della specifica. Una caratteristica misurata su una CMM e la stessa caratteristica misurata con un calibro possono discordare, quindi i disegni del fornitore esportatore di parti in lamiera indicano come viene verificata ogni dimensione critica.
La tracciabilità è mantenuta per lotto di colata e data di produzione. Se dovesse mai emergere un problema sul campo con il fornitore esportatore di parti in lamiera, possiamo identificare quale lotto, quale set di attrezzature e quale registro di ispezione si applica.
Dettaglio tecnico: Gestire l'usura degli utensili CNC: costi e tolleranze.
Il materiale non conforme viene messo in quarantena fisicamente, non solo nel sistema. Per il fornitore esportatore di parti in lamiera, questo significa che il lotto rimane in un'area contrassegnata fino a quando la disposizione è documentata, il che previene l'errore di spedizione più comune.
Dove Viene Utilizzato
Nell'assemblaggio, il fornitore esportatore di parti in lamiera è solitamente vincolato dal pezzo accoppiato piuttosto che dalla propria specifica. Condividere il disegno dell'interfaccia in anticipo previene il guasto comune in cui entrambi i pezzi sono entro tolleranza ma non si assemblano.
Le richieste di retrofit sono comuni: un assemblaggio esistente necessita del fornitore esportatore di parti in lamiera in una dimensione leggermente diversa. Poiché la finestra di processo è già nota, i 20 giorni lavorativi su un retrofit sono solitamente più brevi rispetto a un pezzo nuovo.
Lettura consigliata: Cosa sta guidando la crescita del TDP nei data center e le prospettive del mercato termico 2026?.
Cosa Confermare Prima di Ordinare
Definite le caratteristiche critiche in fase di quotazione. Spostare una caratteristica da generale ±0,005 mm a critica dopo l'attrezzatura aggiunge costo ed estende i 20 giorni lavorativi, che è il ritardo più evitabile nell'approvvigionamento personalizzato.
L'imballaggio fa parte della specifica. I pezzi che arrivano con danni ai bordi o lotti misti costano più della differenza di imballaggio, specialmente per il fornitore esportatore di parti in lamiera con superfici finite.
Da confrontare con: Cosa sta guidando il boom della lavorazione di precisione nei componenti per apparecchiature semiconduttrici?.
FAQ: Le Vostre Domande Prima di Ordinare
Quanto tempo richiede la produzione per il fornitore esportatore di parti in lamiera?
Le dimensioni generali sono mantenute a ±0,005 mm. Le caratteristiche critiche sono identificate sul disegno e mantenute a una banda più stretta, con il metodo di misurazione dichiarato in modo che l'ispezione in entrata corrisponda alla nostra.
Potete lavorare dal nostro disegno esistente?
Le quantità prototipo partono ben al di sotto dei minimi di produzione. Le serie di produzione per il fornitore esportatore di parti in lamiera partono da 200 pezzi, dove la finestra di processo è comprovata e il costo unitario si stabilizza.
Fornite certificati di materiale e ispezione?
Il tempo di consegna standard per il fornitore esportatore di parti in lamiera è di 20 giorni lavorativi dopo l'approvazione del disegno e la firma dell'attrezzatura. I prototipi sono tipicamente più veloci perché bypassano l'attrezzatura, e gli ordini ripetuti sono ancora più veloci perché l'attrezzatura esiste.
Lettura correlata: Guida all'adesivo termico: come fissare un dissipatore senza viti.
Quali finiture superficiali sono disponibili per il fornitore esportatore di parti in lamiera?
Sì. Inviate il disegno in qualsiasi formato comune. Lo esaminiamo prima per la producibilità e segnaliamo qualsiasi caratteristica in cui ±0,005 mm richiederebbe un'operazione extra, così potete decidere prima dell'attrezzatura.
Come gestite una modifica di progettazione a metà programma?
Le modifiche sono documentate rispetto al rapporto di primo articolo originale. Identifichiamo quali dimensioni sono interessate, riquotiamo solo le operazioni interessate e vi diciamo se lo stock esistente del fornitore esportatore di parti in lamiera rimane utilizzabile.
La capacità per il fornitore esportatore di parti in lamiera è . Quel numero è la capacità installata, non una cifra di vendita, ed è ciò che determina se i 20 giorni lavorativi tengono quando il vostro volume aumenta.
Vedi anche: dissipatore di calore in alluminio amazon.
Scopri di più su Cosa rende le piastre fredde a raffreddamento liquido il segmento di dissipatori in più rapida crescita?.
Dettaglio tecnico: Mandrino a Pinza Personalizzato CNC per Tornio Automatico Tipo 28 Foro Tondo.
Lettura consigliata: BQUQ Mandrino Portapinza ER16 a Molla con Dado Portapinza per Lavorazioni CNC.
Da confrontare con: Simulazione termica vs test su prototipo: cosa ti dice ciascuno.
Specifiche Chiave e Guida alla Selezione
Confronto specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio 6061-T6 |
| Tolleranza | ±0,005 mm o più stretta sulle caratteristiche critiche |
| Tempo di consegna | 20 giorni lavorativi |
| MOQ | 200 pezzi |
| Capacità | Quantità di produzione da 200 pezzi; qualificazione di seconda fonte supportata |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Alluminio 6061-T6 | Strutture robotiche che necessitano di un buon rapporto resistenza-peso | Resistenza alla corrosione inferiore all'acciaio inossidabile; richiede passivazione |
| Sabbiatura + passivazione | Finitura opaca uniforme con protezione dalla corrosione | L'intervallo di spessore deve essere controllato e verificato |
| Controllo di tolleranza più stretto | Caratteristiche critiche negli assemblaggi | Sposta il costo sulla progettazione dell'attrezzatura piuttosto che sull'ispezione finale |
| Seconda fonte qualificata | Acquirenti che affrontano incertezza tariffaria e logistica | Aggiunge sforzo di qualificazione e documentazione |
| Preparazione dei bordi / sbavatura | Pezzi esposti a cicli di carico o manipolazione | Deve essere specificato sul disegno; aggiunge una fase di ispezione |
Processo / ispezione
| Fase | Controllo | Registro |
|---|---|---|
| Trattamento termico | Programmato come fase controllata | Registro di processo |
| Trattamento superficiale | Sabbiatura + passivazione a intervallo di spessore definito | Registro di verifica dello spessore |
| Sbavatura / preparazione dei bordi | Specificato sul disegno | Firma di ispezione |
| Ispezione finale | Caratteristiche critiche verificate rispetto alla tolleranza | Rapporto dimensionale |
| Qualificazione della fonte | Seconda fonte qualificata documentata | Pacchetto di qualificazione |
Domande Frequenti
Quale materiale viene utilizzato per la fornitura del fornitore esportatore di parti in lamiera?
BQUQ fornisce parti in lamiera in alluminio 6061-T6. Questa lega offre un buon rapporto resistenza-peso per la robotica e applicazioni simili. La finitura superficiale è sabbiatura + passivazione, applicata a un intervallo di spessore definito e verificata. Il tempo di produzione è di 20 giorni lavorativi, con MOQ di 200 pezzi.
Quale tolleranza potete mantenere sulle caratteristiche critiche?
L'articolo rileva che gli assemblaggi che una volta accettavano ±0,005 mm ora specificano un controllo più stretto sulle caratteristiche critiche. La tolleranza dipende dalla progettazione dell'attrezzatura piuttosto che dall'ispezione finale. Confermate le dimensioni critiche sul vostro disegno prima di ordinare, perché un controllo più stretto può richiedere attrezzature dedicate e un piano di ispezione documentato.
Quanto tempo richiede la produzione e qual è l'ordine minimo?
Il tempo di produzione è di 20 giorni lavorativi. Il MOQ per la produzione è di 200 pezzi. Questi valori si applicano alle parti in lamiera in alluminio 6061-T6 con sabbiatura + passivazione descritte nell'articolo. Confermate la programmazione prima di effettuare l'ordine se il vostro progetto ha scadenze tariffarie o logistiche.
Perché lo spessore della finitura superficiale conta più della deriva dimensionale?
L'articolo afferma che la variazione nello spessore della sabbiatura + passivazione causa più guasti sul campo della deriva dimensionale. Il trattamento superficiale è programmato come fase controllata e applicato a un intervallo di spessore definito. I registri di verifica dovrebbero essere richiesti con il pacchetto di ispezione per evitare problemi di corrosione o accoppiamento in servizio.
Cosa devo confermare prima di ordinare parti in lamiera?
Confermate materiale, intervallo di spessore della finitura superficiale, tolleranze critiche, preparazione dei bordi e requisiti di sbavatura sul disegno. Confermate anche il tempo di consegna di 20 giorni lavorativi e il MOQ di 200 pezzi. Se avete bisogno di una seconda fonte qualificata, documentate come verranno verificate le tolleranze e la finitura superficiale.
Supportate una seconda fonte qualificata per gli assemblaggi robotici?
Sì. L'articolo rileva che l'incertezza tariffaria e logistica ha reso la qualificazione regionale una priorità nella robotica, e gli acquirenti richiedono sempre più spesso una seconda fonte qualificata. Questo cambia il modo in cui l'esportatore viene specificato e come vengono documentate le tolleranze. Lo sforzo di qualificazione dovrebbe essere pianificato prima del rilascio in produzione.
Come vengono controllate la sbavatura e la preparazione dei bordi?
La sbavatura e la preparazione dei bordi sono specificate sul disegno per le parti in lamiera. Non sono ripensamenti. Poiché i cicli di carico e la manipolazione possono propagare difetti sui bordi, il disegno dovrebbe definire la condizione del bordo e l'ispezione dovrebbe registrare la firma. Questo supporta il flusso di lavoro di 20 giorni lavorativi di produzione e MOQ di 200 pezzi.