
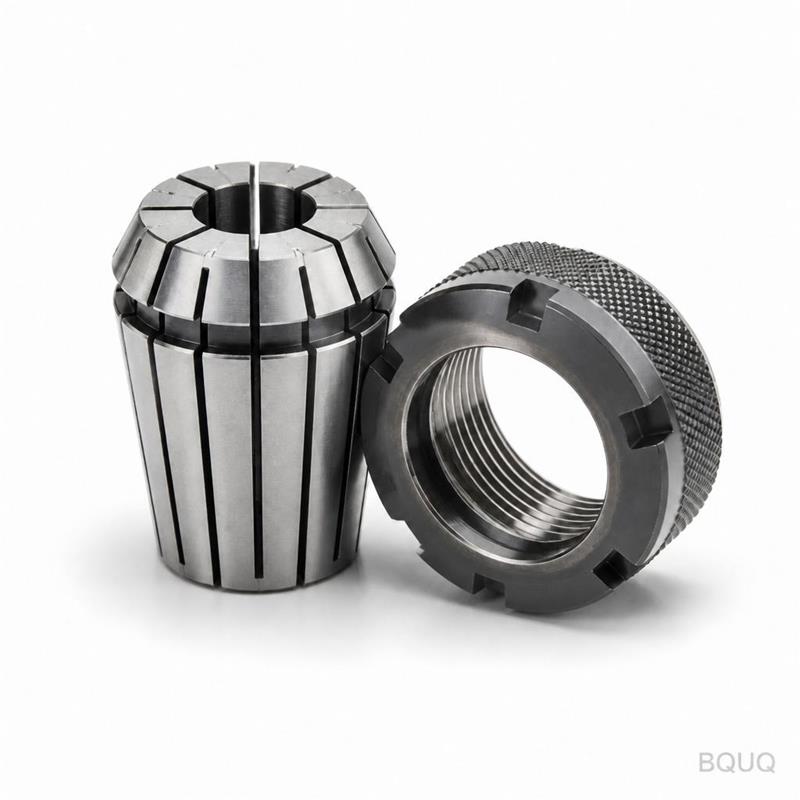
Selezione del portautensile per CNC: coppia, eccentricità e accesso
Risposta breve: abbina il portautensile ai tre vincoli che effettivamente rovinano i pezzi — coppia, eccentricità e accesso. Per una fresa in metallo duro da 12 mm in alluminio a 1,5×D, un mandrino a pinza ER32 mantiene un TIR di 0,008–0,015 mm e trasmette circa 40–60 N·m, il che è sufficiente. Passa a una fresa da 20 mm a 4×D in acciaio e ti serve un portautensile idraulico o a calettamento termico con TIR di 0,003 mm e oltre 150 N·m; un mandrino a pinza vibrerà e strapperà. Il raggiungimento decide il resto: se il corpo del portautensile tocca la parete prima che la fresa raggiunga la profondità, nessuna precisione aiuta. BQUQ fornisce raccomandazioni su portautensili e attrezzature con ogni RFQ di lavorazione CNC entro 12 ore lavorative.
Perché il portautensile decide la tua tolleranza prima della macchina
La precisione di posizionamento di una macchina CNC è una specifica sulla carta. Ciò che effettivamente raggiunge il pezzo è la somma di mandrino, portautensile, pinza e fresa. Il portautensile è l'anello più debole di questa catena perché è l'unico elemento che viene ripetutamente serrato e allentato, e l'unico la cui rigidità scegli al momento dell'attrezzaggio.
Tre modalità di guasto causano la maggior parte degli scarti legati al portautensile:
Eccentricità — eccentricità radiale sulla punta della fresa. Ogni 0,01 mm di eccentricità raddoppia approssimativamente il carico di truciolo su un tagliente. In una fresa a 4 taglienti ciò significa che un bordo fa il 40% del lavoro, si usura per primo e spinge il foro fuori centro. Per un foro alesato mantenuto a H7, un'eccentricità superiore a 0,01 mm è di solito sufficiente per perdere la tolleranza.
Perdita di coppia — la capacità del portautensile di resistere all'estrazione della fresa e allo slittamento torsionale. Questo conta soprattutto nella sgrossatura pesante e nelle frese ad elica alta che generano una forte spinta assiale. Un portautensile che slitta durante il taglio non rovina solo il pezzo; manda in scarto la fresa e può danneggiare il cono del mandrino.
Interferenza di accesso — il corpo del portautensile, il dado o i piani per la chiave che urtano contro una parete, un risalto o un'attrezzatura. Questa è geometria, non precisione, ed è il motivo per cui le officine possiedono cinque famiglie di portautensili invece di una.
Nel reparto BQUQ di Dongguan, tutte e quattro le linee di produzione — lavorazione CNC, tranciatura metalli, molle su misura e dissipatori di calore — condividono la stessa logica di gestione dell'utensileria. Un portautensile adatto a un profilo di alette di dissipatore è sbagliato per un mandrino per molle temprate, e le regole di selezione seguenti sono il modo in cui decidiamo.
Quale eccentricità puoi effettivamente aspettarti da ciascun tipo di portautensile?
I valori di eccentricità sotto riportati sono valori tipici misurati a 3×D dalla linea di riferimento con una pinza pulita e nuova e un gambo fresa di buona qualità. Considerali indicativi, non garantiti — le condizioni del mandrino e l'usura della pinza dominano nella pratica.
| Tipo di portautensile | TIR tipico a 3×D | Velocità massima realistica | Applicazione ideale |
|---|---|---|---|
| Mandrino a pinza ER (ER16/ER20/ER32) | 0,008–0,015 mm | 20.000–25.000 rpm | Fresatura generale, foratura, maschiatura |
| Mandrino per punte (senza chiave) | 0,03–0,08 mm | 6.000 rpm | Solo foratura non critica |
| Espansione idraulica | 0,003–0,005 mm | 30.000–40.000 rpm | Finitura, alesatura, utensili di piccolo diametro |
| Calettamento termico (induzione) | 0,002–0,004 mm | 40.000 rpm+ | Finitura ad alta velocità, tasche profonde |
| Side-lock / Weldon | 0,02–0,05 mm | 15.000 rpm | Sgrossatura pesante, coppia elevata |
| Mandrino meccanico per fresatura | 0,005–0,010 mm | 25.000 rpm | Sgrossatura pesante con buona precisione |
Due note pratiche. Primo, il TIR si misura su un cono pulito — un singolo truciolo o una sbavatura di grasso sul cono del mandrino può aggiungere 0,02 mm istantaneamente. Secondo, la qualità della pinza conta più della marca del portautensile a livello ER: una pinza ER32 usurata può raddoppiare l'eccentricità di una nuova, e le pinze dovrebbero essere ritirate secondo un programma, non al guasto.
Per lavori in cui l'eccentricità stabilisce direttamente la tolleranza — fori alesati, sedi per cuscinetti, supporti ottici — il portautensile non è un posto dove economizzare. Il nostro articolo su tolleranza dei fori alesati spiega come eccentricità, geometria dell'alesatore e avanzamento interagiscono su una chiamata H7 reale.
Quanta coppia richiede effettivamente il tuo taglio?
La richiesta di coppia scala con materiale, diametro fresa, impegno radiale e profondità assiale. Il portautensile deve trasmettere più di quanto generi la fresa, con margine per i tagli interrotti e i punti duri che si presentano sempre nel materiale reale.
| Operazione | Fresa | Coppia tipica richiesta | Classe minima di portautensile |
|---|---|---|---|
| Sgrossatura alluminio, 1,5×D assiale | 12 mm 3 taglienti | 15–25 N·m | ER32 |
| Sgrossatura alluminio, 3×D assiale | 16 mm 3 taglienti | 40–60 N·m | ER32 / mandrino meccanico |
| Sgrossatura acciaio, 1×D assiale | 16 mm 4 taglienti | 60–90 N·m | Mandrino meccanico / side-lock |
| Sgrossatura acciaio, 2×D assiale | 20 mm 4 taglienti | 120–180 N·m | Side-lock / mandrino meccanico pesante |
| Finitura acciaio inossidabile | 8 mm 4 taglienti | 8–15 N·m | Idraulico / calettamento termico |
| Maschiatura M10 in acciaio | — | 25–40 N·m | Portamaschi a tensione-compressione |
Il modello: la coppia è raramente il fattore limitante in alluminio, e quasi sempre il fattore limitante nella sgrossatura di acciaio e inossidabile. Ecco perché un'officina che lavora lavori misti mantiene sia un set di pinze sia un set side-lock o mandrino meccanico.
C'è un secondo problema di coppia che le tabelle trascurano — l'estrazione. Le frese ad elica alta in un taglio assiale profondo generano una forza assiale simile a una vite che può trascinare il gambo della fresa fuori dalla pinza. I sintomi sono un cambiamento improvviso di profondità, uno stridio e un fondo tasca rovinato. Se lo vedi, la soluzione non è più forza di serraggio sul dado; è un portautensile con un blocco meccanico positivo (side-lock, o un portautensile idraulico con un gambo che ha una superficie rettificata h6 adeguata).
Quando il raggiungimento e l'accesso prevalgono sulla precisione?
Costantemente. Un portautensile con un'eccentricità perfetta di 0,002 mm è inutile se il dado tocca la parete del pezzo a 30 mm di profondità. I problemi di accesso si presentano in tre forme:
- Cavità profonde — il diametro del corpo del portautensile deve essere inferiore all'apertura della cavità, e il collo deve essere abbastanza lungo per raggiungere il fondo. I portautensili a calettamento termico a collo sottile esistono proprio per questo.
- Caratteristiche vicine alla parete — un dado più grande di 10 mm rispetto al gambo della fresa limita quanto vicino puoi lavorare a uno spallamento. Portautensili ER a dado sottile o un corpo a calettamento termico risolvono il problema.
- Sottosquadri e caratteristiche posteriori — nessun portautensile dritto li raggiunge. Qui una testa ad angolo retto, o un processo completamente diverso (tornitura con utensili motorizzati), diventa la risposta corretta.
Per il lavoro a 5 assi il vincolo cambia ancora: il portautensile deve evitare il pezzo attraverso l'intero range di inclinazione, non solo in un orientamento. Questo è un problema di attrezzatura e portautensile allo stesso tempo, ed è trattato più in profondità in attrezzaggio a 5 assi.
Una regola utile dai nostri fogli di attrezzaggio: scegli il portautensile che ti permette di lavorare la caratteristica in un solo orientamento, poi verifica se può sopravvivere al taglio. La precisione è negoziabile; l'accesso no.
Quale portautensile per quale materiale e caratteristica?
La matrice sotto è quella che usiamo quando quotiamo. Presuppone un centro di lavoro verticale o un centro di tornitura moderno con cono pulito e condizioni del mandrino ragionevoli.
| Materiale / caratteristica | Prima scelta | Alternativa | Da evitare |
|---|---|---|---|
| Alluminio, sgrossatura ad alto MRR | ER32 o mandrino meccanico | Side-lock | Mandrino per punte |
| Alluminio, finitura a parete sottile | Calettamento termico o idraulico | ER con pinza nuova | Side-lock |
| Acciaio, fresatura generale | Mandrino meccanico | ER32 | Idraulico (limite di coppia) |
| Inossidabile, finitura | Idraulico | Calettamento termico | Side-lock (eccentricità) |
| Titanio, sgrossatura a bassa velocità | Side-lock | Mandrino meccanico | Idraulico |
| Ottone, caratteristiche piccole | ER16 / ER20 | Idraulico | Side-lock |
| Tasche profonde, fresa piccola | Calettamento termico a collo sottile | ER a dado sottile | ER standard |
| Alesatura a H7 | Idraulico | Calettamento termico | Pinza ER |
| Maschiatura | Portautensile a tensione-compressione | Portamaschi rigido (sincronizzato) | Mandrino per punte |
Due voci meritano un commento. I portautensili idraulici non sono utensili da sgrossatura — la camera di pressione interna che dà loro precisione limita anche quanta coppia possono trasmettere, e sovraccaricarli danneggia permanentemente la membrana. I portautensili side-lock scambiano l'eccentricità per la presa, quindi appartengono a passate di sgrossatura dove lascerai 0,3–0,5 mm per una passata di finitura in un portautensile migliore.
Quella strategia a due portautensili — sgrossare con un side-lock, finire con un idraulico o a calettamento termico — è pratica standard nel lavoro di precisione ed è uno dei miglioramenti di qualità più economici disponibili. Costa un cambio utensile in più per caratteristica.
Mandrini a pinza: il cavallo di battaglia, e dove fallisce
Il mandrino a pinza ER è il default per una ragione: economico, flessibile, disponibile in ogni cono, e abbastanza buono per la maggior parte della fresatura e foratura. Fallisce in tre situazioni prevedibili.
1. Saturazione di coppia. Sopra circa 60 N·m la pinza inizia a slittare sul gambo. Il dado sembra stretto, ma la presa è solo per attrito.
2. Deriva dell'eccentricità. Le pinze ER sono rotonde solo quanto il dado che le comprime. Un dado usurato, o uno serrato senza la pinza inserita nell'anello eccentrico, aggiunge eccentricità immediatamente.
3. Raggiungimento. I dadi ER standard sono ingombranti. Se la tua caratteristica è entro 15 mm da una parete, ti serve una variante a dado sottile o un portautensile diverso.
La coppia di serraggio conta più di quanto pensino la maggior parte degli operatori. Un dado ER32 serrato a 80 N·m invece dei 100–136 N·m specificati (a seconda del produttore) perde una frazione significativa della sua presa. Una chiave dinamometrica sul banco è un modo economico per eliminare un'intera classe di problemi.
Per il lavoro di tornitura, la decisione equivalente è tra un mandrino a pinza, un mandrino a 3 griffe e griffe dolci. Le griffe dolci alesate in situ danno la migliore concentricità per un diametro specifico e sono trattate in griffe dolci e attrezzaggio.
Cosa significa questo per la tua RFQ
Quando invii un pezzo a BQUQ, la decisione sul portautensile fa parte del piano di processo, non è un ripensamento. Tre cose nel tuo disegno o modello cambiano la risposta:
- Chiamate di tolleranza — un foro ±0,005 mm o una chiamata di posizione vera stretta ci spingono verso portautensili idraulici o a calettamento termico, il che influisce sul tempo ciclo e sul prezzo.
- Rapporto profondità-diametro della caratteristica — qualsiasi cosa oltre 4×D richiede un portautensile a lungo raggiungimento, avanzamento ridotto o un processo diverso.
- Materiale — la sgrossatura di acciaio e inossidabile consuma il budget di coppia del portautensile; l'alluminio raramente lo fa.
Eseguiamo lavorazioni CNC a ±0,005 mm, tornitura e fresatura su quattro linee di produzione in un'unica fabbrica a Dongguan, con MOQ flessibile da quantità prototipo in su. I preventivi vengono inviati entro 12 ore lavorative, e il preventivo include le ipotesi di utensileria e attrezzaggio che abbiamo usato — così puoi vedere dove si colloca il costo. Se una modifica di progetto ci permettesse di usare un portautensile più economico e un ciclo più breve, lo diremo.
Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo consapevole del portautensile.
Domande frequenti
D: Quale eccentricità dovrei specificare per un portautensile CNC?
R: Specifica l'eccentricità sulla punta della fresa, non sulla linea di riferimento del portautensile, e indica la distanza. Per la fresatura generale, 0,010 mm TIR a 3×D è un obiettivo ragionevole. Per alesatura, barenatura o sedi per cuscinetti, 0,005 mm o meglio è realistico con un portautensile idraulico o a calettamento termico. Ricorda che l'usura della pinza e le condizioni del cono del mandrino possono aggiungere 0,01 mm o più da sole.
D: Un portautensile idraulico è meglio di uno a calettamento termico?
R: Risolvono problemi sovrapposti in modo diverso. I portautensili idraulici danno 0,003–0,005 mm di eccentricità, smorzano bene le vibrazioni e si rilasciano con una vite di fissaggio, ma sono limitati in coppia e inadatti alla sgrossatura pesante. I portautensili a calettamento termico danno 0,002–0,004 mm di eccentricità e rigidità eccellente senza parti mobili, ma richiedono un'unità a induzione e sono più lenti da cambiare. Molte officine usano entrambi, scegliendo per operazione.
D: Perché la mia fresa si estrae dalla pinza durante la sgrossatura?
R: Le frese ad elica alta generano una forte spinta assiale, e una pinza afferra solo per attrito. Le cause usuali sono dadi sotto-serratti, una pinza usurata o contaminata, un gambo fresa oliato, o un taglio che supera la capacità di coppia del portautensile. Risolvi l'attrezzaggio invece di serrare eccessivamente: pulisci il gambo, sostituisci la pinza, serra a specifica, o sposta la passata di sgrossatura su un side-lock o mandrino meccanico.
D: Posso usare una sola famiglia di portautensili per alluminio e acciaio?
R: Non in modo ottimale. L'alluminio premia alta velocità e buona eccentricità, quindi i mandrini a pinza ER e i portautensili a calettamento termico funzionano bene. La sgrossatura dell'acciaio richiede coppia, il che punta a side-lock o mandrini meccanici. Un compromesso pratico è un set ER32 per alluminio e finitura, più un mandrino meccanico per la sgrossatura dell'acciaio. Questo copre la maggior parte delle officine con lavori misti senza un grande inventario di portautensili.
D: Come influisce la scelta del portautensile sul prezzo di un pezzo lavorato CNC?
R: Indirettamente ma chiaramente. Un portautensile che impone una seconda operazione di finitura, un avanzamento più lento o un raggiungimento più lungo aggiunge tempo ciclo. Al contrario, specificare una tolleranza che richiede genuinamente un portautensile idraulico aggiunge costo di utensileria per attrezzaggio. Su lotti piccoli l'attrezzaggio di portautensile e attrezzatura può dominare il prezzo, ed è per questo che elenchiamo le nostre ipotesi di attrezzaggio in ogni preventivo.
Risorse correlate
- Informazioni su BQUQ e le nostre quattro linee di produzione a Dongguan: /about/
- Servizi di lavorazione CNC, tolleranze e materiali: /cnc-machining/
- Particolari fresati CNC con pianificazione di processo consapevole del portautensile: /cnc-milling-parts/
- Particolari torniti CNC e attrezzaggio con pinze/griffe dolci: /cnc-turning-parts/
- Tendenze del settore nella produzione di precisione: /industry-dynamics/
- Articoli tecnici e guide ingegneristiche: /bquq-blog/
- Domande frequenti sull'approvvigionamento dalla Cina: /faq/
- Casi di studio ed esempi di riprogettazione DFM: /case/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


