Parti lavorate di precisione per attrezzature industriali: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in ...
Parti lavorate di precisione per attrezzature industriali
Parti lavorate di precisione per attrezzature industriali: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
I particolari lavorati di precisione per apparecchiature industriali in acciaio inossidabile 303 / 304 / 316L offrono resistenza termica con alette a passo definito e base verificata piatta prima della spedizione. La cromatura dura 0,025 mm viene applicata dopo la formatura, proteggendo le radici delle alette. La costruzione stampata mantiene il passo delle alette costante tra i lotti, così la posizione dei fori rimane invariata sull'intero lotto per programmi aerospaziali ripetibili in volumi elevati.
Progettati per il settore aerospaziale, i particolari lavorati di precisione per apparecchiature industriali in acciaio inossidabile 303 / 304 / 316L raggiungono la resistenza termica richiesta. Le alette misurano al passo indicato; la base viene verificata piatta alla tolleranza prevista prima della spedizione.
Approccio progettuale e processo
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette a passo definito offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che il controllo qualità rileva in fase di ispezione anziché sul campo.
Un unico fornitore ora copre più spessori di alette dalla stessa famiglia di presse, quindi una riprogettazione termica è una modifica dell'attrezzatura anziché un cambio di fornitore.
Ogni corsa è dimensionalmente identica, quindi la posizione dei fori rimane invariata sull'intero lotto. È questo che rende ripetibili i programmi aerospaziali in volumi elevati.
La finitura di cromatura dura 0,025 mm viene applicata dopo la formatura, così la protezione anticorrosiva non viene intaccata alle radici delle alette come accade nelle alternative lavorate.
Il materiale standard è acciaio inossidabile 303 / 304 / 316L, fornito con cromatura dura 0,025 mm. Per applicazioni in cui l'esposizione aerospaziale è una preoccupazione, consigliamo il trattamento di passivazione; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
Le dimensioni generali rientrano nella tolleranza standard, con caratteristiche critiche gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura, e la posizione dei fori è mantenuta entro la tolleranza prevista. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
La planarità viene verificata su un piano di riscontro rispetto al limite previsto, e il passo delle alette è verificato otticamente. I rapporti accompagnano ogni lotto.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con controllo completo su ogni primo articolo. Le deviazioni oltre i limiti attivano una selezione dell'intero lotto.
Ispezioniamo le punte delle alette per bave e cricche dopo la formatura, perché lo stampaggio può fessurare una radice senza alterare alcuna dimensione a disegno. Il limite di bava è stabilito per ogni particolare.
Il contenimento finale è garantito. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro viene conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo particolare
In ambito aerospaziale, la valutazione termica determina quanta portata d'aria necessita ancora l'involucro. Alle temperature di giunzione aerospaziali, alette a passo definito mantengono il delta-T entro il budget del sensore.
Per le costruzioni aerospaziali, la superficie di montaggio conta quanto la valutazione termica: determina se il materiale di interfaccia termica si distribuisce uniformemente o si accumula a un'estremità.
Quando un particolare lavorato di precisione per apparecchiature industriali opera a volumi aerospaziali, la coerenza pezzo-parte determina i resi sul campo. La stabilità su una produzione di grandi volumi mantiene la curva termica entro una sola banda.
In ambito aerospaziale, la base funge solitamente anche da interfaccia di montaggio. Una base con planarità controllata offre una superficie stabile per il pad termico aerospaziale.
Specifiche
Parametro
Valore / Intervallo
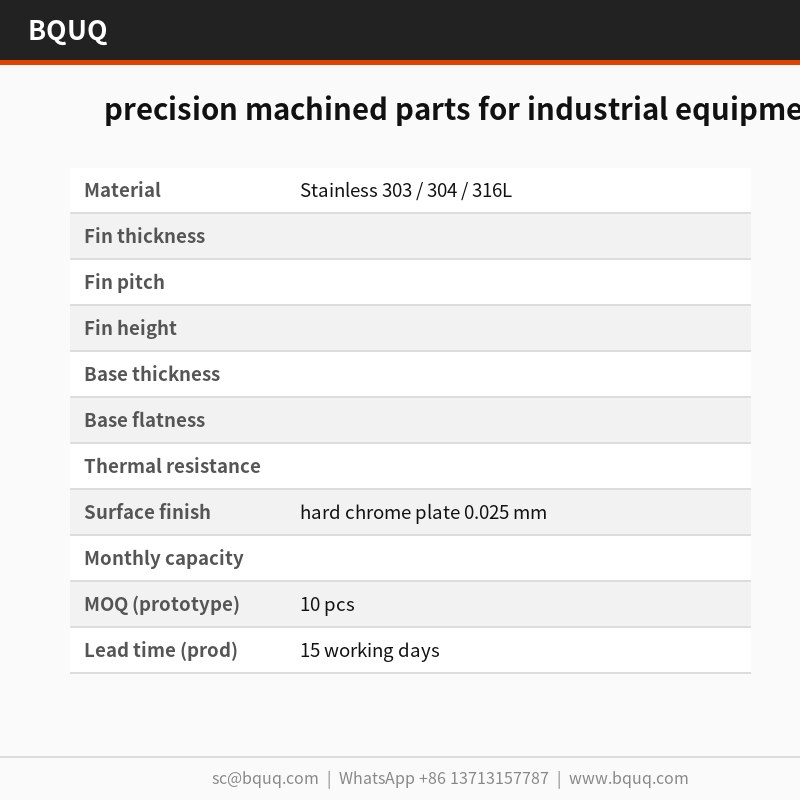
Materiale
Acciaio inossidabile 303 / 304 / 316L
Finitura superficiale
cromatura dura 0,025 mm
Gamma dimensionale
da Ø2 mm a Ø500 mm
MOQ (prototipo)
10 pz
MOQ (produzione)
1000 pz
Tempi di consegna (prototipo)
72 ore
Tempi di consegna (produzione)
15 giorni lavorativi
FAQ: le vostre domande prima dell'ordine
Quali materiali consigliate?
L'acciaio inossidabile 303 / 304 / 316L è la scelta standard. Per applicazioni aerospaziali in ambiente corrosivo specifichiamo 6063-T5 con cromatura dura 0,025 mm; per la massima conduttività passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
I particolari lavorati di precisione per apparecchiature industriali possono essere verniciati a polvere o placcati?
Sì. Lo standard è la cromatura dura 0,025 mm. La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; lo zinco-nichel è migliore per la messa a terra. Va notato che qualsiasi rivestimento aggiuntivo si interpone tra l'acciaio inossidabile 303 / 304 / 316L e il flusso d'aria, quindi non rivestiamo le radici delle alette.
Quanto dura l'attrezzatura prima della sostituzione?
Su acciaio inossidabile 303 / 304 / 316L a tonnellaggio di pressatura normale, prevedere una vita dell'attrezzatura di circa il valore indicato. A quel ritmo corrispondono 6-12 mesi. Teniamo set di stampi di ricambio in sede per i programmi aerospaziali, il che elimina l'attesa se l'usura emerge nel registro di planarità.
Realizzate i particolari lavorati di precisione per apparecchiature industriali in dimensioni diverse?
La famiglia copre da Ø2 mm a Ø500 mm, con pesi unitari variabili. Poiché la base è pressata, le nuove dimensioni richiedono un cambio di inserto dello stampo anziché una nuova linea di pressatura, quindi lo sviluppo richiede solitamente 2 settimane anziché 8.
Potete fornire i particolari lavorati di precisione per apparecchiature industriali pre-assemblati?
Sì. Possiamo aggiungere clip, viti o una carenatura per ventola come assemblaggio in kit, con i particolari insacchettati ed etichettati per set. È prassi comune nei programmi aerospaziali e aggiunge circa 3 giorni lavorativi.
Come produciamo e spediamo
Approvvigionamento diretto da Dongguan: materiale in bobina, formatura, trattamento superficiale e ispezione avvengono in un unico stabilimento, quindi la planarità viene verificata prima che il particolare sia imballato.
Passo delle alette e planarità della base verificati; posizione dei fori costante sull'intero lotto
Tempi di consegna
Standard per questo processo: quotati per progetto, la modifica dell'attrezzatura può influire sulla programmazione
MOQ
Standard per questo processo: produzione a lotti, programmi aerospaziali in volumi elevati
Capacità
La stessa famiglia di presse copre più spessori di alette; ogni corsa dimensionalmente identica
Selezione / confronto
Opzione
Ideale per
Compromesso
Costruzione stampata
Elevata superficie per millimetro cubo con alette a passo definito
L'usura dello stampo si manifesta come spostamento misurabile del passo delle alette, rilevato in ispezione
Profilo lavorato
Geometrie semplici e bassi volumi
La protezione anticorrosiva può essere intaccata alle radici delle alette dopo la placcatura
Profilo estruso
Lunghezze continue con sezione trasversale uniforme
Tollera le variazioni di lotto meno dello stampaggio; la riprogettazione richiede nuova attrezzatura
Cromatura dura 0,025 mm
Protezione anticorrosiva dopo la formatura
Applicata dopo la formatura, quindi le radici delle alette rimangono protette
Processo / ispezione
Fase
Controllo
Registro
Formatura
Ogni corsa dimensionalmente identica; passo delle alette monitorato
Misurazione del passo delle alette
Placcatura
Cromatura dura 0,025 mm applicata dopo la formatura
Registro dello spessore di placcatura
Planarità della base
Verificata piatta prima della spedizione
Verifica della planarità
Posizione dei fori
Costante sull'intero lotto
Rapporto dimensionale di lotto
Ispezione finale
Rileva lo spostamento da usura dello stampo in ispezione anziché sul campo
Ispezione prima di ogni spedizione
Domande frequenti
Quali materiali vengono utilizzati per i particolari lavorati di precisione per apparecchiature industriali?
Il materiale standard è acciaio inossidabile 303 / 304 / 316L, fornito con cromatura dura 0,025 mm. Questa combinazione raggiunge la resistenza termica richiesta e protegge le radici delle alette dopo la formatura. La scelta del materiale è adatta all'esposizione aerospaziale e all'impiego in apparecchiature industriali.
Come viene controllato il passo delle alette durante la produzione?
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette a passo definito offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che il controllo qualità rileva in fase di ispezione anziché sul campo.
Quale tolleranza potete mantenere su planarità della base e posizione dei fori?
La base viene verificata piatta prima della spedizione. Ogni corsa è dimensionalmente identica, quindi la posizione dei fori rimane invariata sull'intero lotto. Il passo delle alette viene misurato come controllo. Queste verifiche supportano programmi aerospaziali ripetibili in volumi elevati senza guasti sul campo.
La cromatura dura viene applicata prima o dopo la formatura?
La finitura di cromatura dura 0,025 mm viene applicata dopo la formatura, così la protezione anticorrosiva non viene intaccata alle radici delle alette come accade nelle alternative lavorate. Questo preserva la protezione nella geometria critica delle radici delle alette.
Come si confronta lo stampaggio con l'estrusione per particolari alettati?
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che il controllo qualità rileva. Un unico fornitore ora copre più spessori di alette dalla stessa famiglia di presse, quindi una riprogettazione termica è una modifica dell'attrezzatura anziché un cambio di fornitore.
Quale ispezione viene eseguita prima di ogni spedizione?
L'ispezione prima di ogni spedizione include la misurazione del passo delle alette, la verifica della planarità della base e i controlli sulla posizione dei fori. La base viene verificata piatta prima della spedizione. Questi registri confermano che ogni corsa è dimensionalmente identica e che la posizione dei fori rimane invariata sull'intero lotto.
Potete supportare programmi aerospaziali in volumi elevati con qualità ripetibile?
Sì. Ogni corsa è dimensionalmente identica, quindi la posizione dei fori rimane invariata sull'intero lotto. È questo che rende ripetibili i programmi aerospaziali in volumi elevati. La costruzione stampata con cromatura dura 0,025 mm e l'ispezione prima di ogni spedizione supportano questa ripetibilità.