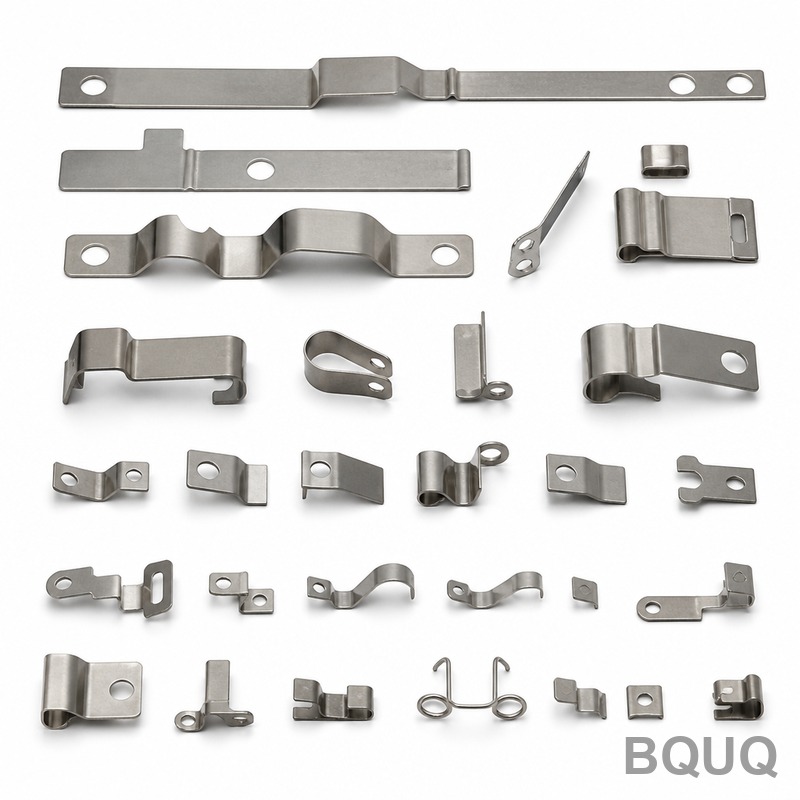
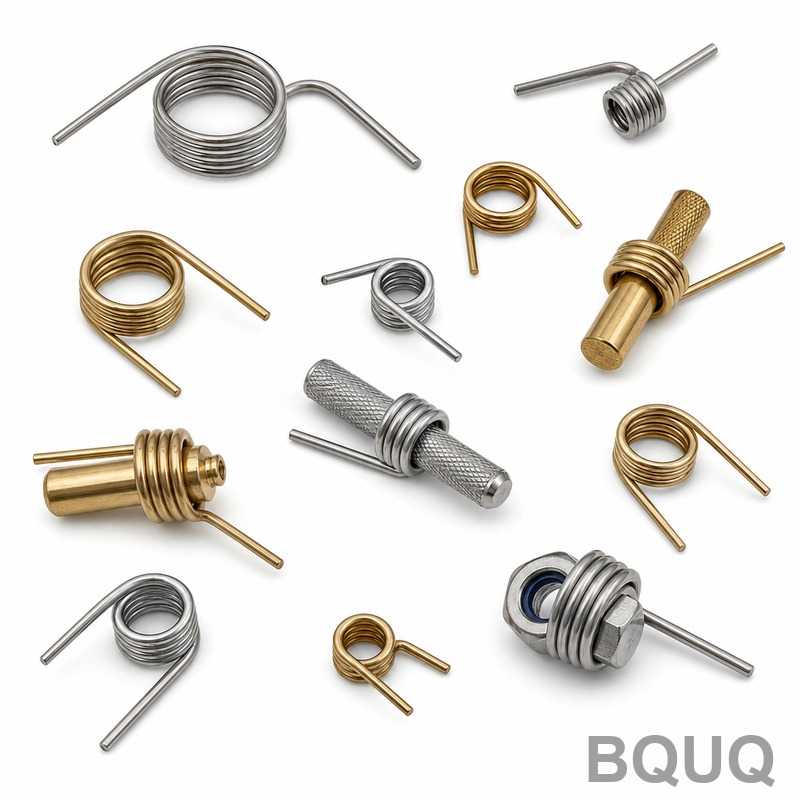
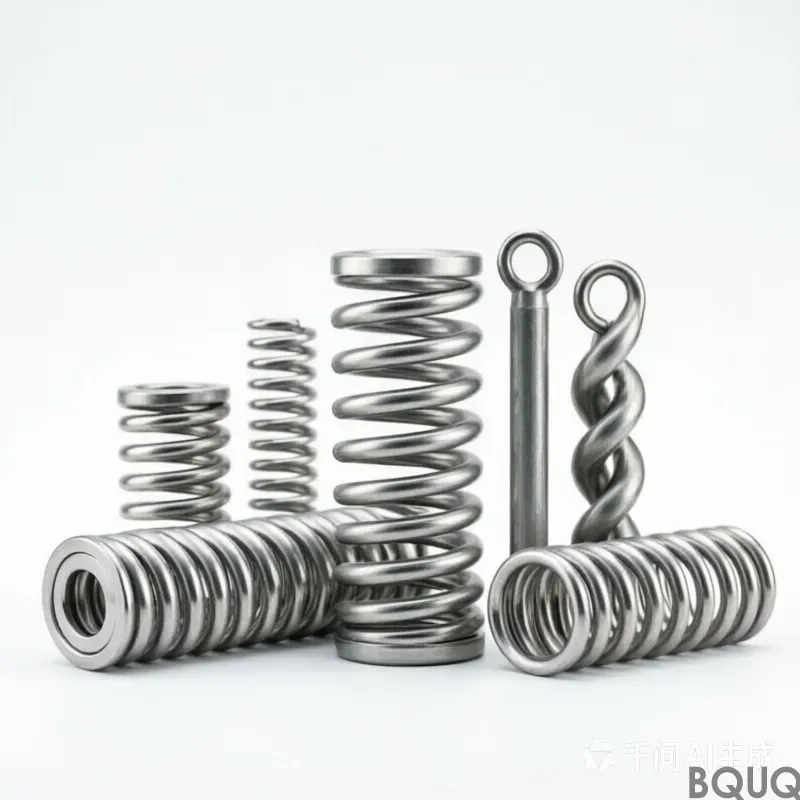
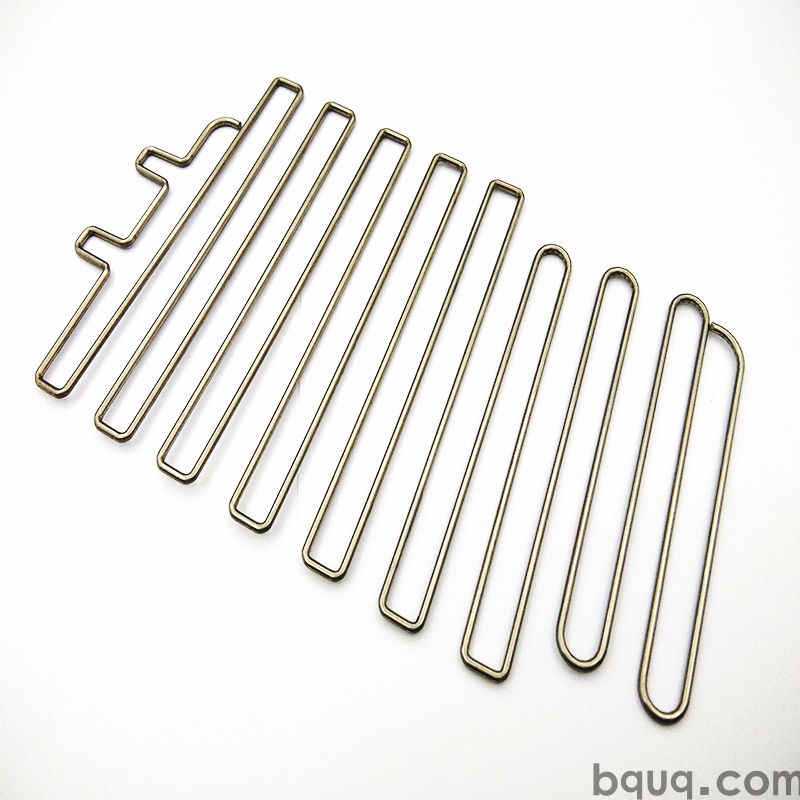
I cerchietti elastici personalizzati vengono stampati come una geometria monopezzo base-alette, garantendo un passo delle alette ripetibile all'interno di una produzione e una planarità mantenuta direttamente dallo stampo. Lo stampo forma ogni aletta in un solo colpo, quindi il costo del componente smette di crescere con la complessità, e ogni lotto viene spedito con un report CMM. Le attrezzature vengono avviate e il ciclo alimenta una linea, con la posizione dei fori che si mantiene costante su tutto il lotto per programmi di volume ripetibili.
Un cerchietto elastico personalizzato in offre resistenza termica sotto . Le alette sono spesse con passo su una base , e ogni lotto viene spedito con un report CMM a .
Approccio Progettuale e Processo
Lo stampaggio garantisce un profilo delle alette ripetibile che l'estrusione non può mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro su una produzione di .
Poiché la base e le alette sono pressate in un unico pezzo, non c'è un giunto brasato che possa cedere. La planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che mantiene uniforme il contatto dell'interfaccia termica.
Un singolo colpo forma l'intero cerchietto elastico personalizzato, quindi il costo del componente smette di crescere con la complessità. Le attrezzature vengono avviate , e il ciclo alimenta una linea .
La geometria monopezzo elimina lo strato adesivo presente nei raffreddatori a due parti, riducendo il percorso termico. Nulla si frappone tra e il flusso d'aria se non la superficie stampata stessa.
Ogni colpo è dimensionalmente identico, quindi la posizione dei fori si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi di volume dei cordini di sicurezza.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è , fornito con . Per applicazioni in cui l'esposizione del cavo di sicurezza è una preoccupazione, consigliamo il percorso passivato; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia approssimativamente la massa unitaria.
Classi di Tolleranza che Puoi Specificare
Le dimensioni generali rientrano in ±0,5 mm, con caratteristiche critiche come gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta a . Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi vale la pena decidere prima della costruzione dell'attrezzatura piuttosto che dopo.
Ispezione Prima di Ogni Spedizione
Ogni lotto è accompagnato da un rapporto CMM da . Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi cosa al di fuori di ±0,5 mm prima che lasci la linea.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con su ogni primo articolo. Deviazioni oltre ±0,5 mm attivano una selezione completa del lotto.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di corsa della pressa e registro di ispezione rimangono allegati, così un problema sul campo può essere ricondotto a una specifica produzione.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
Nel cordino di sicurezza, la classe di dissipazione determina la quantità di flusso d'aria di cui l'involucro necessita ancora. Alle temperature di giunzione del cordino di sicurezza, le alette con il passo indicato mantengono il delta-T entro il budget del sensore.
I clienti del settore cordini di sicurezza specificano tipicamente questa lega per motivi di corrosione e poi mantengono il disegno entro ±0,5 mm. La linea di produzione assorbe il volume senza una seconda fonte di approvvigionamento.
Nel cordino di sicurezza, la base funge solitamente anche da interfaccia di montaggio. La superficie con planarità controllata offre una base stabile per il pad termico del cordino di sicurezza.
I progetti di cordini di sicurezza prevedono spesso un percorso ad aria forzata a 2,0 m/s. Con questi valori, il cordino di sicurezza può mantenere il target con una potenza del ventilatore al di sotto del limite acustico.
Specifiche
Parametro
Valore / Intervallo
Tolleranza generale
±0,5 mm
MOQ (prototipo)
1000 pz
MOQ (produzione)
5000 pz
Tempi di consegna (prototipo)
7 giorni lavorativi
Tempi di consegna (produzione)
20 giorni lavorativi
FAQ: Le vostre domande prima di ordinare
Quali tolleranze potete mantenere?
Le dimensioni generali rientrano in ±0,5 mm; quelle critiche come sono gestite separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di . Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della realizzazione dell'attrezzatura, così possiamo pianificare l'operazione di pressatura aggiuntiva.
Come si confronta con un custom spring headbands estruso?
L'estrusione è più economica al di sopra di circa 500.000 pezzi all'anno e offre un profilo più uniforme. Lo stampaggio è vantaggioso al di sotto di tale soglia e ogni volta che lo spessore delle alette scende sotto 0,5 mm, perché l'estrusione non riesce a mantenere in modo costante. Per i prototipi di safety lanyard, di solito è il costo dell'attrezzatura a decidere.
Sì, spediamo come stampato per i clienti che eseguono la finitura internamente. Il rischio è rappresentato dai segni di manipolazione sulle alette , quindi imballiamo quei pezzi con fogli intercalari all'interno di .
C'è il rischio che le alette si pieghino durante il trasporto?
Con alette e standard, i danni sono rari. Per rotte marittime pesanti o movimentazione automatizzata suggeriamo l'intercalare a doppio strato, che possiamo specificare senza costi di attrezzatura. Abbiamo spedito al mese in questo modo senza alcun reclamo per danni da trasporto negli ultimi 3 anni.
Potete fornire i custom spring headbands pre-assemblati?
Sì. Possiamo aggiungere clip, viti o una coclea del ventilatore come assemblaggio in kit, con i pezzi insacchettati ed etichettati per set. Questo è comune nei programmi di safety lanyard e aggiunge circa 3 giorni lavorativi.
Come produciamo e spediamo
Approvvigionamento diretto da Dongguan: materiale in bobina, formatura, trattamento superficiale e collaudo avvengono in un unico stabilimento, così la planarità viene verificata prima che il pezzo sia imballato.
La nostra esperienza nel settore dei laccetti di sicurezza risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui lo standard e ±0,5 mm sono valori conservativi anziché ottimistici.
Forniamo un preventivo e teniamo 1000 pz per il campionamento. Il campionamento è , quindi una prima valutazione non richiede un impegno alla produzione.
Materiale standard fornito con opzione passivata per problematiche di esposizione
Tolleranza
Passo mantenuto costante lungo tutta la serie; planarità sulla faccia di montaggio mantenuta direttamente dallo stampo
Tempi di consegna
Lotti con attrezzaggio dedicato; il ciclo alimenta la linea
MOQ
Programmi in volume supportati; ripetibilità a livello di lotto
Capacità
Stampo a singola battuta forma il pezzo completo; ogni battuta dimensionalmente identica
Selezione / confronto
Opzione
Ideale per
Compromesso
Monoblocco stampato
Profilo alettato ripetibile e contatto uniforme all'interfaccia termica
Richiede attrezzaggio; ideale per programmi in volume
Estrusione
Profili continui semplici
Non garantisce un passo alettato costante come lo stampaggio
Raffreddatore in due parti con adesivo
Minore complessità di attrezzaggio
Aggiunge uno strato adesivo, allunga il percorso termico, il giunto brasato può cedere
Finitura passivata
Problematiche di esposizione
Può compromettere la conducibilità rispetto ad applicazioni sensibili al peso
Finitura orientata alla conducibilità
La conducibilità conta più del peso
Può non dare priorità alla resistenza all'esposizione
Processo / ispezione
Fase
Controllo
Registrazione
Stampaggio
Lo stampo forma ogni aletta in un solo colpo; il passo rimane entro i limiti per tutta la produzione
Identità dimensionale colpo dopo colpo
Formatura di base e alette
Pressati in un unico pezzo; nessun giunto brasato soggetto a cedimento
Geometria monopezzo documentata
Planarità
Planarità della superficie di montaggio mantenuta direttamente dallo stampo
Garantisce un contatto uniforme dell'interfaccia termica
Posizione dei fori
Mantenuta costante su tutto il lotto
Supporta i programmi di produzione con cordino di sicurezza
Ispezione finale
Ogni lotto viene spedito con un rapporto CMM
Rapporto CMM a
Domande frequenti
Cosa rende le fascette elastiche personalizzate stampate più ripetibili rispetto ai profili estrusi?
Lo stampaggio forma ogni aletta in un solo colpo, quindi il passo rimane entro i limiti per tutta la produzione. L'estrusione non riesce a mantenere quel profilo delle alette con la stessa costanza. Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato soggetto a cedimento, e la planarità sulla superficie di montaggio è mantenuta direttamente dallo stampo per un contatto uniforme dell'interfaccia termica.
In che modo il design monopezzo influisce sulle prestazioni termiche?
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra la base e il flusso d'aria se non la superficie stampata stessa. Questo percorso diretto supporta la resistenza termica entro il target specificato, mantenendo al contempo la planarità sulla superficie di montaggio direttamente dallo stampo.
Quali opzioni di materiale e finitura superficiale sono disponibili per i cerchietti elastici personalizzati?
Il materiale standard viene fornito con un trattamento di passivazione consigliato dove l'esposizione rappresenta una criticità. Dove la conduttività conta più del peso, è possibile selezionare una finitura alternativa. Entrambe le soluzioni sono compatibili con la geometria stampata in un unico pezzo e con il report CMM fornito con ogni lotto.
La posizione dei fori può essere mantenuta costante su un programma in volume?
Sì. Ogni corsa è dimensionalmente identica, quindi la posizione dei fori si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi in volume dei cordini di sicurezza. Lo stampo forma ogni aletta in un'unica corsa e il ciclo alimenta una linea, pertanto la variazione da lotto a lotto è controllata senza operazioni secondarie di foratura.
Quale documentazione di ispezione viene fornita con ogni lotto?
Ogni lotto viene fornito con un report CMM alla tolleranza specificata. L'ispezione copre il profilo dell'aletta stampata, il passo all'interno di una serie, la planarità sulla faccia di montaggio e la posizione dei fori su tutto il lotto. Questo registro supporta programmi in volume ripetibili di cordini di sicurezza e conferma la geometria in un unico pezzo.
Il costo del componente scala con la complessità delle alette in questo processo?
No. Una singola corsa forma l'intero cerchietto elastico personalizzato, quindi il costo del componente smette di scalare con la complessità. Le attrezzature eseguono le serie e il ciclo alimenta una linea. Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere né uno strato adesivo che aggiunga costo o resistenza termica.
Come viene controllata la planarità sulla superficie di montaggio?
La planarità sulla superficie di montaggio viene mantenuta direttamente dallo stampo, il che garantisce un contatto termico uniforme sull'interfaccia. Lo stampo forma ogni aletta in un'unica battuta, così il passo rimane costante per tutta la produzione. Ogni lotto viene spedito con un rapporto CMM alla tolleranza specificata per verificare la superficie di montaggio e il profilo delle alette.