L'assortimento di molle a compressione utilizza alette stampate e una base piatta, con una valutazione di ΔT = 60 K per la produzione di dispositivi medicali con output mensile. Lo stampaggio mantiene il passo delle alette costante all'interno di una serie, supporta spessori ridotti delle alette e copre più spessori di alette con un'unica famiglia di presse. L'usura dello stampo si manifesta come uno spostamento misurabile del passo, rilevato in fase di ispezione e non sul campo, rendendo ripetibili i programmi di produzione medicale in volume.
Il nostro assortimento di molle a compressione utilizza con alette e una base piatta per . Con una valutazione a ΔT = 60 K, supporta la produzione di dispositivi medicali con un output mensile di come standard.
Approccio progettuale e processo
Lo stampaggio garantisce un profilo ripetibile delle alette che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro su una serie di .
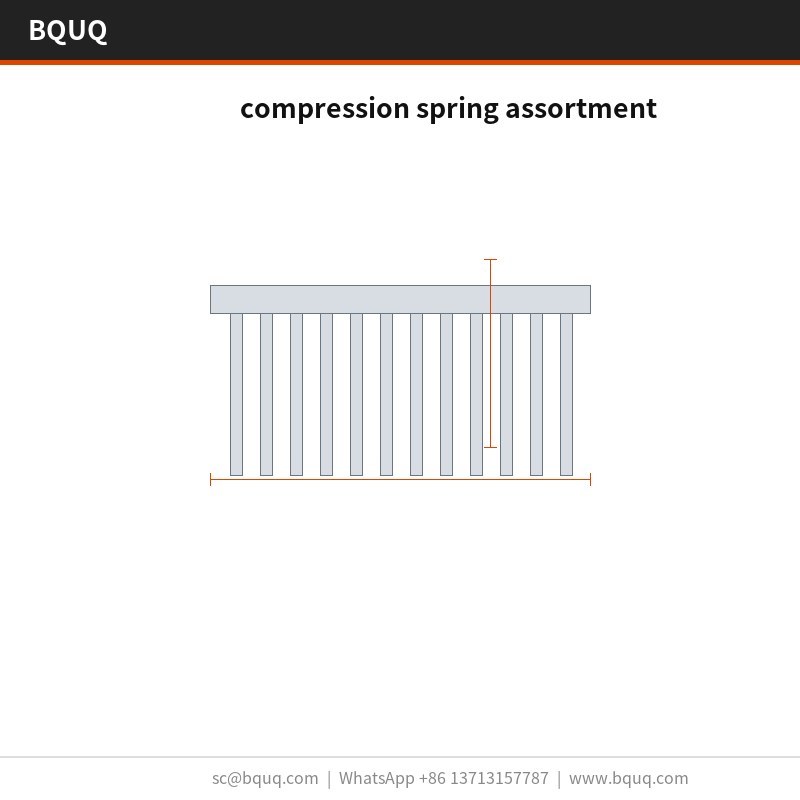
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da con passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva in fase di e non sul campo.
Un unico fornitore ora copre spessori di alette da a dalla stessa famiglia di presse , quindi una riprogettazione termica è una modifica dell'attrezzatura anziché un cambio di fornitore.
Ogni battuta è dimensionalmente identica, quindi la posizione dei fori si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi di produzione medicale in volume.
Il materiale standard è , fornito con . Per applicazioni in cui l'esposizione in ambito medicale è una preoccupazione, consigliamo il percorso di passivazione; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
Le dimensioni generali rientrano in ±1,2 mm, con caratteristiche critiche come gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta a . Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
Il in ingresso viene controllato per spessore e durezza prima di entrare in pressa. Dopo la formatura, conferma e rispetto al disegno.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di battute della pressa e registro di ispezione restano allegati, così un problema sul campo può essere ricondotto a una specifica serie.
La planarità viene misurata su granito anziché su ghisa, perché a si legge diversamente su una piastra non lappata. I registri conservano entrambe le letture.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro viene conservato per 10 anni nel fascicolo ISO9001.
Dove viene utilizzato questo componente
I programmi per dispositivi medicali sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva, e un passo di con di spessore è il limite pratico per l'alluminio.
I clienti medicali in genere specificano per motivi di corrosione e poi mantengono il disegno a ±1,2 mm. La linea assorbe il volume senza una seconda fonte.
In ambito medicale, la base funge solitamente anche da interfaccia di montaggio. con piatta offre una superficie stabile per il pad termico del dispositivo medicale.
I progettisti che lavorano su dispositivi medicali chiedono la planarità prima dei dati termici, perché l'assemblaggio medicale è automatizzato e una base non piatta blocca la linea.
L'assortimento di molle a compressione può essere verniciato a polvere o placcato?
Sì. Lo standard è . La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; il nichel-zinco è migliore per la messa a terra. Nota che qualsiasi rivestimento aggiunto si interpone tra e il flusso d'aria, quindi non rivestiamo le radici delle alette.
Eseguite test di resistenza termica?
Testiamo a e riportiamo . Si tratta di un valore a regime stazionario, non transitorio: per il comportamento del dispositivo medicale alla prima accensione serve un test diverso, che possiamo eseguire su richiesta.
Sì, spediamo come stampato per i clienti che eseguono la finitura in proprio. Il rischio sono i segni di manipolazione sulle alette , quindi imballiamo quei pezzi con fogli intercalari all'interno di .
Realizzate l'assortimento di molle a compressione in dimensioni diverse?
La famiglia copre , con pesi unitari da . Poiché la base è pressata, le nuove dimensioni richiedono un cambio di inserto dello stampo anziché una nuova linea di presse, quindi lo sviluppo richiede di solito 2 settimane anziché 8.
Fornite file CAD o un disegno?
Forniamo un disegno 2D con il report CMM, e il 3D STEP su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate nel vostro assemblaggio.
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse coprono la famiglia dell'assortimento di molle a compressione, e al mese è l'output attualmente impegnato.
L'attrezzatura è costruita internamente, ed è così che viene mantenuto su un programma anziché andare alla deriva pezzo per pezzo.
Quotiamo e teniamo 100 pz per il campionamento. Il campionamento è , quindi una prima valutazione non richiede un impegno di produzione.
Materiale standard; percorso di passivazione per esposizione medicale; rame C110 per conduttività
Tolleranza
Passo delle alette mantenuto all'interno di una serie; posizione dei fori costante su tutto il lotto
Tempi di consegna
Non specificati nell'estratto
MOQ
Non specificato nell'estratto
Capacità
Output mensile per la produzione di dispositivi medicali
Selezione / confronto
Opzione
Ideale per
Compromesso
Alette stampate
Profilo delle alette ripetibile, passo costante all'interno della serie
L'usura dello stampo sposta il passo delle alette, rilevato dall'ispezione
Profilo estruso
Non consigliato per il controllo del passo delle alette
Non riesce a mantenere un profilo delle alette ripetibile come lo stampaggio
Profilo lavorato
Non ideale per spessori ridotti delle alette
Meno superficie per millimetro cubo rispetto alle alette stampate
Percorso di passivazione
Preoccupazioni per l'esposizione in ambito medicale
Non per priorità di conduttività
Rame C110
Conduttività rispetto al peso
Peso superiore al materiale standard
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Lo stampo forma ogni aletta in un'unica battuta
Il passo rimane entro su una serie
Spessore delle alette
Supportato spessore ridotto delle alette
Più superficie per millimetro cubo rispetto a lavorato o estruso
Variazione di lotto
L'usura dello stampo si manifesta come spostamento misurabile del passo delle alette
L'ispezione rileva in fase di anziché sul campo
Posizione dei fori
Ogni battuta dimensionalmente identica
La posizione dei fori si mantiene su tutto il lotto
Finale
Ispezione prima di ogni spedizione
Non specificato nell'estratto
Domande frequenti
Qual è la differenza di temperatura nominale per questo assortimento di molle a compressione?
L'assortimento di molle a compressione è valutato a ΔT = 60 K. Questa valutazione supporta la produzione di dispositivi medicali con output mensile. Il profilo stampato delle alette mantiene il passo entro su una serie, e lo spessore ridotto delle alette offre più superficie per millimetro cubo rispetto a profili lavorati o estrusi dello stesso ingombro.
Perché scegliere alette stampate anziché profili estrusi o lavorati?
Lo stampaggio garantisce un profilo delle alette ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro su una serie. Lo spessore ridotto delle alette è il punto di forza dello stampaggio, offrendo più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro. La costruzione stampata tollera anche meglio le variazioni di lotto.
Come influisce l'usura dello stampo sul passo delle alette e cosa la rileva?
L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette. L'ispezione lo rileva in fase di anziché sul campo. Ogni battuta è dimensionalmente identica, quindi la posizione dei fori si mantiene su tutto il lotto. Questo rende ripetibili i programmi di produzione medicale in volume e garantisce che il passo rimanga entro su una serie.
Quali opzioni di materiale sono disponibili per l'esposizione in ambito medicale?
Il materiale standard è fornito con una finitura standard. Per applicazioni in cui l'esposizione in ambito medicale è una preoccupazione, consigliamo il percorso di passivazione. Dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche. Un unico fornitore ora copre più spessori di alette dalla stessa famiglia di presse.
Una riprogettazione termica può essere fatta senza cambiare fornitore?
Sì. Un unico fornitore ora copre più spessori di alette dalla stessa famiglia di presse, quindi una riprogettazione termica è una modifica dell'attrezzatura anziché un cambio di fornitore. Questo supporta la produzione di dispositivi medicali con output mensile e mantiene la posizione dei fori costante su tutto il lotto perché ogni battuta è dimensionalmente identica.
Cosa garantisce la ripetibilità per i programmi di produzione medicale in volume?
Ogni battuta è dimensionalmente identica, quindi la posizione dei fori si mantiene su tutto il lotto. Lo stampaggio garantisce un profilo delle alette ripetibile che l'estrusione non riesce a mantenere, con il passo che rimane entro su una serie. L'ispezione rileva l'usura dello stampo come spostamento misurabile del passo delle alette in fase di anziché sul campo, rendendo ripetibili i programmi di produzione medicale in volume.
Qual è il vantaggio di superficie delle alette stampate?
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette con passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro. Questo si ottiene con uno stampo che forma ogni aletta in un'unica battuta, quindi il passo rimane entro su una serie. Valutato a ΔT = 60 K per la produzione di dispositivi medicali.