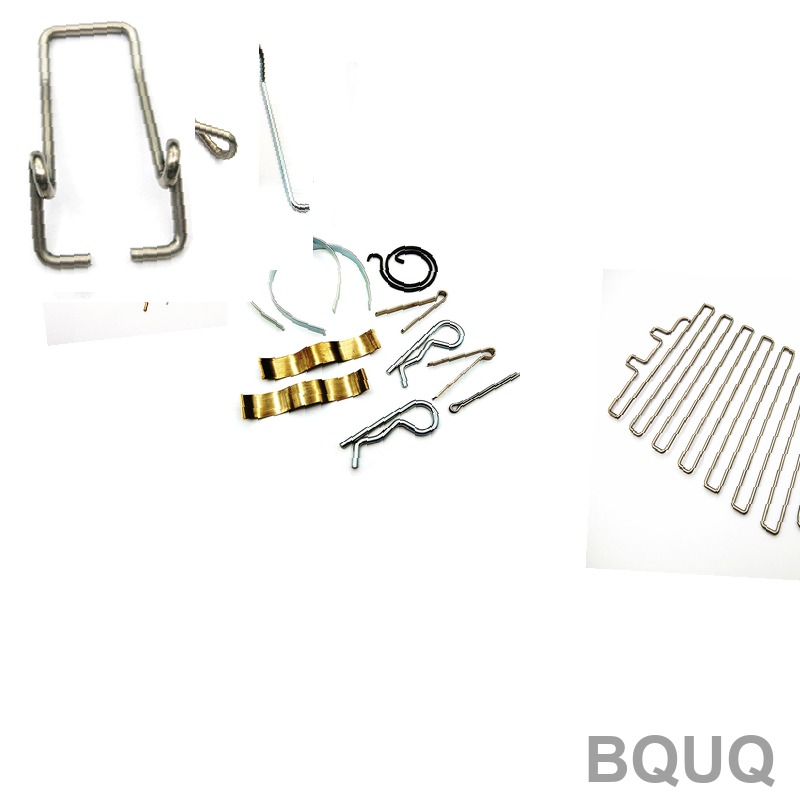
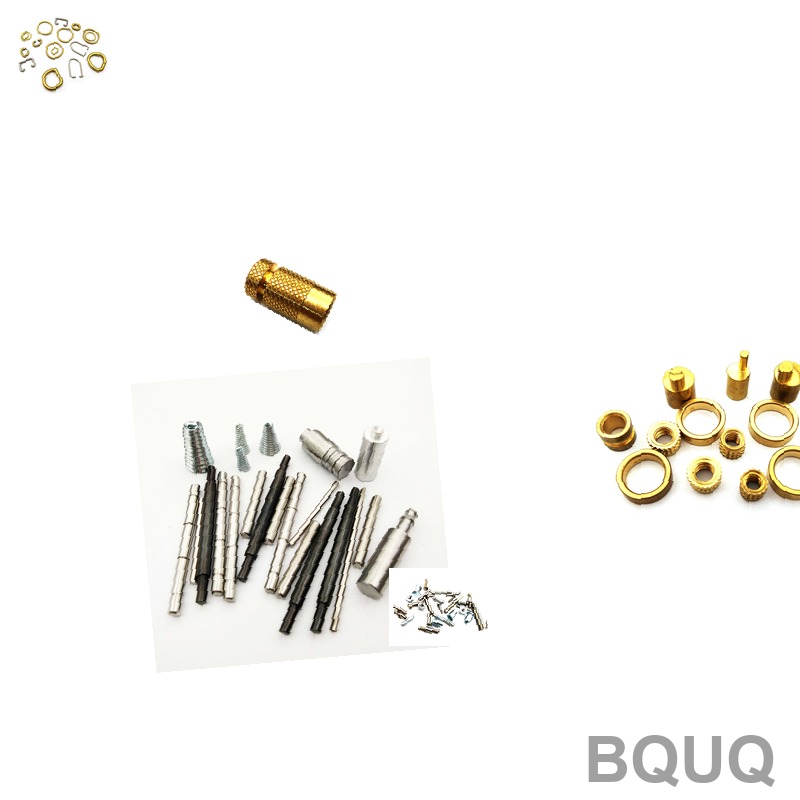
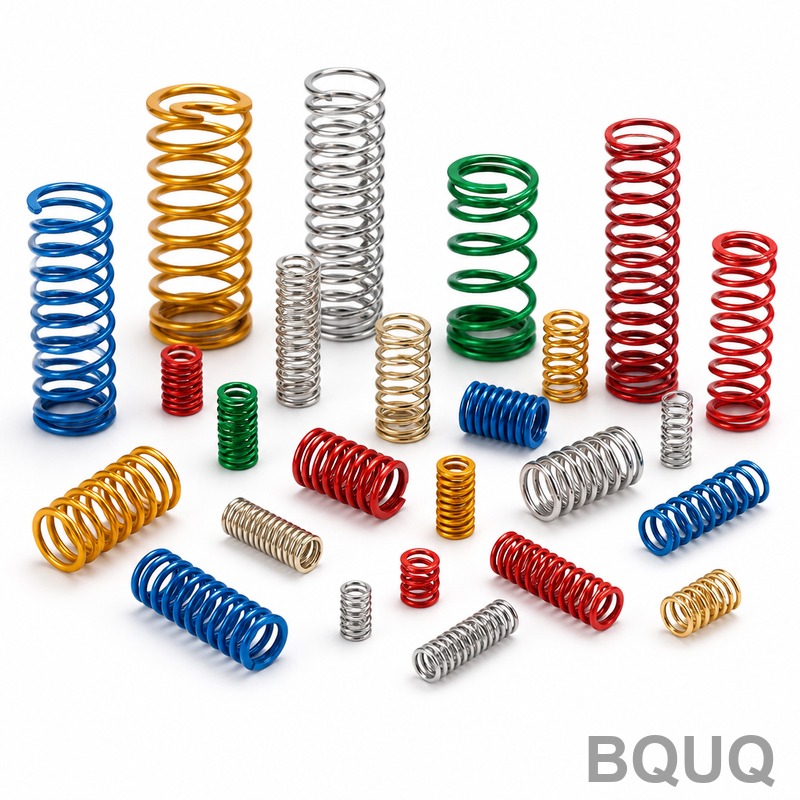
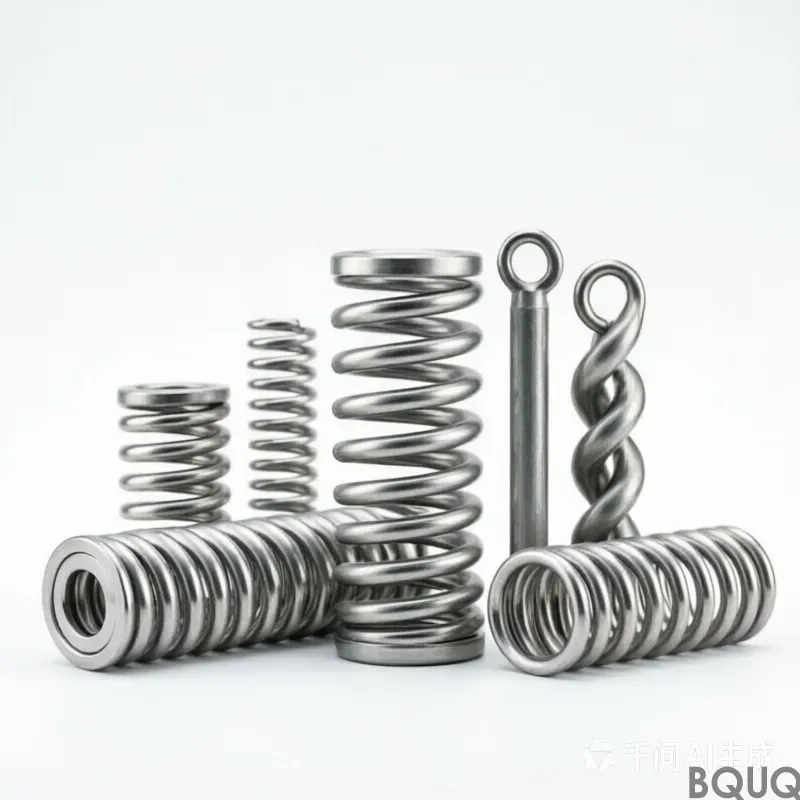
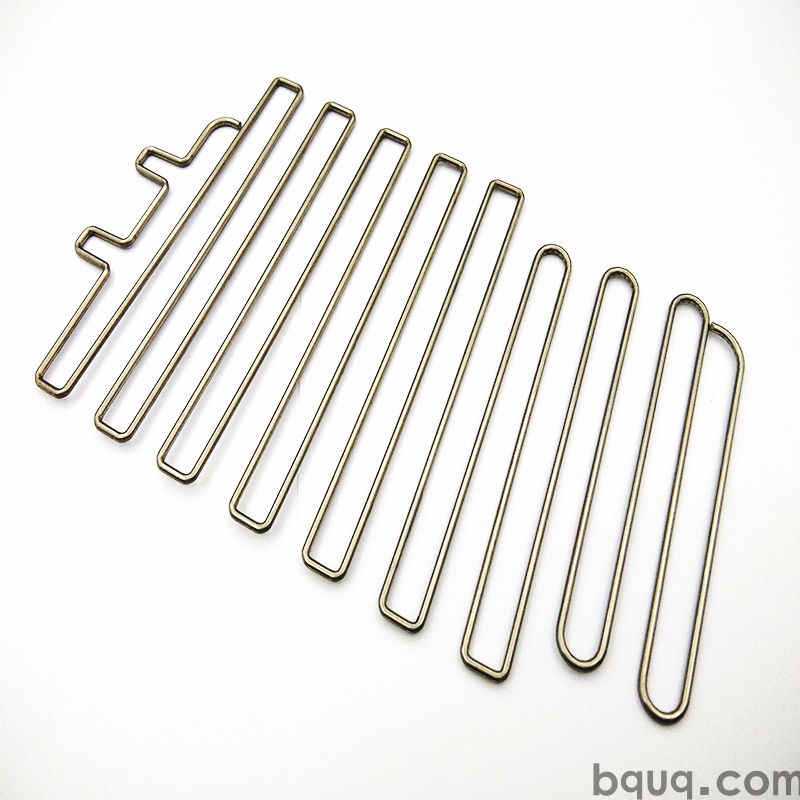
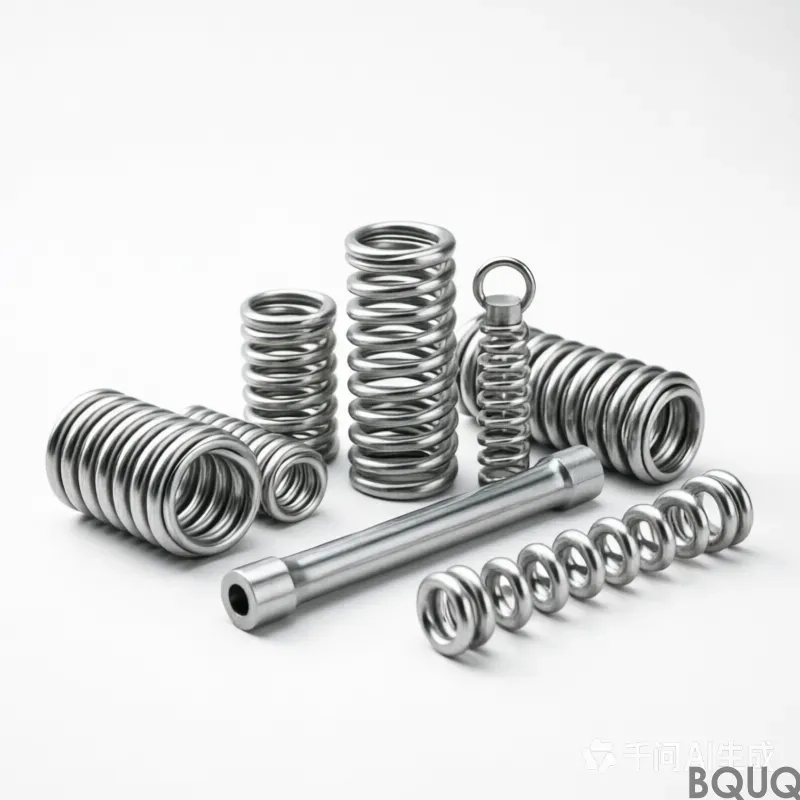
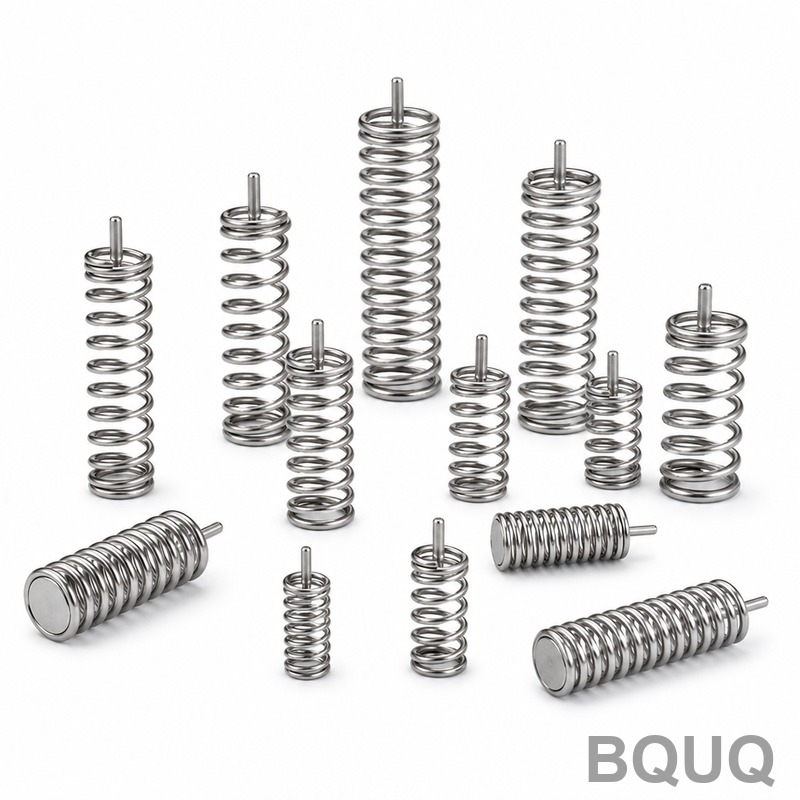
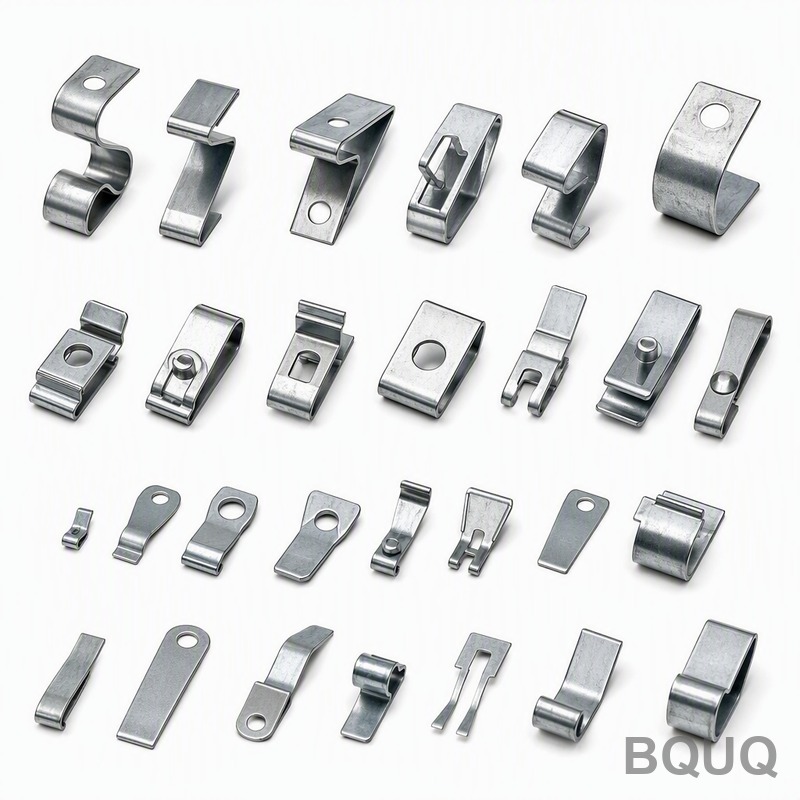
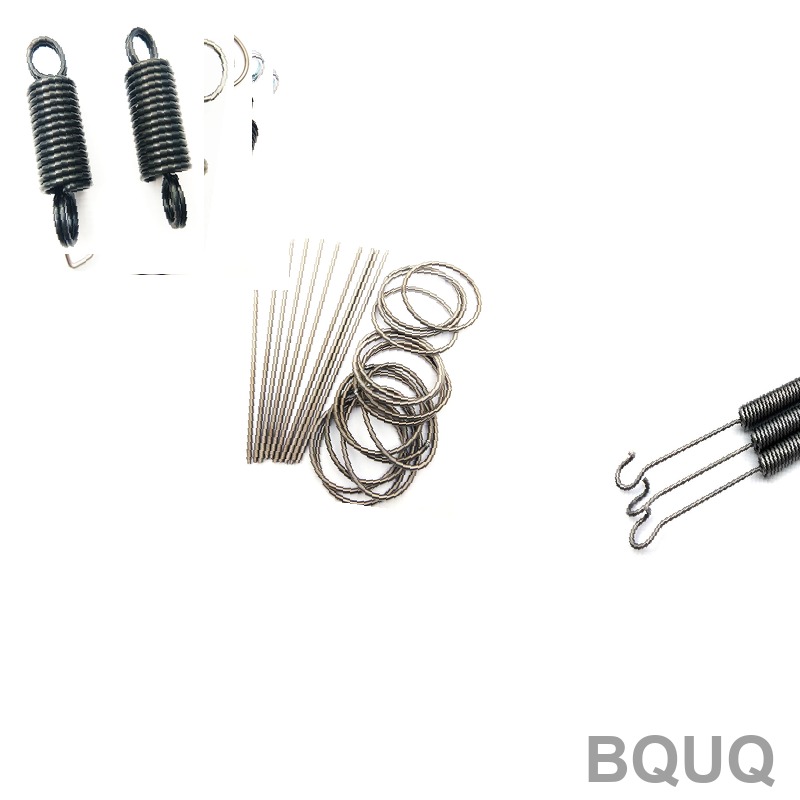
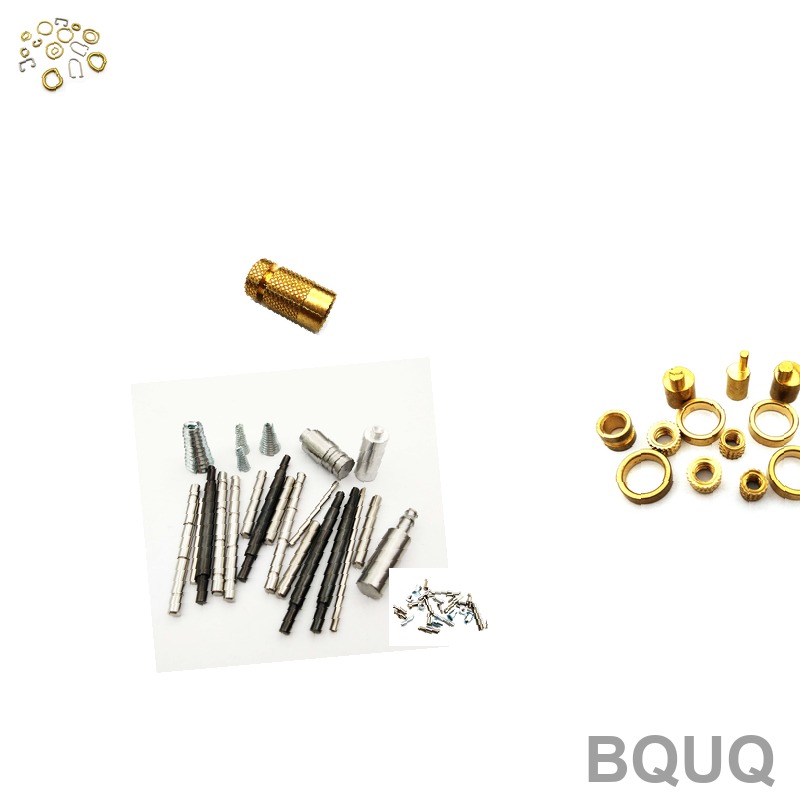
Un kit assortito di molle a compressione viene stampato in un'unica battuta, così ogni passo delle alette rimane entro tolleranza lungo tutta la produzione, con planarità mantenuta direttamente dallo stampo e prestazioni ΔT = 60 K applicate come standard. La geometria monopezzo base-alette elimina giunzioni brasate e strati adesivi, riducendo il percorso termico. L'attrezzatura lavora in modo ripetibile e il ciclo alimenta una linea, quindi il costo del componente smette di crescere con la complessità.
Funzionante a , questo kit assortito di molle a compressione viene pressato su attrezzatura con ripetibilità . garantisce a ΔT = 60 K, e è applicato come standard.
Approccio Progettuale e Processo
Lo stampaggio garantisce un profilo ripetibile delle alette che l'estrusione non è in grado di mantenere: lo stampo forma ogni aletta in un'unica battuta, così il passo rimane entro lungo una produzione di .
Poiché la base e le alette sono pressate in un unico pezzo, non esiste una giunzione brasata che possa cedere. La planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che mantiene uniforme il contatto dell'interfaccia termica.
Una singola battuta forma l'intero kit assortito di molle a compressione, quindi il costo del componente smette di crescere con la complessità. L'attrezzatura lavora , e il ciclo alimenta una linea .
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra e il flusso d'aria se non la superficie stampata stessa.
La finitura viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è , fornito con . Per applicazioni in cui l'esposizione dell'isolatore di vibrazioni rappresenta una preoccupazione, consigliamo il percorso passivato; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali rientrano in ±0,5 mm, con caratteristiche critiche quali gestite separatamente. La geometria formata eredita una ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta a . Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della realizzazione dell'attrezzatura anziché dopo.
Ogni lotto è accompagnato da un rapporto CMM da . Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di ±0,5 mm prima che lasci la linea.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di corsa della pressa e registro di ispezione rimangono allegati, così un problema sul campo può essere ricondotto a una specifica produzione.
La planarità viene misurata su granito anziché su ghisa, perché a si legge diversamente su una piastra che non è stata lappata. I registri conservano entrambe le letture.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni a fronte del fascicolo ISO9001.
Dove viene utilizzato questo componente
Per le costruzioni di isolatori di vibrazioni, la superficie di montaggio è importante quanto la valutazione termica: determina se il materiale di interfaccia termica si distribuisce uniformemente o si accumula a un'estremità.
I clienti di isolatori di vibrazioni in genere specificano per motivi di corrosione e poi mantengono il disegno a ±0,5 mm. La linea assorbe il volume senza una seconda fonte.
Quando un kit assortito di molle di compressione opera a volumi di isolatori di vibrazioni, la coerenza da pezzo a pezzo determina i resi sul campo. su una produzione mantiene la curva termica all'interno di una banda.
I progetti di isolatori di vibrazioni spesso utilizzano un percorso ad aria forzata di 2,0 m/s. a significa che l'isolatore di vibrazioni può mantenere il suo obiettivo con una potenza del ventilatore inferiore al limite acustico.
Qual è la quantità minima d'ordine per questo kit assortito di molle a compressione?
Il MOQ è di 500 pz per una tiratura prototipale e 5000 pz per la produzione. Al di sotto della quantità prototipale l'ammortamento dell'attrezzatura domina il costo unitario, quindi quotiamo invece la soluzione campione: .
Potete personalizzare il kit assortito di molle a compressione per la nostra applicazione?
Sì. Inviate un disegno o un campione e vi restituiamo una nota DFM entro 3 giorni lavorativi. La maggior parte delle personalizzazioni per isolatori di vibrazioni modifica , o lo schema dei fori, e tutte e tre sono modifiche all'attrezzatura sulla pressa esistente, non l'acquisto di una nuova macchina.
Qual è il tempo di consegna per il kit assortito di molle a compressione?
Il prototipo richiede 10 giorni lavorativi dall'approvazione del disegno; la produzione richiede 20 giorni lavorativi dopo la firma del primo articolo. L'attrezzatura per un nuovo particolare richiede . Quotiamo , e il trasporto marittimo verso l'Europa richiede circa 25-30 giorni dalla prenotazione.
Le dimensioni generali sono entro ±0,5 mm; quelle critiche come sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di . Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della realizzazione dell'attrezzatura, così possiamo pianificare l'operazione di pressatura aggiuntiva.
misurata su . Questo è il valore che conta per l'isolatore di vibrazioni, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede prestazioni migliori, segnalatelo e possiamo aggiungere un'operazione di spianatura.
Come Produciamo e Spediamo
Approvvigionamento diretto da Dongguan: materiale in bobina, formatura, trattamento superficiale e ispezione avvengono in un unico stabilimento, così la planarità viene verificata prima che il pezzo venga imballato.
La nostra esperienza nel settore degli isolatori di vibrazioni risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui lo standard e ±0,5 mm sono conservativi anziché ottimistici.
La produzione si basa su cicli con visione in linea su . Questo è ciò che rende credibile un impegno in piena stagione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Galleria Prodotti
Specifiche Chiave e Guida alla Selezione
Confronto specifiche
Parametro
Valore / Intervallo
Materiale
Acciaio per molle standard, finitura passivata disponibile per esposizione a isolatori di vibrazioni
Tolleranza
Passo alette mantenuto entro tolleranza su tutta la serie; planarità sulla faccia di montaggio ottenuta direttamente dallo stampo
Tempi di consegna
Cicli di stampaggio ripetibili e alimentazione linea; tempi di consegna confermati all'ordine
MOQ
Confermato all'ordine in base alla configurazione del kit
Capacità
Linea di stampaggio a corsa singola; il costo del componente non aumenta con la complessità
Il giunto brasato può cedere; percorso termico aggiuntivo
Raffreddatore incollato con adesivo
Assemblaggio semplice
Lo strato adesivo riduce il percorso termico
Finitura passivata
Esposizione a isolatori di vibrazioni
Conducibilità potenzialmente inferiore rispetto alla superficie grezza
Alternativa lavorata a macchina
Caratteristiche complesse
Protezione anticorrosiva interrotta alle radici delle alette
Processo / ispezione
Fase
Controllo
Registrazione
Stampaggio
La singola corsa forma l'intero kit; lo stampo forma ogni aletta in una sola corsa
Passo entro tolleranza per tutta la produzione
Planarità
Mantenuta direttamente dallo stampo sulla superficie di montaggio
Contatto termico uniforme sull'interfaccia
Integrità del giunto
Base e alette in un unico pezzo; nessun giunto brasato
Nessun giunto soggetto a cedimento
Finitura
Applicata dopo la formatura
Protezione anticorrosiva non interrotta alla base delle alette
Ispezione pre-spedizione
Ispezione prima di ogni spedizione
Registro di ispezione conservato
Domande frequenti
A cosa serve un kit assortito di molle a compressione?
Viene utilizzato dove contano un passo delle alette ripetibile e un contatto termico uniforme sull'interfaccia. La geometria stampata in un unico pezzo mantiene la planarità direttamente dallo stampo e opera a ΔT = 60 K come standard, senza giunti brasati né strati adesivi nel percorso termico.
Come viene controllato il passo delle alette durante lo stampaggio?
Lo stampo forma ogni aletta in una sola corsa, quindi il passo rimane entro tolleranza per tutta la produzione. Poiché base e alette sono pressate in un unico pezzo, non vi è alcun giunto brasato soggetto a cedimento e la planarità sulla superficie di montaggio è mantenuta direttamente dallo stampo.
Quali opzioni di materiale e finitura superficiale sono disponibili?
Il materiale standard viene fornito con finitura standard. Per applicazioni in cui l'esposizione dell'isolatore di vibrazioni rappresenta una preoccupazione, si consiglia il trattamento di passivazione. Dove la conduttività conta più della protezione dalla corrosione, è preferibile la finitura standard. La finitura viene applicata dopo la formatura.
Perché scegliere un kit monopezzo stampato invece di un dissipatore brasato o incollato con adesivo?
Lo stampaggio garantisce un profilo alettato ripetibile che l'estrusione non è in grado di mantenere, e la geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Non esiste un giunto brasato che possa cedere, e il costo del componente smette di crescere con la complessità.
Quali sono le prestazioni termiche di questo kit?
Il kit garantisce ΔT = 60 K ed è applicato come standard. La geometria monopezzo stampata mantiene uniforme il contatto dell'interfaccia termica perché la planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo, senza nulla tra la superficie e il flusso d'aria se non la superficie stampata stessa.
Come viene ispezionato il kit prima della spedizione?
L'ispezione viene eseguita prima di ogni spedizione. I controlli coprono il passo delle alette entro tolleranza lungo tutta la produzione, la planarità sulla faccia di montaggio mantenuta dallo stampo, e la finitura applicata dopo la formatura affinché la protezione dalla corrosione non venga interrotta alla base delle alette.
Quali sono le capacità di attrezzaggio e produzione?
L'attrezzaggio funziona in modo ripetibile e il ciclo alimenta una linea. Un singolo colpo forma l'intero kit assortito di molle di compressione, quindi il costo del componente smette di crescere con la complessità. Lo stampo forma ogni aletta in un solo colpo, mantenendo il passo entro tolleranza lungo tutta la produzione.