Dissipatore di Calore in Alluminio con Alette Bonded | BQUQ Lavorazione CNC di Precisione Cina
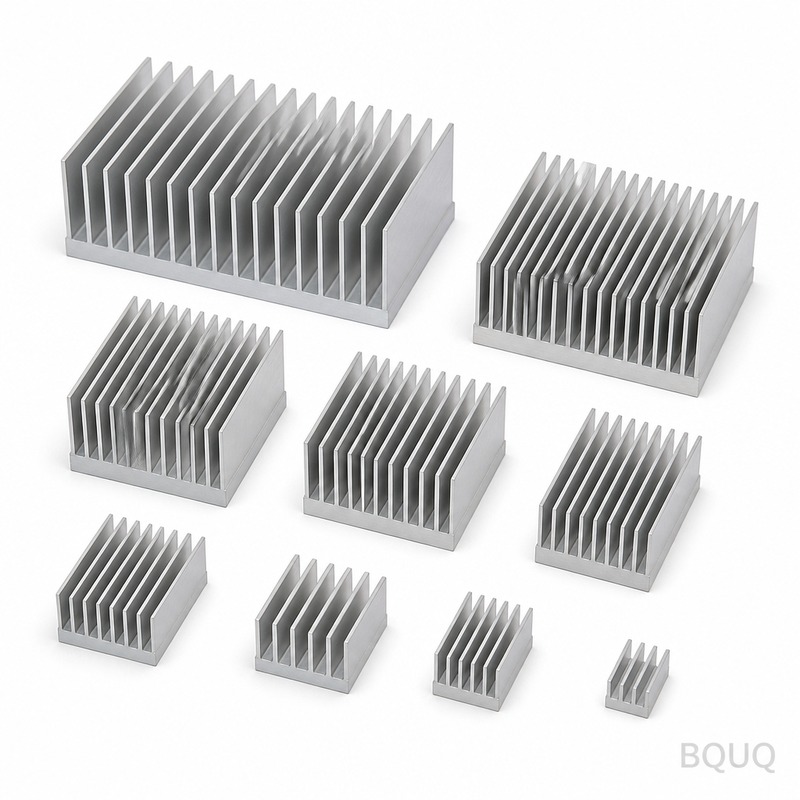
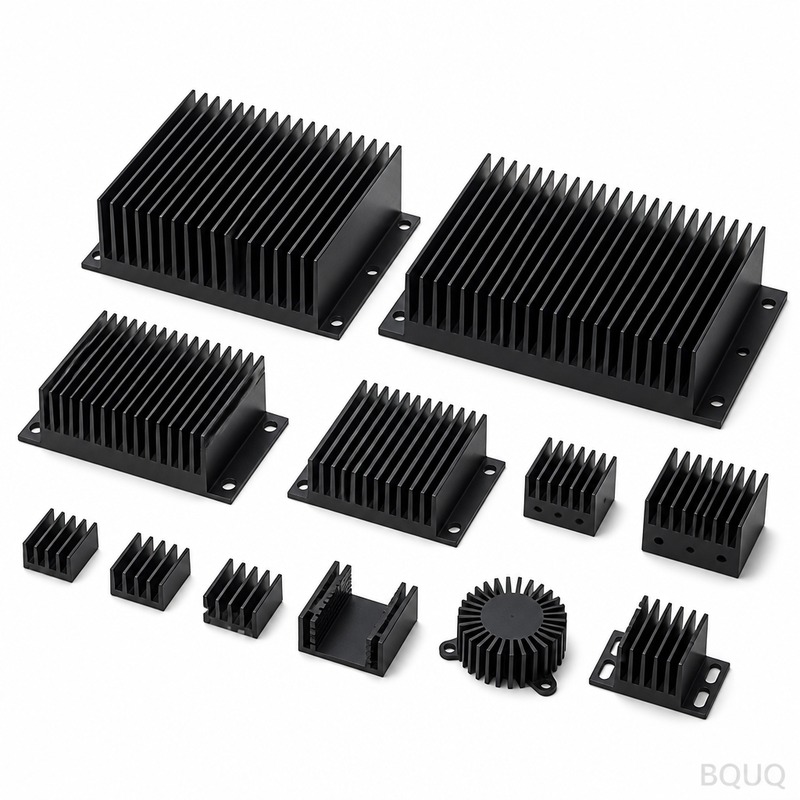
Un dissipatore di calore in alluminio con alette bonded è una schiera di alette ad alta densità bloccate meccanicamente in una piastra di base solida, lavorata in un unico setup sui nostri centri CNC
Un dissipatore di calore in alluminio con alette bonded è una schiera di alette ad alta densità bloccate meccanicamente in una piastra di base solida, lavorata in un unico setup sui nostri centri CNC a 5 assi. Si ottiene una planarità di 0.05mm su una base di 300mm, spessore delle alette fino a 0.8mm e una finitura superficiale di Ra 1.6µm — senza il rischio di delaminazione delle alette incollate con resina epossidica o saldate. Questa è produzione di precisione da BQUQ, made in China, con tempi di consegna standard di 5 giorni e nessun MOQ.
Perché le Alette Bonded Superano i Dissipatori Skived ed Estrusi
Le alette skived si piegano sotto il flusso d'aria; i profili estrusi limitano il rapporto altezza-gap delle alette a circa 8:1. Il nostro processo di alette bonded taglia ogni aletta da una piastra piena in 6061-T6 o 6063-T5, poi le blocca in una base lavorata con precisione utilizzando un giunto a coda di rondine forgiato a freddo. Il risultato: rapporto altezza-gap delle alette fino a 30:1, densità delle alette di 12 alette per pollice e zero resistenza termica di interfaccia tra aletta e base. Misuriamo la resistenza termica a 0.02°C/W per un'unità di 200mm x 200mm x 80mm — verificata con una termocamera FLIR su ogni prototipo.
Geometria di Bloccaggio a Coda di Rondine e Controllo dell'Eccentricità
Il giunto non è un accoppiamento a pressione. Tagliamo una scanalatura a coda di rondine di 60° nella base, poi brocciamo un angolo corrispondente su ogni aletta. Il serraggio idraulico forza l'aletta nella scanalatura con 2.800 N per aletta, creando un legame metallurgico attraverso la saldatura a freddo. Questo elimina i vuoti di saldatura e il degassamento degli adesivi che affliggono i dissipatori bonded convenzionali. L'eccentricità sulle punte delle alette è mantenuta a 0.05mm — critica quando si monta una ventola direttamente sopra le alette. Otteniamo questo con una attrezzatura personalizzata che fa riferimento al datum della base, non ai bordi esterni.
Materiali e Trattamenti Termici che Utilizziamo
Il materiale standard è 6061-T6 (carico di snervamento 276 MPa) per rigidità strutturale e 6063-T5 (conduttività termica 209 W/m·K) per la massima diffusione del calore. Per ambienti corrosivi, offriamo 5052-H32 con rivestimento anodizzato duro fino a 25µm di spessore. La durezza sulla superficie della base è 48 HRC dopo un trattamento T6 — quella superficie resiste ai graffi durante montaggi e smontaggi ripetuti dei moduli IGBT. Se è necessaria una conduttività termica superiore, possiamo lavorare una base in rame (C11000, 391 W/m·K) e fissare alette in alluminio con lo stesso bloccaggio a coda di rondine, ottenendo un miglioramento del 15% rispetto alla costruzione completamente in alluminio.
Ispezione Prima di Ogni Spedizione
Ogni dissipatore passa attraverso un controllo qualità a 3 fasi. Prima, una CMM (Macchina di Misura a Coordinate, precisione ±0.002mm) verifica planarità della base, passo delle alette e profondità della coda di rondine in 3 punti critici. Seconda, un profilometro misura Ra sulla superficie di montaggio — garantiamo Ra 1.6µm, ma tipicamente raggiungiamo Ra 0.8µm. Terza, un test termico: montiamo un blocco riscaldante da 100W, misuriamo l'aumento di temperatura case-ambiente e lo confrontiamo con il vostro modello FEA. Se il ΔT misurato supera il 5% del valore previsto, l'unità viene scartata. Ricevete un rapporto di ispezione PDF con ogni spedizione, inclusi punti CMM e curve termiche.
Parametro
Valore
Materiale Base
6061-T6, 6063-T5, 5052-H32, rame C11000
Materiale Alette
Come la base o ibrido (base in rame, alette in alluminio)
Come Lavoriamo la Scanalatura a Coda di Rondine Senza Vibrazioni
La lavorazione di una coda di rondine di 60° in 6061 con passo alette di 0.8mm crea vibrazioni armoniche che rovinano la finitura superficiale. Abbiamo risolto questo con una fresa a candela in carburo a 3 taglienti (diametro 10mm, elica a 45°) che gira a 12.000 RPM con un carico di truciolo di 0.02mm. Il percorso utensile utilizza fresatura trocoidale — il tagliente non si impegna mai completamente, quindi le forze di taglio rimangono sotto i 200N. Questo dà una Ra costante di 0.4µm all'interno della scanalatura, che è critica per la formazione della saldatura a freddo. Selezioniamo la geometria dell'utensile in base al materiale delle alette e alla durezza — vedi la nostra guida alla selezione degli utensili da taglio CNC per i dati completi. Per alette profonde (oltre 80mm), passiamo a un utensile con collo ridotto da 6mm con raggio d'angolo di 0.05mm per evitare deflessioni.
Analisi agli Elementi Finiti Prima di Tagliare il Metallo
Eseguiamo una FEA termica su ogni nuova geometria — non solo un modello generico. Inseriamo la vostra impronta effettiva della sorgente di calore (es., un IGBT da 100W con area di contatto di 50mm x 60mm), portata d'aria (da 2 m/s a 6 m/s) e temperatura ambiente. La simulazione prevede la temperatura di giunzione entro ±3°C. Poi confrontiamo questo con il test fisico nella nostra galleria del vento (flusso massimo 0.5m³/s). Se FEA e test divergono di oltre il 5%, regoliamo la densità delle alette o lo spessore della base e ri-tagliamo. Questo processo è standard per ogni progetto e condividiamo il rapporto FEA con voi. Per assemblaggi complessi, leggete la nostra guida alle tolleranze di lavorazione CNC per capire come impostiamo i riferimenti datum.
Opzioni di Finitura Superficiale per il Massimo Contatto Termico
La superficie di montaggio della base è il collo di bottiglia termico. Offriamo tre finiture: fresata (Ra 1.6µm, standard), lappata (Ra 0.4µm, per contatto diretto con die) e tornita al diamante (Ra 0.1µm, per TIM a metallo liquido). La lappatura aggiunge 2 giorni ai tempi di consegna e costa il 15% in più. La tornitura al diamante è riservata a diodi laser ad alta potenza dove ogni 0.1mm² di area di contatto conta. Per le superfici delle alette, lasciamo una finitura lavorata — non lucidate le alette, poiché una superficie più ruvida (Ra 3.2µm) aumenta il flusso d'aria turbolento e migliora il trasferimento di calore convettivo dell'8% rispetto alle alette lucidate.
Avete una quantità minima di ordine?
Nessun MOQ — accettiamo ordini di singoli pezzi per prototipazione e scaliamo fino a 10.000+ unità senza costi di setup, così potete testare un dissipatore di calore in alluminio con alette bonded prima di impegnarvi in volumi.
Potete personalizzare il pattern delle alette e la geometria della base?
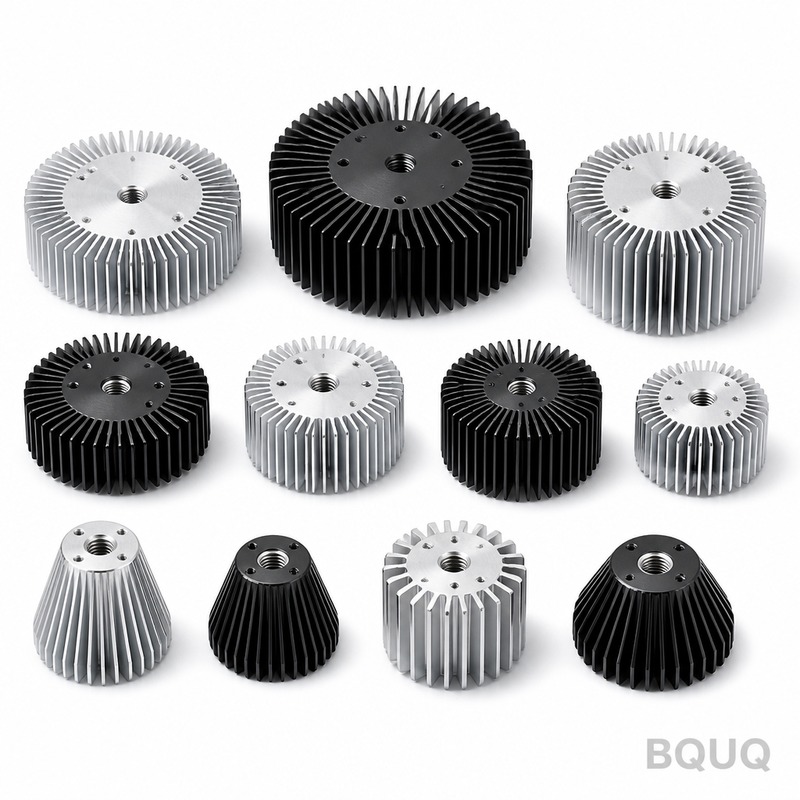
Sì — lavoriamo alette in pattern dritti, sfalsati o a pin-fin, e possiamo incorporare fori di montaggio, inserti filettati o profili a gradini direttamente nella base, tutto entro la stessa tolleranza di ±0.01mm.
Come garantite la qualità su ogni lotto?
Oltre alla CMM e al test termico su ogni unità, facciamo un'ispezione visiva al 100% per i gap della coda di rondine usando una lente d'ingrandimento 10x e conserviamo un campione di ogni lotto per 24 mesi.
Qual è il tipico tempo di consegna per un design personalizzato?
Il prototipo (1-5 pezzi) viene spedito in 5 giorni; la produzione (50+ pezzi) in 15 giorni dall'approvazione del disegno, e offriamo servizio urgente di 48 ore per analisi di guasto urgenti.
Inviate il vostro disegno con dimensioni, carico termico e flusso d'aria — restituiremo un preventivo fermo entro 12 ore, inclusi previsioni FEA e una configurazione suggerita delle alette. Email sc@bquq.com o WhatsApp +86 13713157787. Per ulteriori informazioni sul perché il CNC supera altri metodi, vedete il nostro articolo sulla produzione di dissipatori CNC.
FAQ fornitore — cosa chiede l'acquirente prima di ordinare
Risposte dalla fabbrica, non un depliant commerciale.
Come ottengo un preventivo per questo pezzo?
Inviate il disegno (STEP, IGES, DWG, DXF o PDF) con quantità e materiale a sc@bquq.com o WhatsApp +86 137 1315 7787. I nostri ingegneri esaminano il disegno e rispondono con prezzo, tempi e costo dell'attrezzatura.
Qual è il vostro ordine minimo?
Non applichiamo un minimo fisso. Il minimo è definito per pezzo e per processo: indicaci la quantità obiettivo e quotiamo su quella. Per pezzi nuovi accettiamo piccoli lotti di prova.
Quali sono i tempi di consegna?
I tempi si concordano per ordine, in base alla data richiesta, alla quantità, al materiale e alla necessità di attrezzaggio. Invia la data target con il disegno: confermiamo la fattibilità prima del preventivo.
Che tolleranza riuscite a tenere?
Lavorazione CNC: ±0,005 mm. Pezzi stampati, molle e profili estrusi sono prodotti secondo le tolleranze indicate sul disegno; confermiamo i valori raggiungibili in fase di offerta.
Realizzate pezzi su mio disegno?
Sì. Ogni ordine è prodotto su disegno o campione del cliente. Nel nostro stabilimento di Dongguan operano lavorazione CNC, stampaggio, avvolgimento molle ed estrusione di dissipatori in alluminio: un solo fornitore per il pezzo completo.
Con quali materiali lavorate?
Alluminio (6061, 6063, 7075), acciaio inox (301, 304, 316), acciaio al carbonio (SPCC, SGCC), ottone, rame, bronzo fosforoso, rame al berillio e acciaio per molle (filo musicale, bonificato in olio).
Quali formati di disegno accettate?
STEP, IGES, DWG, DXF e PDF. Preferiamo disegni 2D con tolleranze e finiture insieme al modello 3D. Gli schizzi a mano vengono quotati dopo il ridisegno dei nostri ingegneri.
Come viene controllata la qualità?
Il controllo accompagna il processo, non solo la fine: approvazione del primo pezzo, controlli in corso e rapporto per lotto, misurato con CMM e strumenti ottici. Certificati di materiale su richiesta.
Dov'è la fabbrica e spedite in tutto il mondo?
La fabbrica è a Dongguan, Guangdong, Cina, attiva dal 2005. Spediamo in tutto il mondo con espresso, aereo e mare, lavorando con lo spedizioniere indicato dall'acquirente.