
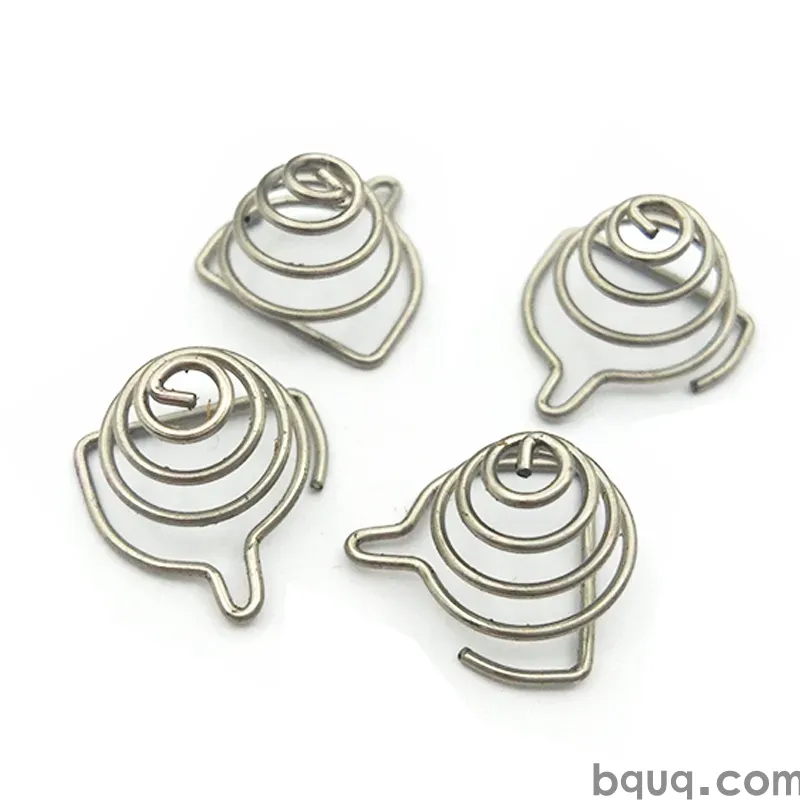
Rondelle di sicurezza e anelli di ritegno stampati: guida alla progettazione
Risposta breve: una rondella di sicurezza stampata funziona convertendo il precarico del bullone in penetrazione locale dei denti e deflessione elastica, quindi il progetto ruota attorno a tre numeri: altezza del dente (tipicamente 0,15–0,50 mm), numero di denti (tipicamente 12–40 lungo la circonferenza) e durezza del materiale rispetto alla superficie di accoppiamento. Per elementi di fissaggio da M4 a M8 in giunti in acciaio dolce, un'altezza del dente di 0,25–0,35 mm su acciaio per molle temprato (HV 400–500) garantisce un affidabile anti-allentamento senza schiacciare la faccia del giunto. Le rondelle sono prodotte su stampi progressivi a 100–400 colpi al minuto, mantenute a circa ±0,05 mm sulle dimensioni critiche, con finitura CNC più stretta di ±0,005 mm disponibile per anelli di ritegno che devono posizionarsi con precisione.
Le rondelle di sicurezza e gli anelli di ritegno sembrano i componenti più semplici di una distinta base. Sono anche i componenti più probabilmente riprogettati tre volte durante un programma perché nessuno ha modellato correttamente il giunto la prima volta. Questa guida copre la geometria, i materiali, le tolleranze e le regole DFM che decidono se una rondella stampata tiene un giunto per dieci anni o si rompe alla prima sollecitazione vibratoria.
Qual è la differenza tra una rondella di sicurezza e un anello di ritegno?
Una rondella di sicurezza resiste all'allentamento. Un anello di ritegno tiene qualcosa in posizione — un cuscinetto, un albero, la posizione di un connettore, una molla — di solito senza sopportare un carico di serraggio significativo. I due vengono spesso confusi perché entrambi sono parti stampate piatte con un foro al centro.
| Funzione | Parte tipica | Percorso di carico | Fattore chiave di progettazione |
|---|---|---|---|
| Anti-allentamento | Rondella dentellata, tagliata, a cuneo, dentata | Sopporta il precarico del bullone, resiste alla rotazione | Geometria dei denti, durezza |
| Ritenzione | Rondella di ritegno, clip a E, anello a pressione | Sopporta solo il carico di posizionamento assiale | Accoppiamento del foro, smusso di imbocco |
| Recupero elastico | Rondella ondulata, disco stampato tipo Belleville | Deflessione elastica sotto precarico | Altezza libera, rigidità della molla |
| Distanziamento / spessoramento | Rondella piatta, spessore | Solo compressione | Tolleranza di spessore, planarità |
Se il tuo giunto ha bisogno che la rondella impedisca la rotazione sotto vibrazione, stai progettando una rondella di sicurezza. Se ha bisogno di impedire a un perno di fuoriuscire assialmente, stai progettando un anello di ritegno. Combinare le due funzioni in un'unica parte è possibile ma di solito impone un compromesso su entrambe.
Quando una semplice rondella piatta è la risposta giusta
Una rondella piatta temprata sotto la testa di un bullone non è un dispositivo di sicurezza — distribuisce il carico e protegge la faccia del giunto. Molti problemi di "allentamento" attribuiti alle rondelle sono in realtà problemi di rigidità del giunto: un giunto morbido con una lunghezza di presa corta perde precarico quando il materiale serrato si deforma. Aggiungere denti alla rondella non risolve questo. Controlla prima il giunto.
Come funzionano realmente le rondelle di sicurezza dentellate e dentate?
Due meccanismi fanno il lavoro. Primo, i denti penetrano leggermente nella superficie di accoppiamento, creando un'interferenza meccanica che resiste alla rotazione. Secondo, i denti si deformano elasticamente, immagazzinando energia che mantiene il carico di serraggio mentre il giunto si assesta.
I risultati migliori si ottengono con una rondella temprata contro una superficie di accoppiamento più morbida. Se entrambe le superfici sono dure, i denti non possono mordere e la rondella si comporta come uno spessore piatto. Se la rondella è morbida, i denti si appiattiscono al primo serraggio e l'effetto di bloccaggio scompare dopo un riutilizzo.
Regole pratiche sulla geometria dei denti
- Altezza del dente: 0,15 mm per piccoli elementi di fissaggio elettronici, 0,25–0,35 mm per M4–M8, fino a 0,50 mm per grandi bulloni strutturali.
- Numero di denti: più denti significano una migliore distribuzione ma una minore penetrazione individuale. 12–20 denti si adattano a piccoli diametri; 20–40 a quelli più grandi.
- Forma del dente: i denti triangolari mordono e resistono alla rotazione in entrambe le direzioni. I denti a forma di cricchetto resistono fortemente in una direzione e rilasciano nell'altra — utili per assemblaggi unidirezionali.
- Angolo del dente: un angolo incluso di 60–90° è tipico. Angoli più acuti mordono più in profondità ma usurano lo stampo più rapidamente e sono più difficili da controllare nella stampaggio ad alto volume.
Alternative a anello tagliato e ondulate
Una rondella a anello tagliato immagazzina energia attraverso una fessura elicoidale che si comprime sotto carico. È eccellente per mantenere il precarico attraverso cicli termici ma fornisce una minore resistenza alla rotazione rispetto a una rondella dentata. Una rondella ondulata fa lo stesso lavoro con un profilo sinusoidale ed è più facile da stampare con altezza libera costante. Molti progetti combinano una rondella ondulata per il precarico con una rondella dentellata per il bloccaggio, impilate sotto la stessa testa del bullone.
Quale materiale e durezza dovresti specificare?
La scelta del materiale dipende dal fatto che la rondella debba mordere o debba semplicemente supportare.
| Materiale | Durezza tipica | Prestazioni di bloccaggio | Note |
|---|---|---|---|
| Acciaio per molle al carbonio (es. 65Mn, C67S) | HV 400–500 dopo tempra | Eccellenti | Scelta standard per rondelle di sicurezza dentate |
| Acciaio inossidabile 301 / 304 | HV 250–400 (incrudito) | Buone a moderate | Resistenza alla corrosione; mordente inferiore rispetto al carbonio temprato |
| Bronzo fosforoso | HV 180–250 | Moderate | Giunti elettrici, bassa firma magnetica |
| Ottone | HV 120–180 | Scarse come bloccante | Buono per anelli di ritegno e contatti, non per il bloccaggio |
| Alluminio | HV 60–120 | Non è un materiale di bloccaggio | Solo dissipatori di calore, distanziali, anelli di ritegno |
La tempra viene di solito eseguita dopo lo stampaggio, in un forno continuo o in un processo a lotti, seguita da un rinvenimento per evitare fragilità. Se la tua rondella è in acciaio inossidabile e hai bisogno di anti-allentamento, considera un grado 301 incrudito piuttosto che un 304 ricotto — la differenza nella mordente è significativa.
Rivestimenti e corrosione
Zincatura, zincatura-nichel e fosfatazione più olio sono le finiture usuali per le rondelle di sicurezza in acciaio al carbonio. Nota che la placcatura aggiunge spessore — tipicamente 5–12 µm per superficie — e questo conta se la rondella si trova in una pila stretta. Specifica la fascia di tolleranza dopo la placcatura, non prima, altrimenti affronterai problemi di stack-up in assemblaggio. Il rilievo dell'infragilimento da idrogeno è richiesto per le parti ad alta durezza dopo la zincatura elettrolitica; questo è un passo di processo, non un passo di ispezione, quindi confermalo nel piano di controllo.
Quali tolleranze può effettivamente mantenere lo stampaggio?
Qui è dove la maggior parte delle revisioni di progettazione diventa scomoda. Lo stampaggio è un processo ad alto volume, e le sue tolleranze sono diverse da quelle di lavorazione meccanica.
| Caratteristica | Stampaggio progressivo tipico | Note |
|---|---|---|
| Diametro esterno | ±0,05 a ±0,10 mm | Dipende dalla qualità dello stampo e dal controllo della larghezza della striscia |
| Diametro interno (foro) | ±0,03 a ±0,08 mm | Critico per gli anelli di ritegno; spesso la tolleranza più stretta |
| Spessore | ±0,02 a ±0,05 mm | Governato dalla tolleranza della striscia, non dallo stampo |
| Altezza del dente | ±0,03 a ±0,06 mm | Le parti temprate possono spostarsi leggermente nel trattamento termico |
| Planarità | 0,05–0,15 mm tipico | Peggiore dopo la tempra; specifica se è importante |
| Altezza bava | ≤ 0,05 mm raggiungibile | La sbavatura aggiunge costo; progetta per essa in anticipo |
Se il foro di un anello di ritegno deve posizionare un albero entro ±0,01 mm, il solo stampaggio non ti porterà lì in modo coerente. Due opzioni: stampare sovradimensionato e finire il foro su un tornio o fresatrice CNC a ±0,005 mm, oppure riprogettare l'interfaccia in modo che la parte stampata si posizioni su un risalto anziché sul foro. La seconda opzione è quasi sempre più economica.
Regole DFM per rondelle e anelli di ritegno stampati
Queste regole si applicano sia che tu stia utilizzando uno stampo di tranciatura semplice sia uno stampo progressivo a più stazioni.
Mantieni un rapporto ragionevole tra foro e bordo
Il ligamento tra il foro e il bordo esterno dovrebbe essere almeno 1,0× lo spessore del materiale, idealmente 1,5×. Ligamenti più sottili si strappano, si deformano e producono bave che variano lungo la circonferenza. Se il tuo progetto richiede un ligamento molto sottile, aspettati di pagare per una velocità di pressa più lenta e una manutenzione dello stampo più frequente.
Progetta deliberatamente il lato bava
Ogni parte stampata ha un lato bava e un lato di rottura. Su una rondella di sicurezza, il lato bava può aiutare o danneggiare. Una bava sulla faccia di appoggio graffierà la superficie del giunto e creerà una falsa lettura di coppia. Specifica quale faccia è quale sul disegno, e se è importante, aggiungi una nota di sbavatura o burattatura.
Evita angoli interni acuti
Gli angoli acuti nella radice del dente concentrano lo stress e causano cricche durante la tempra. Un raggio interno minimo di 0,15–0,25 mm nelle radici dei denti migliora drasticamente la resa del trattamento termico. Questo è un cambiamento che non costa nulla in termini di vita dello stampo e fa risparmiare molto in scarti.
Pensa a come si alimenta la parte
Le rondelle e gli anelli di ritegno sono di solito alimentati da striscia o da una ciotola vibrante. Se la parte è quasi simmetrica, si incepperà negli alimentatori. Una piccola caratteristica asimmetrica — una linguetta, un piano, un dente fuori centro — rende affidabile l'orientamento. Se il tuo progetto deve essere simmetrico, prevedi l'attrezzatura per la ciotola e accetta una velocità di alimentazione più lenta.
Pianifica la distorsione da tempra
Se la rondella viene temprata dopo lo stampaggio, la planarità e il diametro si sposteranno. Progetta il grezzo pre-tempra leggermente sovradimensionato e specifica le dimensioni finali dopo il trattamento termico. Per gli anelli di ritegno dove la planarità è critica, considera un'operazione di coniatura o appiattimento dopo la tempra — aggiunge una stazione ma risolve il problema.
Note di progettazione specifiche per anelli di ritegno
Gli anelli di ritegno sopportano carichi di posizionamento, non carichi di serraggio, quindi le priorità di progettazione cambiano.
- Accoppiamento del foro: un anello a pressione necessita di un'interferenza di circa 0,05–0,15 mm sul diametro dell'albero, a seconda del materiale e dello spessore della parete. Troppo poca e si sfila; troppo e non si siede.
- Imbocco: uno smusso o un imbocco formato sul foro permette all'anello di premere senza asportare materiale dall'albero.
- Numero di linguette: gli anelli con linguette formate (tre a sei è tipico) tollerano meglio la variazione del diametro dell'albero rispetto a un foro semplice.
- Rimozione: se la parte deve essere riparabile, progetta una caratteristica di rimozione — una fessura, una linguetta o un'apertura — piuttosto che affidarti al piede di porco, che danneggia l'anello e l'albero.
Per gli anelli di ritegno che portano anche corrente o mettono a terra un circuito, la forza di contatto conta quanto l'accoppiamento. Gli stessi principi che governano la progettazione della forza di contatto stampata si applicano: forza normale, area di contatto e rilassamento del materiale nel tempo.
Fattori di costo e come ridurli
Il prezzo di rondelle e anelli di ritegno è dominato da tre cose: materiale, ammortamento dello stampo e tempo di pressa. La parte in sé è economica; l'attrezzatura e la configurazione no.
| Fattore di costo | Impatto tipico | Leva di riduzione |
|---|---|---|
| Grado e spessore del materiale | 30–50% del prezzo unitario | Usa il grado più sottile che soddisfa il carico; evita specifiche eccessive |
| Complessità dello stampo | Ammortizzato sul volume | Meno stazioni, forme dei denti più semplici |
| Operazioni secondarie | 10–30% del prezzo unitario | Progetta per eliminare sbavatura, burattatura, appiattimento |
| Volume | Dominante per l'ammortamento | Consolida i numeri di parte dove possibile |
| Strettezza delle tolleranze | Guida scarti e velocità | Rilascia le tolleranze non critiche |
La leva più grande è la disciplina sulle tolleranze. I team mettono abitualmente ±0,02 mm su ogni dimensione perché sembra sicuro. Su una rondella stampata, quella tolleranza su una dimensione non funzionale può raddoppiare il tasso di scarti. Contrassegna solo le dimensioni che contano — di solito il foro, lo spessore e l'altezza del dente — e lascia che il resto vada a tolleranza generale di stampaggio. Il nostro modello di costo per parte di stampaggio illustra come questi fattori interagiscono a diversi volumi.
Controllo qualità per rondelle di sicurezza
Le rondelle di sicurezza falliscono sul campo per ragioni che sono visibili in un buon piano di ispezione.
- Verifica della durezza: test Rockwell o Vickers a campione per lotto. La durezza è il miglior predittore delle prestazioni di bloccaggio.
- Altezza del dente: misurazione ottica o proiezione del profilo, campionata lungo la larghezza della striscia, non solo in una posizione.
- Diametro e rotondità del foro: calibri passa/non passa per la produzione, CMM per il primo articolo e audit periodico.
- Planarità: misurata su un piano di riscontro o con un calibro di planarità; critica per anelli di ritegno e assemblaggi impilati.
- Altezza bava: standard visivi e tattili con limiti fotografici, concordati con il cliente prima della produzione.
- Spessore e adesione della placcatura: test su provino per lotto, più registrazioni del rilievo dell'infragilimento per le parti temprate.
Un piano di qualità per lo stampaggio dei metalli scritto che collega ciascuno di questi a un metodo di controllo e a un piano di reazione è ciò che distingue una catena di fornitura affidabile da una fortunata.
Domande frequenti
D: Una rondella di sicurezza stampata può essere riutilizzata?
R: Generalmente no, se è una rondella dentata temprata. I denti si deformano al primo serraggio e l'effetto di bloccaggio cala bruscamente al riutilizzo. Le rondelle a anello tagliato e ondulate tollerano meglio il riutilizzo perché lavorano elasticamente anziché per penetrazione. Se la riparabilità è importante, specifica uno stile riutilizzabile o prevedi la sostituzione a ogni intervallo di manutenzione.
D: Quale durezza dovrebbe avere una rondella di sicurezza?
R: Per l'acciaio per molle al carbonio, HV 400–500 dopo tempra e rinvenimento è l'obiettivo usuale. Sotto HV 350 i denti si appiattiscono al primo serraggio; sopra HV 550 la parte diventa fragile e rischia cricche alle radici dei denti durante l'installazione. Le rondelle di sicurezza in acciaio inossidabile funzionano a durezze inferiori, tipicamente HV 250–400 a seconda dell'incrudimento.
D: Quanto può essere stretta la tolleranza del foro su un anello di ritegno stampato?
R: Lo stampaggio progressivo tipicamente mantiene ±0,03 a ±0,08 mm sul diametro del foro. Se la tua applicazione richiede tolleranze più strette, stampa sovradimensionato e finisci il foro con CNC a ±0,005 mm, oppure riprogetta in modo che l'anello di ritegno si posizioni su un risalto invece che sul foro. La riprogettazione è di solito più economica dell'operazione secondaria.
D: La placcatura influisce sulle prestazioni della rondella di sicurezza?
R: Sì, in due modi. La placcatura aggiunge 5–12 µm per superficie, il che cambia l'altezza dello stack e può arrotondare le punte dei denti, riducendo la mordente. Introduce anche il rischio di infragilimento da idrogeno sulle parti temprate, che richiede una cottura post-placcatura. Specifica le dimensioni finali dopo la placcatura e conferma il passo di cottura nella documentazione di processo.
D: Qual è la quantità minima d'ordine per rondelle stampate personalizzate?
R: Dipende dalla complessità dello stampo più che dalla dimensione della parte. Gli stampi di tranciatura semplici giustificano bassi volumi; gli stampi progressivi a più stazioni richiedono volumi annuali più elevati per ammortizzarsi. BQUQ lavora con MOQ flessibili e preventiverà sia un'attrezzatura rigida sia un approccio a volume inferiore, così puoi confrontare il costo totale anziché solo il prezzo unitario.
Lavorare con BQUQ su rondelle e anelli di ritegno stampati
BQUQ gestisce quattro linee di produzione in un'unica fabbrica a Dongguan: lavorazione CNC a ±0,005 mm, stampaggio dei metalli, molle personalizzate e produzione di dissipatori di calore. Questa combinazione è importante per rondelle e anelli di ritegno perché ci permette di stampare la parte, temprarla e finire le caratteristiche critiche con CNC senza spedire tra fornitori. Siamo certificati ISO9001, preventiviamo in 12 ore lavorative e lavoriamo con MOQ flessibili.
Invia un disegno con le dimensioni funzionali contrassegnate — foro, spessore, altezza del dente, durezza e la faccia che non deve portare bava — e torneremo con una revisione DFM insieme al preventivo. Dove una tolleranza guida il costo senza aggiungere funzionalità, lo diremo. Esplora la nostra capacità di stampaggio dei metalli personalizzato o vedi come gestiamo staffaggi e supporti stampati per applicazioni adiacenti.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Capacità di stampaggio dei metalli personalizzato: /custom-metal-stamping/
- Terminali e contatti stampati: /stamping-terminals-contacts/
- Tendenze del settore nello stampaggio dei metalli: /industry-dynamics/
- Articoli tecnici e guide alla progettazione: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il team di ingegneria: /contact/
Redatto dal team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0,005 mm), stampaggio dei metalli, molle personalizzate e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Acquisto diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


