
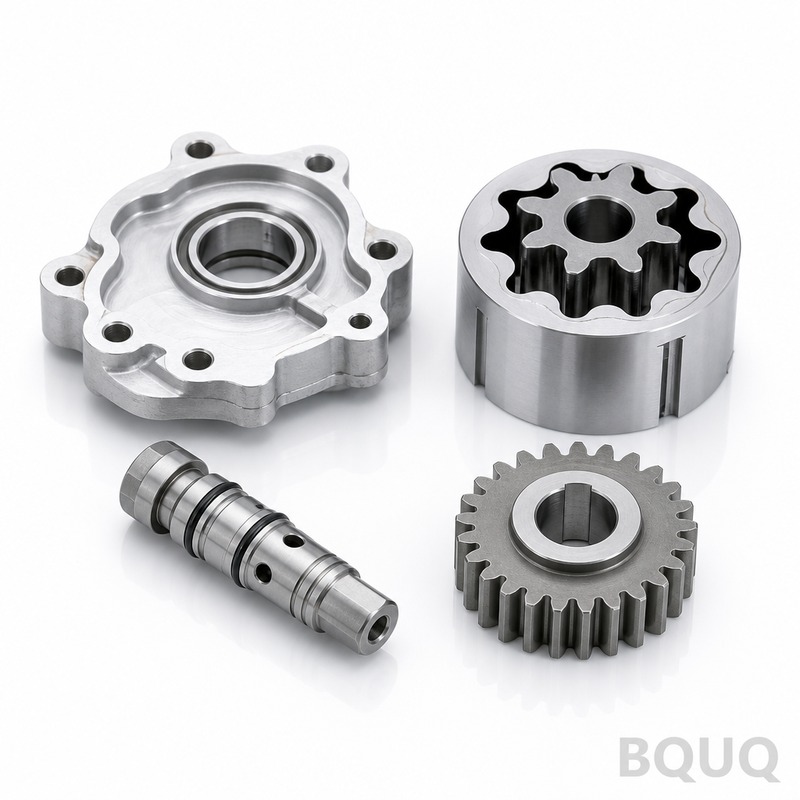
Dal prototipo alla produzione: gestire la transizione
Risposta breve: pianifica la transizione come un cambio di processo, non come un ordine di acquisto. I prototipi sono solitamente realizzati tramite lavorazione CNC perché non esiste alcuna attrezzatura; le parti di produzione sono spesso stampate, moldate o avvolte su attrezzature dedicate. Il divario tra questi due mondi è dove si annidano le sorprese di costo, tolleranza e tempi di consegna. Prima di impegnarti, congela il disegno, esegui una revisione DFM, conferma quali dimensioni sono funzionali rispetto a quelle estetiche e ordina un lotto pilota che utilizzi il processo di produzione reale. Presso BQUQ a Dongguan, i preventivi arrivano entro 12 ore lavorative, il CNC mantiene ±0.005 mm e il MOQ rimane flessibile — così puoi validare un lotto pilota prima di spendere per l'attrezzatura.
Perché la transizione dal prototipo alla produzione va storta?
La maggior parte delle transizioni fallisce per ragioni che non hanno nulla a che fare con l'abilità di lavorazione. Falliscono perché il prototipo non è mai stato un documento di produzione.
Un prototipo è uno strumento di apprendimento. Risponde a domande come "questo si adatta?", "il percorso termico funziona?", "il cliente accetterà questo fattore di forma?". Di solito è prodotto tramite lavorazione CNC da billet, con tolleranze generose, sbavatura manuale e una finitura scelta per l'aspetto piuttosto che per la durata. Può essere un guscio stampato in 3D con inserti lavorati. Può essere assemblato da un ingegnere con un avvitatore a coppia calibrata e buone intenzioni.
La produzione è una disciplina diversa. Presuppone un processo fisso, un'attrezzatura fissa, un piano di ispezione fisso e un costo per unità fisso. Quando consegni un disegno di prototipo a un fornitore di produzione, tipicamente si rompono tre cose:
1. Accumulo delle tolleranze. Il prototipo aveva ±0.1 mm su tutto perché era lavorato CNC in un'unica configurazione. Il processo di produzione — diciamo tranciatura progressiva — distribuisce la tolleranza diversamente tra pieghe, piloti e stazioni di taglio.
2. Geometria delle caratteristiche. Un raggio interno di 0.5 mm che una fresa da 3 mm produceva facilmente può essere impossibile in uno stampo di tranciatura senza un'operazione secondaria.
3. Economia dei volumi. Il costo per pezzo del prototipo è irrilevante a 500 unità. A 50.000 unità, l'ammortamento dell'attrezzatura, la resa del materiale e il tempo ciclo dominano.
La soluzione non è richiedere tolleranze di prototipo più strette. È definire il processo di produzione in anticipo e progettare a ritroso da esso.
Cosa dovrebbe essere congelato prima di scalare?
Congela quattro cose prima di emettere un ordine di produzione: il disegno, il materiale, la finitura e il metodo di ispezione.
| Voce | Fase prototipo | Fase produzione | Rischio se non congelato |
|---|---|---|---|
| Revisione disegno | Spesso "Rev A, di lavoro" | Bloccata, controllata da ECO | Deriva dimensionale silenziosa |
| Specifica materiale | "6061 o simile" | Lega, tempra, certificato di colata | Fallimento di resistenza o corrosione |
| Finitura superficiale | Accettabile esteticamente | Valore Ra o specifica di rivestimento | Rilavorazione, fallimento di adesione |
| Ispezione | Visiva + calibri | Piano CMM / calibri con AQL | Fughe a volume |
Un disegno che dice "alluminio" non è una specifica. Un disegno che dice "6061-T6 secondo ASTM B209, certificato di colata richiesto" lo è. La differenza si manifesta la prima volta che hai due fornitori che quotano la stessa parte con il 30% di differenza — uno dei due sta quotando un materiale diverso.
Congelare non significa che il disegno non possa mai cambiare. Significa che i cambiamenti passano attraverso un percorso documentato con un numero di revisione, una data e una nota su quali parti sono interessate. I fornitori che ricevono "l'ultimo disegno" via email senza controllo di revisione finiranno per costruire la versione sbagliata. Questa è una delle cause più comuni di un primo ciclo di produzione fallito, ed è del tutto prevenibile.
Come si sceglie il processo di produzione?
Scegli il processo che corrisponde al tuo volume annuale e al requisito di tolleranza — non il processo che il tuo fornitore di prototipi possiede per caso.
| Processo | Volume economico tipico | Tolleranza tipica | Tempi di consegna attrezzatura |
|---|---|---|---|
| Lavorazione CNC | 1 – 5.000 pz | ±0.005 mm raggiungibile | Nessuno a giorni |
| Tranciatura metallo | 5.000 – 1.000.000+ pz | ±0.05 mm tipico | 2 – 5 settimane |
| Avvolgimento molle / formatura filo | 1.000 – milioni | ±0.1 mm tipico | Giorni a settimane |
| Imbutitura profonda / tranciatura fine | 10.000+ pz | Dipende dal processo | Settimane |
Questi intervalli sono indicativi, non regole. Una staffa complessa con 14 pieghe potrebbe non essere mai economica da tranciare a 3.000 pezzi. Una semplice rondella piatta potrebbe valere la pena di essere tranciata a 2.000 pezzi se lo stampo è semplice. Il punto di crossover dipende dalla complessità della parte, dal costo del materiale e da quanta lavorazione secondaria richiederebbe ancora la parte tranciata.
L'approccio pratico è chiedere al tuo fornitore due preventivi contemporaneamente: uno per la via CNC e uno per la via con attrezzatura, entrambi al tuo volume annuale target. Il confronto di solito rende la decisione ovvia.
Se stai ancora decidendo se eseguire un lotto pilota prima di impegnarti, il ragionamento in Produzione pilota in Cina: perché un piccolo lotto batte una grande scommessa vale la pena di essere letto prima di firmare un ordine di attrezzatura.
Dove il feedback DFM fa effettivamente risparmiare denaro?
Il feedback DFM fa risparmiare denaro quando arriva prima che l'attrezzatura venga tagliata — non dopo che i primi campioni falliscono.
Una revisione DFM utile risponde a domande specifiche:
- Questo raggio di piega può essere formato senza cricche in questo materiale e tempra?
- Questo diametro del foro è compatibile con un punzone standard, o necessita di un utensile personalizzato?
- Questa tolleranza richiede un'operazione secondaria, e può essere allentata senza influire sulla funzione?
- Questa caratteristica sarà misurabile in produzione, o solo su un CMM in laboratorio?
- La parte si annida efficientemente sulla striscia, o la resa del materiale è scarsa?
Presso BQUQ, le note DFM arrivano con il preventivo, che viene emesso entro 12 ore lavorative. Questa tempistica conta perché il valore del DFM decade rapidamente. Una nota che arriva dopo che lo stampo è progettato è un ordine di modifica. Una nota che arriva prima che lo stampo sia progettato è gratuita.
La versione più profonda di questo ciclo — come il feedback dovrebbe fluire tra il tuo team di ingegneria e la fabbrica attraverso più revisioni — è trattata in Costruire un ciclo di feedback DFM che accorcia davvero i tempi.
Un esempio pratico
Un cliente aveva bisogno di uno schermo EMI tranciato. Il prototipo era lavorato CNC da ottone da 0.5 mm con un raggio interno d'angolo di 0.3 mm. Il disegno di produzione portava lo stesso raggio.
Due problemi emersero nella revisione DFM. Primo, un raggio interno di 0.3 mm in uno stampo di tranciatura richiede o un angolo di punzone molto piccolo che si usura rapidamente, o un inserto tagliato a EDM che aggiunge costo. Secondo, il raggio non era funzionale — esisteva solo perché la fresa del prototipo lo lasciava lì.
Allentare il raggio interno a 0.5 mm ha eliminato la necessità di un inserto personalizzato, migliorato la vita dello stampo e ridotto il prezzo del pezzo. Nulla della funzione della parte è cambiato. Questo è ciò che sembra una buona revisione DFM: rimuove il costo che non aggiungeva mai valore.
Come si esegue un lotto pilota che effettivamente riduce il rischio di produzione?
Esegui il pilota sul processo di produzione, con attrezzatura di produzione o attrezzatura equivalente alla produzione, e ispezionalo secondo il piano di ispezione di produzione.
Un lotto pilota che è lavorato CNC "per verificare il design" non convalida un processo di tranciatura. Convalida il design, cosa che hai già fatto. Il pilota esiste per convalidare il processo: lo stampo, l'attrezzatura, il tempo ciclo, le istruzioni per l'operatore, il calibro e l'imballaggio.
Un lotto pilota dovrebbe produrre:
- Rapporti di ispezione del primo articolo sull'attrezzatura di produzione effettiva
- Dati di capacità (Cpk) sulle dimensioni funzionali, non solo pass/fail
- Tempo ciclo confermato e costo per pezzo a regime
- Tasso di scarto confermato e resa del materiale
- Imballaggio che sopravvive alla tua logistica in entrata
Le dimensioni tipiche del pilota vanno da poche centinaia a qualche migliaio di pezzi, a seconda del valore della parte e di quanti dati di capacità hai bisogno. Assemblaggi di alto valore giustificano piloti più grandi. Contatti tranciati semplici potrebbero richiedere solo poche centinaia di pezzi più un primo articolo approfondito.
Il pilota è anche dove scopri se il sistema di qualità del tuo fornitore è reale. Chiedi di vedere i registri di ispezione, non solo le parti. Un fornitore che non può produrre un rapporto di primo articolo su richiesta non ne produrrà uno quando arriva un reclamo del cliente.
Come appare la curva dei costi attraverso la transizione?
Il costo unitario non scende in linea retta. Scende a gradini, e ogni gradino ha un trigger.
| Fase | Driver di costo | Cosa lo cambia |
|---|---|---|
| Prototipo (1–50 pz) | Tempo macchina, setup, programmazione | Congelamento del design |
| Ponte (50–2.000 pz) | Ammortamento setup, materiale | Impegno di volume |
| Produzione con attrezzatura (5.000+) | Ammortamento attrezzatura, tempo ciclo | Design dello stampo, resa del materiale |
| Produzione matura | Resa, scarto, logistica | Miglioramento del processo, volume |
Due errori sono comuni qui. Il primo è confrontare un prezzo unitario di prototipo con un prezzo unitario di produzione e concludere che il fornitore sta sovrapprezzando — stanno quotando processi diversi. Il secondo è impegnarsi per l'attrezzatura prima che il design sia stabile, poi pagare per modifiche allo stampo su ogni revisione.
Se i tuoi volumi si trovano tra le fasi di prototipo e attrezzatura e nessuno dei due preventivi sembra attraente, il compromesso tra prezzo unitario e rischio di qualità vale la pena di essere affrontato esplicitamente — vedi Bilanciare qualità e costo nella selezione dei fornitori.
Come si mantiene stabile la qualità una volta che il volume aumenta?
Controlla il processo, non le parti. L'ispezione cattura i difetti; il controllo del processo li previene.
A volume, hai bisogno di tre cose in atto:
1. Un piano di controllo. Quali dimensioni vengono controllate, con quale frequenza, con quale calibro e cosa succede quando una lettura deriva.
2. Gauge R&R. Se due operatori misurano la stessa parte e ottengono numeri diversi, i tuoi dati di ispezione sono rumore.
3. Un accordo di notifica delle modifiche. Qualsiasi modifica a materiale, attrezzatura, sub-fornitore o processo richiede la tua approvazione scritta prima che le parti vengano spedite.
Questo terzo punto è quello che gli acquirenti dimenticano più spesso. Un fornitore che passa a una fonte di materiale più economica senza dirtelo ha cambiato il tuo prodotto. Un fornitore che ritaglia uno stampo senza dirtelo ha cambiato il tuo prodotto. Una clausola di notifica delle modifiche di una pagina nell'ordine di acquisto previene la maggior parte di questo.
Domande frequenti
D: Quanto dura di solito la transizione dal prototipo alla produzione?
R: Dipende quasi interamente dall'attrezzatura. Una transizione solo CNC può passare dal prototipo alla produzione in giorni, poiché non è richiesta attrezzatura. Una parte tranciata tipicamente necessita da due a cinque settimane per la progettazione e costruzione dello stampo, più la validazione del pilota. L'attrezzatura per molle e formatura filo di solito si colloca nel mezzo. Aggiungi tempo per l'approvazione del primo articolo e eventuali revisioni del design. Il singolo più grande risparmiatore di tempo è congelare il disegno prima che inizi l'attrezzatura.
D: Posso saltare il lotto pilota e passare direttamente alla produzione di massa?
R: Puoi, ma assorbi il rischio. Un lotto pilota sull'attrezzatura di produzione è il modo più economico per scoprire che una piega si cricca, un calibro è illeggibile o un tempo ciclo è del 40% sopra il preventivo. Saltarlo significa che quelle scoperte avvengono a pieno volume, quando il costo di fermare la linea è molto più alto del costo di poche centinaia di parti di validazione.
D: Che tolleranza dovrei mettere su un disegno di produzione?
R: Metti la tolleranza richiesta dalla funzione, non la tolleranza più stretta che il processo può teoricamente mantenere. Tolleranze troppo strette forzano operazioni secondarie e gonfiano il costo senza migliorare le prestazioni. Dove una dimensione è estetica, dillo. Dove è funzionale, specificala con precisione e contrassegnala come caratteristica chiave in modo che venga ispezionata alla frequenza giusta.
D: BQUQ gestisce sia volumi di prototipo che di produzione?
R: Sì. BQUQ esegue lavorazione CNC a ±0.005 mm, tranciatura metallo, avvolgimento molle su misura e produzione di dissipatori di calore su quattro linee di produzione in un'unica fabbrica a Dongguan. Ciò significa che una parte può essere prototipata tramite CNC e poi spostata alla tranciatura o all'avvolgimento senza cambiare fornitore. Il MOQ è flessibile e i preventivi vengono emessi entro 12 ore lavorative.
D: Come confronto i preventivi da un'officina di prototipi e una fabbrica di produzione?
R: Confrontali allo stesso volume e allo stesso processo. Un'officina di prototipi che quota 100 pezzi e una fabbrica che quota 100.000 pezzi stanno rispondendo a domande diverse. Chiedi a entrambi un preventivo al tuo volume annuale target, più il costo dell'attrezzatura separato. Poi confronta il costo totale sbarcato su 12 mesi, inclusi attrezzatura, prezzo unitario, trasporto e scarto previsto.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Servizi di lavorazione CNC: /cnc-machining/
- Servizi di tranciatura metallo su misura: /custom-metal-stamping/
- Produzione di molle a compressione: /compression-springs/
- Tendenze del settore e intelligence di approvvigionamento: /industry-dynamics/
- Articoli tecnici e guide di ingegneria: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il team di ingegneria: /contact/
Autore: il team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0.005 mm), tranciatura metallo, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


